
Литье под перепадом давления больших сложных отливок оболочек из магниевого сплава
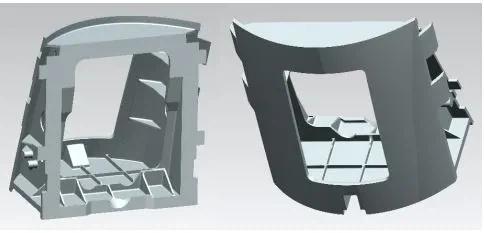
Большие и сложные отливки корпуса из магниевого сплава ZM5 были изготовлены с использованием литья под дифференциальным давлением, а температурное поле отливок было смоделировано с помощью программного обеспечения MAGMA. Для решения металлургической проблемы качества отливок предлагается принять полусферическую конструкцию верхней части стояка при литье под дифференциальным давлением, что позволяет увеличить площадь контакта расплавленного металла, поступающего в стояк, с полостью, тем самым увеличивая нагретая область и уменьшение расплавленного металла. Термический удар по формовочному песку значительно снижает проблему раскатывания песка, вызванную длительным тепловым ударом, для получения высококачественных отливок.
По сравнению с гравитационным литьем, при литье под дифференциальным давлением расплав заливается со дна формы в полость, жидкость сплава течет плавно и разливается в закрытую емкость, а дефектов, таких как окисление и включения, меньше; литье под перепадом давления происходит после того, как расплав заполнит полость. Он будет продолжать поддерживать давление газа на поверхности жидкости и даже увеличивать давление удержания, эффект подачи хороший, а постепенная плотность выше, чем у отливки из песка; литниковая система литья под дифференциальным давлением относительно проста, и ее можно даже упростить без стояка. Помимо технологического процесса высока и степень использования металлического расплава.
Если взять в качестве объекта исследования крупномасштабную многореберную отливку корпуса с разницей в толщину стенок, то размер корпуса составит около 620 мм × 650 мм × 420 мм. В процессе затвердевания толстые и тонкие соединения и ребра склонны к образованию «горячих соединений» и другим проблемам, что приводит к невозможности гарантировать одновременное или последовательное затвердевание расплавленного металла, а также к плохой подаче, поэтому возникают такие дефекты, как неплотность и возникнут трещины; при механической обработке и то, и другое. Для обеспечения точности криволинейной поверхности необходимо также обеспечить взаимное расположение элементов криволинейной поверхности. Поэтому произвести отливку довольно сложно.

Рисунок 1. Принципиальная схема оболочкового литья.
1 ZM5 Литейная система из магниевого сплава и конструкция песчаной формы
Для обеспечения внутреннего качества отливки необходимо создать эффективные условия, способствующие последовательному затвердеванию в соответствии со структурными особенностями отливки. В настоящее время методы, используемые для оценки времени затвердевания отливок, в основном включают метод модуля, метод термического круга, эмпирический метод и метод термического модуля. Поскольку метод модуля относительно учитывает влияние структурной формы отливки на условия рассеивания тепла, он является более точным, чем метод термического шага и эмпирический метод, при оценке времени затвердевания отливки, поэтому метод модуля широко используется. в сфере кастинга. . На рисунке 2 представлена облачная диаграмма распределения моделируемого модуля литья. Большая часть отливки с большим модулем сосредоточена на большой плоской поверхности в нижней части отливки, поэтому выбор большой плоской поверхности лицевой стороной вниз удобен для подачи. Из-за большой высоты отливки невозможно заполнить форму обычными полозьями, поэтому для обеспечения заполнения сбоку от отливки ставят 4 щелевых полозья. В зависимости от конструктивных особенностей и сложности отливок заливочные и песчаные формы проектируют, как показано на рисунке 3.

Рисунок 2. Облачная диаграмма модуля литья

Рисунок 3. Конструкция и сборка литниковой системы и песчаной формы при литье под дифференциальным давлением.
2 Моделирование литья под дифференциальным давлением отливок из магниевого сплава ZM5
2.1 Процесс заливки отливок
На рис. 4 представлено численное моделирование отслеживания материала процесса заполнения исследуемой отливки по литниковой системе, представленной на рис. 3, для отслеживания материала процесса заполнения. Из рисунка видно, что расплавленный металл сначала поступает из стояка и расходится по четырем горизонтальным желобам под литниковой системой. При прохождении через желоб и попадании в 4 вертикальных желоба сбоку от литейной полости жидкость в углу будет оказывать большее воздействие после касания стены, и возникнет обратный поток. В этом положении также очень легко перекатывать песок. Когда уровень расплавленного металла повышается в 4 вертикальных желобах и поступает в полость отливки через внутренний затвор, сначала завершается заполнение большой поверхности дна отливки, а затем уровень вертикального желоба поднимается для завершения заполнения сторона отливки. До тех пор, пока верхняя полость отливки не будет заполнена, на рисунке 3 видно, что метод использования литья под перепадом давления является более равномерным.


Рисунок 4. Отслеживание материала отливок в процессе заполнения при литье под дифференциальным давлением.
2.2 Анализ температурного поля отливки
На рис. 5 представлены результаты моделирования закона распределения температуры процесса затвердевания крупногабаритных отливок из тонкостенных магниевых сплавов. В конце заполнения вся полость находится в основном в жидком состоянии, но в крайне тонком положении наблюдается небольшое затвердевание, но она также заполнена. По мере затвердевания, вообще говоря, сначала затвердевает расплавленный металл в литейной полости, затем затвердевает верхний стояк, затем затвердевает верхняя часть четырех желобов на боковой стенке и, наконец, затвердевает нижняя часть желоба, а затем наполнение. По мере затвердевания температура у боковой стенки и места соединения боковой стенки и дна очень быстро снижается. Эта часть затвердевает первой. По мере затвердевания соотношение твердой фазы в этой части увеличивается, и образовавшиеся дендриты блокируются и сжимаются. Канал, так что большая центральная площадь нижней поверхности блокируется, и прогнозируется, что существует вероятность появления дефектов в этой области. Кроме того, внутренние крепления ворот четырех вертикальных направляющих сжимаются по мере затвердевания, что также является местом, где более вероятно возникновение дефектов. Таким образом, размер 4 боковых направляющих можно соответствующим образом увеличить при проектировании 4 боковых направляющих.


Рисунок 5. Температурное поле при затвердевании отливок при литье под перепадом давления.
2.3 Анализ процесса затвердевания отливок
На рис. 6 показано время, в течение которого расплавленный металл в полости литья при перепаде давления переходит из жидкой фазы в твердую фазу. Четырем вертикальным направляющим на боковой стороне полости требуется больше времени, чтобы перейти из жидкой фазы в полость. Длительная высокая температура приведет к тому, что структура места станет шероховатой, что приведет к образованию рыхлости при затвердевании и усадке, а в тяжелых случаях - микротрещинам. На рис. 7 показано время, необходимое для затвердевания и усадки горячего шва отливки при литье под перепадом давления. Положение, в котором время затвердевания и подачи относительно длительное в горячем соединении, возникает в положении, когда боковая вертикальная направляющая и полость находятся в контакте, что также является причиной того, что в реальном производственном процессе очень легко появляются дефекты.

Рис. 7 Время подачи и затвердевания в горячих соединениях отливок при литье под дифференциальным давлением
На рисунке 8 показано распределение температуры, когда расплавленный металл поступает в желоб в нижней части разливочной системы во время литья под дифференциальным давлением. Температура жидкости сплава в стояковой трубке увеличивается. В процессе заполнения стояка формовочному песку в верхней части стояка приходится длительное время подвергаться воздействию. Воздействие формовочного песка при высокой температуре в течение длительного времени приведет к тому, что формовочный песок легко опадет и попадет в полость отливки с жидкостью. середина. Кроме того, также можно видеть, что жидкость сплава течет по нижнему желобу. Когда он касается 4 вертикальных направляющих, образуется обратная жидкость сплава, в которой очень легко образуются дефекты уноса. В то же время расплавленный металл будет долгое время воздействовать на вертикальный желоб. Боковину также легко вызвать катанием песка.

Рисунок 8. Температурное поле при попадании расплавленного металла в желоб внизу разливочной системы во время литья под перепадом давления.
На рис. 9 показан процесс затвердевания в конце заливки при литье под дифференциальным давлением. В определенный момент процесса затвердевания на пупке с обеих сторон отливки возникают изолированные высокотемпературные области жидкой фазы, поэтому в процессе затвердевания и усадки легко не попасть в эту зону. Усадка зазора может легко привести к образованию усадочных отверстий или усадочных дефектов.

Рис. 9. Жидкая фракция в месте пупка с обеих сторон отливки в определенный момент процесса затвердевания при литье под перепадом давления.

Рисунок 10. Жидкая фракция нижней поверхности отливки в определенный момент процесса затвердевания при литье под перепадом давления.
На рисунке 10 показано, что по мере затвердевания в конце заполнения отливки, полученной при перепаде давления, в определенный момент процесса затвердевания в нижней части отливки образуется изолированная область высокотемпературной жидкой фазы, поэтому это очень важно. легко не допустить попадания близлежащих зазоров в процессе затвердевания и усадки. При подаче могут легко образовываться усадочные отверстия или дефекты усадки.

Рисунок 11. Распределение времени затвердевания на разных участках после заполнения формы при литье под дифференциальным давлением.
На рисунке 11 показано распределение времени затвердевания в различных областях после завершения заполнения во время литья под дифференциальным давлением. Область с более длительным временем затвердевания в основном сосредоточена в той части, где зазор вертикального желоба и отливка пересекаются, как показано в положении черной метки. Это также свидетельствует о том, что жидкость сплава в той части области, где зазор вертикального полозья пересекает отливку, длительное время перегревается, дендрит разрастается крупно, легко образуются рыхлые дефекты. Это имеет тот же закон изменения, что и время затвердевания горячего шва Hot Sport Fstime, смоделированное на рис. 8.
2.4 Анализ включений отливок
На рис. 12 показано температурное поле при попадании расплавленного металла в нижнюю часть полости при литье под перепадом давления. Видно, что когда расплавленный металл заполняет большую площадь нижней поверхности полости, большая часть жидкости из переднего конца сплава попадает в область нижней пластины отливки. Эта часть жидкости сплава содержит много примесей и легко образует дефекты включений.

Рисунок 12. Температурное поле при попадании расплавленного металла в нижнюю часть полости при литье под перепадом давления.
На рис. 13 представлена диаграмма распределения следов материала отливок в конце штамповки при литье под дифференциальным давлением. После того, как индикатор материала попадает в полость, частицы индикатора остаются в желтой области нижней пластины в течение более длительного времени. То есть во время процесса литья расплавленного металла большая часть расплавленного металла, только что вошедшего в полость, попадает на дно полости, а расплавленный металл, только что попавший на дно полости, также образует или содержит большое количество количество примесей, поэтому находиться в отливке очень легко. В этом положении образуются дефекты типа включений.

Рисунок 13. След материала отливки в конце заливки отливки при перепаде давления.
3 По результатам моделирования литья под дифференциальным давлением отливок из магниевого сплава ZM5 оптимизируется технологический план.
3.1 Оптимизация технологического плана с учетом объема песка, включений и пористости
С целью устранения проблем, возникших в описанном выше процессе моделирования литья, была оптимизирована схема заливки, как показано на рисунках 14 и 15.

Рисунок 14 Принципиальная схема полусферической конструкции песчаной формы на верхней части стояка трубы литья под дифференциальным давлением

Рис. 15. Принципиальная схема удлиненной конструкции желоба для нижней части потока при литье под дифференциальным давлением.
На рис. 14 представлена принципиальная схема полусферической конструкции песчаной формы на верхней части стояка при литье под дифференциальным давлением. Этот метод проектирования позволяет увеличить площадь контакта между расплавленным металлом, поступающим в стояк, и полостью, тем самым увеличивая площадь нагрева и уменьшая воздействие расплавленного металла на формовочную смесь. Термический удар, тем самым значительно уменьшая вышеупомянутую проблему скатывания песка, вызванную длительным тепловым ударом. На фиг.15 представлена принципиальная схема удлиненной конструкции бегуна для нижней части потока при литье под дифференциальным давлением. Этот метод проектирования имеет два преимущества. Во-первых, расплавленный металл поступает в горизонтальный желоб через подъемную трубу и оказывает буферный эффект перед входом в вертикальный желоб, чтобы избежать быстрого теплового удара и отсутствия скатывания песка. Во-вторых, такая конструкция расширения также может привести к тому, что расплавленный металл с дефектами включений, которые существовали или образовались в стояке, сначала попадал в секцию расширения, что может значительно уменьшить попадание нечистого расплавленного металла в полость, а затем повлиять на затвердевшие отливки. . Принесите дефекты. На рис. 16 показано распределение частиц трассера материала в нижнем желобе без расширения и с расширением во время литья под дифференциальным давлением. Из рисунка видно, что распределение следов материала в литниковой системе с нижним направляющим более равномерным, чем в системе без удлинения. . Это также показывает, что использование этой оптимизированной конструкции может улучшить равномерность распределения потока и температуры.

Рисунок 16. Отслеживание материала до и после улучшения нижнего желоба во время литья под перепадом давления.
Кроме того, чтобы уменьшить или избежать пористости и усадочных отверстий, можно соответствующим образом увеличить выхлопной газ песчаной формы, чтобы уменьшить вероятность удушья. Добавьте охлажденное железо в соответствующую позицию с независимой высокотемпературной зоной или зоной жидкой фазы. Добавьте тонкий холодный чугун в ту часть, где зазор вертикальной направляющей пересекает отливку, и отрегулируйте его в соответствии с фактической металлургической ситуацией в отливке.
3.2 Получение отливок из сложных магниевых сплавов
В соответствии с улучшенной структурой моделирования были проведены соответствующие эксперименты для определения технологического окна сложных отливок и принята следующая технологическая система: температура разливки магниевого сплава составляет 670 ~ 680 ℃; синхронное давление — 500 кПа; скорость подъема жидкости 50 мм/с; гидравлическое давление повышается. При усилии 28 кПа и времени кристаллизации около 500 с была получена отливка из сложного магниевого сплава со значительно улучшенной степенью квалификации и стабильными характеристиками. Сложная отливка корпуса показана на рисунке 17. После испытаний процент квалификации достиг 80%. После более чем 20 испытаний прочность отливки на растяжение составляет около 260 МПа, а удлинение составляет около 10%.

Рис. 17. Физическое изображение отливки.
4. Вывод
(1) Посредством моделирования температурного поля, поля течения и отслеживания материала магниевого сплава ZM5 в процессе наполнения обнаружено, что
При этой крупномасштабной сложной отливке жидкий сплав в той части области, где зазор вертикального полозья пересекает отливку, длительное время находится в состоянии перегрева, а дендрит разрастается крупно, и легко образуются рыхлые дефекты. .
(2) Приняв полусферическую конструкцию песчаной формы в верхней части стояка во время литья под дифференциальным давлением, расплавленный металл и
Площадь контакта полости, тем самым увеличивая площадь нагрева, может уменьшить тепловой удар расплавленного металла по формовочному песку, тем самым значительно уменьшая проблему уноса песка, вызванную длительным тепловым ударом.
Формат цитирования: Цай Сен, Ван Сяовэй, Лу Инфэн. Исследование моделирования литья под перепадом давления крупных сложных отливок оболочков из магниевого сплава [J]. Специальное литье и цветные сплавы, 2021, 41 (9): 1170-1175.
Анализ процесса изготовления автомобильного рулевого колеса из литого под давлением магниевого сплава
The High-definition Metallographic Spectrum Of Aluminium And Aluminium Alloys
Связанная статья



