
Carcaça de pressão diferencial de grandes carcaças complexas de liga de magnésio Shell
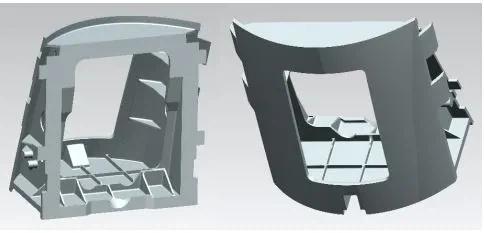
As grandes e complexas peças fundidas de liga de magnésio ZM5 foram preparadas usando fundição por pressão diferencial, e o campo de temperatura das peças fundidas foi simulado usando o software MAGMA. Para resolver o problema de qualidade metalúrgica das peças fundidas, propõe-se adotar um projeto hemisférico para a parte superior do tubo ascendente durante a fundição por pressão diferencial, o que pode aumentar a área de contato entre o metal fundido que entra no tubo ascendente e a cavidade, aumentando assim a área aquecida e reduzindo o metal fundido. peças fundidas.
Em comparação com a fundição por gravidade, na fundição por pressão diferencial, o fundido é preenchido do fundo do molde para a cavidade, o líquido da liga flui suavemente e é derramado em um recipiente fechado, e há menos defeitos, como oxidação e inclusões; a fundição por pressão diferencial ocorre após o fundido ser preenchido com a cavidade. Ele continuará a manter a pressão do gás na superfície do líquido e até mesmo aumentará a pressão de retenção, o efeito de alimentação é bom e a densidade gradual é maior do que a das fundições em areia; o sistema de passagem da fundição por pressão diferencial é relativamente simples e pode até ser simplificado sem riser. Além do processo tecnológico, a taxa de aproveitamento do metal fundido também é alta.
Tomando a fundição de casca curva complexa com diferença de espessura de parede de múltiplas nervuras em grande escala ZM5 como objeto de pesquisa, o tamanho da casca é de cerca de 620 mm × 650 mm × 420 mm. Durante o processo de solidificação, as junções grossas e finas e as nervuras estão sujeitas a "juntas quentes" e outros problemas, resultando na incapacidade de garantir a solidificação simultânea ou solidificação sequencial do metal fundido, e má alimentação, portanto ocorrerão defeitos como frouxidão e rachaduras; para processamento mecânico, ambos Para garantir a precisão da superfície curva, também é necessário garantir a relação posicional relativa entre os elementos da superfície curva. Portanto, é bastante difícil produzir a peça fundida.

Figura 1 Diagrama esquemático de fundição de casca
1 Sistema de bloqueio de fundição em liga de magnésio ZM5 e projeto de molde de areia
Para garantir a qualidade interna da peça fundida, é necessário criar uma condição eficaz que conduza à solidificação sequencial de acordo com as características estruturais da peça fundida. Atualmente, os métodos utilizados para estimar o tempo de solidificação de peças fundidas incluem principalmente o método do módulo, o método do círculo térmico, o método empírico e o método do módulo térmico. Como o método do módulo considera relativamente a influência da forma estrutural da peça fundida nas condições de dissipação de calor, é mais preciso que o método do passo térmico e o método empírico na estimativa do tempo de solidificação da peça fundida, de modo que o método do módulo tem sido amplamente utilizado no campo da fundição. . A Figura 2 é um diagrama de nuvem da distribuição simulada do módulo de fundição. A grande parte da peça fundida com módulo grande está concentrada na posição plana grande na parte inferior da peça fundida, portanto, escolher a face plana grande voltada para baixo é bom para a alimentação. Devido à alta altura da peça fundida, é impossível preencher o molde com corredores convencionais, portanto são colocadas 4 ranhuras na lateral da peça fundida para garantir o enchimento. De acordo com as características estruturais e complexidade das peças fundidas, os moldes de vazamento e areia são projetados conforme mostrado na Figura 3.

Figura 2 Diagrama de nuvem do módulo de fundição

Figura 3 O sistema de passagem e o projeto e montagem do molde de areia durante a fundição por pressão diferencial
2 Simulação de fundição por pressão diferencial de peças fundidas em liga de magnésio ZM5
2.1 o processo de enchimento de peças fundidas
A Figura 4 é uma simulação numérica do traçado do material do processo de enchimento da peça fundida estudada de acordo com o sistema de gating mostrado na Figura 3 para o traçado do material do processo de enchimento. Pode-se observar na figura que o metal fundido entra primeiro pelo bico ascendente e diverge através dos quatro corredores horizontais sob o sistema de comporta. Ao fluir no corredor e entrar nos 4 corredores verticais na lateral da cavidade de fundição, o líquido no canto terá maior impacto após tocar a parede, e haverá refluxo. Esta posição também é muito fácil de rolar areia. À medida que o nível do metal fundido aumenta nos 4 canais verticais e entra na cavidade de fundição através da porta interna, o preenchimento da grande superfície da parte inferior da peça fundida é primeiro concluído e, em seguida, o nível do canal vertical aumenta para completar o preenchimento da lateral da peça fundida. Até que a cavidade superior da peça fundida seja preenchida, pode-se verificar na Figura 3 que o método de utilização da fundição por pressão diferencial é mais uniforme.


Figura 4 Rastreamento de material de peças fundidas no processo de enchimento durante fundição por pressão diferencial
2.2 Análise do campo de temperatura da peça fundida
A Figura 5 mostra os resultados da simulação da lei de distribuição de temperatura do processo de solidificação de peças fundidas de liga de magnésio de paredes finas em grande escala. Ao final do preenchimento, toda a cavidade está basicamente no estado líquido, mas há uma pequena solidificação na posição extremamente fina, mas também foi preenchida. À medida que a solidificação progride, de um modo geral, o metal fundido na cavidade de fundição solidifica primeiro, seguido pelo riser superior, depois a parte superior dos quatro corredores na parede lateral solidifica e, finalmente, a parte inferior do corredor solidifica, seguido pelo enchimento. À medida que a solidificação progride, a temperatura na parede lateral e na junção entre a parede lateral e o fundo diminui muito rapidamente. Esta parte solidifica primeiro. À medida que a solidificação avança, a proporção da fase sólida desta peça é maior e os dendritos formados irão bloquear e encolher. Canal, de modo que a grande área central da superfície inferior fique bloqueada, e prevê-se que haja possibilidade de defeitos nesta área. Além disso, as fixações da porta interna dos 4 corredores verticais encolhem à medida que a solidificação avança, o que também é um local onde é mais provável a ocorrência de defeitos. Portanto, o tamanho dos 4 corredores laterais pode ser ampliado adequadamente ao projetar os 4 corredores laterais.


Figura 5 Campo de temperatura durante a solidificação de peças fundidas durante fundição por pressão diferencial
2.3 Análise do processo de solidificação de peças fundidas
A Figura 6 mostra o tempo para o metal fundido na cavidade de fundição por pressão diferencial se transformar da fase líquida para a fase sólida. Leva mais tempo para os quatro corredores verticais na lateral da cavidade mudarem da fase líquida para a cavidade. A alta temperatura prolongada fará com que a estrutura do local fique grosseira, o que levará à formação de frouxidão durante a solidificação e encolhimento, e microfissuras em casos graves. A Figura 7 mostra o tempo necessário para solidificação e retração na junta quente da peça fundida durante a fundição por pressão diferencial. A posição onde o tempo de solidificação e alimentação é relativamente longo na junta quente aparece na posição onde o corredor vertical lateral e a cavidade estão em contato, razão pela qual os defeitos são muito fáceis de aparecer no próprio processo de produção.

Fig. 7 Tempo de alimentação e solidificação em juntas quentes de peças fundidas durante fundição por pressão diferencial
A Figura 8 mostra a distribuição de temperatura quando o metal fundido entra no canal na parte inferior do sistema de vazamento durante a fundição por pressão diferencial. A temperatura do líquido da liga no tubo ascendente aumenta. Durante o processo de enchimento do riser, a areia de moldagem na parte superior do tubo riser deve ser impactada por um longo tempo. O impacto da areia de moldagem em alta temperatura por um longo período fará com que a areia de moldagem caia facilmente e entre na cavidade da peça fundida com o líquido. meio. Além disso, também pode ser visto que o líquido da liga flui no canal inferior. Ao tocar os 4 corredores verticais, haverá refluxo do líquido da liga, o que é muito fácil de formar defeitos de arrastamento. Ao mesmo tempo, o metal fundido impactará o corredor vertical por um longo tempo. A parede lateral também é fácil de causar rolamento de areia.

Figura 8 Campo de temperatura quando o metal fundido entra no canal na parte inferior do sistema de vazamento durante a fundição por pressão diferencial
A Figura 9 mostra o processo de solidificação ao final do enchimento na fundição por pressão diferencial. Em um determinado ponto do processo de solidificação, existem regiões isoladas de fase líquida de alta temperatura no umbigo em ambos os lados da peça fundida, de modo que é fácil não chegar perto durante o processo de solidificação e encolhimento. O encolhimento da lacuna pode facilmente formar furos ou defeitos de contração.

Fig. 9 Fração líquida na posição do umbigo em ambos os lados da peça fundida em um determinado momento do processo de solidificação durante a fundição por pressão diferencial

Figura 10 Fração líquida da superfície inferior da peça fundida em um determinado ponto do processo de solidificação durante a fundição por pressão diferencial
A Figura 10 mostra que à medida que a solidificação progride no final do enchimento na fundição por pressão diferencial, em determinado ponto do processo de solidificação, há uma área isolada de fase líquida de alta temperatura na parte inferior da peça fundida, por isso é muito fácil não obter lacunas próximas durante o processo de solidificação e encolhimento. A alimentação pode facilmente formar furos ou defeitos de contração.

Figura 11 Distribuição do tempo de solidificação nas diferentes áreas após o preenchimento do molde na fundição por pressão diferencial
A Figura 11 mostra a distribuição do tempo de solidificação em diferentes áreas após a conclusão do enchimento durante a fundição por pressão diferencial. A área com maior tempo de solidificação concentra-se principalmente na parte onde a fenda do canal vertical e a peça fundida se cruzam, conforme mostrado na posição da marca da caixa preta. Isso mostra ainda que o líquido da liga na parte da área onde a folga do canal vertical cruza a peça fundida fica superaquecido por um longo tempo, o dendrito cresce grosseiramente e é fácil formar defeitos soltos. Isto tem a mesma lei de mudança que o tempo de solidificação de alimentação de junta quente Hot Sport Fstime simulado na Fig.
2.4 Análise de inclusão de peças fundidas
A Figura 12 mostra o campo de temperatura quando o metal fundido entra na área inferior da cavidade durante a fundição por pressão diferencial. Pode-se observar que quando o metal fundido preenche uma grande área da superfície inferior da cavidade, a maior parte do líquido da liga da extremidade frontal entra na área da placa inferior da peça fundida. Esta parte do líquido da liga contém muitas impurezas e é fácil de formar defeitos de inclusão.

Figura 12 Campo de temperatura quando o metal fundido entra na área inferior da cavidade durante a fundição por pressão diferencial
A Fig. 13 é um diagrama de distribuição de traços de material de peças fundidas no final da punção durante a fundição por pressão diferencial. Depois que o traçador de material entra na cavidade, as partículas do traçador permanecem na área amarela da placa inferior por mais tempo. Ou seja, durante o processo de fundição do metal fundido, a maior parte do metal fundido que acabou de entrar na cavidade entra no fundo da cavidade, e o metal fundido que acabou de entrar no fundo da cavidade também gera ou contém um grande número de impurezas, por isso é muito fácil estar na fundição. Defeitos como inclusões são formados nesta posição.

Figura 13 O traço do material da peça fundida no final do preenchimento da peça fundida por pressão diferencial
3 De acordo com os resultados da simulação de peças fundidas em liga de magnésio ZM5 por pressão diferencial, o plano do processo é otimizado
3.1 Otimização do plano de processo para questões de volume de areia, inclusões e porosidade
Visando os problemas do processo de simulação de fundição acima, o esquema de vazamento foi otimizado, conforme Figura 14 e Figura 15.

Figura 14 Diagrama esquemático do desenho hemisférico do molde de areia na parte superior do tubo ascendente da fundição por pressão diferencial

Figura 15: Diagrama esquemático do projeto estendido do corredor para a parte inferior do fluxo durante a fundição por pressão diferencial
A Figura 14 é um diagrama esquemático do projeto hemisférico do molde de areia na parte superior do tubo ascendente durante a fundição por pressão diferencial. Este método de projeto pode aumentar a área de contato entre o metal fundido que entra no tubo ascendente e a cavidade, aumentando assim a área aquecida e reduzindo o impacto do metal fundido na areia de moldagem. Choque térmico, reduzindo significativamente o problema de rolamento de areia acima mencionado, causado por choque térmico de longo prazo. A Figura 15 é um diagrama esquemático do projeto estendido do canal para a parte inferior do fluxo durante a fundição por pressão diferencial. Este método de design tem duas vantagens. Primeiro, o metal fundido entra no corredor horizontal através do tubo ascendente e tem um efeito amortecedor antes de entrar no corredor vertical para evitar choque térmico rápido e causar a ausência de rolamento de areia. Em segundo lugar, este tipo de projeto de extensão também pode fazer com que o metal fundido com defeitos de inclusão que existiam ou gerados no riser entre primeiro na seção de extensão, o que pode reduzir bastante a entrada de metal fundido impuro na cavidade e, em seguida, afetar as peças fundidas solidificadas. Traga defeitos. A Figura 16 mostra a distribuição de partículas traçadoras de material no canal inferior sem extensão e com extensão durante a fundição por pressão diferencial. Pode-se observar na figura que a distribuição do traço de material do sistema de comporta com canal inferior é mais uniforme do que sem extensão. . Isto mostra ainda que o uso deste design otimizado pode melhorar a uniformidade do fluxo e a distribuição de temperatura.

Figura 16 Rastreamento de material antes e depois da melhoria do canal inferior durante a fundição por pressão diferencial
Além disso, a fim de reduzir ou evitar furos de porosidade e encolhimento, o gás de exaustão do molde de areia pode ser aumentado adequadamente para reduzir a ocorrência de asfixia. Adicione ferro resfriado na posição correspondente com zona independente de alta temperatura ou zona de fase líquida. Adicione ferro frio fino à peça onde a folga do canal vertical cruza a peça fundida e ajuste-o de acordo com a situação metalúrgica real da peça fundida.
3.2 Preparação de peças fundidas complexas de liga de magnésio
De acordo com a estrutura aprimorada da simulação, experimentos relevantes foram realizados para determinar a janela do processo de peças fundidas complexas, e o seguinte sistema de processo foi adotado: a temperatura de vazamento da liga de magnésio é de 670 ~ 680 ℃; a pressão síncrona é 500kPa; a velocidade de subida do líquido é de 50 mm/s; a pressão hidráulica aumenta Com uma força de 28kPa e um tempo de cristalização de cerca de 500s, foi obtida uma fundição complexa de liga de magnésio com uma taxa de qualificação muito melhorada e desempenho estável. A fundição complexa é mostrada na Figura 17. Após o teste, a taxa de qualificação atingiu 80%. Após mais de 20 testes, a resistência à tração da peça fundida é de cerca de 260MPa e o alongamento é de cerca de 10%.

Figura 17 Imagem física do casting
4 Conclusão
(1) Através do campo de temperatura, campo de fluxo e simulação de rastreamento de material da liga de magnésio ZM5 durante o processo de enchimento, verifica-se
Para esta fundição complexa em grande escala, o líquido da liga na parte da área onde a lacuna do canal vertical cruza a peça fundida fica em estado de superaquecimento por um longo tempo, e o dendrito cresce grosseiramente e é fácil formar defeitos soltos.
(2) Ao adotar um projeto hemisférico para o molde de areia na parte superior do tubo ascendente durante a fundição por pressão diferencial, o metal fundido e
A área de contato da cavidade, aumentando assim a área de aquecimento, pode reduzir o choque térmico do metal fundido na areia de moldagem, reduzindo significativamente o problema de arrastamento de areia causado por choque térmico de longo prazo.
Formato de citação: Cai Sen, Wang Xiaowei, Lu Yingfeng. Estudo de simulação na fundição por pressão diferencial de grandes peças fundidas complexas em liga de magnésio [J]. Fundição Especial e Ligas Não Ferrosas, 2021, 41 (9): 1170-1175.
Análise do processo de fabricação de volante de automóvel feito de liga de magnésio fundida
O espectro metalográfico de alta definição de alumínio e ligas de alumínio
Artigo Relacionado



