
Consejos para seleccionar la ubicación de la compuerta (entrada de agua) en el diseño de moldes
Autor: SZTC
2024-04-02
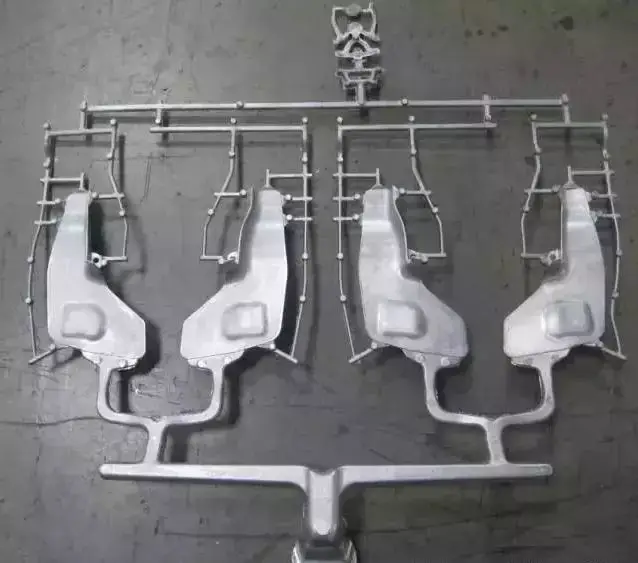
1. Requisitos de ubicación de la puerta
1. Requisitos de apariencia (marcas de entrada, líneas de soldadura)
2. Requisitos funcionales del producto
3. Requisitos de procesamiento de moldes
4. Deformación por deformación del producto.
5. La puerta no es fácil de quitar.
2. Impacto en la producción y las funciones.
1. La longitud del flujo determina la presión de inyección, la fuerza de sujeción y si el producto está lleno o no. Acortar la longitud total del flujo puede reducir la presión de inyección y la fuerza de sujeción.
2. La posición de la compuerta afectará la presión de retención, el tamaño de la presión de retención y si la presión de retención está equilibrada. Mantenga la puerta alejada de la futura posición de tensión del producto (como el rodamiento) para evitar tensiones residuales. La posición de la compuerta debe considerar el escape para garantizar Para evitar la acumulación de viento, no coloque la compuerta en una parte débil o incrustada del producto para evitar el núcleo del eje.
3. Consejos para seleccionar la ubicación de la puerta
3. Consejos para seleccionar la ubicación de la puerta
1. Coloque la puerta en la parte más gruesa del producto. Verter desde la parte más gruesa puede proporcionar mejores efectos de llenado y retención de presión. Si la presión de retención es insuficiente, las áreas más delgadas se solidificarán más rápido que las más gruesas. Evite colocar la cancela donde el espesor cambie repentinamente para evitar histéresis o disparos cortos.
2. Si es posible, verter desde el centro del producto. Colocar la compuerta en el centro del producto puede proporcionar longitudes de flujo iguales. El tamaño de la longitud del flujo afectará la presión de inyección requerida. El vertido central hace que la presión de mantenimiento sea uniforme en todas las direcciones. Se puede evitar una contracción de volumen desigual.
3. Compuerta: La compuerta es una ranura corta con un área de sección transversal pequeña, que se utiliza para conectar el canal y la cavidad del molde. El área de la sección transversal debe ser pequeña para lograr los siguientes efectos:
1) Poco después de inyectar la cavidad del molde, la puerta se enfría.
2) El puerto de extracción de agua es sencillo.
3) Se retira la salida de agua, dejando sólo unos pocos rastros.
4) Facilitar el control del llenado de múltiples cavidades del molde.
5) Reducir el fenómeno del exceso de relleno.
No existen reglas estrictas y rápidas para diseñar puertas. La mayoría de ellos se basan en la experiencia, pero hay dos factores básicos que deben verse comprometidos:
1. Cuanto mayor sea el área de la sección transversal de la compuerta, mejor, y cuanto más corta sea la longitud del canal, mejor, para reducir la pérdida de presión cuando pasa el plástico.
2. La compuerta debe ser estrecha para facilitar la congelación en frío y evitar que el exceso de plástico regrese. Por lo tanto, la puerta debe estar en el centro de la corredera y su sección transversal debe ser lo más circular posible. Sin embargo, el interruptor de puerta suele estar formado por un módulo determinado por el interruptor.
3. Tamaño de la puerta: El tamaño de la puerta puede determinarse por el área de la sección transversal y la longitud de la puerta. Los siguientes factores pueden determinar el tamaño óptimo de la puerta:
3. Tamaño de la puerta: El tamaño de la puerta puede determinarse por el área de la sección transversal y la longitud de la puerta. Los siguientes factores pueden determinar el tamaño óptimo de la puerta:
1) Características de flujo del caucho
2) Espesor del módulo
3) La cantidad de pegamento inyectada en la cavidad del molde.
4) temperatura de fusión
5) Temperatura del molde de trabajo
Al decidir la ubicación de la puerta, se deben seguir los siguientes principios:
1. La cantidad de caucho inyectado en cada parte de la cavidad del molde debe ser lo más uniforme posible.
2. El caucho inyectado en el molde debe mantener un frente de flujo uniforme y estable en cada etapa del proceso de inyección.
3. Se debe tener en cuenta la posible aparición de marcas de soldadura, burbujas, picaduras, posiciones vacías, inyección y pulverización de pegamento insuficientes.
4. El funcionamiento de la salida de extracción de agua debe ser lo más sencillo posible, preferiblemente de forma automática.
5. La ubicación de la puerta debe cooperar con todos los aspectos.
4. Saldo de la puerta
Si no se puede obtener un sistema de canales equilibrado, se puede utilizar el siguiente método de equilibrio de compuerta para lograr el objetivo de un moldeo por inyección uniforme. Este método es adecuado para moldes con una gran cantidad de cavidades.
Hay dos métodos de equilibrio de puerta:
Hay dos métodos de equilibrio de puerta:
Cambie la longitud del canal de la puerta y cambie el área de la sección transversal de la puerta. En otro caso, es decir, cuando la cavidad del molde tiene diferentes áreas proyectadas, la puerta también necesita equilibrarse. En este momento, para determinar el tamaño de la compuerta, primero debe determinar el tamaño de una de las compuertas y encontrar su correspondiente relación de los volúmenes de las cavidades del molde, y aplicando esta relación a la comparación entre la compuerta y cada cavidad del molde correspondiente, se puede obtener el tamaño de cada compuerta sucesivamente. Después de la prueba real de fundición, se puede completar el funcionamiento del equilibrio de la puerta.
5. La ubicación de la puerta en el corredor.
Cuando el plástico fluye hacia el canal de flujo, el plástico cercano a la superficie del molde primero pierde calor (se enfría) y se solidifica. Cuando el plástico fluye hacia adelante, sólo fluye a través de la capa de plástico solidificada aquí. Y debido a que el plástico es un material de baja transferencia de calor, se forma plástico sólido. La capa aislante verde y la capa de retención aún pueden fluir. Por lo tanto, lo ideal es que la compuerta se coloque en la capa transversal para lograr el mejor efecto de flujo plástico. Esta situación es más común en crucetas circulares y hexagonales. Sin embargo, el canal de flujo transversal trapezoidal no puede lograr este efecto porque la compuerta no se puede colocar en el medio del canal de flujo.
6. Puerta directa o SprueGate
El bebedero suministra plástico directamente al producto terminado. El bebedero se adhiere al producto terminado. En un molde de dos placas, la boquilla grande suele ser una salida, pero en el diseño de un molde de tres placas o de canal caliente, puede ser una gran cantidad de cerveza.
Desventajas: La formación de marcas de agua en la superficie del producto terminado afectará la apariencia del producto terminado. El tamaño de la marca de agua depende del pequeño diámetro del orificio de la boquilla.
7. El ángulo de desmoldeo de la boquilla y la longitud de la boquilla.
Por lo tanto, la marca grande de la boquilla se puede adelgazar cambiando el tamaño de la boquilla a un tamaño más pequeño. Sin embargo, el diámetro de la boquilla se ve afectado por el diámetro de la boquilla, y dado que la boquilla debe ser fácil de desmoldar, el ángulo de desmoldeo no puede ser inferior a 3 grados. Por lo tanto, sólo se puede acortar la longitud de la boquilla alargando la boquilla.
Selección de compuerta: La compuerta es la parte de conexión entre el corredor y la cavidad, y también es la última parte del sistema de alimentación del molde de inyección. Sus funciones básicas son:
1) Hacer que el plástico fundido del canal entre en la cavidad de llenado lo más rápido posible.
2) Una vez llena la cavidad del molde, la compuerta se puede enfriar y sellar rápidamente para evitar que el plástico no enfriado regrese a la cavidad.
Resumen: El diseño de la compuerta está relacionado con factores como el tamaño y la forma de la pieza plástica, la estructura del molde, las condiciones del proceso de inyección y el desempeño de la pieza plástica. Sin embargo, de acuerdo con las funciones básicas de las dos oraciones anteriores, la sección de la compuerta debe ser pequeña y la longitud debe ser corta, porque solo de esta manera la compuerta puede cumplir con los requisitos de aumento del caudal, enfriamiento y sellado rápidos, fácil separación de las piezas de plástico y marcas mínimas de la compuerta.
Los puntos clave del diseño de puertas se pueden resumir de la siguiente manera:
Los puntos clave del diseño de puertas se pueden resumir de la siguiente manera:
1. La compuerta se abre en la sección más gruesa de la pieza de plástico para permitir que el material fundido fluya desde la sección gruesa hacia la sección delgada para asegurar el llenado completo del molde;
2. La ubicación de la compuerta debe seleccionarse para minimizar el proceso de llenado de plástico para reducir la pérdida de presión;
3. La selección de la ubicación de la compuerta debe favorecer la eliminación del aire en la cavidad;
4. La compuerta no debe permitir que el material fundido se precipite directamente hacia la cavidad del molde, de lo contrario producirá un flujo arremolinado y dejará marcas en espiral en las piezas de plástico. Este defecto es especialmente probable que ocurra con puertas estrechas;
5. La ubicación de la puerta debe seleccionarse para evitar líneas de costura en la superficie de plástico. Especialmente en piezas de plástico anulares o cilíndricas, la puerta debe ubicarse
¿Está buscando componentes diseñados con precisión que cumplan con sus especificaciones exactas? ¡No busques más! Nuestros servicios de mecanizado CNC ofrecen precisión y confiabilidad de primer nivel para todas sus necesidades de torneado.
Análisis del estado de desarrollo del proceso de fundición a presión de aleaciones de aluminio y la tecnología de moldes.
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
