
نکاتی برای انتخاب محل دروازه (ورودی آب) در طراحی قالب
نویسنده: SZTC
2024-04-02
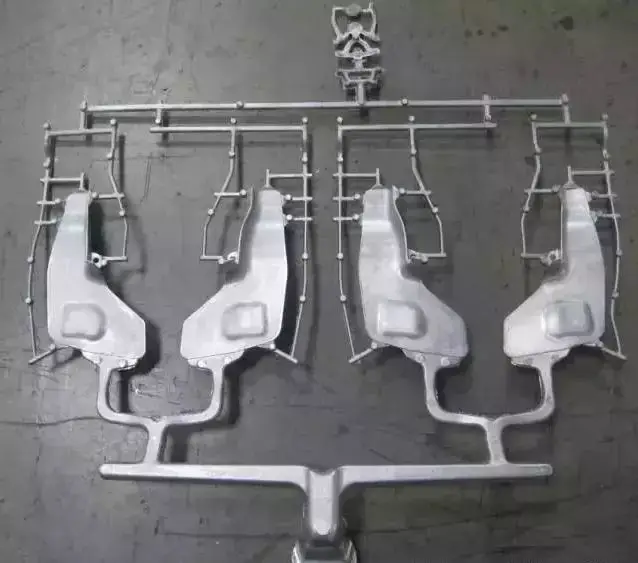
1. الزامات موقعیت مکانی دروازه
1. الزامات ظاهری (علامت دروازه، خطوط جوش)
2. الزامات عملکردی محصول
3. الزامات پردازش قالب
4. تغییر شکل تار محصول
5. دروازه به راحتی قابل برداشتن نیست
2. تأثیر بر تولید و عملکرد
1. Flow Length فشار تزریق، نیروی گیره و پر شدن یا نبودن محصول را تعیین می کند. کوتاه کردن طول جریان کامل می تواند فشار تزریق و نیروی گیره را کاهش دهد.
2. موقعیت دروازه بر فشار نگهدارنده، اندازه فشار نگهدارنده و متعادل بودن فشار نگهدارنده تأثیر می گذارد. دروازه را از موقعیت تنش آتی محصول (مانند بلبرینگ) دور نگه دارید تا از استرس باقیمانده جلوگیری کنید. موقعیت دروازه باید اگزوز را در نظر بگیرد تا اطمینان حاصل شود که برای جلوگیری از تجمع باد، دروازه را در قسمت ضعیف یا جاسازی شده محصول قرار ندهید تا از شفت هسته جلوگیری شود.
3. نکاتی برای انتخاب محل دروازه
3. نکاتی برای انتخاب محل دروازه
1. دروازه را در ضخیم ترین قسمت محصول قرار دهید. ریختن از ضخیم ترین قسمت می تواند اثرات پر کردن و نگهداشت فشار بهتری را ایجاد کند. اگر فشار نگهدارنده ناکافی باشد، نواحی نازکتر سریعتر از مناطق ضخیمتر جامد میشوند. از قرار دادن دروازه در جایی که ضخامت آن به طور ناگهانی تغییر می کند خودداری کنید تا از هیسترزیس یا شلیک های کوتاه جلوگیری کنید.
2. در صورت امکان از وسط محصول بریزید. قرار دادن گیت در مرکز محصول می تواند طول جریان برابری را فراهم کند. اندازه طول جریان بر فشار تزریق مورد نیاز تأثیر می گذارد. ریختن مرکزی باعث می شود فشار نگهدارنده در همه جهات یکنواخت شود. از انقباض ناهموار حجم می توان جلوگیری کرد.
3. دروازه: دروازه یک شیار کوتاه با سطح مقطع کوچک است که برای اتصال رانر و حفره قالب استفاده می شود. سطح مقطع باید کوچک باشد تا اثرات زیر حاصل شود:
1) به زودی پس از تزریق حفره قالب، دروازه سرد می شود.
2) پورت حذف آب ساده است.
3) خروجی آب برداشته می شود و تنها چند اثر باقی می ماند
4) پر کردن حفره های متعدد قالب را برای کنترل آسان تر کنید.
5) کاهش پدیده پرکننده بیش از حد.
هیچ قانون سخت و سریعی برای طراحی دروازه وجود ندارد. اکثر آنها بر اساس تجربه هستند، اما دو عامل اساسی وجود دارد که باید در معرض خطر قرار گیرند:
1. هرچه سطح مقطع دروازه بزرگتر باشد، بهتر است و هر چه طول کانال کوتاهتر باشد، بهتر است تا افت فشار هنگام عبور پلاستیک کاهش یابد.
2. دروازه باید باریک باشد تا انجماد سرد را تسهیل کند و از برگشت پلاستیک بیش از حد به عقب جلوگیری کند. بنابراین دروازه باید در مرکز رانر باشد و سطح مقطع آن تا حد امکان دایره ای باشد. با این حال، سوئیچ دروازه معمولاً از یک ماژول ساخته می شود که توسط سوئیچ تعیین می شود.
3. اندازه دروازه: اندازه دروازه را می توان با سطح مقطع و طول دروازه تعیین کرد. عوامل زیر می توانند اندازه بهینه دروازه را تعیین کنند:
3. اندازه دروازه: اندازه دروازه را می توان با سطح مقطع و طول دروازه تعیین کرد. عوامل زیر می توانند اندازه بهینه دروازه را تعیین کنند:
1) ویژگی های جریان لاستیک
2) ضخامت ماژول
3) مقدار چسب تزریق شده در حفره قالب
4) دمای ذوب
5) دمای قالب کار
هنگام تصمیم گیری در مورد مکان دروازه، اصول زیر باید رعایت شود:
1. مقدار لاستیک تزریق شده به هر قسمت از حفره قالب باید تا حد امکان یکنواخت باشد.
2. لاستیک تزریق شده به قالب باید جلوی جریان یکنواخت و پایدار را در هر مرحله از فرآیند تزریق حفظ کند.
3. به احتمال وقوع علائم جوش، حباب ها، چاله ها، موقعیت های خالی، تزریق ناکافی چسب و پاشش چسب باید توجه شود.
4. عملیات خروجی حذف آب باید تا حد امکان آسان شود، ترجیحاً عملکرد خودکار.
5. محل دروازه باید با تمام جوانب همکاری کند.
4. تعادل دروازه
اگر نمی توان یک سیستم دونده متعادل به دست آورد، از روش بالانس دروازه زیر می توان برای رسیدن به هدف قالب گیری تزریقی یکنواخت استفاده کرد. این روش برای قالب هایی با تعداد زیادی حفره قالب مناسب است.
دو روش تعادل دروازه وجود دارد:
دو روش تعادل دروازه وجود دارد:
طول کانال دروازه را تغییر دهید و سطح مقطع دروازه را تغییر دهید. در حالت دیگر، یعنی زمانی که حفره قالب دارای نواحی پیش بینی شده متفاوتی است، دروازه نیز باید متعادل شود. در این زمان برای تعیین اندازه دروازه ابتدا باید اندازه یکی از دروازه ها را مشخص کرده و نسبت حجم های حفره قالب مربوط به آن را پیدا کنید و با اعمال این نسبت در مقایسه بین دروازه و هر حفره قالب مربوطه می توان اندازه هر دروازه را به صورت متوالی بدست آورد. پس از آزمایش واقعی ریخته گری، تعادل دروازه را می توان تکمیل کرد.
5. محل دروازه در رانر
هنگامی که پلاستیک به کانال جریان می ریزد، پلاستیک نزدیک به سطح قالب ابتدا گرما را از دست می دهد (سرد می شود) و جامد می شود. وقتی پلاستیک به جلو می رود، فقط از لایه پلاستیکی که در اینجا جامد شده است جریان می یابد. و از آنجایی که پلاستیک ماده ای با انتقال حرارت کم است، پلاستیک جامد لایه سبز عایق و لایه نگهدارنده هنوز می توانند جریان داشته باشند. بنابراین، در حالت ایدهآل، دروازه باید در لایه متقاطع تنظیم شود تا به بهترین اثر جریان پلاستیکی دست یابد. این وضعیت بیشتر در کراس رانرهای دایره ای و شش ضلعی دیده می شود. با این حال، کانال جریان متقاطع ذوزنقه ای نمی تواند به این اثر دست یابد زیرا دروازه را نمی توان در وسط کانال جریان قرار داد.
6. Direct Gate یا SprueGate
اسپرو مستقیماً پلاستیک را به محصول نهایی می رساند. اسپرو به محصول نهایی چسبیده است. در قالب دو صفحه ای، نازل بزرگ معمولاً یک خروجی است، اما در طراحی قالب سه صفحه ای یا قالب رانر داغ، می تواند یک آبجو باشد.
معایب: ایجاد علامت آب بر روی سطح محصول نهایی بر ظاهر محصول نهایی تأثیر می گذارد. اندازه علامت آب بستگی به سوراخ کوچک نازل دارد.
7. زاویه قالب گیری نازل و طول نازل
بنابراین، علامت نازل بزرگ را می توان با تغییر اندازه نازل به اندازه کوچکتر نازک کرد. با این حال، قطر نازل تحت تأثیر قطر نازل است و از آنجایی که نازل باید به راحتی از قالب خارج شود، زاویه قالب گیری نمی تواند کمتر از 3 درجه باشد. بنابراین، تنها طول نازل را می توان با بلند کردن نازل کوتاه کرد.
گیت انتخاب: گیت قسمت اتصال بین رانر و حفره است و همچنین آخرین قسمت سیستم تغذیه قالب تزریقی است. توابع اساسی آن عبارتند از:
1) پلاستیک مذاب رانر را در سریع ترین زمان ممکن وارد حفره پر کنید.
2) پس از پر شدن حفره قالب، دروازه را می توان به سرعت خنک و آب بندی کرد تا از برگشت پلاستیک سرد نشده به داخل حفره جلوگیری شود.
خلاصه: طراحی دروازه با عواملی مانند اندازه و شکل قطعه پلاستیکی، ساختار قالب، شرایط فرآیند تزریق و عملکرد قطعه پلاستیکی مرتبط است. با این حال، با توجه به عملکرد اصلی دو جمله بالا، بخش دروازه باید کوچک و طول آن کوتاه باشد، زیرا تنها از این طریق دروازه می تواند الزامات افزایش سرعت جریان، خنک سازی و آب بندی سریع، جداسازی آسان قطعات پلاستیکی و حداقل علائم دروازه را برآورده کند.
نکات کلیدی طراحی دروازه را می توان به صورت زیر خلاصه کرد:
نکات کلیدی طراحی دروازه را می توان به صورت زیر خلاصه کرد:
1. دروازه در بخش ضخیم تر قسمت پلاستیکی باز می شود تا مواد مذاب از قسمت ضخیم به بخش نازک جریان یابد تا از پر شدن کامل قالب اطمینان حاصل شود.
2. محل دروازه باید برای به حداقل رساندن فرآیند پر کردن پلاستیک برای کاهش افت فشار انتخاب شود.
3. انتخاب محل دروازه باید برای از بین بردن هوا در حفره مناسب باشد.
4. دروازه نباید اجازه دهد که مواد مذاب مستقیماً به داخل حفره قالب هجوم بیاورند، در غیر این صورت باعث ایجاد جریان چرخشی می شود و آثار مارپیچی روی قطعات پلاستیکی باقی می ماند. این نقص به خصوص در مورد دروازه های باریک به احتمال زیاد رخ می دهد.
5. محل دروازه باید طوری انتخاب شود که از ایجاد خطوط دوخت روی سطح پلاستیکی جلوگیری شود. به خصوص در قطعات پلاستیکی حلقه ای یا استوانه ای، دروازه باید قرار گیرد
آیا به دنبال قطعات مهندسی دقیقی هستید که مشخصات دقیق شما را برآورده کند؟ دیگر نگاه نکنید! خدمات ماشینکاری CNC ما برای تمام نیازهای تراشکاری شما، دقت و قابلیت اطمینان بالایی را ارائه می دهد.
تجزیه و تحلیل وضعیت توسعه فرآیند ریخته گری آلیاژ آلومینیوم و فناوری قالب
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

