
Dicas para selecionar a localização da comporta (entrada de água) no projeto do molde
Autor: SZTC
2024-04-02
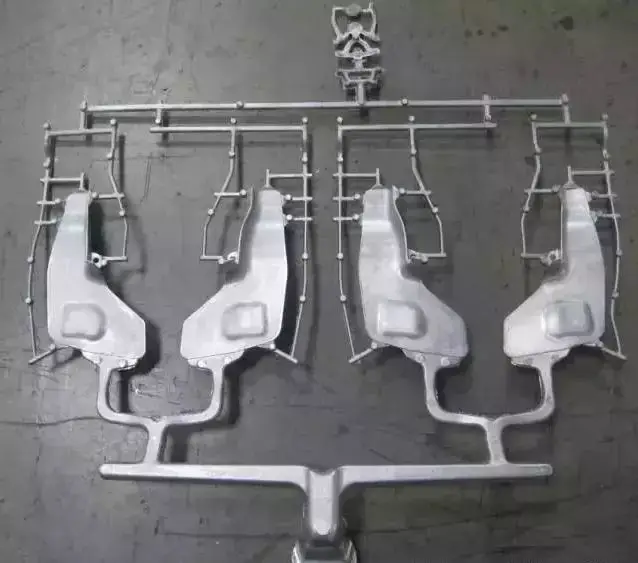
1. Requisitos de localização do portão
1. Requisitos de aparência (marcas de entrada, linhas de solda)
2. Requisitos funcionais do produto
3. Requisitos de processamento de moldes
4. Deformação por urdidura do produto
5. O portão não é fácil de remover
2. Impacto na produção e nas funções
1. O comprimento do fluxo determina a pressão de injeção, a força de fixação e se o produto está cheio ou não. Encurtar o comprimento total do fluxo pode reduzir a pressão de injeção e a força de fixação.
2. A posição da comporta afetará a pressão de retenção, o tamanho da pressão de retenção e se a pressão de retenção está equilibrada. Mantenha o portão longe da posição de tensão futura do produto (como o rolamento) para evitar tensão residual. A posição do portão deve considerar a exaustão para garantir. Para evitar o acúmulo de vento, não coloque o portão em uma parte fraca ou embutida do produto para evitar o eixo central.
3. Dicas para selecionar a localização do portão
3. Dicas para selecionar a localização do portão
1. Coloque a comporta na parte mais grossa do produto. O vazamento da parte mais espessa pode proporcionar melhores efeitos de enchimento e retenção de pressão. Se a pressão de retenção for insuficiente, as áreas mais finas solidificarão mais rapidamente do que as áreas mais espessas. Evite colocar o portão onde a espessura muda repentinamente para evitar histerese ou disparos curtos.
2. Se possível, despeje a partir do centro do produto. Colocar a comporta no centro do produto pode fornecer comprimentos de fluxo iguais. O tamanho do comprimento do fluxo afetará a pressão de injeção necessária. O vazamento central torna a pressão de retenção uniforme em todas as direções. A redução desigual do volume pode ser evitada.
3. Porta: A porta é uma ranhura curta com uma pequena área de seção transversal, usada para conectar o canal e a cavidade do molde. A área da seção transversal deve ser pequena para obter os seguintes efeitos:
1) Logo após a cavidade do molde ser injetada, a comporta fica fria.
2) A porta de remoção de água é simples.
3) A saída de água é removida, deixando apenas alguns vestígios
4) Facilite o controle do preenchimento de múltiplas cavidades do molde.
5) Reduza o fenômeno de enchimento excessivo.
Não existem regras rígidas e rápidas para projetar portões. A maioria deles é baseada na experiência, mas há dois fatores básicos que devem ser comprometidos:
1. Quanto maior a área da seção transversal da comporta, melhor, e quanto menor o comprimento do canal, melhor para reduzir a perda de pressão quando o plástico passa.
2. A comporta deve ser estreita para facilitar o congelamento a frio e evitar o refluxo excessivo de plástico. Portanto, o portão deve ficar no centro do corredor e sua seção transversal deve ser o mais circular possível. No entanto, a chave de portão geralmente é feita de um módulo determinado pela chave.
3. Tamanho do portão: O tamanho do portão pode ser determinado pela área da seção transversal e pelo comprimento do portão. Os seguintes fatores podem determinar o tamanho ideal do portão:
3. Tamanho do portão: O tamanho do portão pode ser determinado pela área da seção transversal e pelo comprimento do portão. Os seguintes fatores podem determinar o tamanho ideal do portão:
1) Características de fluxo de borracha
2) Espessura do módulo
3) A quantidade de cola injetada na cavidade do molde
4) Temperatura de fusão
5) Temperatura do molde de trabalho
Ao decidir a localização do portão, os seguintes princípios devem ser respeitados:
1. A quantidade de borracha injetada em cada parte da cavidade do molde deve ser a mais uniforme possível.
2. A borracha injetada no molde deve manter uma frente de fluxo uniforme e estável em cada etapa do processo de injeção.
3. Deve-se considerar a possível ocorrência de marcas de solda, bolhas, buracos, posições vazias, injeção insuficiente de cola e pulverização de cola.
4. A operação da saída de retirada de água deve ser facilitada ao máximo, preferencialmente automática.
5. A localização do portão deve cooperar com todos os aspectos.
4. Equilíbrio do portão
Se um sistema de canal balanceado não puder ser obtido, o seguinte método de balanceamento de portão pode ser usado para atingir o objetivo de moldagem por injeção uniforme. Este método é adequado para moldes com um grande número de cavidades.
Existem dois métodos de balanceamento de portão:
Existem dois métodos de balanceamento de portão:
Altere o comprimento do canal do portão e altere a área da seção transversal do portão. Em outro caso, ou seja, quando a cavidade do molde possui áreas projetadas diferentes, a comporta também precisa ser balanceada. Neste momento, para determinar o tamanho da porta, você deve primeiro determinar o tamanho de uma das portas e encontrar sua proporção correspondente dos volumes da cavidade do molde, e aplicando esta relação à comparação entre a porta e cada cavidade do molde correspondente, o tamanho de cada porta pode ser obtido sucessivamente. Após o teste real de fundição, o equilíbrio do portão pode ser concluído e operado.
5. A localização do portão no corredor
Quando o plástico flui para o canal de fluxo, o plástico próximo à superfície do molde primeiro perde calor (resfria) e solidifica. Quando o plástico flui para frente, ele flui apenas através da camada plástica solidificada aqui. E como o plástico é um material de baixa transferência de calor, o plástico sólido forma a camada de isolamento verde e a camada de retenção ainda podem fluir. Portanto, idealmente, a comporta deve ser colocada na camada transversal para obter o melhor efeito de fluxo plástico. Esta situação é mais comum em corredores transversais circulares e hexagonais. .No entanto, o canal de fluxo cruzado trapezoidal não pode atingir este efeito porque a comporta não pode ser colocada no meio do canal de fluxo.
6. Portão direto ou SprueGate
O sprue fornece plástico diretamente ao produto acabado. O sprue está aderido ao produto acabado. Em um molde de duas placas, o bico grande geralmente é uma saída, mas no projeto de um molde de três placas ou de câmara quente, pode ser uma grande quantidade de cerveja.
Desvantagens: A formação de marcas d'água na superfície do produto acabado afetará a aparência do produto acabado. O tamanho da marca d'água depende do orifício de pequeno diâmetro do bico.
7. O ângulo de desmoldagem do bico e o comprimento do bico
Portanto, a marca do bico grande pode ser afinada alterando o tamanho do bico para um tamanho menor. No entanto, o diâmetro do bico é afetado pelo diâmetro do bico e, como o bico deve ser fácil de soltar do molde, o ângulo de desmoldagem não pode ser inferior a 3 graus. Portanto, apenas o comprimento do bico pode ser reduzido alongando o bico.
Seleção da porta: A porta é a parte de conexão entre o corredor e a cavidade, e também é a última parte do sistema de alimentação do molde de injeção. Suas funções básicas são:
1) Faça com que o plástico derretido da calha entre na cavidade de enchimento o mais rápido possível.
2) Depois que a cavidade do molde é preenchida, a porta pode ser rapidamente resfriada e selada para evitar que o plástico não resfriado flua de volta para a cavidade.
Resumo: O projeto da comporta está relacionado a fatores como o tamanho e formato da peça plástica, a estrutura do molde, as condições do processo de injeção e o desempenho da peça plástica. Porém, de acordo com as funções básicas das duas frases acima, a seção da comporta deve ser pequena e o comprimento deve ser curto, pois somente desta forma a comporta atende aos requisitos de aumento da vazão, resfriamento e vedação rápidos, fácil separação de peças plásticas e marcas mínimas de comporta.
Os pontos-chave do design do portão podem ser resumidos da seguinte forma:
Os pontos-chave do design do portão podem ser resumidos da seguinte forma:
1. A comporta é aberta na seção mais espessa da peça plástica para permitir que o material fundido flua da seção grossa para a seção fina para garantir o preenchimento completo do molde;
2. A localização da comporta deve ser selecionada para minimizar o processo de enchimento de plástico para reduzir a perda de pressão;
3. A seleção da localização da comporta deve favorecer a eliminação de ar na cavidade;
4. A comporta não deve permitir que o material fundido entre diretamente na cavidade do molde, caso contrário, produzirá um fluxo turbulento e deixará marcas em espiral nas peças plásticas. Este defeito é especialmente provável de ocorrer com portões estreitos;
5. A localização da comporta deve ser selecionada para evitar linhas de costura na superfície plástica. Especialmente em peças plásticas anulares ou cilíndricas, o portão deve ser localizado
Você está procurando componentes projetados com precisão que atendam às suas especificações exatas? Não procure mais! Nossos serviços de usinagem CNC oferecem precisão e confiabilidade de alto nível para todas as suas necessidades de torneamento.
Análise do status de desenvolvimento do processo de fundição sob pressão de liga de alumínio e tecnologia de molde
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
