
Tipps zur Auswahl der Angussposition (Wassereinlass) bei der Formkonstruktion
Autor: SZTC
2024-04-02
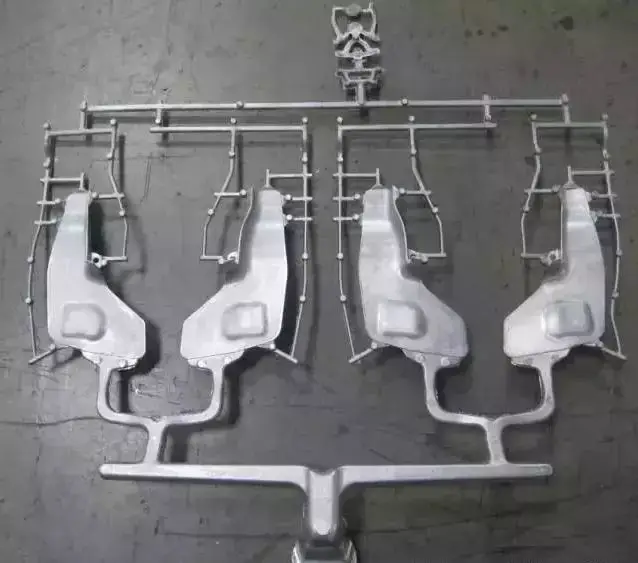
1. Anforderungen an den Torstandort
1. Anforderungen an das Erscheinungsbild (Angussmarkierungen, Bindenähte)
2. Produktfunktionale Anforderungen
3. Anforderungen an die Formverarbeitung
4. Verformung des Produkts
5. Das Tor lässt sich nicht leicht entfernen
2. Auswirkungen auf Produktion und Funktionen
1. Die Fließlänge bestimmt den Einspritzdruck, die Schließkraft und ob das Produkt gefüllt ist oder nicht. Eine Verkürzung der gesamten Fließlänge kann den Einspritzdruck und die Schließkraft verringern.
2. Die Torposition beeinflusst den Haltedruck, die Größe des Haltedrucks und ob der Haltedruck ausgeglichen ist. Halten Sie das Tor von der zukünftigen Belastungsposition des Produkts (z. B. dem Lager) fern, um Restspannungen zu vermeiden. Bei der Position des Tors muss die Abluft berücksichtigt werden, um sicherzustellen, dass sich kein Wind ansammelt. Platzieren Sie das Tor nicht in einem schwachen oder eingebetteten Teil des Produkts, um den Kernschacht zu vermeiden.
3. Tipps zur Auswahl des Torstandorts
3. Tipps zur Auswahl des Torstandorts
1. Platzieren Sie den Anguss an der dicksten Stelle des Produkts. Das Gießen von der dicksten Stelle aus kann zu besseren Füll- und Druckhalteeffekten führen. Bei unzureichendem Nachdruck verfestigen sich dünnere Bereiche schneller als dickere Bereiche. Vermeiden Sie es, den Anschnitt dort zu platzieren, wo sich die Dicke plötzlich ändert, um Hysterese oder kurze Schüsse zu vermeiden.
2. Wenn möglich, aus der Mitte des Produkts gießen. Durch die Platzierung des Anschnitts in der Mitte des Produkts können gleiche Fließlängen erzielt werden. Die Größe der Fließlänge beeinflusst den erforderlichen Einspritzdruck. Zentrales Ausgießen sorgt für einen gleichmäßigen Nachdruck in alle Richtungen. Ungleichmäßiger Volumenschwund kann vermieden werden.
3. Anguss: Der Anguss ist eine kurze Nut mit kleiner Querschnittsfläche, die zur Verbindung des Angusskanals und des Formhohlraums dient. Die Querschnittsfläche sollte klein sein, um folgende Effekte zu erzielen:
1) Kurz nach dem Einspritzen des Formhohlraums wird der Anschnitt kalt.
2) Der Wasserentnahmeanschluss ist einfach.
3) Der Wasserauslauf wird entfernt, es bleiben nur wenige Spuren zurück
4) Machen Sie das Füllen mehrerer Formhohlräume leichter kontrollierbar.
5) Reduzieren Sie das Phänomen übermäßiger Füllstoffe.
Es gibt keine festen Regeln für die Gestaltung von Toren. Die meisten davon basieren auf Erfahrung, es gibt jedoch zwei grundlegende Faktoren, die Kompromisse eingehen müssen:
1. Je größer die Querschnittsfläche des Angusses, desto besser und je kürzer die Länge des Kanals, desto besser, um den Druckverlust beim Durchtritt des Kunststoffs zu reduzieren.
2. Der Anschnitt muss schmal sein, um das Kaltgefrieren zu erleichtern und zu verhindern, dass überschüssiger Kunststoff zurückfließt. Daher sollte sich das Tor in der Mitte der Laufschiene befinden und sein Querschnitt sollte möglichst kreisförmig sein. Der Gate-Schalter besteht jedoch normalerweise aus einem Modul, das durch den Schalter bestimmt wird.
3. Torgröße: Die Größe des Tors kann durch die Querschnittsfläche und die Torlänge bestimmt werden. Folgende Faktoren können die optimale Größe des Tores bestimmen:
3. Torgröße: Die Größe des Tors kann durch die Querschnittsfläche und die Torlänge bestimmt werden. Folgende Faktoren können die optimale Größe des Tores bestimmen:
1) Gummifließeigenschaften
2) Dicke des Moduls
3) Die in den Formhohlraum eingespritzte Leimmenge
4) Schmelztemperatur
5) Temperatur der Arbeitsform
Bei der Entscheidung über den Standort des Tores sollten folgende Grundsätze beachtet werden:
1. Die in jeden Teil des Formhohlraums eingespritzte Gummimenge sollte so gleichmäßig wie möglich sein.
2. Der in die Form eingespritzte Gummi sollte in jeder Phase des Einspritzvorgangs eine gleichmäßige und stabile Fließfront aufrechterhalten.
3. Das mögliche Auftreten von Schweißspuren, Blasen, Grübchen, Leerstellen, unzureichender Leimeinspritzung und Leimspritzung ist zu berücksichtigen.
4. Die Bedienung des Wasserentnahmeauslasses sollte möglichst einfach erfolgen, vorzugsweise automatisch.
5. Der Standort des Tores sollte mit allen Aspekten zusammenarbeiten.
4. Torbalance
Wenn kein ausgewogenes Angusssystem erreicht werden kann, kann die folgende Anschnittausgleichsmethode verwendet werden, um das Ziel eines gleichmäßigen Spritzgießens zu erreichen. Dieses Verfahren eignet sich für Formen mit einer großen Anzahl von Formkavitäten.
Es gibt zwei Gate-Balancing-Methoden:
Es gibt zwei Gate-Balancing-Methoden:
Ändern Sie die Länge des Angusskanals und die Querschnittsfläche des Angusses. In einem anderen Fall, wenn der Formhohlraum unterschiedliche projizierte Flächen aufweist, muss auch der Anschnitt ausgeglichen werden. Um die Größe des Anschnitts zu bestimmen, müssen Sie zu diesem Zeitpunkt zunächst die Größe eines der Anschnitte bestimmen und das entsprechende Verhältnis der Formhohlraumvolumina ermitteln. Durch Anwenden dieses Verhältnisses auf den Vergleich zwischen dem Anguss und jedem entsprechenden Formhohlraum kann die Größe jedes Anschnitts sukzessive ermittelt werden. Nach dem eigentlichen Probeguss kann die Ausbalancierung des Angusses abgeschlossen werden.
5. Die Position des Tors im Läufer
Wenn der Kunststoff in den Fließkanal fließt, verliert der Kunststoff nahe der Formoberfläche zunächst Wärme (kühlt ab) und verfestigt sich. Beim Vorwärtsströmen des Kunststoffs durchströmt dieser lediglich die hier erstarrte Kunststoffschicht. Und da Kunststoff ein Material mit geringer Wärmeübertragung ist, können feste Kunststoffformen, die grüne Isolierschicht und die Halteschicht noch fließen. Daher sollte der Anschnitt idealerweise an der Querlaufschicht angebracht werden, um den besten plastischen Fließeffekt zu erzielen. Diese Situation tritt am häufigsten bei kreisförmigen und sechseckigen Querläufern auf. Der trapezförmige Querstromkanal kann diesen Effekt jedoch nicht erreichen, da der Anschnitt nicht in der Mitte des Strömungskanals platziert werden kann.
6. Direct Gate oder SprueGate
Der Anguss führt dem fertigen Produkt direkt Kunststoff zu. Der Anguss wird mit dem fertigen Produkt verklebt. In einer Zwei-Platten-Form ist die große Düse normalerweise ein Auslass, aber in der Ausführung einer Drei-Platten-Form oder Heißkanal-Form kann es eine Menge Bier sein.
Nachteile: Die Bildung von Wasserflecken auf der Oberfläche des fertigen Produkts beeinträchtigt das Aussehen des fertigen Produkts. Die Größe des Wasserzeichens hängt vom kleinen Lochdurchmesser der Düse ab.
7. Der Entformungswinkel der Düse und die Länge der Düse
Daher kann die große Düsenmarkierung ausgedünnt werden, indem die Größe der Düse auf eine kleinere Größe geändert wird. Der Durchmesser der Düse wird jedoch durch den Durchmesser der Düse beeinflusst, und da sich die Düse leicht aus der Form lösen lassen muss, darf der Entformungswinkel nicht weniger als 3 Grad betragen. Daher kann durch Verlängern der Düse nur die Länge der Düse verkürzt werden.
Angussauswahl: Der Anguss ist das Verbindungsteil zwischen dem Angusskanal und der Kavität und gleichzeitig der letzte Teil des Zuführsystems der Spritzgussform. Seine Grundfunktionen sind:
1) Sorgen Sie dafür, dass der geschmolzene Kunststoff aus dem Angusskanal so schnell wie möglich in den Füllhohlraum gelangt.
2) Nachdem der Formhohlraum gefüllt ist, kann der Anguss schnell abgekühlt und abgedichtet werden, um zu verhindern, dass der ungekühlte Kunststoff in den Hohlraum zurückfließt.
Zusammenfassung: Das Design des Angusses hängt von Faktoren wie der Größe und Form des Kunststoffteils, der Formstruktur, den Bedingungen des Einspritzprozesses und der Leistung des Kunststoffteils ab. Gemäß den Grundfunktionen der beiden oben genannten Sätze sollte der Anschnittabschnitt jedoch klein und die Länge kurz sein, denn nur so kann der Anschnitt den Anforderungen einer Erhöhung der Durchflussrate, einer schnellen Abkühlung und Abdichtung, einer einfachen Trennung von Kunststoffteilen und einer minimalen Anschnittspur gerecht werden.
Die wichtigsten Punkte des Gate-Designs lassen sich wie folgt zusammenfassen:
Die wichtigsten Punkte des Gate-Designs lassen sich wie folgt zusammenfassen:
1. Der Anschnitt wird im dickeren Abschnitt des Kunststoffteils geöffnet, damit das geschmolzene Material vom dicken Abschnitt in den dünnen Abschnitt fließen kann, um eine vollständige Formfüllung sicherzustellen.
2. Die Anschnittposition sollte so gewählt werden, dass der Kunststofffüllvorgang minimiert wird, um den Druckverlust zu verringern.
3. Die Auswahl der Anschnittposition sollte dazu beitragen, Luft aus dem Hohlraum zu entfernen.
4. Der Anschnitt darf nicht zulassen, dass das geschmolzene Material direkt in den Formhohlraum strömt, da es sonst zu einer Wirbelströmung kommt und spiralförmige Spuren auf den Kunststoffteilen hinterlässt. Dieser Mangel tritt besonders häufig bei schmalen Toren auf;
5. Die Position des Angusses sollte so gewählt werden, dass Nähte auf der Kunststoffoberfläche vermieden werden. Besonders bei ringförmigen oder zylindrischen Kunststoffteilen sollte der Anguss lokalisiert werden
Sind Sie auf der Suche nach präzisionsgefertigten Komponenten, die genau Ihren Spezifikationen entsprechen? Suchen Sie nicht weiter! Unsere CNC-Bearbeitungsdienste bieten erstklassige Präzision und Zuverlässigkeit für alle Ihre Drehanforderungen.
Analyse des Entwicklungsstandes des Druckgussverfahrens und der Formentechnologie für Aluminiumlegierungen
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
