
Советы по выбору места затвора (водозаборника) в конструкции пресс-формы
Aвтор: SZTC
2024-04-02
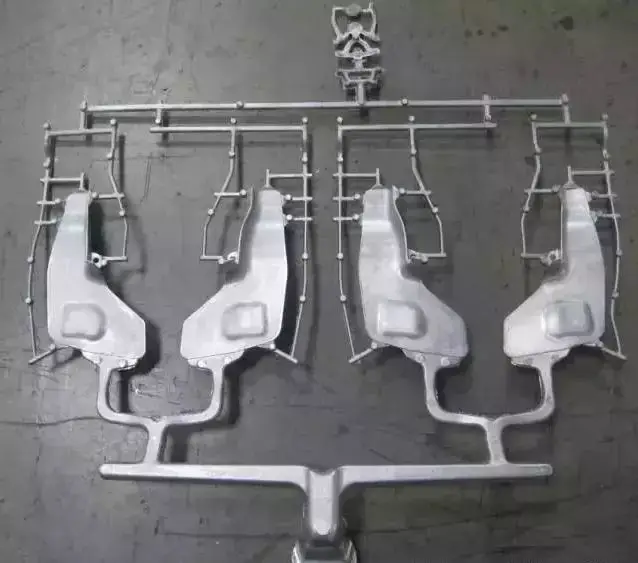
1. Требования к расположению ворот
1. Требования к внешнему виду (марки ворот, линии сварных швов)
2. Функциональные требования к продукту
3. Требования к обработке пресс-формы
4. Деформация изделия.
5. Ворота нелегко снять.
2. Влияние на производство и функции
1. Длина потока определяет давление впрыска, силу зажима и наличие наполнения продуктом. Укорочение полной длины потока может снизить давление впрыска и усилие зажима.
2. Положение ворот будет влиять на давление удержания, величину удерживающего давления и сбалансированность удерживающего давления. Держите ворота подальше от будущего напряженного положения изделия (например, подшипника), чтобы избежать остаточного напряжения. Положение ворот должно учитывать вытяжку, чтобы избежать скопления ветра. Не размещайте ворота в слабых или встроенных частях изделия, чтобы избежать вала сердечника.
3. Советы по выбору места для ворот
3. Советы по выбору места для ворот
1. Разместите заслонку в самой толстой части изделия. Заливка из самой толстой части может обеспечить лучший эффект наполнения и удержания давления. Если удерживающее давление недостаточно, более тонкие участки затвердеют быстрее, чем более толстые. Избегайте размещения ворот в местах внезапного изменения толщины, чтобы избежать гистерезиса или коротких ударов.
2. По возможности наливайте из центра изделия. Размещение заслонки в центре продукта может обеспечить одинаковую длину потока. Размер длины потока будет влиять на необходимое давление впрыска. Центральная заливка обеспечивает равномерное удерживающее давление во всех направлениях. Можно избежать неравномерной усадки объема.
3. Ворота: Ворота представляют собой короткую канавку с небольшой площадью поперечного сечения, используемую для соединения бегунка и полости формы. Площадь поперечного сечения должна быть небольшой, чтобы добиться следующих эффектов:
1) Вскоре после литья в полость формы литник становится холодным.
2) Порт для удаления воды прост.
3) Водовыпуск удаляется, оставляя лишь несколько следов.
4) Облегчите контроль заполнения нескольких полостей пресс-формы.
5) Уменьшите явление чрезмерного наполнителя.
Не существует жестких правил проектирования ворот. Большинство из них основаны на опыте, но есть два основных фактора, которые необходимо учитывать:
1. Чем больше площадь поперечного сечения шибера, тем лучше, а чем короче длина канала, тем лучше уменьшить потери давления при прохождении пластика.
2. Ворота должны быть узкими, чтобы облегчить заморозку и предотвратить вытекание лишнего пластика обратно. Поэтому ворота должны находиться в центре полозья, а их сечение должно быть максимально круглым. Однако переключатель ворот обычно состоит из модуля, определяемого переключателем.
3. Размер ворот: Размер ворот может определяться площадью поперечного сечения и длиной ворот. Следующие факторы могут определить оптимальный размер ворот:
3. Размер ворот: Размер ворот может определяться площадью поперечного сечения и длиной ворот. Следующие факторы могут определить оптимальный размер ворот:
1) Характеристики текучести резины
2) Толщина модуля
3) Количество клея, впрыскиваемого в полость формы.
4) Температура плавления
5) Температура рабочей формы
При выборе места ворот следует придерживаться следующих принципов:
1. Количество каучука, впрыскиваемого в каждую часть полости формы, должно быть как можно более равномерным.
2. Каучук, впрыскиваемый в форму, должен сохранять равномерный и стабильный фронт потока на каждом этапе процесса впрыска.
3. Следует учитывать возможное появление следов сварных швов, пузырей, ямок, пустых мест, недостаточного впрыска и распыления клея.
4. Работа устройства для удаления воды должна быть максимально простой, желательно в автоматическом режиме.
5. Расположение ворот должно учитывать все аспекты.
4. Баланс ворот
Если невозможно получить сбалансированную систему направляющих, для достижения однородного литья под давлением можно использовать следующий метод балансировки литников. Этот метод подходит для форм с большим количеством полостей.
Существует два метода балансировки ворот:
Существует два метода балансировки ворот:
Измените длину канала ворот и измените площадь поперечного сечения ворот. В другом случае, то есть когда полость формы имеет разные площади выступов, литник также необходимо сбалансировать. В настоящее время, чтобы определить размер литника, необходимо сначала определить размер одного из литников и найти соответствующее ему соотношение объемов полостей формы и, применив это соотношение к сравнению между литником и каждой соответствующей формой, полости размер каждых ворот можно получить последовательно. После фактической тестовой отливки баланс ворот может быть завершен.
5. Расположение ворот в бегунке
Когда пластик попадает в канал потока, пластик вблизи поверхности формы сначала теряет тепло (остывает) и затвердевает. Когда пластик течет вперед, он течет только через затвердевший здесь пластиковый слой. А поскольку пластик является материалом с низкой теплопередачей, твердый пластик образует зеленый изоляционный слой и удерживающий слой, который все еще может течь. Поэтому в идеале заслонку следует устанавливать на уровне поперечных желобов, чтобы добиться наилучшего эффекта пластического течения. Такая ситуация наиболее распространена в круглых и шестиугольных направляющих. .Однако трапециевидный канал поперечного потока не может достичь этого эффекта, поскольку затвор не может быть расположен в середине канала потока.
6. Прямые ворота или SprueGate
Литник напрямую подает пластик в готовое изделие. Литник приклеивается к готовому изделию. В форме с двумя пластинами большое сопло обычно представляет собой одно выпускное отверстие, но в конструкции формы с тремя пластинами или горячеканальной формы это может быть одно выпускное отверстие.
Недостатки: Образование водяных знаков на поверхности готового изделия ухудшает внешний вид готового изделия. Размер водяного знака зависит от малого диаметра отверстия насадки.
7. Угол вынимания сопла и длина сопла.
Поэтому большую метку сопла можно уменьшить, изменив размер сопла на меньший. Однако на диаметр сопла влияет диаметр сопла, и поскольку сопло должно легко выниматься из формы, угол извлечения из формы не может быть меньше 3 градусов. Следовательно, за счет удлинения сопла можно сократить только длину сопла.
Выбор ворот: ворота являются соединительной частью между бегунком и полостью, а также последней частью системы подачи литьевой формы. Его основные функции:
1) Как можно быстрее обеспечить попадание расплавленного пластика из направляющей в загрузочную полость.
2) После заполнения полости формы ворота можно быстро охладить и загерметизировать, чтобы предотвратить попадание неохлажденного пластика обратно в полость.
Резюме: Конструкция литника связана с такими факторами, как размер и форма пластиковой детали, конструкция пресс-формы, условия процесса впрыска и характеристики пластиковой детали. Однако, согласно основным функциям двух приведенных выше предложений, секция ворот должна быть небольшой, а длина должна быть короткой, потому что только таким образом ворота могут отвечать требованиям увеличения скорости потока, быстрого охлаждения и герметизации, простоты разделение пластиковых деталей и минимальные следы от ворот.
Основные моменты проектирования ворот можно резюмировать следующим образом:
Основные моменты проектирования ворот можно резюмировать следующим образом:
1. Затвор открывается в более толстой части пластиковой детали, чтобы расплавленный материал мог перетечь из толстой части в тонкую секцию и обеспечить полное заполнение формы;
2. Расположение затвора должно быть выбрано таким образом, чтобы свести к минимуму процесс наполнения пластиком и уменьшить потери давления;
3. Выбор места расположения литника должен способствовать удалению воздуха из полости;
4. Затвор не должен позволять расплавленному материалу устремляться непосредственно в полость формы, иначе он будет создавать закрученный поток и оставлять спиральные следы на пластиковых деталях. Этот дефект особенно вероятен при узких воротах;
5. Расположение литника должно быть выбрано таким образом, чтобы не допустить образования швов на пластиковой поверхности. Особенно в кольцевых или цилиндрических пластиковых деталях шибер должен быть расположен
Вы ищете прецизионные компоненты, которые точно соответствуют вашим спецификациям? Не смотрите дальше! Наши услуги по обработке с ЧПУ обеспечивают первоклассную точность и надежность для всех ваших токарных работ.
Анализ состояния развития процесса литья под давлением алюминиевых сплавов и технологии формования
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
