
Análisis y mejora de defectos de fundición a presión de cajas de diferenciales automotrices de aleación de aluminio
Autor: ZHONGZHU
2023-08-31
Las aleaciones de aluminio se utilizan ampliamente en la producción de autopartes debido a su baja densidad, alta resistencia y resistencia a la corrosión. La resistencia de la aleación de aluminio mejora significativamente mediante el refuerzo de la aleación, que cumple con los requisitos de la carcasa del embrague, el cárter de aceite y la carcasa del diferencial que trabajan en entornos hostiles. Al mismo tiempo, ante la demanda de conservación de energía y reducción de emisiones, ampliar la aplicación de aleaciones de aluminio puede reducir significativamente el peso de los automóviles. Como parte importante del sistema de rotación del automóvil, la caja del diferencial tiene cada vez más demandas para la fabricación de automóviles y requisitos de calidad más altos. Por lo tanto, bajo la condición de garantizar una alta calidad del producto, es necesario resolver cómo reducir la tasa de desechos. sujeto.
La carcasa del diferencial de aleación de aluminio es uno de los componentes clave del sistema de transmisión del automóvil. Su estructura es relativamente compleja y sus requisitos de calidad interna son elevados. Durante el proceso de producción, se requiere un procesamiento de gran superficie, por lo que aumenta considerablemente el número de defectos internos expuestos, especialmente inclusiones de escoria y poros. Para resolver el problema de la alta tasa de desechos causados por defectos, se utiliza simulación numérica para comparar el estado de llenado líquido de la aleación de aluminio con la distribución real de defectos en las piezas fundidas y luego diseccionar y analizar la estructura de la pieza fundida para optimizar el sistema de compuerta. Reduzca los defectos y reduzca la tasa de desechos mediante un sistema de compuerta diseñado adecuadamente.
Resultados gráficos
La fundición a presión de la carcasa del diferencial automotriz se muestra en la Figura 1. El tamaño del contorno de la pieza es 236,91 mm × 191,23 mm × 187,41 mm, la masa de la fundición a presión es 3,35 kg, el espesor de pared promedio es 6,2 mm, el área proyectada es 97532,21 mm2 y el material de fundición es aleación ADC12. El espesor total de la pared de la pieza fundida es relativamente grueso y el espesor de la pared no es uniforme, por lo que es fácil que la posición de la junta caliente cause una cavidad de contracción durante el proceso de fundición a presión y el área de procesamiento es grande. El diseño del sistema de compuerta se muestra en la Figura 2. Se requiere que cada pieza esté libre de rebabas, cicatrices y defectos de rebaba; Se toman muestras de tracción en la posición de apoyo y la resistencia a la tracción obtenida mediante la prueba es superior a 177 MPa. No debe haber defectos como poros y contracción, y se requiere una inspección de estanqueidad. , la presión de prueba de fugas es de 200 kPa y la fuga permitida es
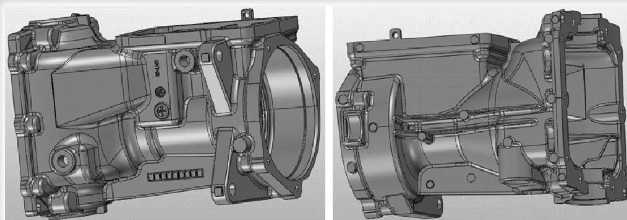
Figura 1 Piezas fundidas a presión de la caja del diferencial.
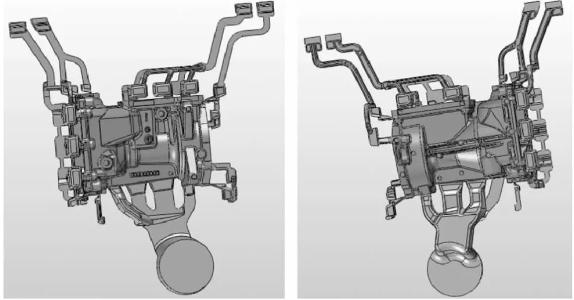
Figura 2 Sistema de vertido y rebosadero.
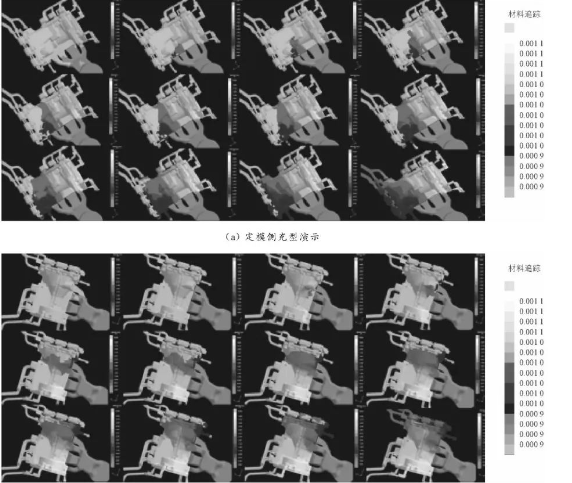
Figura 3 Simulación de llenado de caja diferencial
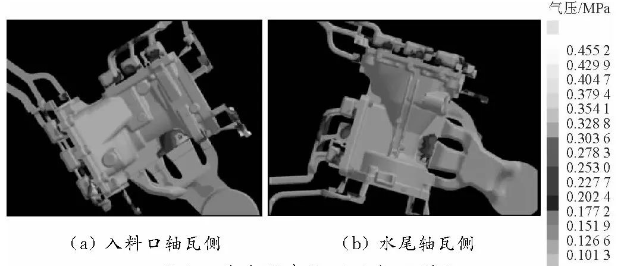
Figura 4 Simulación de presión de aire de la cavidad de la carcasa del diferencial
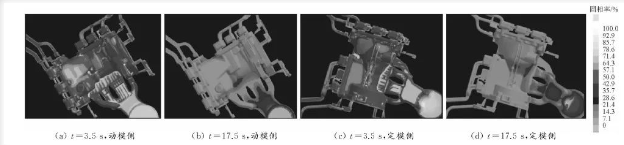
Fig.5 Simulación del proceso de solidificación del caso diferencial.
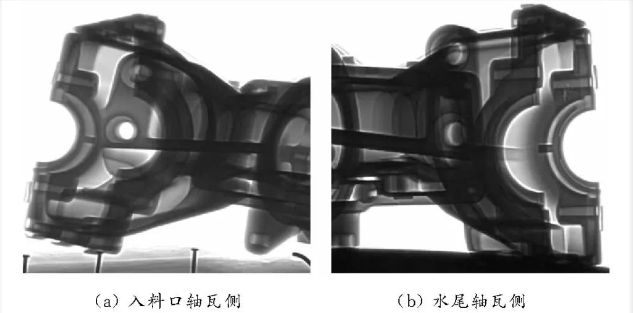
Figura 6 Resultados de la detección de rayos X cuando el punto de conmutación de alta velocidad es de 370 mm
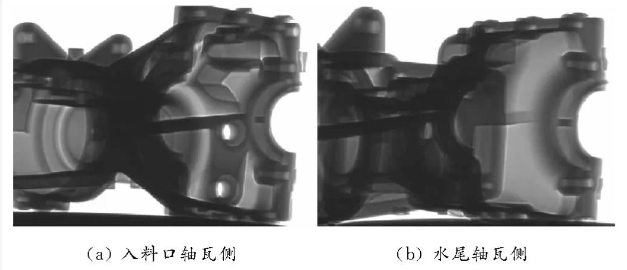
Figura 7 Resultados de la detección de rayos X cuando el punto de conmutación de alta velocidad es de 390 mm
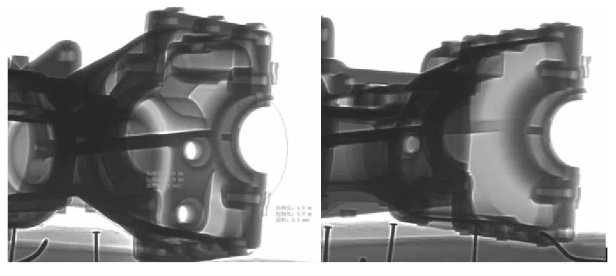
Figura 8 Resultados de rayos X cuando el punto de conmutación de alta velocidad es de 420 mm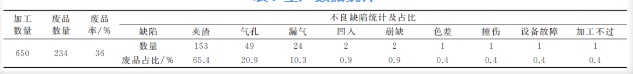
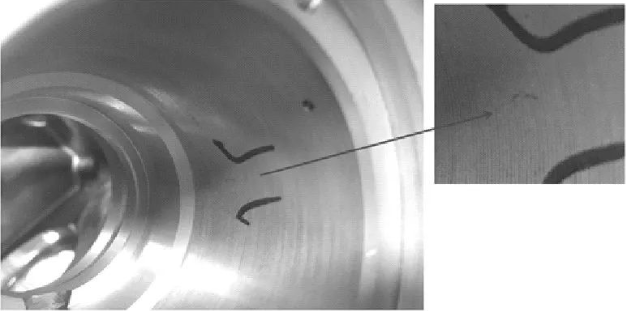
Fig.9 Ubicación y apariencia de las inclusiones de escoria.
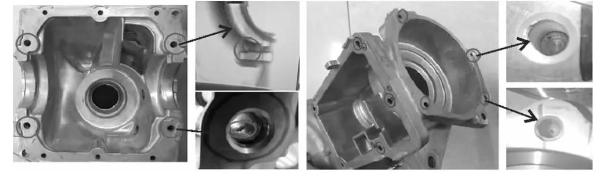
Figura 10 Orificio de contracción al lado de la aguja de extracción del núcleo izquierda y de la aguja de extracción del núcleo derecha y superior
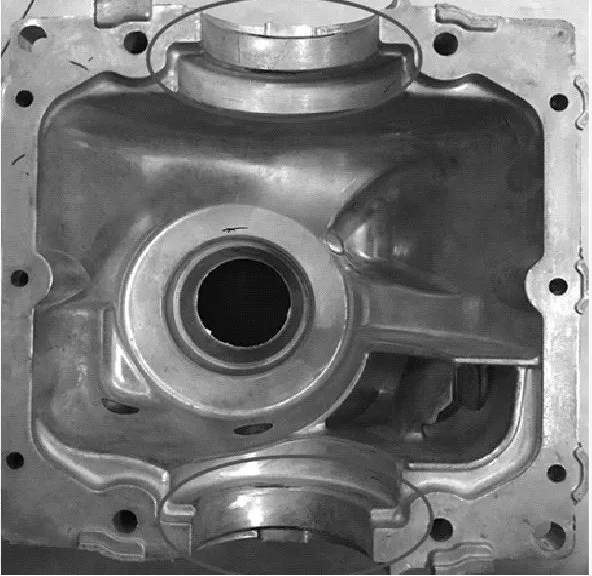
Figura 11 Ubicación de la fuga y morfología de los poros.
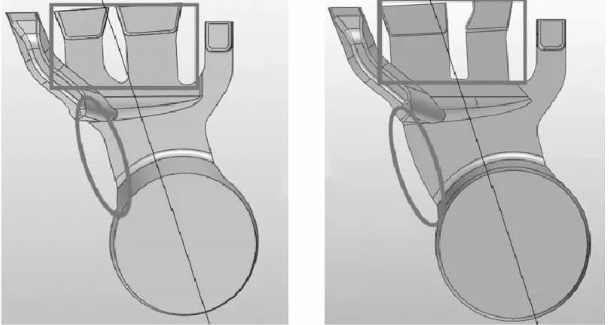
Figura 12 Comparación antes y después de la mejora de la puerta
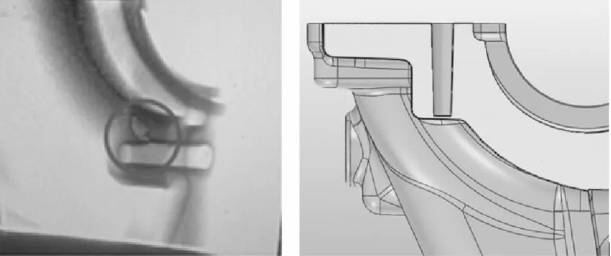
Figura 13 Posición y estructura del orificio de contracción de la aguja.
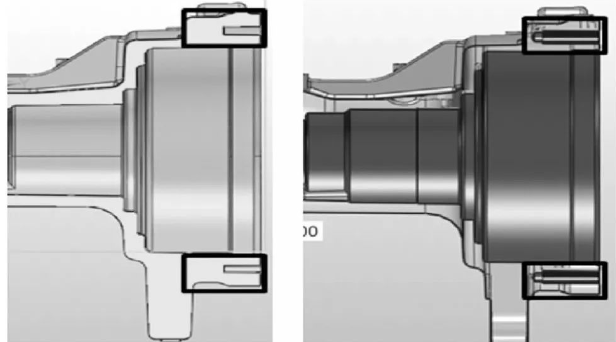
Figura 14 Aguja rugosa inicial y orificio procesado
Figura 15 Cambios de envoltura interna y puerta
Figura 1 Piezas fundidas a presión de la caja del diferencial.
Figura 2 Sistema de vertido y rebosadero.
Figura 3 Simulación de llenado de caja diferencial
Figura 4 Simulación de presión de aire de la cavidad de la carcasa del diferencial
Fig.5 Simulación del proceso de solidificación del caso diferencial.
Según los resultados de la simulación, se puede ver que el sistema de vertido básicamente puede lograr un llenado suave de materiales de aluminio, y el gas arrastrado se concentra principalmente en la cuchara de escoria y en algunas áreas locales de las esquinas muertas del producto que no se procesan. Según el análisis de simulación, se encuentra que hay dos problemas: ①El caudal de aluminio fundido en el lado del molde fijo es más rápido, pero hay dos protuberancias más gruesas en el lado del molde fijo que requieren más material de aluminio; ②La cantidad de vertido en el lado derecho es obviamente más fuerte que en el lado izquierdo, pero el área de procesamiento en el lado izquierdo es mayor y los requisitos de calidad interna son más altos, por lo que es necesario garantizar la calidad del área de procesamiento. Consideración integral, el programa es factible. Debido al espesor desigual de la pared de la carcasa, la velocidad de enfriamiento local no es uniforme, por lo que se puede diseñar un sistema de enfriamiento más razonable.
Figura 6 Resultados de la detección de rayos X cuando el punto de conmutación de alta velocidad es de 370 mm
Figura 7 Resultados de la detección de rayos X cuando el punto de conmutación de alta velocidad es de 390 mm
Figura 8 Resultados de rayos X cuando el punto de conmutación de alta velocidad es de 420 mm
Tabla 1 Estadísticas de datos de producción
Fig.9 Ubicación y apariencia de las inclusiones de escoria.
Figura 10 Orificio de contracción al lado de la aguja de extracción del núcleo izquierda y de la aguja de extracción del núcleo derecha y superior
fondo de poro
Figura 11 Ubicación de la fuga y morfología de los poros.
Según la distribución de los defectos, hay 4 problemas que deben mejorarse: ① El cojinete de extracción del núcleo del lado izquierdo se encoge y se afloja y, después del procesamiento, se comunica con los orificios roscados del lado y tiene fugas; ② Los orificios a ambos lados del casquillo del cojinete están encogidos y expuestos; ③ Se procesa la cavidad profunda que extrae el núcleo en el lado derecho. Fuga de la capa intermedia posterior; ④El orificio de aire en la parte inferior del orificio de extracción del núcleo en el lado derecho.
Figura 12 Comparación antes y después de la mejora de la puerta
Figura 13 Posición y estructura del orificio de contracción de la aguja.
Figura 14 Aguja rugosa inicial y orificio procesado
Figura 15 Cambios de envoltura interna y puerta
A través del análisis de producción de prueba de la carcasa del diferencial, se puede concluir que la simulación numérica puede proporcionar una referencia para el control de calidad temprano y el análisis de defectos de piezas de fundición a presión de aleación de aluminio, diseñando así un sistema de compuerta más razonable y acortando el ciclo de desarrollo; y luego, basándose en el proceso de producción real, los problemas que surgen se comparan con el estado simulado, para optimizar aún más el sistema de entrada del producto, mejorar las condiciones del proceso de conformado y mejorar la calidad de la fundición. Además, la modificación de la estructura de fundición también tiene un significado positivo para mejorar la calidad de la fundición a presión.
Producción CNC de precisión de placa manual de carcasa de motor de automóvil
Desarrollo y producción de brazos de control de aleación de aluminio fundido por extrusión
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
