
Análise e melhoria de defeitos de fundição em caixa diferencial automotiva de liga de alumínio
Autor: ZHONGZHU
2023-08-31
As ligas de alumínio são amplamente utilizadas na produção de peças automotivas devido à sua baixa densidade, alta resistência e resistência à corrosão. A resistência da liga de alumínio é significativamente melhorada através do reforço da liga, que atende aos requisitos da carcaça da embreagem, cárter do óleo e carcaça do diferencial trabalhando em ambientes agressivos. Ao mesmo tempo, com a demanda por conservação de energia e redução de emissões, a expansão da aplicação de ligas de alumínio pode reduzir significativamente o peso dos automóveis. Como parte importante do sistema de rotação do automóvel, a caixa do diferencial tem cada vez mais demandas para a fabricação de automóveis e requisitos de qualidade mais elevados. Portanto, sob a condição de garantir a alta qualidade do produto, é preciso resolver como reduzir o índice de sucata. assunto.
A carcaça do diferencial em liga de alumínio é um dos principais componentes do sistema de transmissão do automóvel. Sua estrutura é relativamente complexa e seus requisitos internos de qualidade são elevados. Durante o processo de produção, é necessário processamento de grandes áreas, de modo que o número de defeitos internos expostos aumenta muito, principalmente inclusões e poros de escória. A fim de resolver o problema da alta taxa de sucata causada por defeitos, a simulação numérica é usada para comparar o estado de enchimento líquido da liga de alumínio com a distribuição real dos defeitos nas peças fundidas e, em seguida, dissecar e analisar a estrutura da peça fundida para otimizar o sistema de gating. Reduza defeitos e reduza a taxa de refugo através de um sistema de canais adequadamente projetado.
Resultados gráficos
A carcaça do diferencial automotivo é mostrada na Figura 1. O tamanho do contorno da peça é 236,91 mm × 191,23 mm × 187,41 mm, a massa de fundição é 3,35 kg, a espessura média da parede é 6,2 mm, a área projetada é 97.532,21 mm2 e o material de fundição é liga ADC12. A espessura total da parede da peça fundida é relativamente espessa e a espessura da parede não é uniforme, portanto, a posição da junta quente é fácil de causar cavidade de encolhimento durante o processo de fundição sob pressão, e a área de processamento é grande. O projeto do sistema de comporta é mostrado na Figura 2. Cada peça deve estar livre de rebarbas, cicatrizes e defeitos de flash; amostras de tração são retiradas na posição do rolamento, e a resistência à tração obtida pelo teste é superior a 177MPa. Não deve haver defeitos como poros e encolhimento, e é necessária uma inspeção de estanqueidade. , a pressão do teste de vazamento é 200kPa e o vazamento permitido é
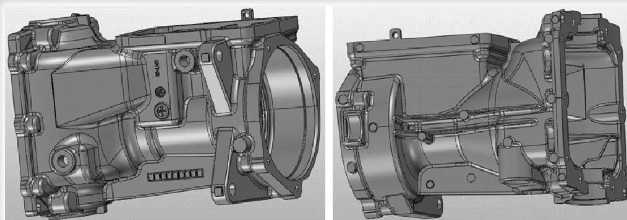
Figura 1 Peças fundidas da caixa do diferencial
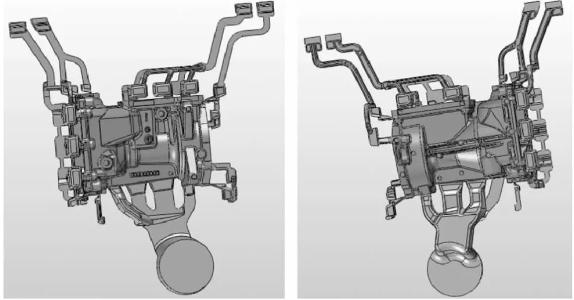
Figura 2 Sistema de vazamento e transbordamento
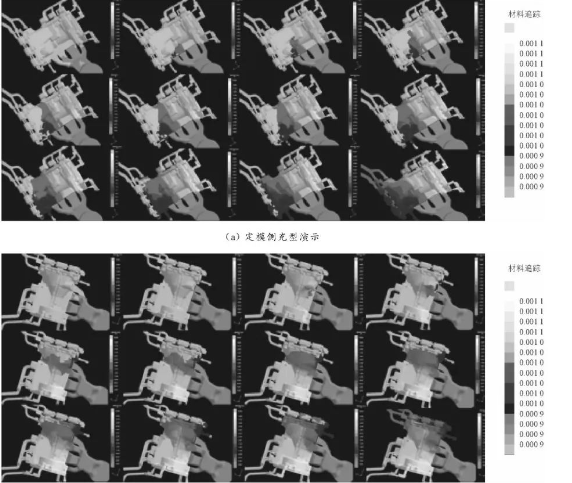
Figura 3 Simulação de preenchimento de caixa diferencial
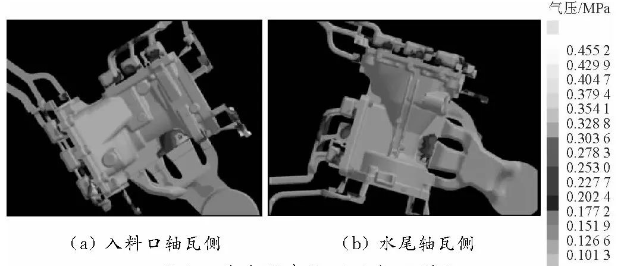
Figura 4 Simulação de pressão de ar da cavidade do alojamento do diferencial
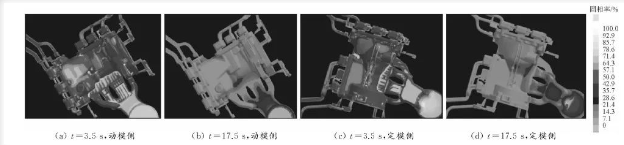
Fig.5 Simulação do processo de solidificação do caso diferencial
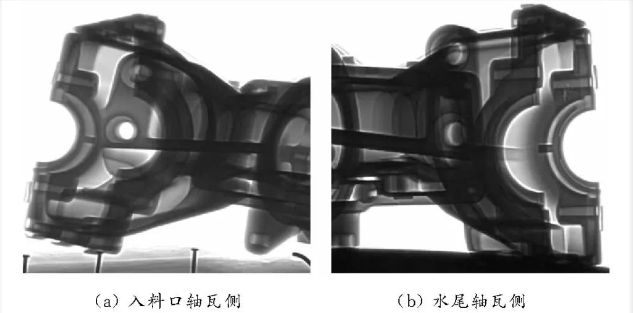
Figura 6 Resultados de detecção de raios X quando o ponto de comutação de alta velocidade é 370 mm
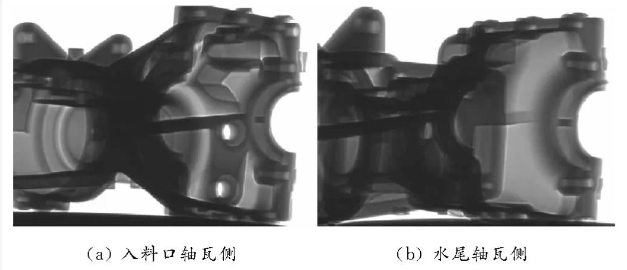
Figura 7 Resultados de detecção de raios X quando o ponto de comutação de alta velocidade é 390 mm
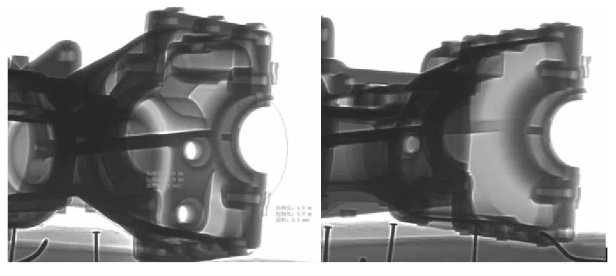
Figura 8 Resultados de raios X quando o ponto de comutação de alta velocidade é 420 mm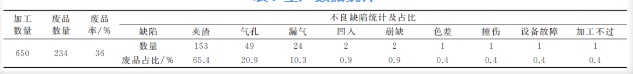
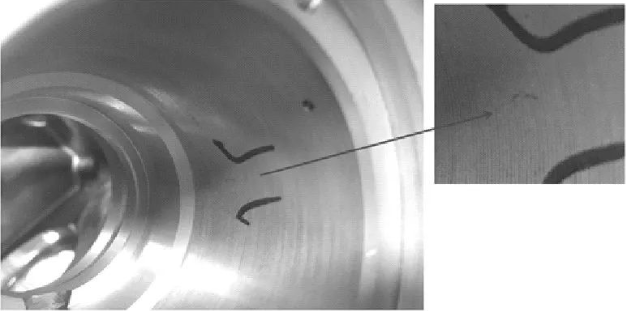
Fig.9 Localização e aparência das inclusões de escória
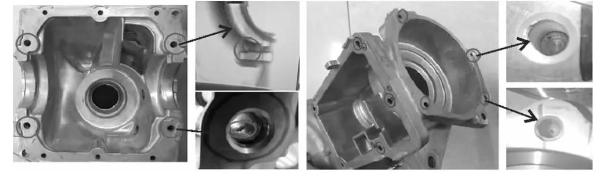
Figura 10 Orifício de contração próximo à agulha de extração do núcleo esquerdo e à agulha de extração do núcleo direita e superior
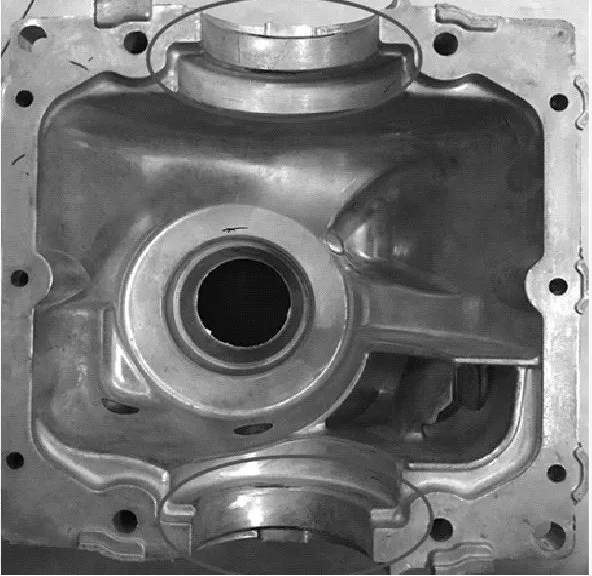
Figura 11 Localização do vazamento e morfologia dos poros
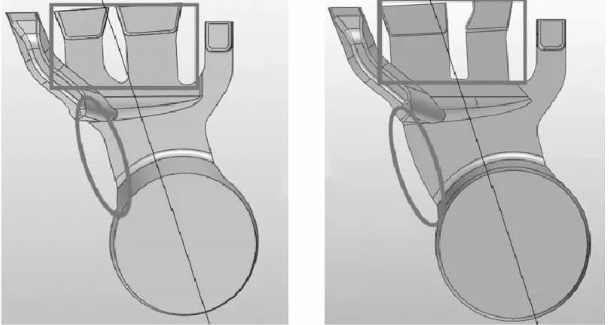
Figura 12 Comparação antes e depois da melhoria do portão
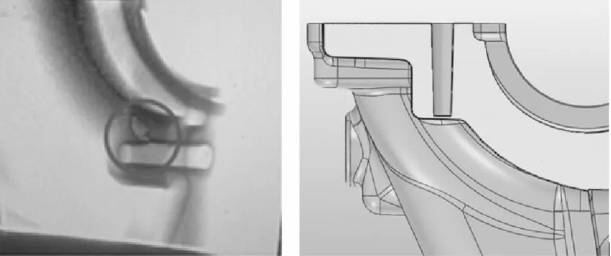
Figura 13 Posição e estrutura do orifício de contração da agulha
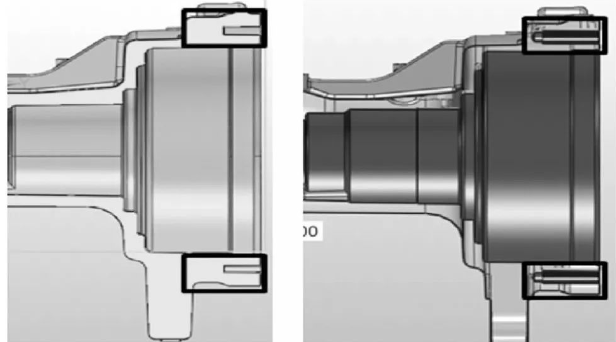
Figura 14 Agulha áspera inicial e furo processado
Figura 15 Envolvimento interno e mudanças de portão
Figura 1 Peças fundidas da caixa do diferencial
Figura 2 Sistema de vazamento e transbordamento
Figura 3 Simulação de preenchimento de caixa diferencial
Figura 4 Simulação de pressão de ar da cavidade do alojamento do diferencial
Fig.5 Simulação do processo de solidificação do caso diferencial
De acordo com os resultados da simulação, pode-se observar que o sistema de vazamento pode basicamente realizar o enchimento suave de materiais de alumínio, e o gás arrastado está concentrado principalmente na panela de escória e em algumas áreas locais de canto morto não processado do produto. De acordo com a análise de simulação, verifica-se que existem dois problemas: ①A vazão do alumínio fundido no lado do molde fixo é mais rápida, mas há duas saliências mais espessas no lado do molde fixo que requerem mais material de alumínio; ②A quantidade de vazamento no lado direito é obviamente mais forte do que no lado esquerdo, mas a área de processamento no lado esquerdo é maior e os requisitos internos de qualidade são maiores, portanto, a qualidade da área de processamento precisa ser garantida. Consideração abrangente, o programa é viável. Devido à espessura irregular da parede do invólucro, a taxa de resfriamento local não é uniforme, portanto, um sistema de resfriamento mais razoável pode ser projetado.
Figura 6 Resultados de detecção de raios X quando o ponto de comutação de alta velocidade é 370 mm
Figura 7 Resultados de detecção de raios X quando o ponto de comutação de alta velocidade é 390 mm
Figura 8 Resultados de raios X quando o ponto de comutação de alta velocidade é 420 mm
Tabela 1 Estatísticas de dados de produção
Fig.9 Localização e aparência das inclusões de escória
Figura 10 Orifício de contração próximo à agulha de extração do núcleo esquerdo e à agulha de extração do núcleo direita e superior
fundo dos poros
Figura 11 Localização do vazamento e morfologia dos poros
De acordo com a distribuição dos defeitos, existem 4 problemas que precisam ser melhorados: ① O rolamento puxador do lado esquerdo encolhe e afrouxa e, após o processamento, se comunica com os furos roscados na lateral e vaza; ② Os orifícios em ambos os lados da bucha do rolamento estão encolhidos e expostos; ③ A cavidade profunda de extração do núcleo no lado direito é processada. Vazamento da camada intermediária traseira; ④O orifício de ar na parte inferior do orifício de extração do núcleo no lado direito.
Figura 12 Comparação antes e depois da melhoria do portão
Figura 13 Posição e estrutura do orifício de contração da agulha
Figura 14 Agulha áspera inicial e furo processado
Figura 15 Envolvimento interno e mudanças de portão
Através da análise experimental de produção da carcaça do diferencial, pode-se concluir que a simulação numérica pode fornecer uma referência para o controle de qualidade inicial e análise de defeitos de peças fundidas sob pressão de liga de alumínio, projetando assim um sistema de bloqueio mais razoável e encurtando o ciclo de desenvolvimento; e então com base no processo de produção real Os problemas que surgem são comparados com o estado simulado, de modo a otimizar ainda mais o sistema de passagem do produto, melhorar as condições do processo de conformação e melhorar a qualidade da fundição. Além disso, a modificação da estrutura de fundição também tem um significado positivo para melhorar a qualidade da fundição sob pressão.
Carcaça do motor de automóvel, placa manual, produção CNC de precisão
Desenvolvimento e produção de braços de controle de liga de alumínio fundido por extrusão
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
