
Analyse und Verbesserung von Druckgussfehlern an Automobil-Differentialgehäusen aus Aluminiumlegierung
Autor: ZHONGZHU
2023-08-31
Aluminiumlegierungen werden aufgrund ihrer geringen Dichte, hohen Festigkeit und Korrosionsbeständigkeit häufig bei der Herstellung von Autoteilen verwendet. Die Festigkeit der Aluminiumlegierung wird durch die Legierungsverstärkung erheblich verbessert, wodurch die Anforderungen von Kupplungsgehäusen, Ölwannen und Differentialgehäusen erfüllt werden, die in rauen Umgebungen eingesetzt werden. Gleichzeitig kann angesichts der Forderung nach Energieeinsparung und Emissionsreduzierung die Ausweitung der Anwendung von Aluminiumlegierungen das Gewicht von Automobilen erheblich reduzieren. Als wichtiger Teil des Automobilrotationssystems stellt das Differentialgehäuse immer höhere Anforderungen an den Automobilbau und höhere Qualitätsanforderungen. Unter der Bedingung, eine hohe Produktqualität sicherzustellen, muss daher gelöst werden, wie die Ausschussrate reduziert werden kann. Thema.
Das Differentialgehäuse aus Aluminiumlegierung ist eine der Schlüsselkomponenten des Automobilgetriebesystems. Seine Struktur ist relativ komplex und die internen Qualitätsanforderungen hoch. Während des Produktionsprozesses ist eine großflächige Bearbeitung erforderlich, wodurch die Anzahl freigelegter innerer Defekte, insbesondere Schlackeneinschlüsse und Poren, stark zunimmt. Um das Problem der durch Fehler verursachten hohen Ausschussrate zu lösen, wird eine numerische Simulation verwendet, um den flüssigen Füllzustand der Aluminiumlegierung mit der tatsächlichen Fehlerverteilung in Gussteilen zu vergleichen und anschließend die Gussstruktur zu zerlegen und zu analysieren, um das Angusssystem zu optimieren. Reduzieren Sie Fehler und Ausschussraten durch ein richtig konzipiertes Angusssystem.
Grafische Ergebnisse
Der Druckguss des Kfz-Differentialgehäuses ist in Abbildung 1 dargestellt. Die Umrissgröße des Teils beträgt 236,91 mm × 191,23 mm × 187,41 mm, die Druckgussmasse beträgt 3,35 kg, die durchschnittliche Wandstärke beträgt 6,2 mm, die projizierte Fläche beträgt 97532,21 mm2 und das Gussmaterial ist eine ADC12-Legierung. Die Gesamtwandstärke des Gussstücks ist relativ dick und die Wandstärke ist nicht gleichmäßig, so dass die Position der Heißverbindung während des Druckgussprozesses leicht zu Schrumpfhohlräumen führen kann und die Verarbeitungsfläche groß ist. Der Aufbau des Anschnittsystems ist in Abbildung 2 dargestellt. Jedes Teil muss frei von Graten, Narben und Gratdefekten sein; An der Lagerstelle werden Zugproben entnommen und die durch den Test erhaltene Zugfestigkeit beträgt mehr als 177 MPa. Es dürfen keine Mängel wie Poren und Schwindungen vorhanden sein und eine Luftdichtheitsprüfung ist erforderlich. , der Lecktestdruck beträgt 200 kPa und die zulässige Leckage beträgt
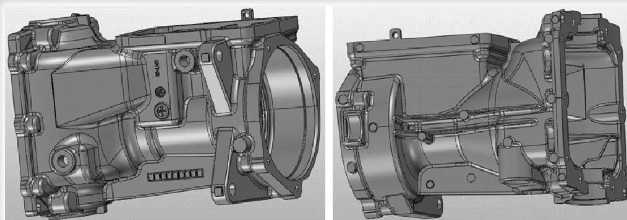
Abbildung 1 Druckgussteile des Differentialgehäuses
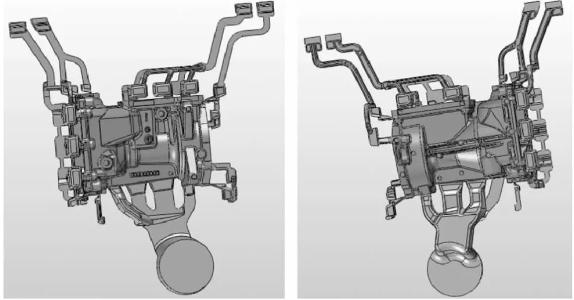
Abbildung 2 Gieß- und Überlaufsystem
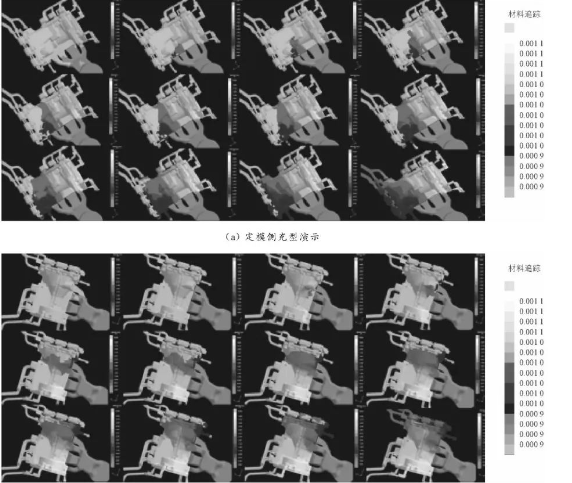
Abbildung 3 Differentialfallfüllungssimulation
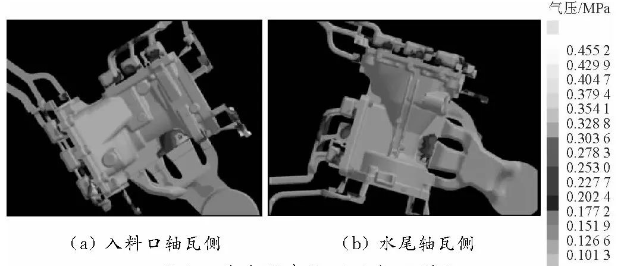
Abbildung 4 Luftdrucksimulation des Differentialgehäusehohlraums
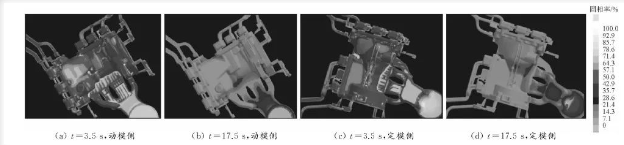
Abb.5 Simulation des Erstarrungsprozesses des Differentialgehäuses
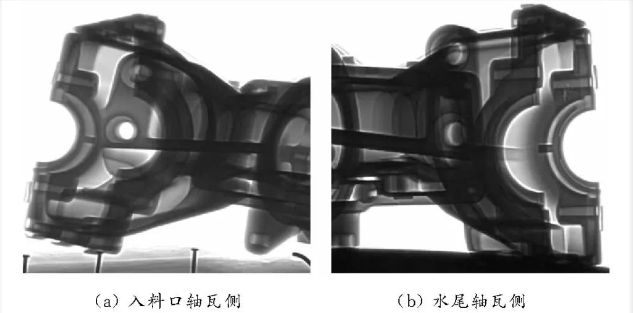
Abbildung 6 Ergebnisse der Röntgenerkennung, wenn der Hochgeschwindigkeitsschaltpunkt 370 mm beträgt
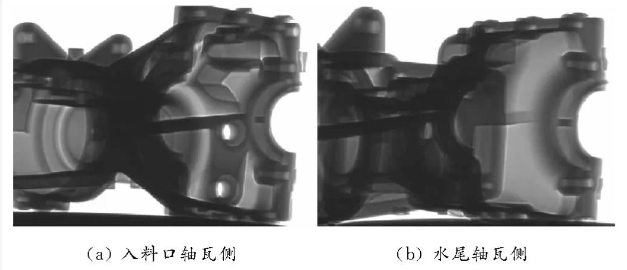
Abbildung 7 Ergebnisse der Röntgenerkennung, wenn der Hochgeschwindigkeits-Schaltpunkt 390 mm beträgt
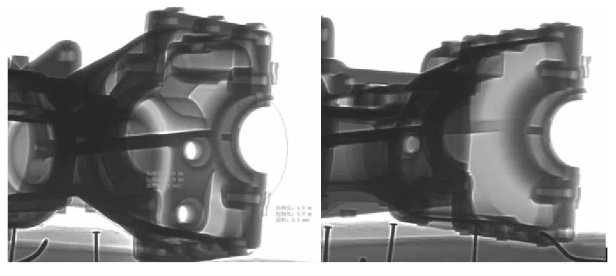
Abbildung 8 Röntgenergebnisse, wenn der Hochgeschwindigkeitsschaltpunkt 420 mm beträgt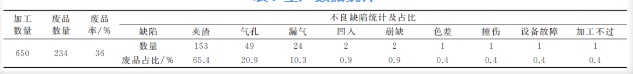
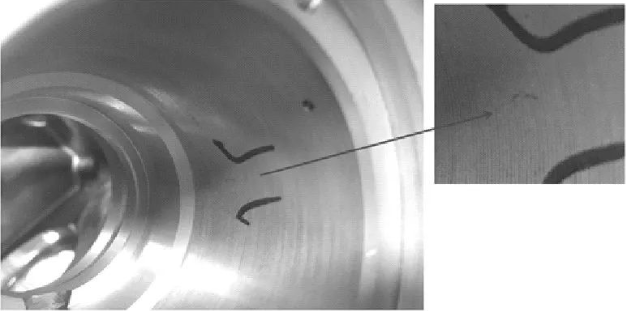
Abb.9 Lage und Aussehen von Schlackeneinschlüssen
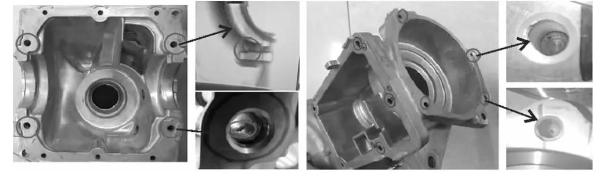
Abbildung 10 Schrumpfloch neben der linken Kernziehnadel und der rechten und oberen Kernziehnadel
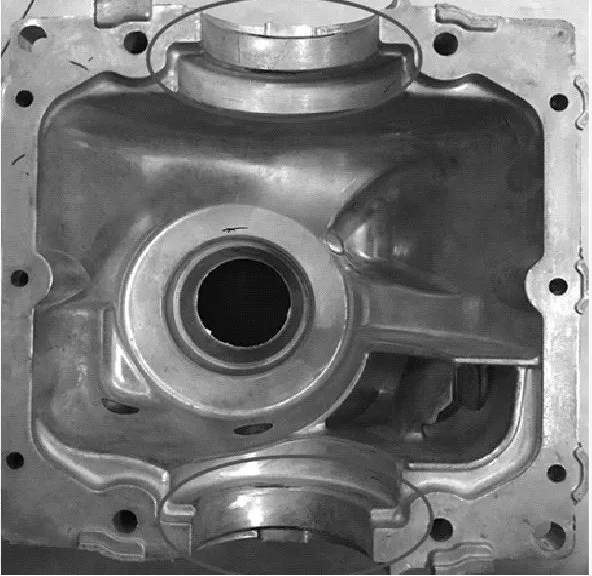
Abbildung 11 Leckstelle und Porenmorphologie
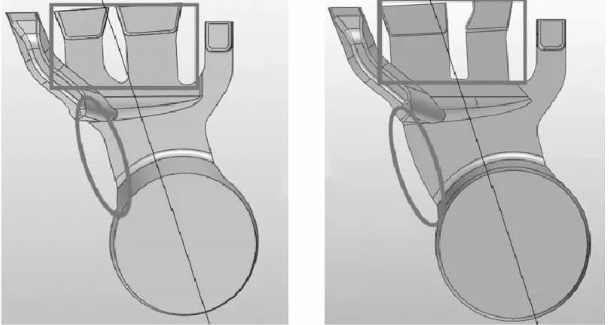
Abbildung 12 Vergleich vor und nach der Torverbesserung
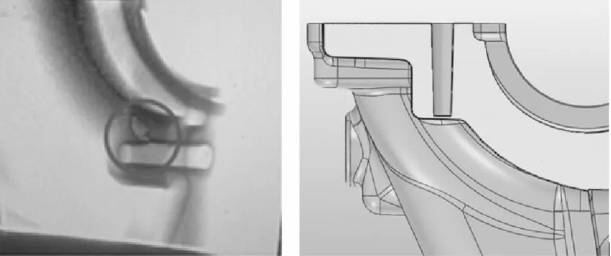
Abbildung 13 Position und Struktur des Nadelschrumpflochs
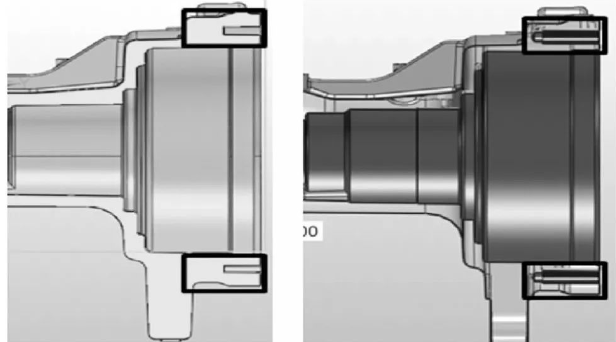
Abbildung 14: Ursprüngliche grobe Nadel und bearbeitetes Loch
Abbildung 15 Interne Verpackungs- und Angussänderungen
Abbildung 1 Druckgussteile des Differentialgehäuses
Abbildung 2 Gieß- und Überlaufsystem
Abbildung 3 Differentialfallfüllungssimulation
Abbildung 4 Luftdrucksimulation des Differentialgehäusehohlraums
Abb.5 Simulation des Erstarrungsprozesses des Differentialgehäuses
Aus den Simulationsergebnissen geht hervor, dass das Gießsystem grundsätzlich eine reibungslose Befüllung von Aluminiummaterialien ermöglichen kann und das mitgerissene Gas hauptsächlich in der Schlackenpfanne und einigen lokalen, nicht verarbeiteten toten Eckbereichen des Produkts konzentriert ist. Der Simulationsanalyse zufolge gibt es zwei Probleme: ①Die Fließgeschwindigkeit des geschmolzenen Aluminiums auf der Seite der festen Form ist schneller, aber es gibt zwei dickere Vorsprünge auf der Seite der festen Form, die mehr Aluminiummaterial erfordern; ②Die Füllmenge auf der rechten Seite ist offensichtlich stärker als auf der linken Seite, aber der Verarbeitungsbereich auf der linken Seite ist größer und die internen Qualitätsanforderungen sind höher, sodass die Qualität des Verarbeitungsbereichs gewährleistet werden muss. Bei umfassender Betrachtung ist das Programm machbar. Aufgrund der ungleichmäßigen Wandstärke der Schale ist die lokale Abkühlrate nicht gleichmäßig, sodass ein vernünftigeres Kühlsystem entworfen werden kann.
Abbildung 6 Ergebnisse der Röntgenerkennung, wenn der Hochgeschwindigkeitsschaltpunkt 370 mm beträgt
Abbildung 7 Ergebnisse der Röntgenerkennung, wenn der Hochgeschwindigkeits-Schaltpunkt 390 mm beträgt
Abbildung 8 Röntgenergebnisse, wenn der Hochgeschwindigkeitsschaltpunkt 420 mm beträgt
Tabelle 1 Produktionsdatenstatistik
Abb.9 Lage und Aussehen von Schlackeneinschlüssen
Abbildung 10 Schrumpfloch neben der linken Kernziehnadel und der rechten und oberen Kernziehnadel
Porenboden
Abbildung 11 Leckstelle und Porenmorphologie
Entsprechend der Fehlerverteilung gibt es 4 Probleme, die verbessert werden müssen: ① Das Kernzuglager auf der linken Seite schrumpft und lockert sich, und nach der Verarbeitung kommuniziert es mit den Gewindelöchern auf der Seite und leckt; ② Die Stiftlöcher auf beiden Seiten der Lagerbuchse sind geschrumpft und liegen frei; ③ Der kernziehende tiefe Hohlraum auf der rechten Seite wird bearbeitet. Leckage der hinteren Zwischenschicht; ④Das Luftloch an der Unterseite des Kernziehlochs auf der rechten Seite.
Abbildung 12 Vergleich vor und nach der Torverbesserung
Abbildung 13 Position und Struktur des Nadelschrumpflochs
Abbildung 14: Ursprüngliche grobe Nadel und bearbeitetes Loch
Abbildung 15 Interne Verpackungs- und Angussänderungen
Durch die Testproduktionsanalyse des Differentialgehäuses kann der Schluss gezogen werden, dass die numerische Simulation eine Referenz für die frühe Qualitätskontrolle und Fehleranalyse von Druckgussteilen aus Aluminiumlegierungen sein kann, wodurch ein vernünftigeres Angusssystem entworfen und der Entwicklungszyklus verkürzt werden kann; und dann basierend auf dem tatsächlichen Produktionsprozess Die auftretenden Probleme werden mit dem simulierten Zustand verglichen, um das Angusssystem des Produkts weiter zu optimieren, die Bedingungen des Umformprozesses zu verbessern und die Qualität des Gussstücks zu verbessern. Darüber hinaus hat die Veränderung des Gussgefüges auch eine positive Bedeutung für die Verbesserung der Qualität des Druckgusses.
Präzisions-CNC-Produktion der Handplatte für das Gehäuse des Automobilmotors
Entwicklung und Produktion von Querlenkern aus stranggepresster Aluminiumlegierung
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen.
wie man Dinge druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen.
wie man auf einem 3D-Drucker druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt
