
Анализ и улучшение дефектов литья под давлением корпуса автомобильного дифференциала из алюминиевого сплава
Aвтор: ЧЖУНЧЖУ
2023-08-31
Алюминиевые сплавы широко используются в производстве автозапчастей благодаря их низкой плотности, высокой прочности и коррозионной стойкости. Прочность алюминиевого сплава значительно повышается за счет упрочнения сплава, что соответствует требованиям, предъявляемым к корпусу сцепления, масляному поддону и корпусу дифференциала, работающим в суровых условиях. В то же время, учитывая потребность в энергосбережении и сокращении выбросов, расширение применения алюминиевых сплавов может значительно снизить вес автомобилей. Являясь важной частью системы вращения автомобиля, корпус дифференциала предъявляет все более высокие требования к производству автомобилей и более высокие требования к качеству. Поэтому при условии обеспечения высокого качества продукции необходимо решить, как снизить процент брака. предмет.
Корпус дифференциала из алюминиевого сплава является одним из ключевых компонентов автомобильной трансмиссии. Его структура относительно сложна, а внутренние требования к качеству высоки. В процессе производства требуется обработка больших площадей, поэтому количество выявленных внутренних дефектов значительно увеличивается, особенно шлаковых включений и пор. Чтобы решить проблему высокого процента брака, вызванного дефектами, используется численное моделирование для сравнения состояния жидкого наполнения алюминиевого сплава с фактическим распределением дефектов в отливках, а затем анализируется структура отливки для оптимизации литниковой системы. Уменьшите дефекты и сократите процент брака за счет правильно спроектированной литниковой системы.
Графические результаты
Литье под давлением корпуса автомобильного дифференциала показано на рисунке 1. Габаритные размеры детали составляют 236,91 мм × 191,23 мм × 187,41 мм, масса литья под давлением — 3,35 кг, средняя толщина стенки — 6,2 мм, проекционная площадь — 97532,21 мм2. , а литейный материал — сплав ADC12. Общая толщина стенок отливки относительно толстая, а толщина стенок неоднородна, поэтому положение горячего соединения может легко вызвать усадочную полость во время процесса литья под давлением, а область обработки велика. Конструкция литниковой системы показана на рисунке 2. Каждая деталь не должна иметь заусенцев, рубцов и заусенцев; образцы на растяжение отбираются в положении подшипника, а предел прочности, полученный в результате испытания, превышает 177 МПа. Не должно быть дефектов, таких как поры и усадка, требуется проверка герметичности. , давление испытания на утечку составляет 200 кПа, а допустимая утечка составляет <3 мл/мин.<3mL/min.
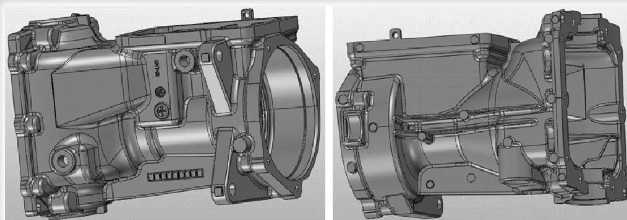
Рисунок 1. Литые детали корпуса дифференциала
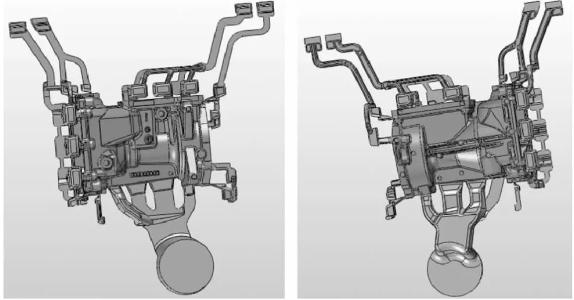
Рисунок 2. Система заливки и перелива
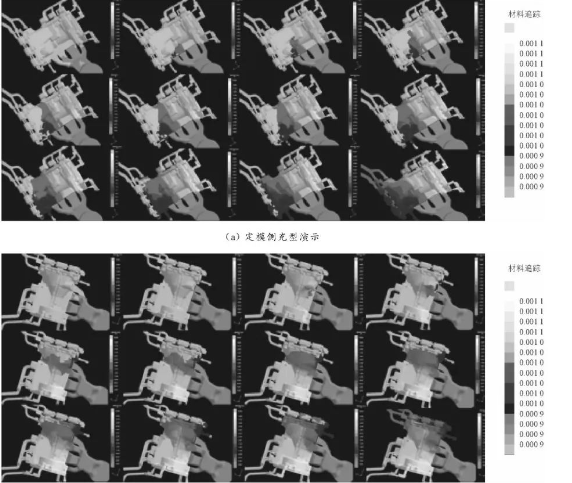
Рисунок 3. Моделирование дифференциального заполнения случая
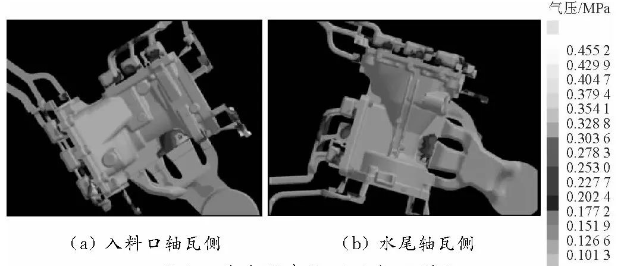
Рисунок 4. Моделирование давления воздуха в полости корпуса дифференциала.
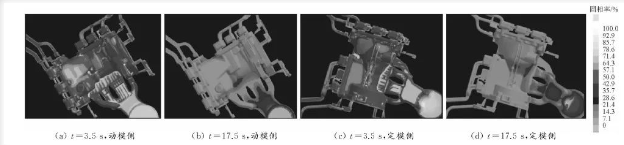
Рис.5 Моделирование процесса затвердевания дифференциального корпуса
По результатам моделирования видно, что система разливки в основном обеспечивает плавную загрузку алюминиевых материалов, а увлеченный газ в основном концентрируется в шлаковом ковше и некоторых местных необрабатываемых мертвых углах продукта. В соответствии с анализом моделирования обнаружено две проблемы: ① Скорость потока расплавленного алюминия на фиксированной стороне формы выше, но на фиксированной стороне формы имеются две более толстые бобышки, для которых требуется больше алюминиевого материала; ②Объем заливки с правой стороны, очевидно, сильнее, чем с левой стороны, но площадь обработки с левой стороны больше, а внутренние требования к качеству выше, поэтому необходимо гарантировать качество зоны обработки. Всестороннее рассмотрение, программа осуществима. Из-за неравномерной толщины стенок корпуса локальная скорость охлаждения неравномерна, поэтому можно разработать более разумную систему охлаждения.
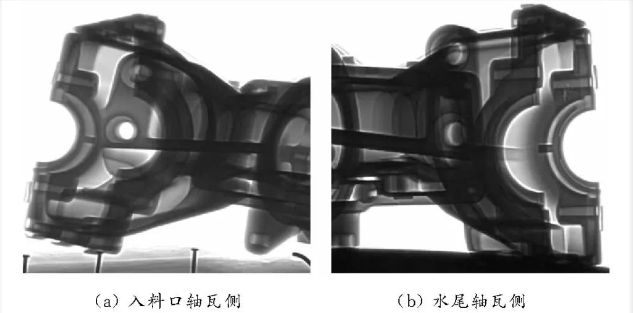
Рис. 6. Результаты обнаружения рентгеновского излучения, когда точка переключения высокой скорости равна 370 мм.
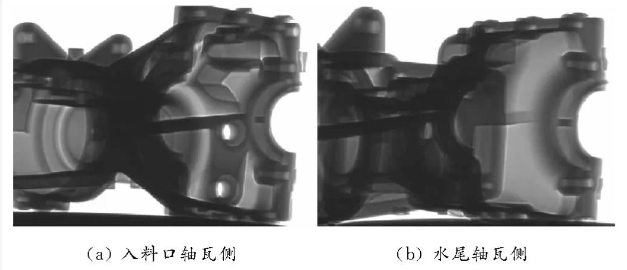
Рис. 7. Результаты обнаружения рентгеновского излучения, когда точка переключения высокой скорости равна 390 мм.
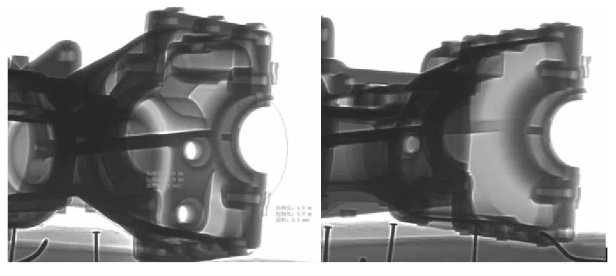
Рисунок 8. Результаты рентгеновского исследования, когда точка переключения высокой скорости равна 420 мм.
Таблица 1. Статистика производственных данных
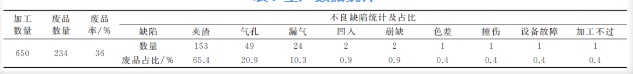
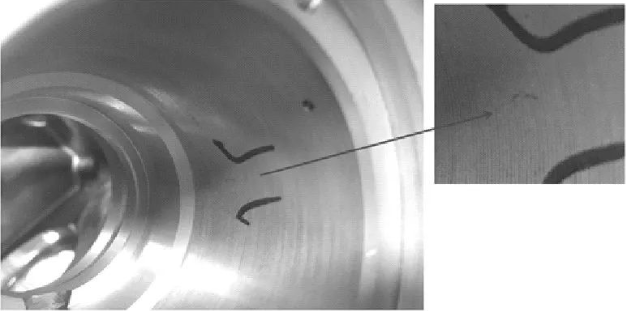
Рис.9 Расположение и внешний вид шлаковых включений
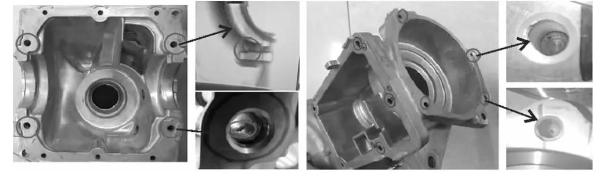
Рисунок 10. Усадочное отверстие рядом с левой иглой для вытягивания стержня и правой и верхней иглой для вытягивания стержня.
дно поры
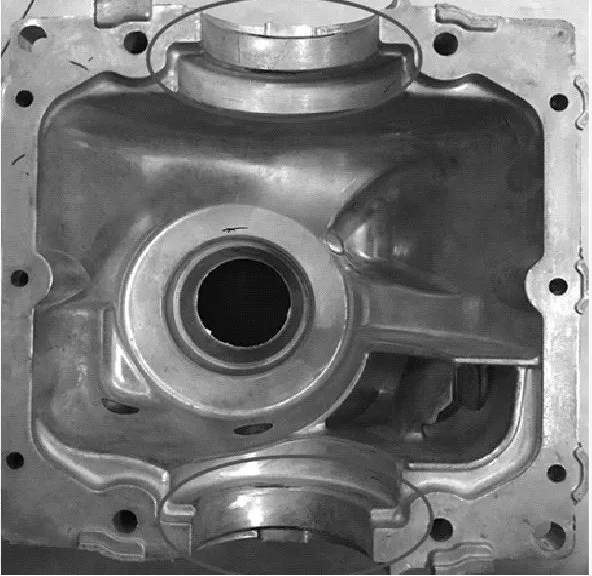
Рис. 11. Местоположение утечки и морфология пор.
В соответствии с распределением дефектов существует 4 проблемы, которые необходимо решить: ① Подшипник, вытягивающий сердечник с левой стороны, сжимается и ослабевает, а после обработки он сообщается с резьбовыми отверстиями сбоку и протекает; ② Отверстия с обеих сторон втулки подшипника сморщены и обнажены; ③ Обработана глубокая полость с вытягиванием стержня с правой стороны. Утечка заднего промежуточного слоя; ④Отверстие для воздуха в нижней части отверстия для вытягивания сердечника с правой стороны.
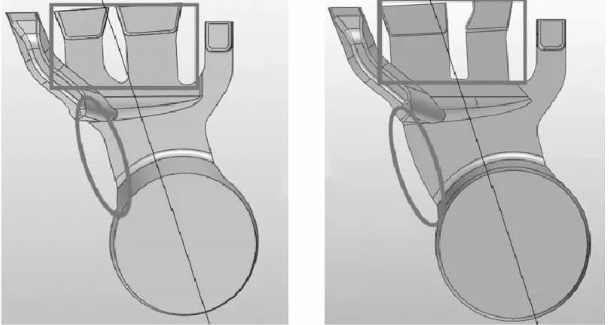
Рисунок 12. Сравнение до и после улучшения ворот
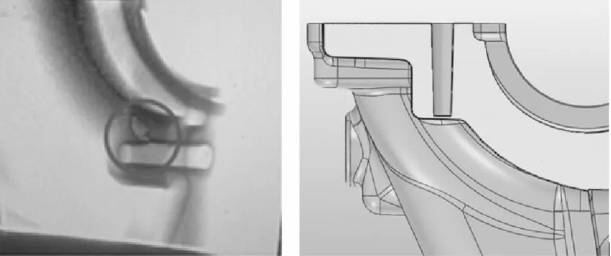
Рисунок 13. Расположение и структура усадочного отверстия иглы.
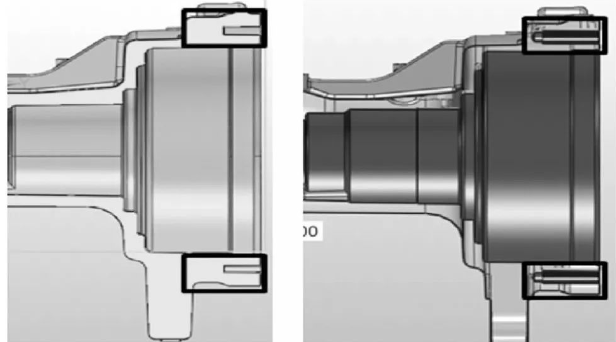
Рисунок 14. Первоначальная черновая игла и обработанное точечное отверстие.
Рисунок 15. Изменения внутренней упаковки и ворот
По результатам анализа пробного производства корпуса дифференциала можно сделать вывод, что численное моделирование может служить основой для раннего контроля качества и анализа дефектов деталей, отлитых под давлением из алюминиевого сплава, тем самым проектируя более разумную литниковую систему и сокращая цикл разработки; а затем на основе реального производственного процесса. Возникающие проблемы сравниваются с смоделированным состоянием, чтобы дополнительно оптимизировать литниковую систему продукта, улучшить условия процесса формования и улучшить качество литья. Кроме того, изменение структуры отливки также имеет положительное значение для улучшения качества литья под давлением.
Корпус автомобильного двигателя, ручная пластина, прецизионное производство с ЧПУ
Разработка и производство рычагов управления из алюминиевого сплава, литых методом экструзии
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
