
تجزیه و تحلیل و بهبود عیوب دایکاست کیس دیفرانسیل آلیاژ آلومینیوم خودرو
نویسنده: ZHONGZHU
2023-08-31
آلیاژهای آلومینیوم به دلیل چگالی کم، استحکام بالا و مقاومت در برابر خوردگی به طور گسترده در تولید قطعات خودرو استفاده می شود. استحکام آلیاژ آلومینیوم به طور قابل توجهی از طریق تقویت آلیاژ بهبود می یابد، که الزامات محفظه کلاچ، روغن روغن و محفظه دیفرانسیل کار در محیط های سخت را برآورده می کند. در عین حال، با تقاضا برای صرفه جویی در انرژی و کاهش انتشار، گسترش کاربرد آلیاژهای آلومینیوم می تواند وزن خودروها را به میزان قابل توجهی کاهش دهد. به عنوان بخش مهمی از سیستم چرخش خودرو، کیس دیفرانسیل تقاضاهای بیشتری برای ساخت خودرو و الزامات کیفیت بالاتر دارد. بنابراین، به شرط اطمینان از کیفیت بالای محصول، نحوه کاهش نرخ ضایعات باید حل شود. موضوع
محفظه دیفرانسیل آلیاژ آلومینیوم یکی از اجزای کلیدی سیستم انتقال خودرو است. ساختار آن نسبتاً پیچیده است و الزامات کیفی داخلی آن بالا است. در طول فرآیند تولید، پردازش در سطح وسیع مورد نیاز است، بنابراین تعداد عیوب داخلی در معرض بسیار افزایش مییابد، بهویژه آخالها و منافذ سرباره. به منظور حل مشکل نرخ بالای ضایعات ناشی از عیوب، از شبیه سازی عددی برای مقایسه حالت پر شدن مایع آلیاژ آلومینیوم با توزیع واقعی عیوب در ریخته گری ها و سپس تشریح و تجزیه و تحلیل ساختار ریخته گری برای بهینه سازی سیستم دروازه استفاده می شود. کاهش عیوب و کاهش نرخ ضایعات از طریق یک سیستم دروازه ای که به درستی طراحی شده است.
نتایج گرافیکی
ریخته گری دیفرانسیل خودرو در شکل 1 نشان داده شده است. اندازه کلی قطعه 236.91mm×191.23mm×187.41mm، جرم دایکاست 3.35 کیلوگرم، ضخامت دیواره متوسط 6.2 میلی متر، مساحت پیش بینی شده 97532، همه مواد ریخته گری AD1.21 است. ضخامت کلی دیواره ریخته گری نسبتاً ضخیم است و ضخامت دیواره یکنواخت نیست، بنابراین موقعیت اتصال داغ به راحتی باعث ایجاد حفره انقباض در طول فرآیند ریخته گری می شود و منطقه پردازش بزرگ است. طراحی سیستم گیتینگ در شکل 2 نشان داده شده است. نمونه های کششی در موقعیت یاتاقان گرفته می شوند و استحکام کششی بدست آمده توسط آزمایش بیشتر از 177MPa است. نباید هیچ عیب و نقصی مانند منافذ و انقباض وجود داشته باشد و بازرسی سفتی هوا لازم است. فشار تست نشتی 200 کیلو پاسکال و نشتی مجاز است
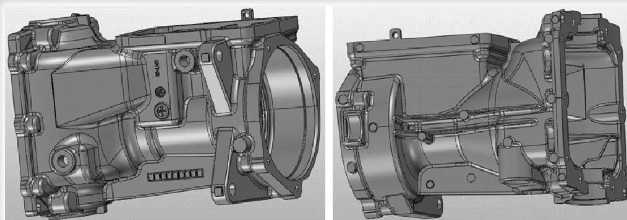
شکل 1 قطعات دایکاست کیس دیفرانسیل
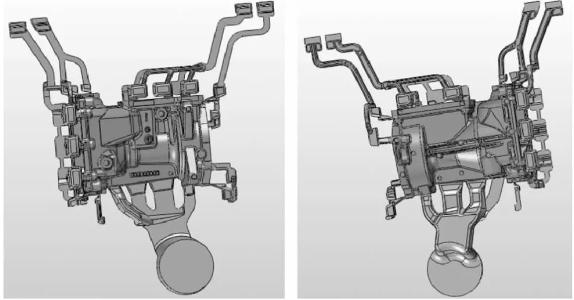
شکل 2 سیستم ریختن و سرریز
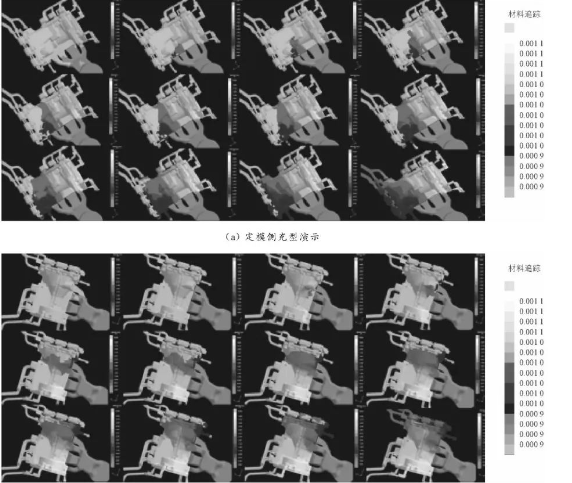
شکل 3 شبیه سازی پر کردن کیس دیفرانسیل
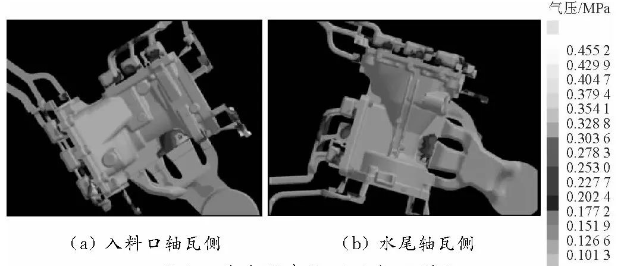
شکل 4 شبیه سازی فشار هوا حفره دیفرانسیل مسکن
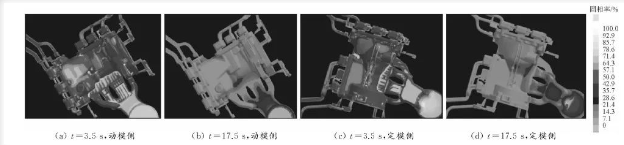
شکل 5 شبیه سازی فرآیند انجماد مورد دیفرانسیل
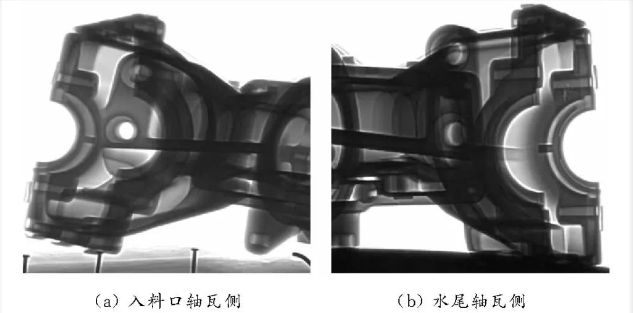
شکل 6 هنگامی که نقطه سوئیچینگ با سرعت بالا 370 میلی متر باشد، تشخیص اشعه ایکس به دست می آید
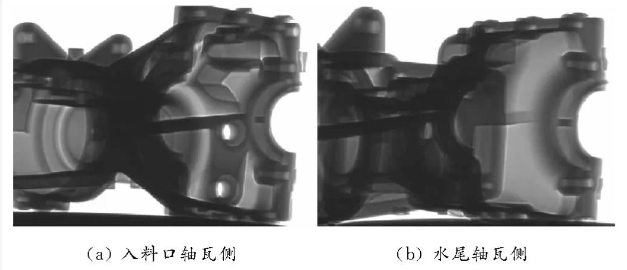
شکل 7 هنگامی که نقطه سوئیچینگ با سرعت بالا 390 میلی متر باشد، تشخیص اشعه ایکس نتیجه می گیرد
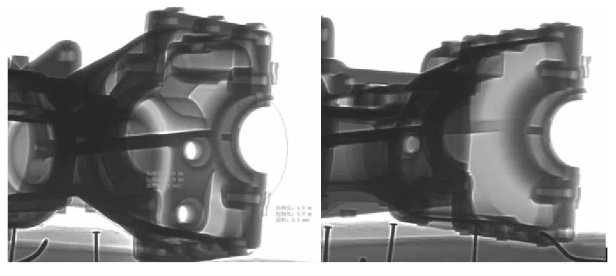
شکل 8 اشعه ایکس زمانی به دست می آید که نقطه سوئیچینگ با سرعت بالا 420 میلی متر باشد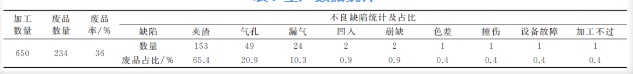
شکل 9 محل و ظاهر آخال های سرباره
شکل 10 سوراخ انقباض در کنار سوزن کشش هسته سمت چپ و کشش هسته راست و بالایی
شکل 11 محل نشت و مورفولوژی منافذ
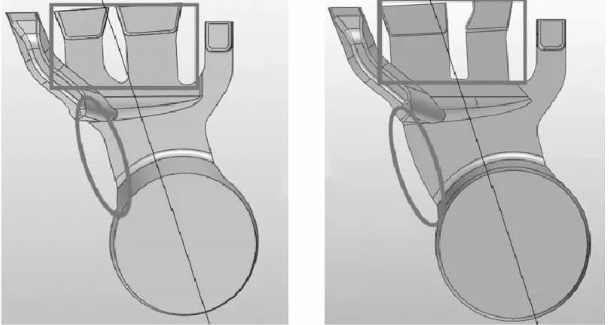
شکل 12 مقایسه قبل و بعد از بهبود دروازه
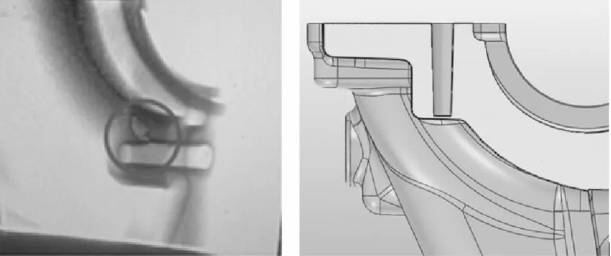
شکل 13 موقعیت و ساختار سوراخ انقباض سوزن
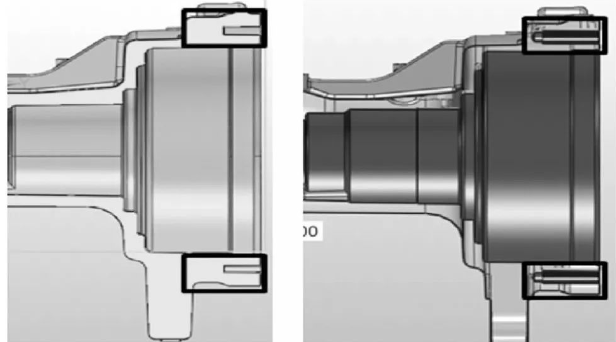
شکل 14 سوزن ناهموار اولیه و سوراخ فرآوری شده
شکل 15 بسته بندی داخلی و تغییرات دروازه
شکل 1 قطعات دایکاست کیس دیفرانسیل
شکل 2 سیستم ریختن و سرریز
شکل 3 شبیه سازی پر کردن کیس دیفرانسیل
شکل 4 شبیه سازی فشار هوا حفره دیفرانسیل مسکن
شکل 5 شبیه سازی فرآیند انجماد مورد دیفرانسیل
با توجه به نتایج شبیهسازی، میتوان مشاهده کرد که سیستم ریختن اساساً میتواند پر شدن صاف مواد آلومینیومی را متوجه شود و گاز حبابشده عمدتاً در ملاقه سرباره و برخی مناطق گوشه مرده غیر فرآوری محلی محصول متمرکز میشود. با توجه به تجزیه و تحلیل شبیه سازی، مشخص شد که دو مشکل وجود دارد: ① سرعت جریان آلومینیوم مذاب در سمت قالب ثابت سریعتر است، اما دو باس ضخیم تر در سمت قالب ثابت وجود دارد که به مواد آلومینیوم بیشتری نیاز دارند. ②میزان ریختن در سمت راست آشکارا قوی تر از سمت چپ است، اما منطقه پردازش در سمت چپ بیشتر است و الزامات کیفیت داخلی بالاتر است، بنابراین کیفیت منطقه پردازش باید تضمین شود. در نظر گرفتن جامع، این برنامه امکان پذیر است. به دلیل ضخامت دیواره ناهموار پوسته، سرعت خنک کننده موضعی یکنواخت نیست، بنابراین می توان سیستم خنک کننده معقول تری طراحی کرد.
شکل 6 هنگامی که نقطه سوئیچینگ با سرعت بالا 370 میلی متر باشد، تشخیص اشعه ایکس به دست می آید
شکل 7 هنگامی که نقطه سوئیچینگ با سرعت بالا 390 میلی متر باشد، تشخیص اشعه ایکس نتیجه می گیرد
شکل 8 اشعه ایکس زمانی به دست می آید که نقطه سوئیچینگ با سرعت بالا 420 میلی متر باشد
جدول 1 آمار داده های تولید
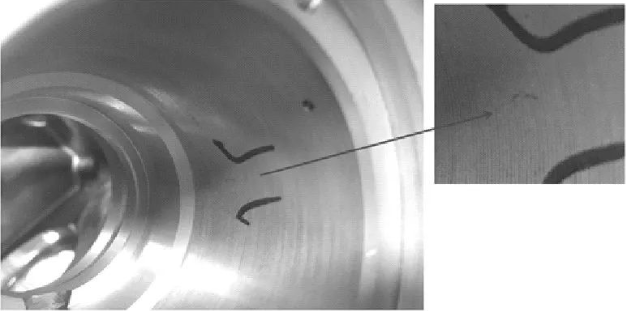
شکل 9 محل و ظاهر آخال های سرباره
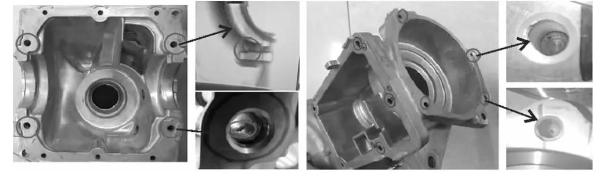
شکل 10 سوراخ انقباض در کنار سوزن کشش هسته سمت چپ و کشش هسته راست و بالایی
پایین منافذ
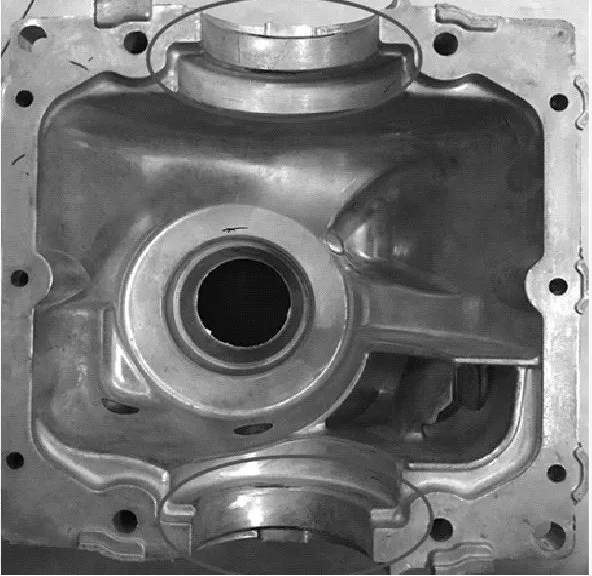
شکل 11 محل نشت و مورفولوژی منافذ
با توجه به توزیع عیوب، 4 مشکل وجود دارد که باید بهبود یابد: ① یاتاقان کشنده هسته در سمت چپ منقبض و شل می شود و پس از پردازش، با سوراخ های رزوه شده در کناره ارتباط برقرار می کند و نشت می کند. ② سوراخ های پین در دو طرف بوش یاتاقان منقبض شده و در معرض دید قرار می گیرند. ③ حفره عمیق کشش هسته در سمت راست پردازش می شود. نشت لایه میانی عقب. ④ سوراخ هوا در پایین سوراخ پین کشنده هسته در سمت راست.
شکل 12 مقایسه قبل و بعد از بهبود دروازه
شکل 13 موقعیت و ساختار سوراخ انقباض سوزن
شکل 14 سوزن ناهموار اولیه و سوراخ فرآوری شده
شکل 15 بسته بندی داخلی و تغییرات دروازه
از طریق تجزیه و تحلیل تولید آزمایشی محفظه دیفرانسیل، می توان نتیجه گرفت که شبیه سازی عددی می تواند مرجعی برای کنترل کیفیت اولیه و تجزیه و تحلیل نقص قطعات ریخته گری آلیاژ آلومینیوم فراهم کند، در نتیجه یک سیستم دروازه ای معقول تر طراحی کرده و چرخه توسعه را کوتاه می کند. و سپس بر اساس فرآیند تولید واقعی، مشکلاتی که به وجود میآیند با حالت شبیهسازی شده مقایسه میشوند تا سیستم دروازهبندی محصول، بهبود شرایط فرآیند شکلدهی و بهبود کیفیت ریختهگری بیشتر شود. علاوه بر این، اصلاح ساختار ریخته گری نیز اهمیت مثبتی برای بهبود کیفیت دایکاست دارد.
تولید CNC صفحه دستی محفظه موتور خودرو
توسعه و تولید بازوهای کنترلی آلیاژ آلومینیوم ریخته گری اکستروژن
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

