DISEÑO DE MOLDE DE INYECCIÓN DE CAJA INFERIOR DE EQUIPO LÁSER DE ALTA POTENCIA + 3D
Los productos de la carcasa inferior de los equipos láser de alta potencia se muestran en la Figura 1. Las dimensiones máximas del producto son 594,95 mm x 330,50 mm x 150,45 mm; el espesor promedio de la pieza de plástico es 4,00 mm, el material de la pieza de plástico es ABS + PC, la tasa de contracción es 1,005 y el peso de la pieza de plástico es 3256,94 gramos. Los requisitos técnicos para las piezas de plástico son que no debe haber defectos como picos, insatisfacción de la inyección, líneas de flujo, poros, deformaciones por alabeo, vetas plateadas, material frío y líneas de pulverización.
Figura 1 Mapa del producto de la carcasa inferior del equipo láser de alta potencia
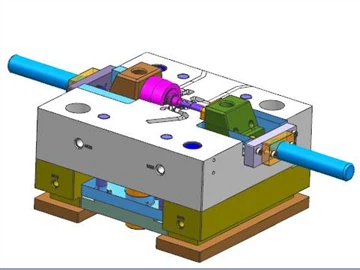
Se puede ver en la Figura 1 que la pieza de plástico es una pieza de plástico grande y el molde debe ser un molde grande. Según el análisis de la estructura de la pieza de plástico, es necesario diseñar deslizadores grandes en ambos lados cortos. También es necesario diseñar controles deslizantes grandes en ambos lados. La dificultad en el diseño del molde es que el control deslizante en un lado del lado largo está inclinado y el molde trasero debe diseñarse para inclinar el control deslizante. Otra dificultad es el diseño de la superficie de separación en la unión entre los cursores, es decir, los cursores de los dos lados cortos deben girar para envolver la pieza de plástico. , ver diagrama 3D. Otra característica de las piezas de plástico es que hay muchas posiciones de pegamento de hundimiento local, la profundidad de hundimiento de la posición del pegamento es muy grande, el calor local se concentra y es fácil causar un enfriamiento insuficiente, lo que afecta la calidad de las piezas de plástico y el ciclo de moldeo por inyección.
El tamaño de la pieza de plástico es grande y requiere mucha goma. La cavidad de diseño del molde es 1 de 1. La base del molde es una base de molde no estándar 85120 y la base del molde es una base de molde recta. El diseño del sistema de compuerta adopta el diseño de boquilla grande directa del canal principal para la alimentación de pegamento, lo que favorece el llenado rápido de plástico fundido. Los dos controles deslizantes en el lado del cielo y la tierra están dispuestos oblicuamente en el plano horizontal, como se muestra en la Figura 6.
La fuerza de extracción del núcleo del control deslizante del molde grande es grande y los tres controles deslizantes son impulsados por cilindros de aceite.
Las características de la extracción hidráulica del núcleo son: dado que el punto de fuerza de la extracción del núcleo se establece en el centro de la fuerza de extracción lateral y es un movimiento de traslación lineal, el movimiento es estable cuando se extrae el núcleo. Al mismo tiempo, la fuerza de tracción y la distancia de extracción del núcleo se pueden establecer muy grandes, y la estructura del molde es relativamente simple, lo cual es fácil de fabricar, por lo que la extracción del núcleo del cilindro se usa ampliamente en el molde. Su desventaja es que necesita un conjunto completo de dispositivos hidráulicos y el molde ocupa un gran espacio. Debido al engorroso control del trabajo y al impacto en el ciclo de moldeo por inyección, su aplicación es limitada. Los clientes alemanes siempre prefieren la extracción del núcleo de accionamiento mecánico en lugar de la extracción del núcleo del cilindro de aceite. Por lo tanto, el cliente debe confirmar el uso de extracción de núcleos de cilindros de aceite para moldes de exportación.
Al utilizar cilindros de aceite para moldes de exportación, es necesario prestar atención a los requisitos del cliente en cuanto a la marca del cilindro de aceite. Los clientes norteamericanos utilizan principalmente cilindros de aceite PARKER o cilindros de aceite MILLER; A los clientes alemanes les gustan los cilindros de aceite de Merkel; A los clientes japoneses les gustan los cilindros de aceite Sun Iron; Taiwán tiene cilindros de aceite Junfan.
Cuando la carrera del control deslizante es grande o el control deslizante del molde móvil está inclinado hacia el costado del molde móvil, si se utiliza la columna guía inclinada para tirar del núcleo, la fuerza será escasa y se dañará fácilmente; por lo tanto, cuando la carrera del control deslizante excede 60, el núcleo debe extraerse con un cilindro de aceite, lo que puede mejorar efectivamente la condición de tensión.
La presión máxima de trabajo del cilindro PARKER suele ser de tres tipos: 7MPa, 14MPa y 21MPa. En el diseño de moldes, normalmente se utilizan dos tipos de 7MPa y 14MPa. Generalmente, la fuerza motriz del cilindro de aceite no se calcula durante el diseño del molde. Sin embargo, si no hay ningún objeto analógico o cuando el cursor es particularmente grande o la carrera es particularmente larga, se debe calcular la fuerza motriz del cilindro para seleccionar un cilindro adecuado.
Figura 2 Dibujo 3D del diseño del molde.
Figura 3 Diagrama de superficie de separación del troquel
Figura 4 Diseño del control deslizante de inclinación
La estructura de un control deslizante inclinado se muestra en la Figura 4. Debido a que una pluralidad de pequeños orificios inclinados están inclinados hacia el molde posterior, el bloque deslizante también estará inclinado hacia el molde posterior. La estructura del molde es que la placa B está separada de la placa de respaldo por 40 mm, la columna guía inclinada se fija en la placa de respaldo y el control deslizante se desliza oblicuamente sobre la placa B. Utilice la hebilla para controlar la separación de las plantillas, como se muestra en la Figura 5. La máquina de hebilla se instala en la placa eyectora y la placa B se separa de la placa de respaldo cuando se expulsa, para realizar una extracción del núcleo inclinada.
Dado que hay muchas estructuras cerradas hundidas de piezas de plástico, el calor no es fácil de descargar. El cobre berilio se utiliza para hacer inserciones en la posición del pegamento hundido. Por un lado, el efecto de enfriamiento del cobre berilio es mejor, por otro lado, el efecto de liberación del cobre berilio también es muy bueno, lo que puede reducir efectivamente la fuerza de sujeción. Tanto el molde delantero como el trasero están diseñados con un circuito de estanque para enfriamiento, y la ruta del agua de enfriamiento está conectada al cobre berilio para ejercer mejor el rendimiento de enfriamiento del cobre berilio. El control deslizante también está diseñado con un suministro de agua directo para garantizar que el moldeo por inyección se pueda realizar con normalidad.
Figura 5 Análisis de la acción de apertura del molde.
Figura 6 Vista plana del molde trasero.
Diseño del proceso de fundición y producción de prueba de piezas fundidas a presión de aleación de aluminio.
Patente nacional: un método de fundición por extrusión para el molde metálico del cuerpo principal de la abrazadera de suspensión de aleación de aluminio
Artículo relacionado