
ПРОЕКТИРОВАНИЕ ИНЖЕКЦИОННОЙ ФОРМЫ НИЖНЕГО КОРПУСА МОЩНОГО ЛАЗЕРНОГО ОБОРУДОВАНИЯ + 3D
Изделия нижней оболочки мощного лазерного оборудования показаны на рисунке 1. Максимальные размеры изделия составляют 594,95 мм х 330,50 мм х 150,45 мм; средняя толщина пластиковой детали 4,00 мм, материал пластиковой детали АБС+ПК, коэффициент усадки 1,005, вес пластиковой детали 3256,94 грамма. Технические требования к пластиковым деталям заключаются в том, что не должно быть таких дефектов, как выступы, неудовлетворительные впрыски, линии потока, поры, деформация коробления, серебряные полосы, холодный материал и линии распыления.
Рис. 1. Карта нижней части корпуса мощного лазерного оборудования
На рисунке 1 видно, что пластиковая деталь — это большая пластиковая деталь, а форма должна быть большой. Согласно анализу конструкции пластиковой детали, большие ползунки необходимо спроектировать с обеих коротких сторон. Большие ползунки также необходимо спроектировать с обеих сторон. Сложность конструкции формы заключается в том, что ползунок на одной стороне длинной стороны наклонен, а заднюю форму необходимо спроектировать так, чтобы наклонять ползунок. Еще одна сложность – конструкция разделяющей поверхности в месте стыка ползунов, то есть ползуны на двух коротких сторонах нужно поворачивать, чтобы обернуть пластиковую деталь. , см. 3D-схему. Другая характеристика пластиковых деталей заключается в том, что существует множество локальных мест погружения клея, глубина погружения места клея очень велика, локальное тепло концентрируется, и легко вызвать недостаточное охлаждение, что влияет на качество пластиковых деталей и инъекцию. цикл формования.
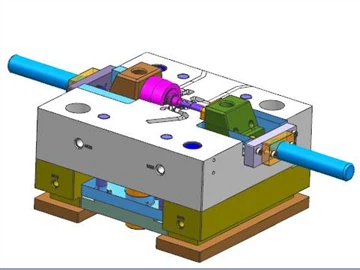
Размер пластиковой детали большой и требует много резины. Полость конструкции пресс-формы составляет 1 из 1. Основание формы — это нестандартное основание формы 85120, а основание формы — прямое основание формы. В конструкции литниковой системы используется конструкция прямого большого сопла основного канала для подачи клея, что способствует быстрому заполнению расплавленным пластиком. Два ползунка со стороны неба и земли расположены наклонно в горизонтальной плоскости, как показано на рисунке 6.
Сила тяги сердечника ползуна большой формы велика, и все три ползуна приводятся в движение масляными цилиндрами.
Характеристики вытягивания гидравлического сердечника таковы: поскольку точка силы вытягивания сердечника находится в центре боковой тяговой силы и это линейное поступательное движение, движение стабильно при вытягивании сердечника. В то же время тянущая сила и расстояние вытягивания сердечника могут быть установлены очень большими, а конструкция формы относительно проста, ее легко изготовить, поэтому в форме широко используется вытягивание сердечника цилиндра. Его недостаток в том, что для него необходим целый набор гидравлических устройств, а форма занимает большое пространство. Из-за громоздкого управления работой и влияния на цикл литья под давлением его применение ограничено. Немецкие клиенты всегда предпочитают вытягивание сердечника с помощью механического привода, а не вытягивание сердечника масляного цилиндра. Поэтому использование вытягивания сердечника масляного цилиндра для экспортных форм должно быть подтверждено заказчиком.
При использовании масляных баллонов для экспортных форм необходимо обращать внимание на требования заказчика к марке масляного баллона. Клиенты из Северной Америки в основном используют масляные цилиндры PARKER или масляные цилиндры MILLER; Немецким покупателям нравятся масляные цилиндры Merkel; Японским покупателям нравятся масляные цилиндры Sun Iron; На Тайване есть масляные баллоны Junfan.
Когда ход ползуна большой или ползунок подвижной формы наклонен в сторону подвижной формы, если для вытягивания стержня используется наклонная направляющая колонна, сила будет низкой и ее можно легко повредить; поэтому, когда ход ползунка превышает 60, сердечник следует тянуть с помощью масляного цилиндра, что может эффективно улучшить напряженное состояние.
Максимальное рабочее давление цилиндра PARKER обычно бывает трех типов: 7МПа, 14МПа и 21МПа. При проектировании пресс-форм обычно используются два типа: 7МПа и 14МПа. Как правило, движущая сила масляного цилиндра не рассчитывается при проектировании формы. Однако, если аналогового объекта нет или если ползунок особенно велик или ход особенно длинный, необходимо рассчитать движущую силу цилиндра, чтобы выбрать подходящий цилиндр.
Рисунок 2. 3D-чертеж конструкции пресс-формы.
Рис. 3. Схема поверхности разъема матрицы.
Рис. 4. Конструкция слайдера наклона
Конструкция наклонного ползуна показана на рисунке 4. Поскольку множество небольших наклонных отверстий наклонены к задней форме, следовательно, ползун также будет наклонен к задней форме. Конструкция пресс-формы такова, что пластина B отделена от опорной пластины на 40 мм, наклонная направляющая фиксируется на опорной пластине, а ползунок скользит под углом по пластине B. Используйте пряжку для контроля отделения шаблонов, как показано на рисунке 5. Пряжка установлена на выталкивающей пластине, а пластина B отделяется от опорной пластины при ее выталкивании, чтобы реализовать наклонное вытягивание стержня.
Поскольку имеется много затонувших закрытых конструкций из пластиковых деталей, отвести тепло нелегко. Бериллиевая медь используется для изготовления вставок в месте утопления клея. С одной стороны, охлаждающий эффект бериллиевой меди лучше, с другой стороны, эффект освобождения бериллиевой меди также очень хорош, что может эффективно снизить силу зажима. И передняя, и задняя формы оснащены прудовым контуром для охлаждения, а канал охлаждающей воды соединен с бериллиевой медью, чтобы улучшить эффективность охлаждения бериллиевой меди. Слайдер также спроектирован с прямой подачей воды, чтобы обеспечить нормальное выполнение литья под давлением.
Рисунок 5. Анализ действия открытия формы.
Рисунок 6. Вид задней формы сверху.
Проектирование процесса литья и пробное производство корпусных отливок из алюминиевых сплавов
Отечественный патент: Метод экструзионного литья металлической формы основного корпуса подвесного зажима из алюминиевого сплава
Связанная статья



