
SPRITZFORM-DESIGN DER HOCHLEISTUNGS-LASERGERÄTE UNTERGEHÄUSE + 3D
Die unteren Schalenprodukte von Hochleistungslasergeräten sind in Abbildung 1 dargestellt. Die maximalen Abmessungen des Produkts betragen 594,95 mm x 330,50 mm x 150,45 mm; Die durchschnittliche Dicke des Kunststoffteils beträgt 4,00 mm, das Material des Kunststoffteils ist ABS + PC, die Schrumpfrate beträgt 1,005 und das Gewicht des Kunststoffteils beträgt 3256,94 Gramm. Die technischen Anforderungen an Kunststoffteile bestehen darin, dass keine Mängel wie Spitzenbildung, unzureichende Einspritzung, Fließlinien, Poren, Verformungen, Silberstreifen, kaltes Material und Spritzlinien auftreten dürfen.
Abbildung 1 Produktkarte der unteren Schale von Hochleistungslasergeräten
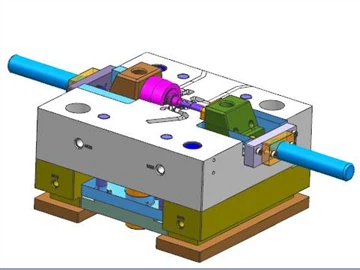
Aus Abbildung 1 ist ersichtlich, dass das Kunststoffteil ein großes Kunststoffteil ist und die Form eine große Form sein muss. Gemäß der Analyse der Struktur des Kunststoffteils müssen auf beiden kurzen Seiten große Schieber konstruiert werden. Auch große Schieber müssen auf beiden Seiten gestaltet werden. Die Schwierigkeit bei der Formkonstruktion besteht darin, dass der Schieber auf einer Seite der Längsseite geneigt ist und die hintere Form so konstruiert sein muss, dass der Schieber geneigt wird. Eine weitere Schwierigkeit ist die Gestaltung der Trennfläche an der Verbindungsstelle zwischen den Schiebern, d. h. die Schieber an den beiden kurzen Seiten müssen gedreht werden, um das Kunststoffteil zu umwickeln. , siehe 3D-Diagramm. Ein weiteres Merkmal von Kunststoffteilen besteht darin, dass es viele örtlich sinkende Klebepositionen gibt, die Einsinktiefe der Klebeposition sehr groß ist, die lokale Wärme konzentriert ist und es leicht zu einer unzureichenden Kühlung kommt, was sich auf die Qualität der Kunststoffteile und den Spritzgusszyklus auswirkt.
Die Größe des Kunststoffteils ist groß und erfordert viel Gummi. Der Formhohlraum ist 1 von 1. Die Formbasis ist eine nicht standardmäßige Formbasis 85120 und die Formbasis ist eine gerade Formbasis. Das Design des Angusssystems übernimmt das direkte große Düsendesign des Hauptkanals für die Leimzufuhr, was das schnelle Einfüllen von geschmolzenem Kunststoff begünstigt. Die beiden Schieber auf der Himmels- und Erdseite sind schräg in der horizontalen Ebene angeordnet, wie in Abbildung 6 dargestellt.
Die Schiebekernzugkraft der großen Form ist groß und die drei Schieber werden alle von Ölzylindern angetrieben.
Die Merkmale des hydraulischen Kernziehens sind: Da der Kraftpunkt des Kernziehens in der Mitte der seitlichen Zugkraft liegt und es sich um eine lineare Translationsbewegung handelt, ist die Bewegung beim Ziehen des Kerns stabil. Gleichzeitig können die Zugkraft und der Kernziehabstand sehr groß eingestellt werden, und die Formstruktur ist relativ einfach, was leicht herzustellen ist, sodass das Zylinderkernziehen in der Form weit verbreitet ist. Der Nachteil besteht darin, dass eine ganze Reihe hydraulischer Geräte erforderlich sind und die Form viel Platz einnimmt. Aufgrund der umständlichen Arbeitssteuerung und der Auswirkungen auf den Spritzgießzyklus ist die Anwendung begrenzt. Deutsche Kunden bevorzugen immer das Ziehen des mechanischen Antriebskerns gegenüber dem Ziehen des Ölzylinderkerns. Daher muss der Einsatz des Ölzylinderkernziehens für Exportformen vom Kunden bestätigt werden.
Wenn Sie Ölzylinder für Exportformen verwenden, müssen Sie auf die Anforderungen des Kunden an die Marke des Ölzylinders achten. Nordamerikanische Kunden verwenden meist PARKER-Ölzylinder oder MILLER-Ölzylinder; Deutsche Kunden mögen Merkel-Ölflaschen; Japanische Kunden mögen Sun Iron-Ölzylinder; Taiwan hat Junfan-Ölzylinder.
Wenn der Hub des Schiebers groß ist oder der Schieber der beweglichen Form zur Seite der beweglichen Form geneigt ist und die geneigte Führungssäule zum Ziehen des Kerns verwendet wird, ist die Kraft gering und er kann leicht beschädigt werden. Wenn der Hub des Schiebers daher 60 überschreitet, sollte der Kern mit einem Ölzylinder gezogen werden, um den Spannungszustand wirksam zu verbessern.
Der maximale Arbeitsdruck von PARKER-Zylindern beträgt normalerweise drei Typen: 7 MPa, 14 MPa und 21 MPa. Beim Formenbau werden normalerweise zwei Arten von 7 MPa und 14 MPa verwendet. Im Allgemeinen wird die Antriebskraft des Ölzylinders bei der Formkonstruktion nicht berechnet. Liegt jedoch kein analoges Objekt vor oder ist der Schieber besonders groß bzw. der Hub besonders lang, muss die Antriebskraft des Zylinders berechnet werden, um einen geeigneten Zylinder auszuwählen.
Abbildung 2 3D-Zeichnung des Formdesigns
Abbildung 3 Diagramm der Matrizentrennfläche
Abbildung 4 Tilt-Slider-Design
Die Struktur eines geneigten Schiebers ist in Abbildung 4 dargestellt. Da mehrere kleine geneigte Löcher zur hinteren Form geneigt sind, ist der Gleitblock auch zur hinteren Form geneigt. Der Formaufbau besteht darin, dass die B-Platte 40 mm von der Trägerplatte entfernt ist, die geneigte Führungssäule auf der Trägerplatte befestigt ist und der Schieber schräg auf der B-Platte gleitet. Verwenden Sie die Schnalle, um die Trennung der Schablonen zu steuern, wie in Abbildung 5 dargestellt. Die Schnallenmaschine ist auf der Auswerferplatte installiert und die B-Platte wird beim Auswerfen von der Trägerplatte getrennt, um ein geneigtes Kernziehen zu realisieren.
Da es viele versunkene geschlossene Strukturen aus Kunststoffteilen gibt, lässt sich die Wärme nicht leicht ableiten. Berylliumkupfer wird zur Herstellung von Einsätzen an der versunkenen Leimstelle verwendet. Einerseits ist die Kühlwirkung von Berylliumkupfer besser, andererseits ist auch die Trennwirkung von Berylliumkupfer sehr gut, wodurch die Klemmkraft wirksam reduziert werden kann. Sowohl die vordere als auch die hintere Form sind mit einem Teichkreislauf zur Kühlung ausgestattet, und der Kühlwasserweg ist mit dem Berylliumkupfer verbunden, um die Kühlleistung des Berylliumkupfers besser zu nutzen. Der Schieber ist außerdem mit einer direkten Wasserzufuhr ausgestattet, um sicherzustellen, dass das Spritzgießen normal durchgeführt werden kann.
Abbildung 5 Analyse der Formöffnungswirkung
Abbildung 6 Draufsicht auf die hintere Form
Entwurf des Gießprozesses und Versuchsproduktion von Druckschalengussteilen aus Aluminiumlegierung
Inländisches Patent: Ein Extrusionsgussverfahren für die Metallform des Hauptkörpers der Aufhängungsklemme aus Aluminiumlegierung
Verwandter Artikel



