
طراحی قالب تزریقی دستگاه لیزر پرقدرت کیس پایین + سه بعدی
محصولات پوسته پایین تجهیزات لیزر پرقدرت در شکل 1 نشان داده شده است. ضخامت متوسط قطعه پلاستیکی 4.00 میلی متر، جنس قطعه پلاستیکی ABS + PC، میزان انقباض 1.005 و وزن قطعه پلاستیکی 3256.94 گرم است. الزامات فنی برای قطعات پلاستیکی این است که نباید نقصی مانند پیک شدن، عدم رضایت تزریق، خطوط جریان، منافذ، تغییر شکل تاب خوردگی، رگه های نقره ای، مواد سرد و خطوط پاشش وجود داشته باشد.
شکل 1 نقشه محصول پوسته پایین تجهیزات لیزر پرقدرت
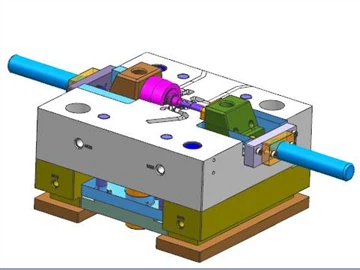
از شکل 1 می توان فهمید که قسمت پلاستیکی یک قطعه پلاستیکی بزرگ است و قالب باید یک قالب بزرگ باشد. با توجه به تجزیه و تحلیل ساختار قطعه پلاستیکی، لازم است لغزنده های بزرگ در هر دو طرف کوتاه طراحی شود. اسلایدرهای بزرگ نیز باید در دو طرف طراحی شوند. مشکل در طراحی قالب این است که لغزنده در یک طرف ضلع بلند مایل است و قالب عقب باید طوری طراحی شود که لغزنده را کج کند. مشکل دیگر طراحی سطح جداکننده در محل اتصال بین لغزنده ها است، یعنی لغزنده های دو طرف کوتاه باید بچرخند تا قسمت پلاستیکی بسته شود. ، نمودار سه بعدی را ببینید. یکی دیگر از ویژگی های قطعات پلاستیکی این است که موقعیت های چسب غرق موضعی زیادی وجود دارد، عمق فرورفتگی موقعیت چسب بسیار زیاد است، گرمای موضعی متمرکز است و به راحتی باعث خنک شدن ناکافی می شود که بر کیفیت قطعات پلاستیکی و چرخه قالب گیری تزریق تأثیر می گذارد.
اندازه قسمت پلاستیکی بزرگ است و نیاز به لاستیک زیادی دارد. حفره طراحی قالب 1 از 1 است. پایه قالب یک پایه قالب غیر استاندارد 85120 است و پایه قالب یک پایه قالب مستقیم است. طراحی سیستم دروازه از طراحی مستقیم نازل بزرگ کانال اصلی برای تغذیه چسب استفاده می کند که منجر به پر شدن سریع پلاستیک مذاب می شود. همانطور که در شکل 6 نشان داده شده است، دو لغزنده در سمت آسمان و زمین به صورت اریب در صفحه افقی قرار گرفته اند.
نیروی کشش هسته لغزنده قالب بزرگ زیاد است و سه لغزنده همگی توسط سیلندرهای روغن هدایت می شوند.
ویژگی های کشش هسته هیدرولیک عبارتند از: از آنجایی که نقطه نیروی کشش هسته در مرکز نیروی کشش جانبی تنظیم شده است، و این یک حرکت انتقالی خطی است، هنگامی که هسته کشیده می شود، حرکت پایدار است. در عین حال، نیروی کشش و فاصله کشش هسته را می توان بسیار بزرگ تنظیم کرد و ساختار قالب نسبتاً ساده است که ساخت آن آسان است، بنابراین کشش هسته سیلندر به طور گسترده در قالب استفاده می شود. عیب آن این است که به مجموعه کاملی از دستگاه های هیدرولیک نیاز دارد و قالب فضای زیادی را اشغال می کند. به دلیل کنترل کار دست و پا گیر و تأثیر آن بر چرخه قالب گیری تزریقی، کاربرد آن محدود است. برای مشتریان آلمانی، آنها همیشه کشش هسته درایو مکانیکی را به جای کشیدن هسته سیلندر روغن ترجیح می دهند. بنابراین استفاده از کشش هسته سیلندر روغن برای قالب های صادراتی باید توسط مشتری تایید شود.
هنگام استفاده از سیلندر روغن برای قالب های صادراتی، باید به نیاز مشتری برای برند سیلندر روغن توجه کنید. مشتریان آمریکای شمالی بیشتر از سیلندرهای روغن پارکر یا سیلندرهای روغن میلر استفاده می کنند. مشتریان آلمانی مانند سیلندرهای نفت مرکل؛ مشتریان ژاپنی سیلندرهای روغن Sun Iron را دوست دارند. تایوان سیلندرهای روغن جونفان دارد.
هنگامی که ضربه لغزنده بزرگ باشد یا لغزنده قالب متحرک به سمت قالب متحرک متمایل شود، اگر از ستون راهنمای شیبدار برای کشیدن هسته استفاده شود، نیرو ضعیف می شود و به راحتی آسیب می بیند. بنابراین، هنگامی که سکته مغزی لغزنده از 60 تجاوز می کند، هسته باید با یک سیلندر روغن کشیده شود، می تواند به طور موثر شرایط تنش را بهبود بخشد.
حداکثر فشار کاری سیلندر PARKER معمولاً دارای سه نوع است: 7MPa، 14MPa و 21MPa. در طراحی قالب معمولا از دو نوع 7MPa و 14MPa استفاده می شود. به طور کلی، نیروی محرکه سیلندر روغن در طول طراحی قالب محاسبه نمی شود. با این حال، اگر جسم آنالوگ وجود نداشته باشد یا زمانی که لغزنده به ویژه بزرگ است یا حرکت حرکتی آن طولانی است، نیروی محرکه سیلندر باید محاسبه شود تا یک سیلندر مناسب انتخاب شود.
شکل 2 طراحی 3 بعدی طراحی قالب
شکل 3 نمودار سطح جدایی قالب
شکل 4 طراحی کشویی شیب
ساختار یک لغزنده شیبدار در شکل 4 نشان داده شده است. از آنجا که تعداد زیادی سوراخ شیبدار کوچک به سمت قالب پشتی متمایل هستند، بنابراین، بلوک لغزنده نیز به سمت قالب پشتی متمایل خواهد شد. ساختار قالب به این صورت است که صفحه B به اندازه 40 میلی متر از صفحه پشتی جدا می شود، ستون راهنمای شیب دار روی صفحه پشتی ثابت می شود و لغزنده به صورت مایل روی صفحه B می لغزد. همانطور که در شکل 5 نشان داده شده است، از سگک برای کنترل جداسازی قالب ها استفاده کنید. دستگاه سگک بر روی صفحه اجکتور نصب شده است و صفحه B هنگام بیرون ریختن از صفحه پشتی جدا می شود تا کشش شیب دار هسته را متوجه شود.
از آنجایی که بسیاری از ساختارهای بسته فرورفته از قطعات پلاستیکی وجود دارد، تخلیه گرما آسان نیست. از مس بریلیوم برای ساختن درج در موقعیت چسب فرورفته استفاده می شود. از یک طرف، اثر خنک کنندگی مس بریلیم بهتر است، از طرف دیگر، اثر آزادسازی مس بریلیم نیز بسیار خوب است، که می تواند به طور موثر نیروی گیره را کاهش دهد. هر دو قالب جلو و عقب با مدار حوضچه ای برای خنک سازی طراحی شده اند و مسیر آب خنک کننده به مس بریلیوم متصل می شود تا عملکرد خنک کنندگی مس بریلیوم را بهتر اعمال کند. نوار لغزنده همچنین با انتقال مستقیم آب طراحی شده است تا اطمینان حاصل شود که قالب گیری تزریقی می تواند به طور معمول انجام شود.
شکل 5 تجزیه و تحلیل عمل باز شدن قالب
شکل 6 نمای صفحه از قالب عقب
طراحی فرآیند ریخته گری و تولید آزمایشی ریخته گری پوسته تحت فشار آلیاژ آلومینیوم
ثبت اختراع داخلی: یک روش ریخته گری اکستروژن برای قالب فلزی بدنه اصلی گیره تعلیق آلیاژ آلومینیوم
مقاله مرتبط



