
PROJETO DE MOLDE DE INJEÇÃO DE CAIXA INFERIOR DE EQUIPAMENTO DE LASER DE ALTA POTÊNCIA + 3D
Os produtos de revestimento inferior de equipamentos a laser de alta potência são mostrados na Figura 1. As dimensões máximas do produto são 594,95 mm x 330,50 mm x 150,45 mm; a espessura média da peça plástica é 4,00 mm, o material da peça plástica é ABS + PC, a taxa de encolhimento é 1,005 e o peso da peça plástica é 3256,94 gramas. Os requisitos técnicos para peças plásticas são que não deve haver defeitos como picos, insatisfação de injeção, linhas de fluxo, poros, deformação por empenamento, listras prateadas, material frio e linhas de pulverização.
Figura 1 Mapa do produto do invólucro inferior do equipamento a laser de alta potência
Pode-se observar na Figura 1 que a peça plástica é uma peça plástica grande e o molde deve ser um molde grande. De acordo com a análise da estrutura da peça plástica, grandes controles deslizantes precisam ser projetados em ambos os lados curtos. Grandes controles deslizantes também precisam ser projetados em ambos os lados. A dificuldade no projeto do molde é que o controle deslizante de um lado do lado comprido está inclinado e o molde traseiro precisa ser projetado para inclinar o controle deslizante. Outra dificuldade é o desenho da superfície de partição na junção entre os cursores, ou seja, os cursores dos dois lados curtos precisam girar para envolver a peça plástica. , consulte o diagrama 3D. Outra característica das peças plásticas é que existem muitas posições de cola de afundamento local, a profundidade de afundamento da posição de cola é muito grande, o calor local é concentrado e é fácil causar resfriamento insuficiente, o que afeta a qualidade das peças plásticas e o ciclo de moldagem por injeção.
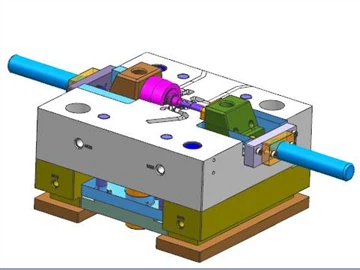
O tamanho da peça plástica é grande e requer muita borracha. A cavidade do projeto do molde é 1 em 1. A base do molde é uma base de molde não padrão 85120 e a base do molde é uma base de molde reta. O design do sistema de passagem adota o design direto do bico grande do canal principal para alimentação de cola, o que conduz ao rápido enchimento de plástico fundido. Os dois controles deslizantes no lado do céu e da terra estão dispostos obliquamente no plano horizontal, conforme mostrado na Figura 6.
A força de tração do núcleo deslizante do molde grande é grande e os três controles deslizantes são todos acionados por cilindros de óleo.
As características da tração hidráulica do núcleo são: como o ponto de força da tração do núcleo é definido no centro da força de tração lateral e é um movimento de translação linear, o movimento é estável quando o núcleo é puxado. Ao mesmo tempo, a força de tração e a distância de extração do núcleo podem ser definidas muito grandes, e a estrutura do molde é relativamente simples, o que é fácil de fabricar, de modo que a extração do núcleo do cilindro é amplamente utilizada no molde. A desvantagem é que necessita de todo um conjunto de dispositivos hidráulicos e o molde ocupa muito espaço. Devido ao complicado controle do trabalho e ao impacto no ciclo de moldagem por injeção, sua aplicação é limitada. Para os clientes alemães, eles sempre preferem a extração mecânica do núcleo em vez da extração do núcleo do cilindro de óleo. Portanto, o uso de extração de núcleo de cilindro de óleo para moldes de exportação deve ser confirmado pelo cliente.
Ao usar cilindros de óleo para moldes de exportação, você precisa prestar atenção aos requisitos do cliente quanto à marca do cilindro de óleo. Os clientes norte-americanos usam principalmente cilindros de óleo PARKER ou cilindros de óleo MILLER; Os clientes alemães gostam dos cilindros de óleo Merkel; Os clientes japoneses gostam dos cilindros de óleo Sun Iron; Taiwan possui cilindros de óleo Junfan.
Quando o curso do controle deslizante é grande ou o controle deslizante do molde móvel está inclinado para o lado do molde móvel, se a coluna guia inclinada for usada para puxar o núcleo, a força será fraca e será facilmente danificada; portanto, quando o curso do controle deslizante excede 60, o núcleo deve ser puxado com um cilindro de óleo, pode efetivamente melhorar a condição de estresse.
A pressão máxima de trabalho do cilindro PARKER geralmente possui três tipos: 7MPa, 14MPa e 21MPa. No projeto de moldes, normalmente são usados dois tipos de 7MPa e 14MPa. Geralmente, a força motriz do cilindro de óleo não é calculada durante o projeto do molde. No entanto, se não houver nenhum objeto analógico ou quando o cursor for particularmente grande ou o curso for particularmente longo, a força motriz do cilindro deve ser calculada para selecionar um cilindro adequado.
Figura 2 Desenho 3D do projeto do molde
Figura 3 Diagrama da superfície de partição da matriz
Figura 4 Design do controle deslizante de inclinação
A estrutura de um cursor inclinado é mostrada na Figura 4. Como uma pluralidade de pequenos orifícios inclinados estão inclinados para o molde posterior, o bloco deslizante também estará inclinado para o molde posterior. A estrutura do molde é que a placa B é separada da placa de apoio por 40 mm, a coluna guia inclinada é fixada na placa de apoio e o controle deslizante desliza obliquamente na placa B. Use a fivela para controlar a separação dos gabaritos, conforme mostrado na Figura 5. A máquina de fivela é instalada na placa ejetora, e a placa B é separada da placa de apoio quando é ejetada, de modo a realizar a tração do núcleo inclinado.
Como existem muitas estruturas fechadas afundadas de peças plásticas, o calor não é fácil de descarregar. O cobre-berílio é usado para fazer inserções na posição de cola afundada. Por um lado, o efeito de resfriamento do cobre-berílio é melhor, por outro lado, o efeito de liberação do cobre-berílio também é muito bom, o que pode efetivamente reduzir a força de fixação. Os moldes dianteiro e traseiro são projetados com um circuito de lagoa para resfriamento, e o caminho da água de resfriamento é conectado ao cobre-berílio para exercer melhor o desempenho de resfriamento do cobre-berílio. O controle deslizante também é projetado com um fornecimento direto de água para garantir que a moldagem por injeção possa ser realizada normalmente.
Figura 5 Análise da ação de abertura do molde
Figura 6 Vista plana do molde traseiro
Projeto de processo de fundição e produção experimental de peças fundidas sob pressão de liga de alumínio
Patente nacional: um método de fundição por extrusão para o molde de metal do corpo principal da braçadeira de suspensão de liga de alumínio
Artigo Relacionado



