
Несколько способов добиться зеркальной обработки
Aвтор: SZTC
2024-07-05
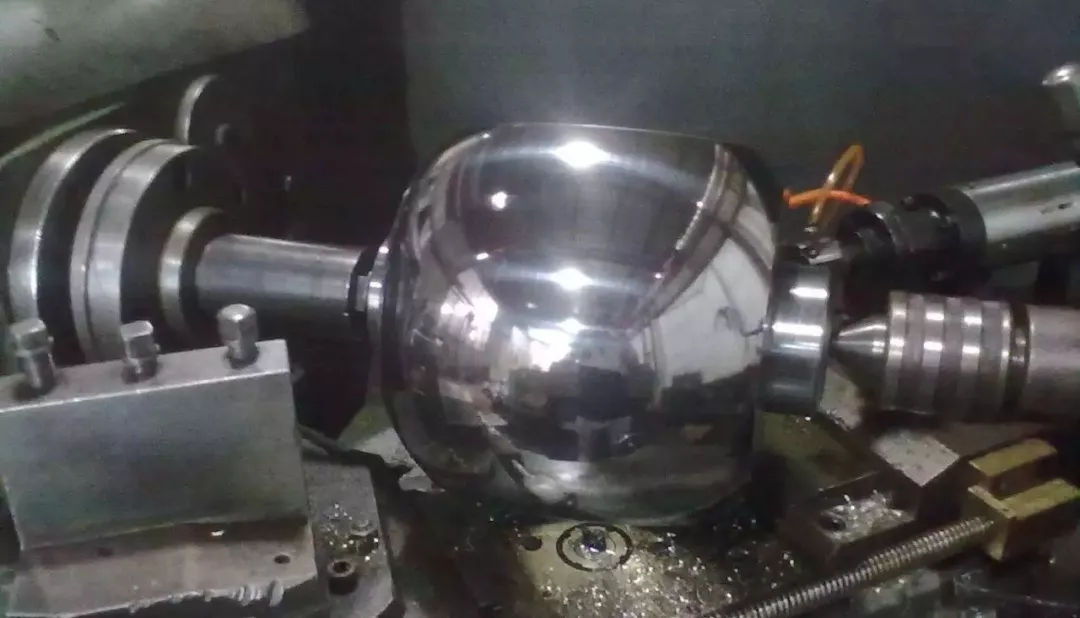
Зеркальная обработка означает, что обработанная поверхность может отражать изображение, как зеркало. На этом уровне достигнуто очень хорошее качество поверхности заготовки. Зеркальная обработка позволяет не только создать высокий «внешний вид» изделия, но и уменьшить эффект надреза и продлить усталостную долговечность заготовки; он имеет большое значение во многих монтажных и уплотнительных конструкциях. Технология обработки полирующего зеркала в основном используется для уменьшения шероховатости поверхности заготовки. При выборе метода полировки металлических деталей можно выбрать разные методы в соответствии с различными потребностями. Ниже приведены несколько распространенных способов полировки зеркал, технология обработки зеркал.
Картина
1. Механическая полировка Механическая полировка – это метод полировки, основанный на резке и пластической деформации поверхности материала с целью удаления полированной выпуклой части для получения гладкой поверхности. Обычно используются полоски каменного камня, шерстяные круги, наждачная бумага и т. д., а основным методом является ручное управление. Специальные детали, такие как поверхность вращающегося тела, могут использовать вспомогательные инструменты, такие как поворотный стол. При высоких требованиях к качеству поверхности можно использовать сверхтонкое шлифование и полирование. При сверхтонком шлифовании и полировании используется специальный шлифовальный инструмент, который плотно прижимается к обрабатываемой поверхности заготовки в шлифовально-полировальной жидкости, содержащей абразивы, и вращается с высокой скоростью. Эта технология позволяет достичь шероховатости поверхности Ra0,008 мкм, что является самым высоким показателем среди различных методов полировки. В формах для оптических линз часто используется этот метод.
2. Химическая полировка Химическая полировка заключается в том, чтобы микроскопические выступающие части поверхности материала растворялись в химической среде преимущественно, а не вогнутые части, тем самым получая гладкую поверхность. Основным преимуществом этого метода является то, что он не требует сложного оборудования, позволяет полировать детали сложной формы, одновременно полировать множество деталей и отличается высокой эффективностью. Основной проблемой химической полировки является приготовление полирующей жидкости. Шероховатость поверхности, полученная химической полировкой, обычно составляет несколько 10 мкм.
3. Электролитическая полировка. Основной принцип электролитической полировки такой же, как и у химической полировки, то есть он основан на избирательном растворении крошечных выступающих частей на поверхности материала, чтобы сделать поверхность гладкой. По сравнению с химической полировкой она позволяет устранить влияние катодной реакции и дает лучший эффект. Процесс электрохимической полировки делится на два этапа: (1) Макроскопическое выравнивание. Растворенный продукт диффундирует в электролит, при этом геометрическая шероховатость поверхности материала уменьшается, Ra>1 мкм. (2) Выравнивание микрояркости. Анодная поляризация увеличивает поверхностную яркость Ra<1 мкм.<1μm.
4. Оборудование для обработки зеркал Hawken
Являясь новым процессом полировки, он имеет уникальные преимущества при обработке многих типов металлических деталей. Он может заменить традиционные шлифовальные станки, прокатные, расточные, хонинговальные, полировальные станки, ленточные станки и другое оборудование и процессы для отделки металлических поверхностей; облегчая обработку металлических заготовок с высокой чистотой. Hawken может не только полировать, но и принести множество дополнительных преимуществ: он может улучшить качество поверхности обрабатываемой детали более чем на 3 уровня (значение Ra шероховатости легко может достигать уровня ниже 0,2); а микротвердость поверхности заготовки повышается более чем на 20 %; а износостойкость поверхности и коррозионная стойкость заготовки значительно улучшаются. Hawken можно использовать для обработки различных нержавеющих сталей и других металлических деталей.
5. Ультразвуковая полировка помещает заготовку в абразивную суспензию и помещает ее вместе в ультразвуковое поле. Опираясь на колебания ультразвуковой волны, абразив шлифуется и полируется на поверхности заготовки. Ультразвуковая обработка имеет небольшую макроскопическую силу и не вызывает деформации заготовки, однако изготовление и установка оснастки затруднительны. Ультразвуковую обработку можно сочетать с химическими или электрохимическими методами. На основе коррозии раствора и электролиза ультразвуковая вибрация применяется для перемешивания раствора для отделения растворенных продуктов на поверхности заготовки, а коррозия или электролит вблизи поверхности являются однородными; кавитационный эффект ультразвуковых волн в жидкости также может ингибировать процесс коррозии и способствовать осветлению поверхности.
6. Жидкостная полировка Жидкостная полировка основана на высокоскоростном потоке жидкости и абразивных частицах, которые она несет, которые смывают поверхность заготовки для достижения цели полировки. Общие методы включают в себя: абразивно-струйную обработку, жидкостно-струйную обработку, гидродинамическое шлифование и т. д. Гидродинамическое шлифование приводится в действие гидравлическим давлением, заставляющим жидкую среду, несущую абразивные частицы, течь вперед и назад с высокой скоростью по поверхности заготовки. Среда в основном состоит из специальных компаундов (полимероподобных веществ) с хорошей сыпучестью при низком давлении и смешанных с абразивами. Абразив может быть изготовлен из порошка карбида кремния.
7. Зеркальная полировка Зеркальная, магнитная шлифовка и полировка При магнитной шлифовке и полировке используются магнитные абразивы для формирования абразивных щеток под действием магнитного поля для шлифования заготовки. Этот метод отличается высокой эффективностью обработки, хорошим качеством, простым контролем условий обработки и хорошими условиями труда. При использовании подходящих абразивов шероховатость поверхности может достигать Ra0,1 мкм. Полировка, упомянутая при обработке пластиковых форм, сильно отличается от полировки поверхности, необходимой в других отраслях промышленности. Строго говоря, полировку пресс-форм следует называть зеркальной обработкой. Он не только предъявляет высокие требования к самой полировке, но также имеет высокие стандарты плоскостности, гладкости и геометрической точности поверхности. Полировка поверхности обычно требует только блестящей поверхности. Стандарты обработки зеркал разделены на четыре уровня: AO=Ra0,008 мкм, A1=Ra0,016 мкм, A3=Ra0,032 мкм, A4=Ra0,063 мкм. Поскольку трудно точно контролировать геометрическую точность деталей такими методами, как электролитическая полировка и жидкостная полировка, а качество поверхности такими методами, как химическая полировка, ультразвуковая полировка и магнитная шлифовка, не может соответствовать требованиям, зеркальная обработка точности формы по-прежнему в основном механическая полировка.
Ключевые моменты проектирования пресс-форм и устранения неполадок на производстве
Метод проб и ошибок и сводный опыт проектирования приспособлений
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
