
Mehrere Möglichkeiten zur Spiegelverarbeitung
Autor: SZTC
2024-07-05
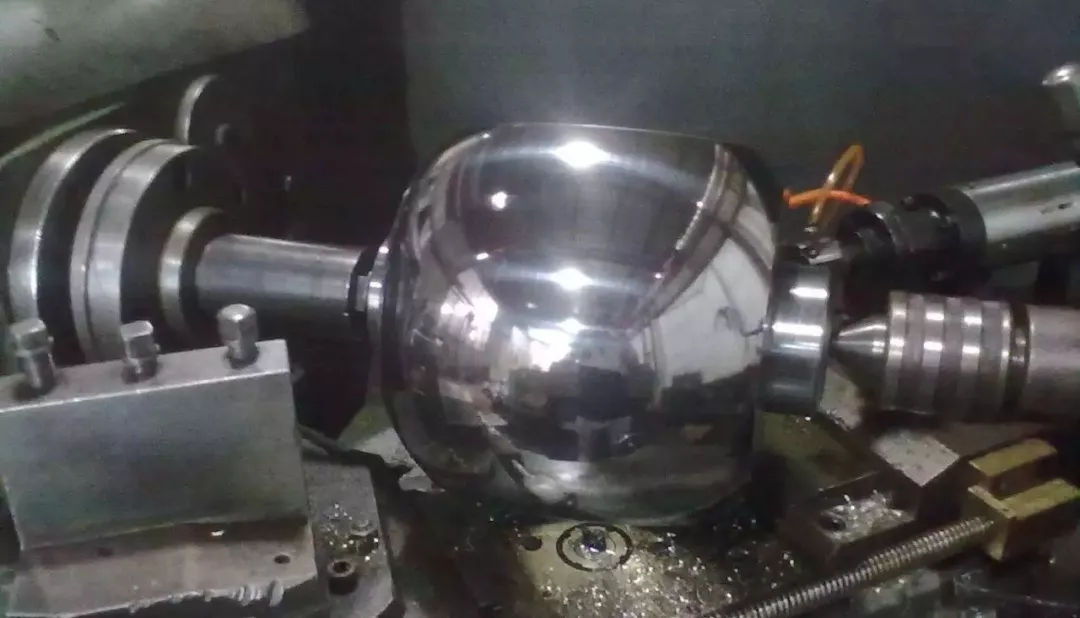
Beim Spiegelverfahren werden durch Polier- und Beschichtungstechniken hochreflektierende Oberflächen erzeugt. Ideal für Anwendungen, die Präzision und Klarheit erfordern, wie z. B. Optik und dekorative Oberflächen.
Spiegelbearbeitung bedeutet, dass die bearbeitete Oberfläche das Bild wie ein Spiegel reflektieren kann. Mit dieser Stufe wurde eine sehr gute Werkstückoberflächenqualität erreicht. Die Spiegelbearbeitung kann nicht nur dem Produkt ein hochwertiges „Aussehen“ verleihen, sondern auch die Kerbwirkung verringern und die Ermüdungslebensdauer des Werkstücks verlängern; Es ist in vielen Montage- und Dichtungskonstruktionen von großer Bedeutung. Die Polierspiegelverarbeitungstechnologie wird hauptsächlich zur Reduzierung der Oberflächenrauheit des Werkstücks eingesetzt. Bei der Auswahl der Polierverfahrensmethode für Metallwerkstücke können je nach Bedarf unterschiedliche Methoden ausgewählt werden. Im Folgenden sind einige gängige Methoden zum Polieren von Spiegelverarbeitungstechnologien aufgeführt.
Bild
1. Mechanisches Polieren Beim mechanischen Polieren handelt es sich um eine Poliermethode, die auf Schneiden und plastischer Verformung der Materialoberfläche beruht, um den polierten konvexen Teil zu entfernen und eine glatte Oberfläche zu erhalten. Im Allgemeinen werden Ölsteinstreifen, Wollräder, Schleifpapier usw. verwendet, wobei die manuelle Bedienung die Hauptmethode ist. Spezielle Teile wie die Oberfläche eines rotierenden Körpers können Hilfswerkzeuge wie einen Drehteller verwenden. Für hohe Anforderungen an die Oberflächengüte kann Feinstschleifen und Polieren eingesetzt werden. Beim Feinstschleifen und Polieren wird ein spezielles Schleifwerkzeug verwendet, das in einer Schleif- und Polierflüssigkeit mit Schleifmitteln fest auf die bearbeitete Oberfläche des Werkstücks gedrückt wird und mit hoher Geschwindigkeit rotiert. Mit dieser Technologie kann eine Oberflächenrauheit von Ra0,008 μm erreicht werden, was die höchste unter den verschiedenen Poliermethoden ist. Für optische Linsenformen wird häufig diese Methode verwendet.
2. Chemisches Polieren Beim chemischen Polieren werden die mikroskopisch kleinen hervorstehenden Teile der Materialoberfläche bevorzugt im chemischen Medium aufgelöst als die konkaven Teile, wodurch eine glatte Oberfläche entsteht. Der Hauptvorteil dieser Methode besteht darin, dass sie keine komplexe Ausrüstung erfordert, Werkstücke mit komplexen Formen polieren kann, viele Werkstücke gleichzeitig polieren kann und äußerst effizient ist. Der Kernpunkt des chemischen Polierens ist die Aufbereitung der Polierflüssigkeit. Die durch chemisches Polieren erzielte Oberflächenrauheit beträgt im Allgemeinen mehrere 10 μm.
3. Elektrolytisches Polieren Das Grundprinzip des elektrolytischen Polierens ist das gleiche wie das des chemischen Polierens, das heißt, es beruht auf der selektiven Auflösung der winzigen hervorstehenden Teile auf der Oberfläche des Materials, um die Oberfläche zu glätten. Im Vergleich zum chemischen Polieren kann es den Einfluss der Kathodenreaktion beseitigen und hat eine bessere Wirkung. Der elektrochemische Polierprozess gliedert sich in zwei Schritte: (1) Makroskopische Einebnung Das gelöste Produkt diffundiert in den Elektrolyten und die geometrische Rauheit der Materialoberfläche nimmt ab, Ra>1μm. (2) Mikro-Helligkeitsnivellierung. Anodenpolarisierung erhöht die Oberflächenhelligkeit, Ra 4. Hawken-Spiegelverarbeitungsausrüstung
Als neues Polierverfahren bietet es einzigartige Vorteile bei der Bearbeitung vieler Arten von Metallteilen. Es kann herkömmliche Schleifmaschinen, Walz-, Bohr-, Hon- und Poliermaschinen, Bandmaschinen und andere Geräte und Verfahren zur Metalloberflächenbearbeitung ersetzen. Dies erleichtert die Bearbeitung von Metallwerkstücken mit hoher Oberflächengüte. Hawken kann nicht nur polieren, sondern bringt auch viele zusätzliche Vorteile mit sich: Es kann die Oberflächenbeschaffenheit des bearbeiteten Werkstücks um mehr als drei Stufen verbessern (der Rauheitswert Ra kann leicht unter 0,2 sinken); und die Oberflächenmikrohärte des Werkstücks wird um mehr als 20 % erhöht; und die Oberflächenverschleißfestigkeit und Korrosionsbeständigkeit des Werkstücks werden erheblich verbessert. Mit Hawken können verschiedene Edelstähle und andere Metallwerkstücke bearbeitet werden.
5. Beim Ultraschallpolieren wird das Werkstück in eine Schleifmittelsuspension gegeben und gemeinsam in ein Ultraschallfeld gebracht. Durch die Schwingung der Ultraschallwelle wird das Schleifmittel auf der Oberfläche des Werkstücks geschliffen und poliert. Die Ultraschallbearbeitung hat eine geringe makroskopische Kraft und führt nicht zu einer Verformung des Werkstücks, es ist jedoch schwierig, die Werkzeuge herzustellen und zu installieren. Die Ultraschallbearbeitung kann mit chemischen oder elektrochemischen Verfahren kombiniert werden. Auf der Grundlage von Lösungskorrosion und Elektrolyse wird die Lösung mit Ultraschallvibrationen gerührt, um die gelösten Produkte auf der Werkstückoberfläche abzutrennen, und die Korrosion oder der Elektrolyt in der Nähe der Oberfläche ist gleichmäßig; Der Kavitationseffekt von Ultraschallwellen in der Flüssigkeit kann außerdem den Korrosionsprozess hemmen und die Oberflächenaufhellung erleichtern.
6. Flüssigkeitspolieren Beim Flüssigkeitspolieren werden mit hoher Geschwindigkeit fließende Flüssigkeiten und die darin enthaltenen Schleifpartikel verwendet, um die Oberfläche des Werkstücks zu spülen und so den Polierzweck zu erreichen. Zu den gängigen Methoden gehören: Schleifstrahlbearbeitung, Flüssigkeitsstrahlbearbeitung, flüssiges dynamisches Schleifen usw. Das flüssige dynamische Schleifen wird durch hydraulischen Druck angetrieben, damit das flüssige Medium, das die Schleifpartikel trägt, mit hoher Geschwindigkeit über die Oberfläche des Werkstücks hin- und herfließt. Das Medium besteht überwiegend aus speziellen Compounds (polymerähnlichen Stoffen) mit guter Fließfähigkeit bei geringem Druck und vermischt mit Schleifmitteln. Das Schleifmittel kann aus Siliziumkarbidpulver bestehen.
7. Spiegelpolieren Spiegel, magnetisches Schleifen und Polieren Beim magnetischen Schleifen und Polieren werden magnetische Schleifmittel verwendet, um unter der Wirkung eines Magnetfelds Schleifbürsten zu bilden, um das Werkstück zu schleifen. Diese Methode zeichnet sich durch eine hohe Verarbeitungseffizienz, gute Qualität, einfache Kontrolle der Verarbeitungsbedingungen und gute Arbeitsbedingungen aus. Mit geeigneten Schleifmitteln kann die Oberflächenrauheit Ra0,1μm erreichen. Das erwähnte Polieren bei der Verarbeitung von Kunststoffformen unterscheidet sich stark von dem in anderen Branchen erforderlichen Oberflächenpolieren. Streng genommen sollte das Formenpolieren als Spiegelbearbeitung bezeichnet werden. Es stellt nicht nur hohe Anforderungen an das Polieren selbst, sondern auch hohe Ansprüche an die Ebenheit, Glätte und geometrische Genauigkeit der Oberfläche. Beim Oberflächenpolieren ist in der Regel nur eine blanke Oberfläche erforderlich. Die Standards für die Spiegelbearbeitung sind in vier Stufen unterteilt: AO=Ra0,008μm, A1=Ra0,016μm, A3=Ra0,032μm, A4=Ra0,063μm. Da es schwierig ist, die geometrische Genauigkeit von Teilen durch Methoden wie elektrolytisches Polieren und Flüssigkeitspolieren genau zu steuern, und die Oberflächenqualität von Methoden wie chemischem Polieren, Ultraschallpolieren und Magnetschleifpolieren die Anforderungen nicht erfüllen kann, ist die Spiegelbearbeitung von Präzisionsformen immer noch hauptsächlich mechanisches Polieren.
Wichtige Punkte beim Formendesign und bei der Fehlerbehebung in der Produktion
Trial-and-Error- und Erfahrungszusammenfassung des Vorrichtungsdesigns
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
