Что такое обработка с ЧПУ?

Что такое обработка с ЧПУ? Практическое руководство по прецизионной обработке на станках с ЧПУ для промышленных покупателей
Большинство покупателей не теряют сна из-за теории обработки на станках с ЧПУ . Они теряют сон из-за практической версии: может ли этот поставщик выдержать допуск по моему чертежу, соответствует ли сертификат материала тому, за что я заплатил, пройдет ли первое изделие входной контроль и прибудут ли детали до запуска сборочной линии. Это настоящая причина, по которой люди ищут, что такое обработка на станках с ЧПУ, в одиннадцать вечера, когда на втором экране открыт файл STEP.
Это руководство написано для инженеров по закупкам и групп снабжения, которым необходимо оценить партнера по обработке, а не читать учебник. Он охватывает процесс, типы обработки, параметры, с которыми работает наше предприятие, области применения, которые они обслуживают, а также контрольный список выбора, который вы можете повторно использовать в каждом запросе предложения. Каждое число в разделе спецификации можно отследить, поскольку поставщик, который не может документально подтвердить свои возможности, не должен цитировать ваш проект.
- Что такое обработка с ЧПУ?
- Распространенные типы обработки с ЧПУ
- Технические параметры и источники данных
- Промышленное применение деталей, обработанных на станках с ЧПУ
- Как выбрать поставщика станков с ЧПУ: 8 шагов
- Часто задаваемые вопросы: Параметры и возможности обработки с ЧПУ
- Заключение и запрос цен
Что такое обработка с ЧПУ?
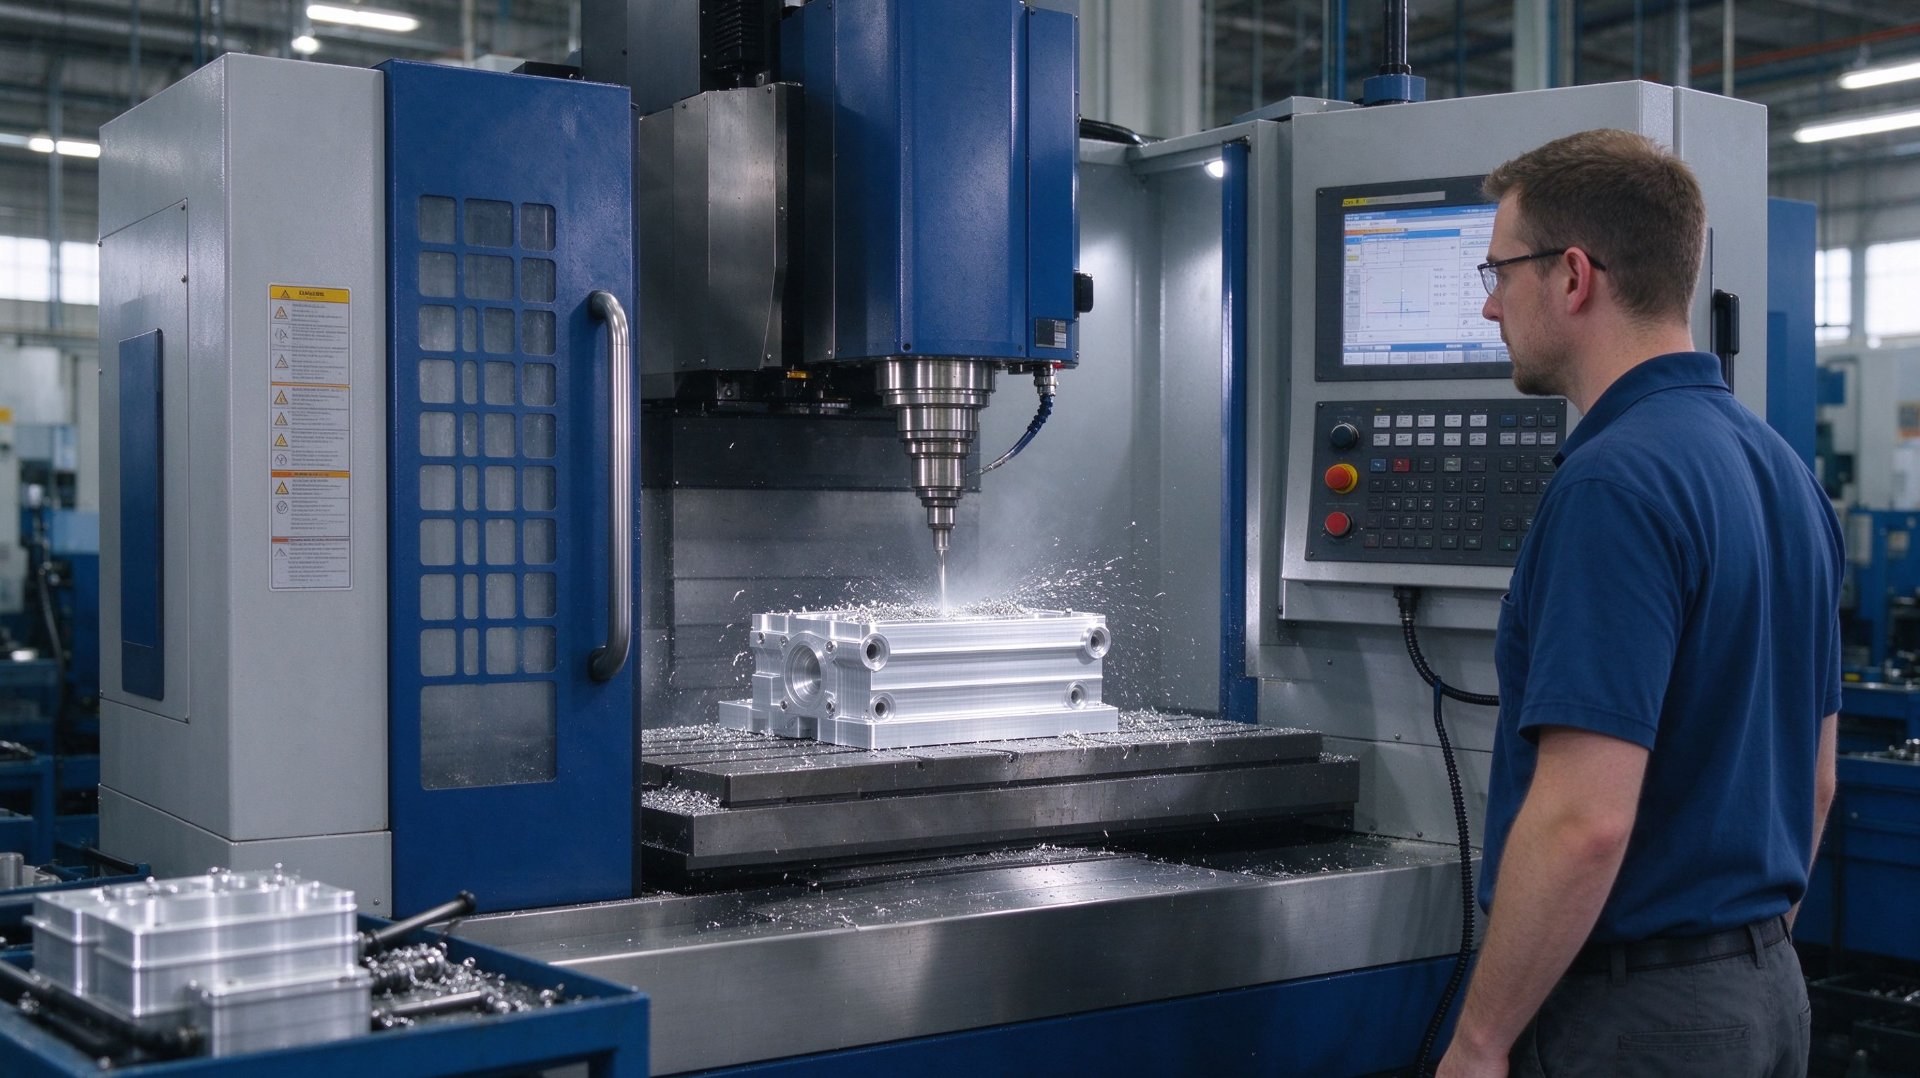 Обработка на станке с ЧПУ — это субтрактивный производственный процесс, в котором оборудование с числовым программным управлением удаляет материал из твердой заготовки для производства готовой детали. Модель CAD становится траекторией инструмента в программном обеспечении CAM, траектория инструмента подвергается последующей обработке в G-код, и станок выполняет ее с помощью осей с сервоприводом и управляемого шпинделя.
Практический вывод прост: геометрия находится в файле, а не в руках оператора. Повторные заказы спустя двадцать месяцев по-прежнему соответствуют первой поставке, и любое отклонение отображается в отчете о размерах как число, а не как аргумент. Именно эта повторяемость является причиной того, что обработка на станках с ЧПУ стала стандартным способом изготовления функциональных металлических и конструкционных пластиковых деталей.
Типичная работа состоит из шести этапов: проверка DFM, программирование и моделирование CAM, настройка приспособления с измерением первого изделия, производство с проверками в процессе, удаление заусенцев и обработка поверхности, затем окончательная проверка и упаковка. Компетентный поставщик отмечает особенности, которые нельзя вырезать или проверить во время предложения, а также после того, как первый товар вышел из строя.
То, что такое обработка с ЧПУ, не имеет большого значения. Это не литье под давлением, поэтому амортизация оснастки и штрафы за пятнадцать штук не начисляются. Это не 3D-печать, поэтому вы получаете материал полной плотности с изотропными свойствами вместо прочности, зависящей от слоя. Он находится между ручным изготовлением и массовым производством на штампах: правильный путь для прототипов, приспособлений, нестандартных компонентов машин и любых деталей, где допуск определяет решение больше, чем цена за штуку.
Наша фабрика осуществляет универсальную обработку на станках с ЧПУ , а не продажи по каталогу. У нас нет стандартных запасных частей и мы не перепродаем их. Каждый компонент изготавливается по вашему чертежу или модели, из указанного вами материала и отделки, проверяется на соответствие указанным вами допускам и документируется отчетами, которые запрашивает ваш отдел качества. Если вам нужен штатный крепеж, мы так и скажем и направим вас в другое место; Если вам нужен обработанный кронштейн с отверстием 0,005 мм, это наша работа.
[Изображение: Цех механической обработки с ЧПУ с многоосными обрабатывающими центрами, инструментальными стойками и готовыми прецизионными компонентами на контрольном столе]
Распространенные типы обработки с ЧПУ
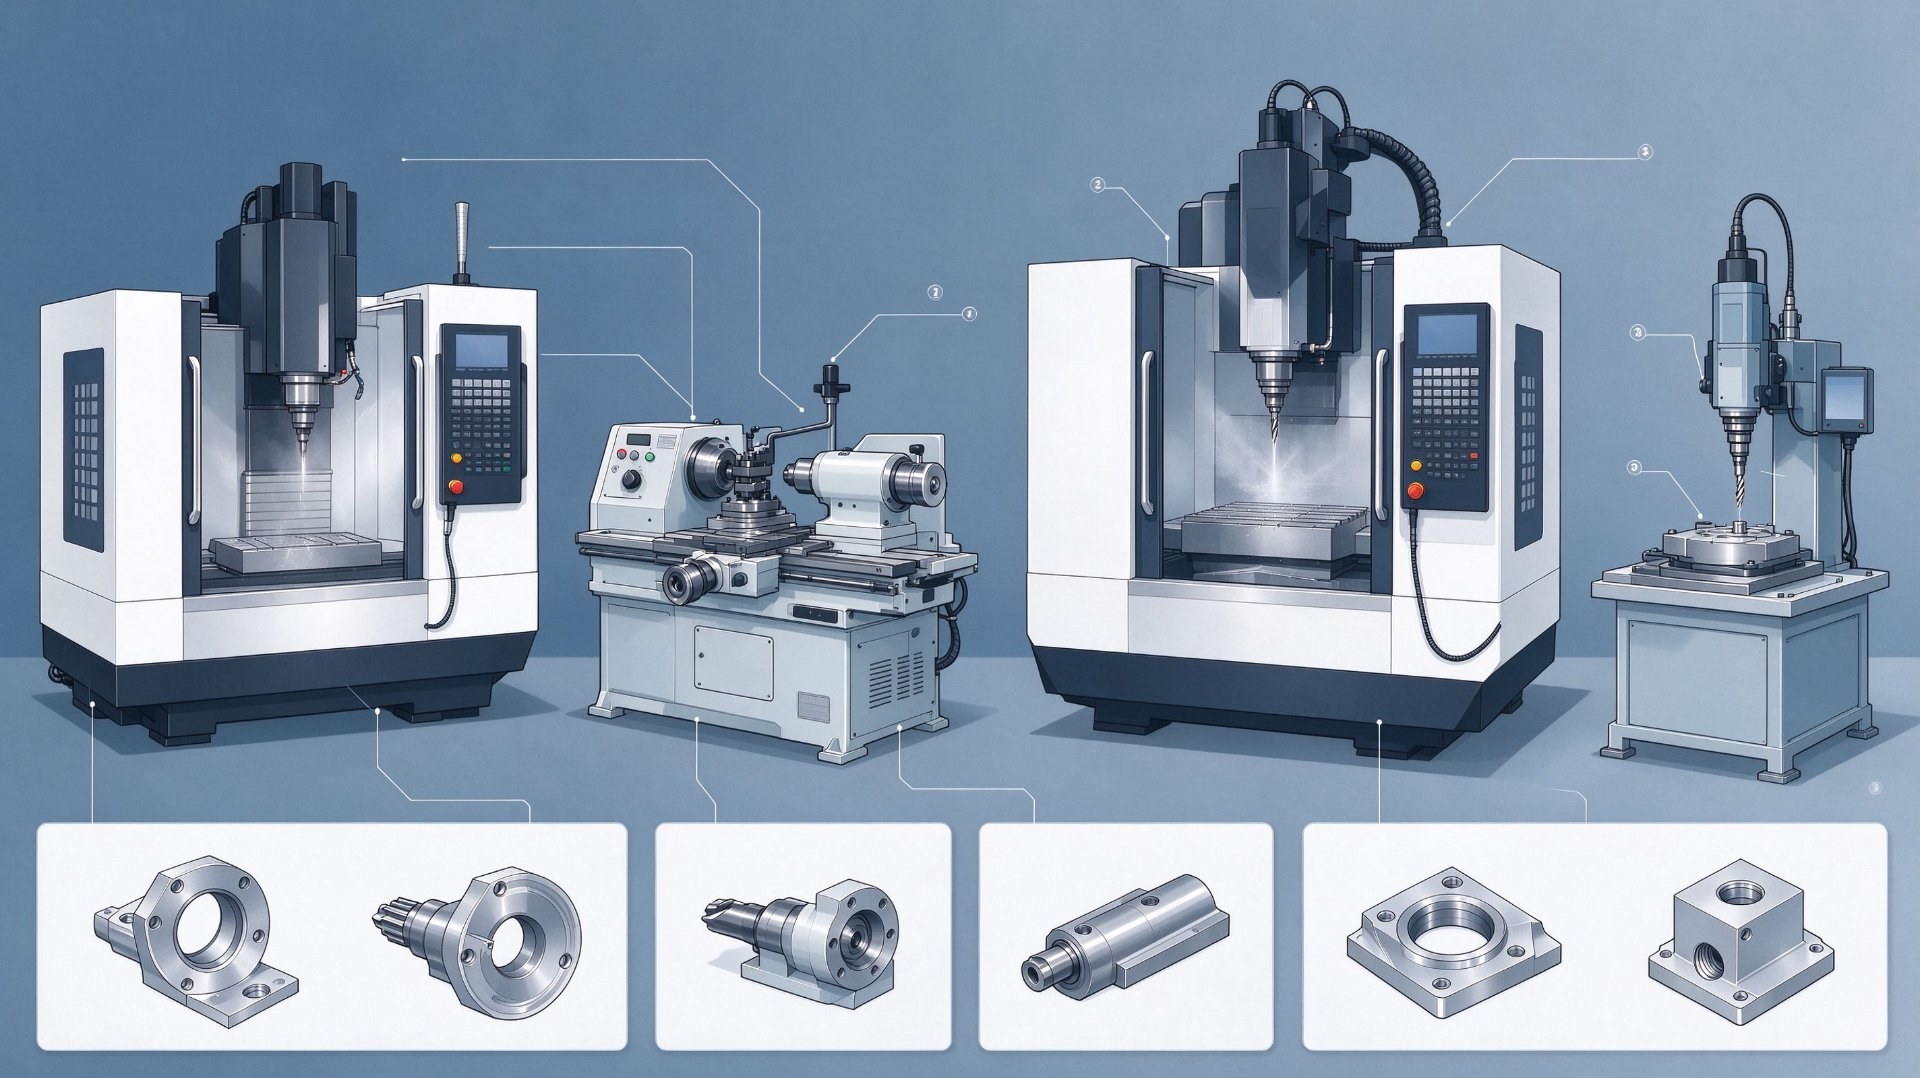 Эта фраза охватывает семейство процессов. Выбор неправильного варианта увеличивает стоимость, но не добавляет ценности, поэтому полезно знать, в чем каждый из них хорош.
Трехосевое фрезерование с ЧПУ перемещает инструмент по осям X, Y и Z относительно неподвижной заготовки. Он обрабатывает призматические детали, пластины, корпуса, кронштейны и карманы, доступные с одного направления, обычно до трех установов для остальных сторон. Это наиболее экономичный вариант, который используется по умолчанию, если это позволяет геометрия.
4-осевое фрезерование с ЧПУ добавляет вращение вокруг одной оси, обычно поворотного стола или индексатора. Это исключает повторную фиксацию деталей с элементами на четырех сторонах, таких как коллекторы и корпуса разъемов, и повышает точность позиционирования между гранями, поскольку элементы вырезаются в одной системе координат, а не складываются в наборы.
5-осевая обработка с ЧПУ добавляет две оси вращения, позволяя инструменту приближаться практически с любого направления. Это решение для рабочих колес, контурных поверхностей и деталей, где единая установка защищает взаимосвязь между базами и позволяет использовать более короткие и жесткие инструменты, которые улучшают качество обработки глубоких полостей.
Токарная обработка с ЧПУ вращает заготовку относительно неподвижного или приводного инструмента. Сюда относятся валы, втулки, прокладки, штифты, фитинги и резьбовые детали, а токарная обработка обеспечивает превосходную округлость и концентричность при правильном захвате детали. Токарно-фрезерные центры объединяют обе операции на одном станке для изготовления деталей, для которых в противном случае потребовались бы два поставщика, например, корпуса клапанов с перфорированными отверстиями.
Сверление, нарезание резьбы, растачивание и развертывание обычно сопровождаются фрезерованием или точением, однако качество отверстия определяет, будет ли сборка работать правильно. Допуски на положение, круглость, класс и глубину резьбы должны указываться, а не предполагаться, а растачивание или развертывание обеспечивает прямолинейность и низкую шероховатость, необходимые для посадочных мест подшипников и гидравлических отверстий.
Шлифование и притирка остаются путем к получению самых плоских и тонких поверхностей: если чертеж требует Ra 0,4 мкм или параллельности менее 0,005 мм на закаленной детали, шлифование входит в технологическую цепочку. Электроэрозионная обработка проволоки и лазерная резка должны осуществляться в одной цепочке поставок, поскольку деталь, требующая закаленного паза, не должна распределяться между тремя поставщиками с тремя наборами допусков.
Технические параметры и источники данных
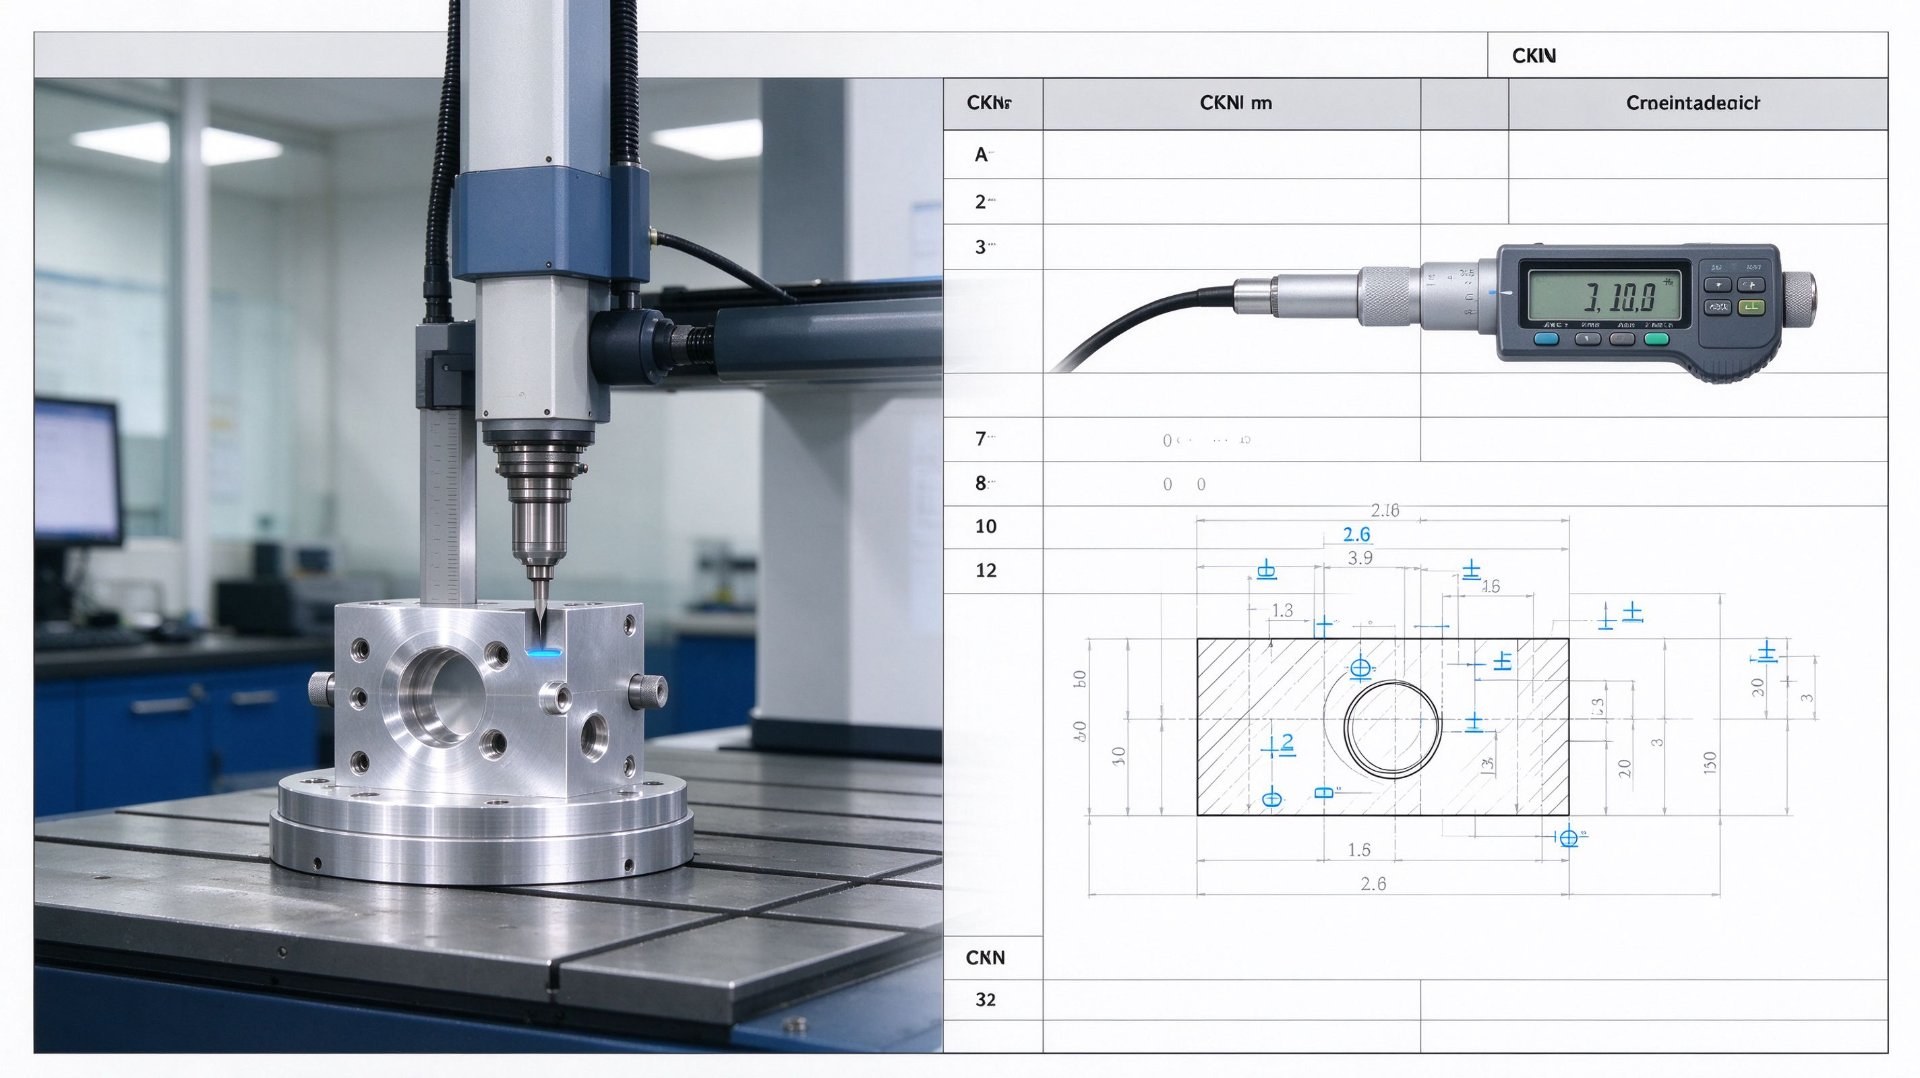 В таблице указаны диапазоны возможностей, соответствующие нашим производственным расценкам. Любое число, выходящее за пределы этих диапазонов, требует инженерной проверки, прежде чем мы примем решение, поскольку обещание допуска, который процесс не может выдержать, — это самый быстрый способ провалить первую проверку изделия.
| Параметр | Возможность | Типичное использование |
|---|---|---|
| Общая толерантность | ±0,02 мм | Кронштейны, крышки, общие механические детали |
| Высокая точность допусков | ±0,005 мм | Посадочные места подшипников, ответные отверстия, прецизионные приспособления |
| Шероховатость поверхности | Ra 6,3 мкм при механической обработке, Ra 1,6 мкм стандартно, Ra 0,8 мкм при мелкой обработке, Ra 0,4 мкм при шлифовке или притирке | Уплотнительные поверхности, поверхности скольжения, оптические крепления |
| Фрезерный конверт | До 1200×800×500 мм | Панели, опорные плиты, большие корпуса |
| Переворачивающийся конверт | До Ø400 × 1000 мм | Валы, втулки, фланцы |
| Минимальный объем заказа | 1 прототип, без оплаты оснастки | Проверочные сборки, инженерные образцы |
| Время выполнения | 5–7 рабочих дней для прототипов, 12–18 рабочих дней для 100–1000 штук. | Планирование проекта и буферное планирование |
| Форматы чертежей | ШАГ, ИГЕС, X_T, DWG, DXF, PDF | Расценки и ввод программирования |
| Стандарт допуска | ISO 2768-m / ISO 2768-f, GD&T согласно ASME Y14.5-2018. | Недопустимые размеры и споры при проверке |
| Система качества | Управление процессом в соответствии со стандартом ISO 9001:2015, отчет FAI, сертификат материала, отчет о размерах | Квалификация поставщика и входной контроль |
Материальное покрытие. Алюминий 6061-Т6, 7075-Т6 и 2024 для строительных и легких работ; нержавеющая сталь 303, 304, 316L и 17-4PH для защиты от коррозии и контакта с пищевыми продуктами; латунь С360 и медь С110 по проводимости; углеродистая сталь 1045 для деталей, ответственных за прочность; и инженерные пластмассы, включая ПОМ, PEEK, PTFE, PA6 и UHMWPE для изоляции и химической стойкости.
Обработка и проверка поверхности. Анодирование типа II и типа III, пескоструйная обработка, пассивация, цинкование и никелирование, порошковое покрытие, лазерная маркировка и полировка, каждый из которых указан с указанием стандарта и цвета, поскольку само по себе «черное анодирование» не является спецификацией покупки. При проверке используется КИМ для проверки положения и формы, система визуального контроля мелких деталей, тестер шероховатости, твердомер, измерители высоты и резьбомеры.
Источники данных: диапазоны возможностей взяты из нашего внутреннего списка возможностей процесса и стандарта проверки, ноябрь 2026 г.; общие допуски соответствуют ISO 2768-1:1989 и ISO 2768-2:1989; геометрические допуски соответствуют ASME Y14.5-2018; контроль качества соответствует системе ISO 9001:2015.
Промышленное применение деталей, обработанных на станках с ЧПУ
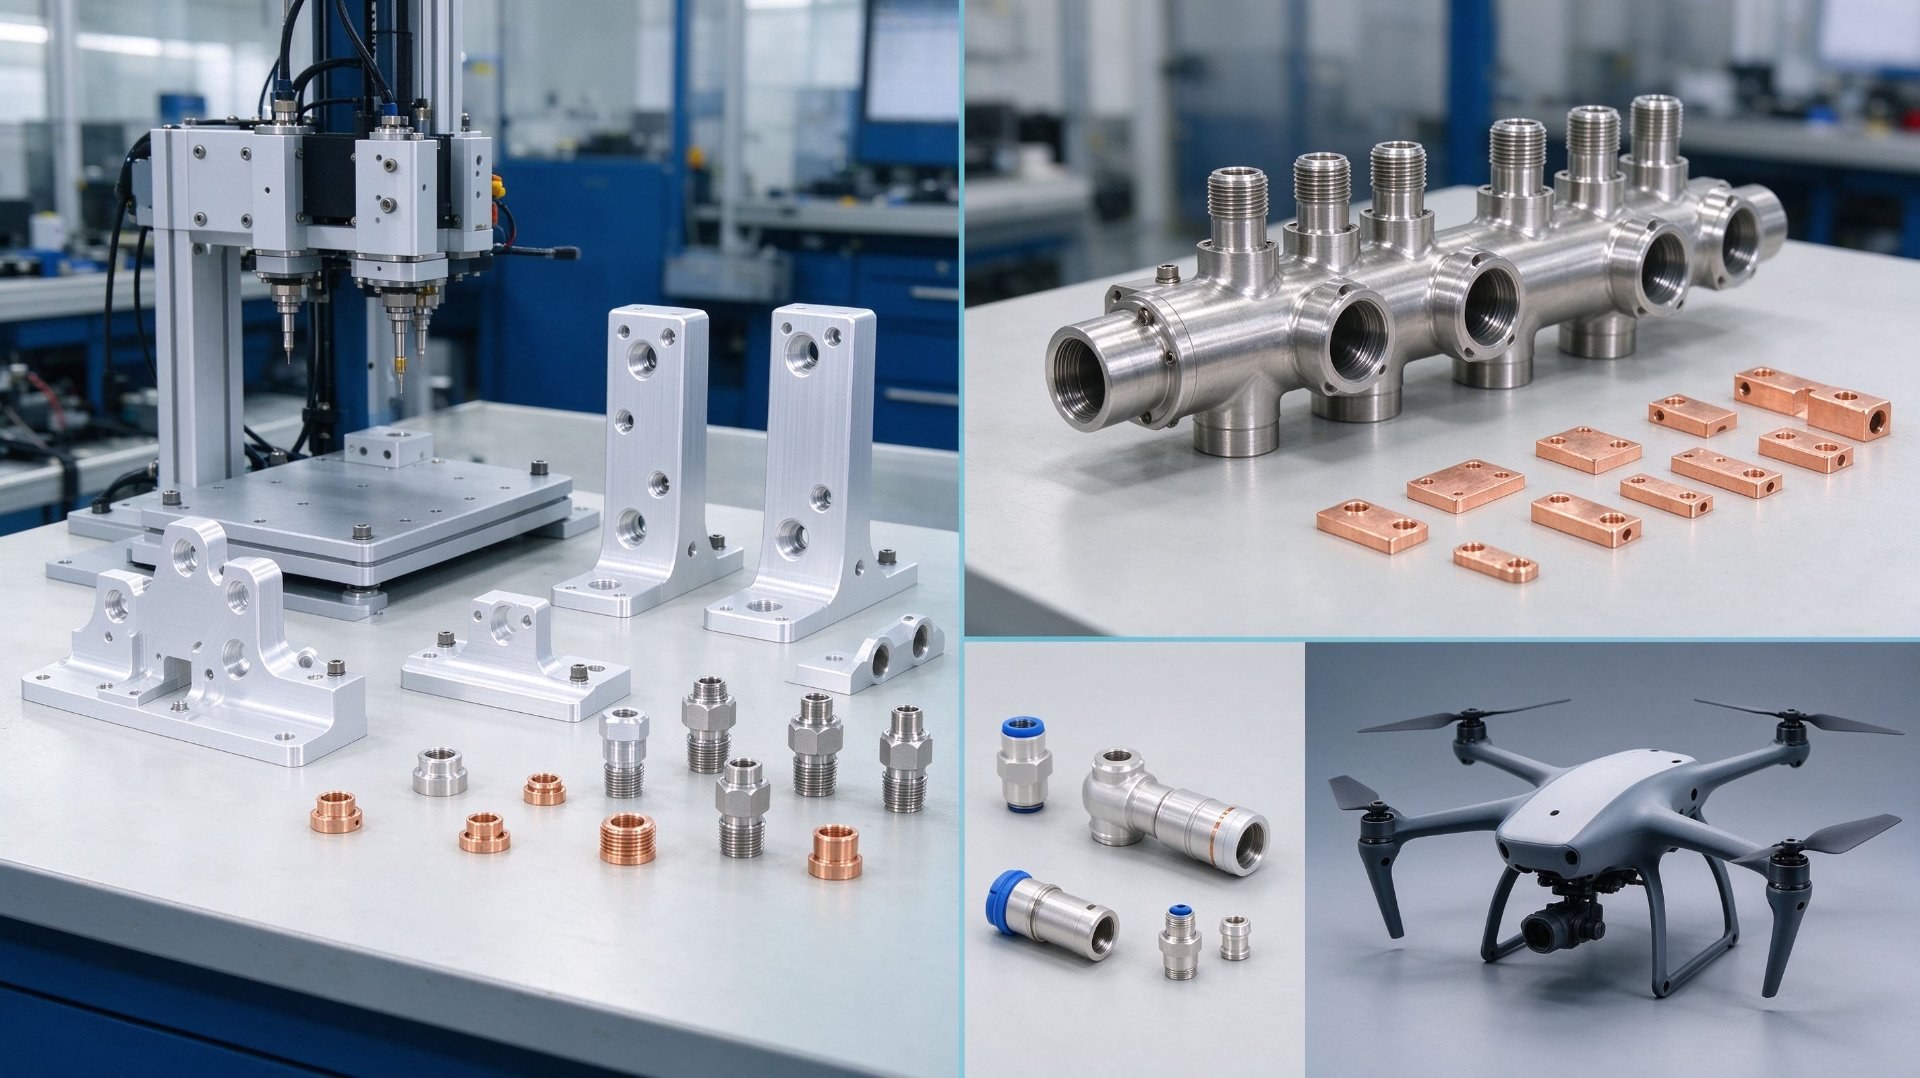 Детали, изготовленные по индивидуальному заказу, появляются во всех этих секторах, и каждый из них подчеркивает разные возможности.
Автоматизация и робототехника. Крепления, концевые рабочие пластины, корпуса приводов, крепления линейного перемещения, захватные губки и кронштейны датчиков. Контроль исходных данных в различных конфигурациях является постоянной проблемой, и плоскостность плюс положение отверстия определяют, будет ли робот повторять действия с заявленной точностью.
Аэрокосмическая промышленность и БПЛА. Кронштейны, крепления полезной нагрузки, подвесы камер, детали шасси и кожухи радиаторов из 6061 или 7075. Тонкие стенки прогибаются под действием силы резания, поэтому крепление имеет такое же значение, как и машина, и на каждой партии ожидается отслеживание материала.
Медицинское и лабораторное оборудование. Корпуса 316L и 17-4PH, блоки коллекторов, компоненты насосов, каркасы приборов и детали столика для визуализации. Возможность очистки, качество кромки и отделка являются функциональными требованиями, поэтому пассивация и документированный контроль являются обычными.
Новое энергетическое и аккумуляторное оборудование. Опоры шин, крепления лотков ячеек, каркасы модулей, охлаждающие пластины и медные проводники. Плоскостность для штабелирования, однородность партии и тепловые характеристики определяют спецификацию.
Гидравлические и пневматические системы. Корпуса клапанов, блоки коллекторов, поршни, наконечники штоков и фитинги портов. Округлость, прямолинейность отверстия, качество резьбы и обработка уплотняемой поверхности определяют, будет ли узел протекать, а поперечно просверленные каналы делают 4- и 5-осевую работу жестким требованием.
Промышленное оборудование и передача энергии. Крышки коробок передач, корпуса подшипников, валы, муфты, шкивы и регулировочные блоки. Это основа объема продаж большинства поставщиков, и она вознаграждает за стабильный процесс больше, чем за экзотические возможности.
[Изображение: алюминиевые кронштейны, обработанные на станке с ЧПУ, коллекторы из нержавеющей стали и медные холодные пластины, упорядоченные по областям применения]
Как выбрать поставщика станков с ЧПУ: 8 шагов
 Большинство ошибок при выборе поставщиков предсказуемы, и их можно избежать до того, как будет выдан заказ на поставку. Эту последовательность мы рекомендуем покупателям, оценивающим нас, и покупателям, оценивающим кого-либо еще.
Шаг 1: Отправьте полный пакет данных. Модель STEP или X_T для геометрии и 2D-чертеж для допусков, базовых данных, резьбы, отделки, материала, термообработки и маркировки. Сама по себе модель оставляет критические измерения для интерпретации, а именно с интерпретации начинаются споры. Укажите количество, установленную дату, страну назначения и требования к упаковке.
Шаг 2. Перед ценой запросите отзыв DFM. Серьезный поставщик комментирует толщину стенки, вылет инструмента, угловые радиусы, набор допусков и достижимость отделки по геометрии, которую вы нарисовали. Цитата без технических вопросов обычно означает, что рисунок не был прочитан.
Шаг 3: Подтвердите возможность допуска с помощью доказательств. Спросите, какой допуск применим к какому признаку, какой метод проверки это подтверждает, и является ли это число возможностью процесса или записью в лучшем случае. Запросите отчет о размерах аналогичной работы.
Шаг 4: Подтвердите материал и отслеживаемость. Спросите сертификат завода, номер плавки и разрешена ли когда-либо замена. Для нержавеющих и аэрокосмических марок это не подлежит обсуждению.
Шаг 5. Закажите платный прототип и проверьте его самостоятельно. Измерьте важные детали, а не самые простые, и проверьте качество кромки, зацепление резьбы, качество обработки и плоскостность. Прототип, передаваемый на вашу КИМ, устраняет большую часть рисков из производственного заказа.
Шаг 6: Предварительно согласуйте пакет проверки. Отчет о проверке первого изделия, отчет о размерах, сертификат материала, сертификат обработки и фотографии упаковки. Определите AQL или полную проверку критически важных функций перед производством, а не после браковки.
Шаг 7: Зафиксируйте график, логистику и распределение рисков. Подтвердите время выполнения заказа с момента утверждения чертежа, а не с запроса, согласуйте, что произойдет, если материал задержится, и выберите условия, соответствующие вашему риску: курьерская доставка образцов, авиаперевозка для срочного производства, морская перевозка для запланированного объема.
Шаг 8: Сравните общую стоимость, а не цену за единицу. Более низкая цена при слабом первом изделии, неясной документации и непредсказуемом качестве требует больше затрат на проверку, остановку линии и доработку.
Часто задаваемые вопросы: Параметры и возможности обработки с ЧПУ
Каждый ответ соответствует таблице параметров выше. Там, где приводится цифра, указывается источник, чтобы ваша команда по качеству могла проверить ее независимо.
Вопрос 1: Каков самый жесткий допуск, который может выдерживать ваша служба обработки с ЧПУ?
A1: ±0,005 мм для прецизионных элементов, с ±0,02 мм в качестве общего допуска для стандартных механических деталей. Достигаемое значение зависит от материала, размера элемента и геометрии: небольшой стержень из нержавеющей стали удерживает ±0,005 мм надежнее, чем длинная алюминиевая пластина, где тепловое расширение и прогиб становятся пределом. Мы подтверждаем применимый допуск во время проверки DFM вместо того, чтобы называть общее число.
Источник: список возможностей заводских процессов, ноябрь 2026 г.; ИСО 2768-1:1989.
В2: Какие материалы вы можете обрабатывать для изготовления нестандартных деталей?
А2: Алюминий 6061-Т6, 7075-Т6 и 2024; нержавеющая сталь 303, 304, 316Л и 17-4ПХ; латунь С360 и медь С110; углеродистая сталь 1045 и некоторые легированные стали; и инженерные пластмассы, включая ПОМ, PEEK, PTFE, PA6 и UHMWPE. Сертификаты на материалы предоставляются по запросу, замена никогда не производится без письменного разрешения.
Источник: утвержденный список материалов, заводское руководство по качеству.
В3: Какая шероховатость поверхности и отделка доступны?
A3: Обработанные поверхности обычно имеют Ra 6,3 мкм, стандартная чистовая обработка достигает Ra 1,6 мкм, чистовая обработка достигает Ra 0,8 мкм, а шлифовка или притирка достигает Ra 0,4 мкм. Обработка включает анодирование типа II и типа III, пескоструйную обработку, пассивацию, цинкование и никелирование, порошковое покрытие, лазерную маркировку и полировку.
Источник: спецификация отделки поверхности; измерение тестером шероховатости.
В4: Каков минимальный объем заказа и взимается ли плата за инструменты?
A4: В качестве прототипов принимается одна деталь, при этом плата за оснастку не взимается, поскольку для обработки с ЧПУ не требуется специальная форма или штамп. Программирование и настройка включены в стоимость, поэтому второе устройство намного дешевле первого.
Источник: котировочная политика, руководство по продажам фабрики.
В5: Каков максимальный размер детали, которую вы можете обрабатывать?
А5: Фрезерование до 1200×800×500 мм и точение до Ø400×1000 мм. Более крупные детали иногда могут быть изготовлены из разделенных секций и собраны, но это меняет структуру допусков и должно быть спроектировано, а не импровизировано.
Источник: список спецификаций машин, ноябрь 2026 г.
Вопрос 6: Какое время выполнения заказа мне следует запланировать?
A6: от 5 до 7 рабочих дней для прототипов после утверждения чертежа и от 12 до 18 рабочих дней для 100–1000 штук. Эти цифры предполагают наличие материала на складе и отсутствие специальной обработки; анодирование и покрытие обычно требуют от 2 до 4 рабочих дней, а импортный материал может потребовать значительно больше времени.
Источник: стандарт планирования производства, ноябрь 2026 г.
Вопрос 7. Какие форматы чертежей вы принимаете и как обрабатываются недопустимые размеры?
A7: ШАГ, IGES, X_T, DWG, DXF и PDF. Недопустимые размеры по умолчанию соответствуют ISO 2768-m или ISO 2768-f, где требуется более точный контроль, а геометрические допуски соответствуют ASME Y14.5-2018. Если в вашем чертеже используется другой стандарт, укажите его на листе, поскольку допущение по умолчанию регулирует проверку и любые споры.
Источник: ISO 2768-1:1989, ISO 2768-2:1989, ASME Y14.5-2018.
В8: Как проверяется качество перед отправкой?
A8: С первым отчетом о проверке изделия, отчетом о размерах по чертежу, сертификатами на материалы и обработку, а также с помощью КИМ или визуальных измерений для определения особенностей положения и профиля. Твердость и шероховатость проверяются специальными приборами.
Источник: Процедура контроля качества, соответствующая стандарту ISO 9001:2015; список инспекционного оборудования.
Заключение и запрос цен
 Теперь у вас есть рабочий ответ на то, что такое обработка на станках с ЧПУ с точки зрения закупок: что делает процесс, какой тип соответствует какой геометрии, какие допуски и отделка реалистичны, как возможности соотносятся с промышленными применениями и как квалифицировать поставщика перед тем, как совершить заказ на поставку.
Если вашему проекту требуется индивидуальная обработка металла или конструкционного пластика на станке с ЧПУ , отправьте 2D-чертеж и 3D-модель с указанием количества, материала, отделки и целевой даты. Наша команда инженеров проверит технологичность, подтвердит допуск, применимый к каждой критической функции, и вернет предложение с указанием времени выполнения заказа и плана проверки. Никаких запчастей по каталогу, никакой перепродажи, никаких расплывчатых обещаний: мы обрабатываем то, что вы указываете, и документируем то, что отправляем.
Официальный сайт: https://www.chnzhongzhu.com/
WhatsApp: +86 15211948173
Электронная почта: 3124962262@qq.com
Отправляйте чертежи в форматах STEP, IGES, X_T, DWG, DXF или PDF. Для максимально быстрого ответа укажите в первом сообщении количество, марку материала, качество поверхности и требуемую дату поставки.
Как покрасить диски из алюминиевого сплава
Связанная статья