Tocar e Rosquear
Autor: SZTC
2025-01-08
Qual é a diferença entre rosqueamento e rosqueamento? Examinaremos as semelhanças e diferenças
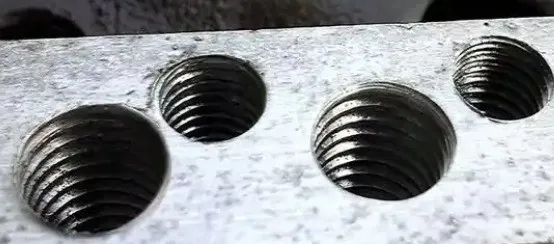
Furos roscados são furos com roscas internas criados usando ferramentas de rosqueamento, como ferramentas de torneamento de roscas, ferramentas de fresamento de roscas ou com a ajuda de inserções roscadas. Na engenharia, nenhum fixador está completo sem um furo roscado. Roscas são frequentemente adicionadas durante a usinagem CNC para aumentar a velocidade e a precisão. O rosqueamento costuma ser uma das últimas etapas na fabricação de uma peça, especialmente quando estão envolvidas pastilhas roscadas.
O rosqueamento é apenas um tipo de furo roscado. Mais especificamente, é um furo roscado criado com um macho. Essas ferramentas consistem em uma haste com arestas vivas ou dentes que cortam a lateral do furo, criando uma ranhura espiral interna (rosca) à medida que corta o material. Tapping é um método rápido e conveniente de rosqueamento e uma das técnicas mais comuns que vemos em lojas de ferragens.
Resumindo, o rosqueamento é um tipo de furo roscado, mas envolve mais do que apenas um método.
Tapping vs. Threading - Comparação
Conforme mencionado acima, o rosqueamento é um método de rosqueamento que cria roscas internas em um furo. Rosqueamento é um termo geral usado para descrever o uso de vários tipos de ferramentas de corte para criar roscas internas ou externas. Você pode rosquear um furo ou furo para criar roscas internas, mas também pode rosquear recursos cilíndricos externos para criar hastes roscadas ou fixadores. Roscas externas podem ser criadas usando matrizes de corte, ferramentas de corte de ponta única em um torno, ferramentas de perfilagem e muito mais.
Semelhanças e Limitações
Os processos de rosqueamento e rosqueamento são semelhantes, pois ambos criam roscas internas nas quais um fixador rosqueado, como um parafuso, se encaixa. Eles também podem ser usados com furos cegos ou passantes. Quando o furo não atravessa toda a peça de trabalho, o furo é considerado um furo cego.
No que diz respeito às limitações, focaremos nas limitações do rosqueamento, já que o rosqueamento abrange todos os outros tipos de técnicas de rosqueamento. Aqui estão as limitações que você deve conhecer ao tocar:
Tipo de rosca: O rosqueamento é limitado a roscas internas. Para roscas externas, você terá que recorrer a outros processos de rosqueamento, como o uso de matrizes.
Variedades de rosca: Os machos são projetados para criar roscas com tamanhos e passos específicos. Isso significa que se você quiser criar uma variedade de tópicos, precisará de um toque correspondente para cada tópico. Além disso, isso exclui formas de rosca personalizadas, que são melhor tratadas por processos como fresamento de roscas.
Quebra da ferramenta: Os machos são mais suscetíveis à quebra do que outras ferramentas de rosqueamento. Machos danificados podem se tornar o pesadelo do maquinista, pois podem ser difíceis de remover e, em alguns casos, exigir o sucateamento de toda a peça.
Profundidade do furo cego: Como a maioria dos machos tem um cabo cônico para auxiliar no processo de corte, isso significa que eles só podem ir até certo ponto antes de atingir o fundo do furo cego. Se você precisar que as roscas fiquem o mais próximo possível da parte inferior do furo cego, pode ser necessário recorrer a métodos alternativos, como fresamento de roscas.
Limitações de material: Os machos não funcionam bem ao usinar materiais duros ou quebradiços, como aço endurecido. Esses tipos de materiais tendem a desgastar o macho rapidamente, tornando-o ineficaz na produção de boas roscas ou exigindo trocas frequentes de ferramentas, o que aumenta os custos. Por outro lado, materiais muito dúcteis também podem causar problemas aos machos, pois podem ficar “pegajosos” e grudar no macho durante o corte, exigindo limpezas frequentes ou trocas de ferramentas.
No geral, o rosqueamento com macho pode ser uma boa maneira de criar furos roscados em uma peça nas circunstâncias certas, mas pode ser necessário recorrer a técnicas alternativas ao trabalhar com determinados materiais e formatos de rosca ou se quiser reduzir o risco de quebra da ferramenta.
Como pintar jantes de liga de alumínio
Garantia de precisão de usinagem de peças fundidas em formato de placa de paredes finas com base no controle de deformação
Artigo Relacionado
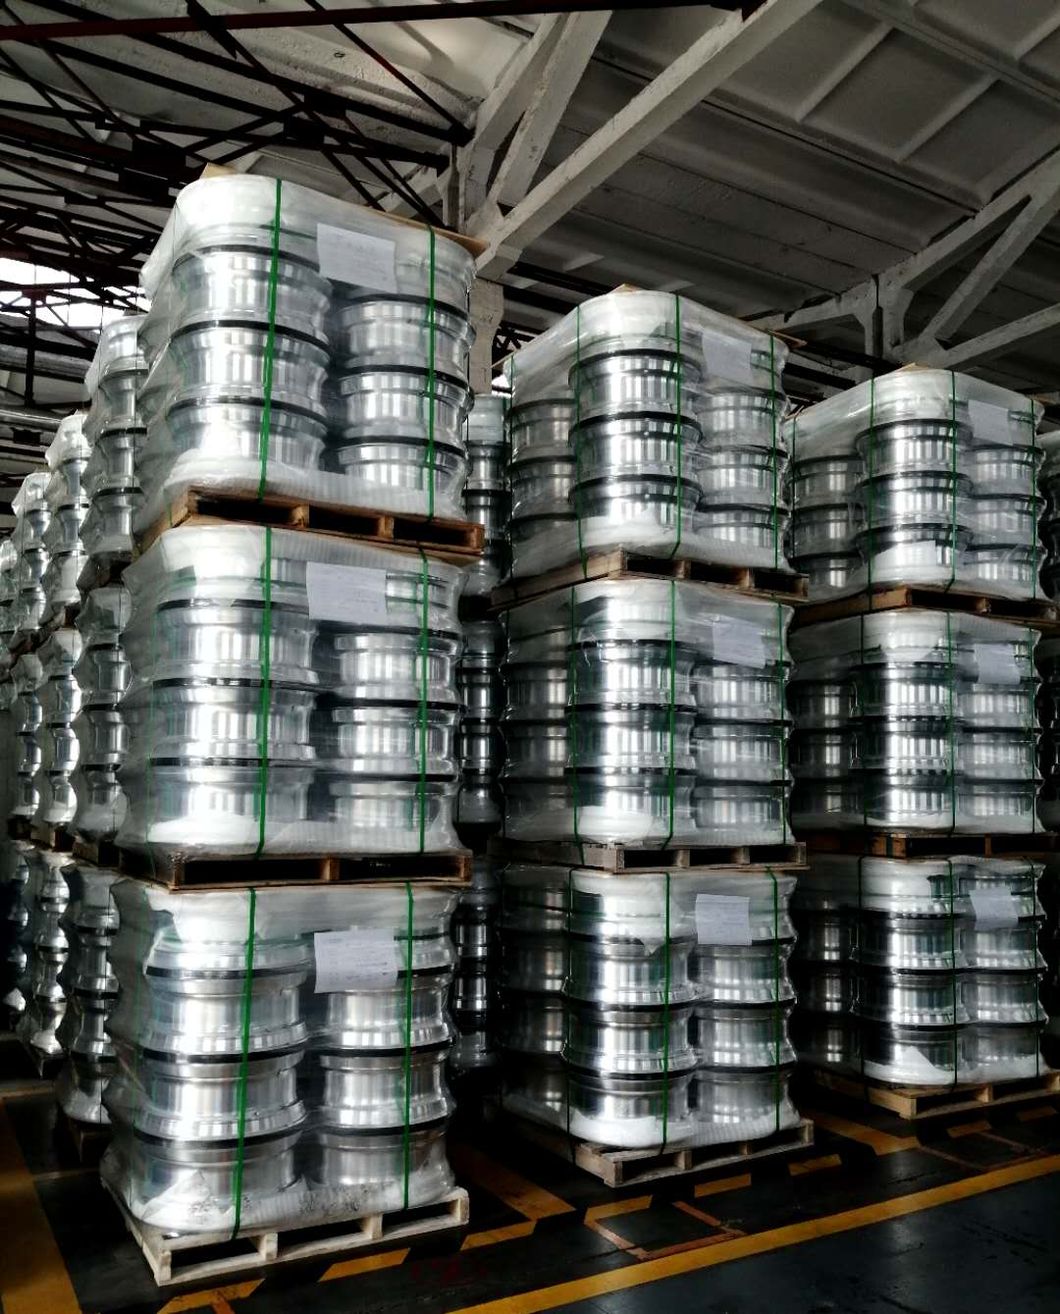
Para pintar aros de liga de alumínio, limpe e lixe a superfície, aplique um primer e pulverize 2 a 3 demãos de tinta, deixando um tempo de secagem entre cada uma. Finalize com uma camada transparente para maior proteção e brilho. Perfeito para restaurar ou personalizar suas rodas
Como pintar jantes de liga de alumínio
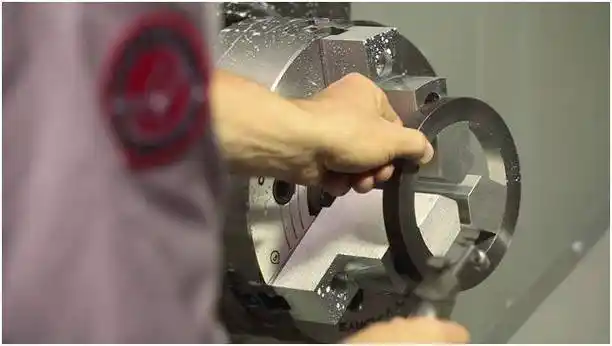
O controle de deformação refere-se ao processo de minimizar a flexão ou flexão dos materiais durante a fabricação ou operação. Este processo é essencial para garantir a qualidade e confiabilidade do produto, e os métodos de controle de deformação incluem a alteração da composição dos materiais ou a implementação de alterações no projeto. O controle da deformação é essencial em vários setores, incluindo automotivo, aeroespacial e construção, onde a flexão ou flexão dos materiais pode comprometer a segurança e a durabilidade.
Garantia de precisão de usinagem de peças fundidas em formato de placa de paredes finas com base no controle de deformação