
الزامات فنی برای تولید قالب های ریخته گری دایکاست
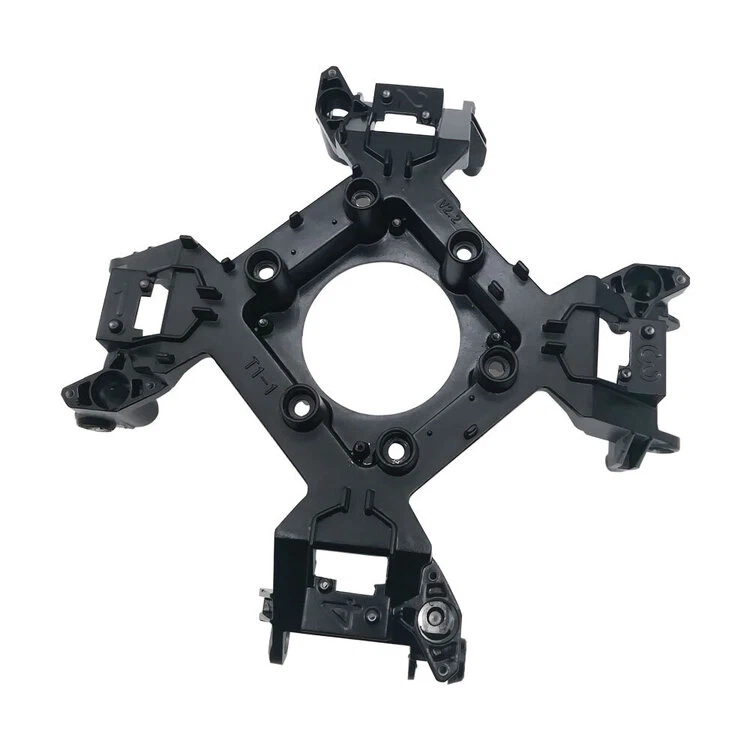
الزامات فنی برای تولید قالب های دایکاست
عملکرد اصلی قالب دایکاست نیاز به پردازش فیلم پلاستیکی دارد و کیفیت قالب تضمین کننده کیفیت محصول بدیهی است. انواع مختلف محصولات پلاستیکی و فرآیند قالب گیری محصولات مختلف نیازمندی های متفاوتی برای جنس، عملکرد و شکل قالب دارند.
1. با ظهور ماشین آلات قالب گیری با سرعت بالا، سرعت تولید محصولات پلاستیکی همچنان افزایش یافته است. از آنجایی که دمای قالب گیری به طور کلی بین 160 تا 350 درجه سانتی گراد است، سیالیت برخی از قطعات خوب نیست و سرعت قالب گیری سریع است، به طوری که دمای سطح قالب گیری قطعات قالب در مدت زمان بسیار کوتاهی از 400 درجه سانتی گراد فراتر می رود. هنگامی که دمای کار قالب بالا باشد، سختی و استحکام قالب کاهش مییابد که منجر به سایش زودهنگام یا شکست تغییر شکل پلاستیک قالب میشود. به منظور اطمینان از دقت و تغییر شکل قالب در حین استفاده، فولاد قالب باید مقاومت حرارتی بالایی داشته باشد. به منظور کاهش افزایش دمای فولاد قالب، فولاد قالب باید دارای هدایت حرارتی خوب و ضریب انبساط حرارتی پایین باشد. 1. برای قالب های کوچکتر از 2020، یک گودال قالب بین A و B لازم است. برای چاله های قالب بزرگتر از 2020، تمام قالب ها از جمله صفحات انگشتانه باید شکسته شوند.
2. پین راهنما و آستین قالب باید به شیار اگزوز پردازش شود تا از کشیده شدن پین و آستین راهنما جلوگیری شود.
3. روی قالب نباید گوشه های تیز وجود داشته باشد و نیاز به پخ زدن است. مگر اینکه طور دیگری مشخص شده باشد.
4. بدون رضایت، قالب داخلی و قطعات قالب نباید جوش داده شوند.
5. حاشیه محصول قالب باید در موقعیت مناسب باز شود. لطفاً برای اطلاع از مشخصات شیار اگزوز به دفترچه راهنمای طراحی قالب مراجعه کنید.
6. سعی کنید از سمباده زدن قالب با سنباده خودداری کنید. در صورت نیاز به استفاده از سنباده، برای صرفه جویی در نور (به خصوص سطح جداکننده) باید از سنگ روغنی استفاده کنید.
7. عملیات سطحی سطح داخلی قالب باید مطابق با الزامات فنی جدول بوم یا سایر اطلاعیه های رسمی انجام شود. خطوط فرآوری روی سطوح غیرچسب (سیم برش، دستگاه فرز، ترامپولین CNC، دستگاه جرقه) نیز باید با سنگ روغن جلا داده شود.
8. تمام مواد قالب داخلی و الزامات درجه قالب باید طبق سفارش خریداری شوند یا الزامات فنی باید به طور رسمی در طول فرآیند بررسی طراحی تایید شود. گواهی مواد باید ارائه شود، اگر قالب سخت است، باید گزارش عملیات حرارتی ارائه شود. تمام شواهد مرتبط
9. تمام قالب های داخلی جلو و عقب، درج ها، رتبه بندی ها، رویه های شیبدار، رویه های مستقیم (بلوک های فشاری)، مرغ های بیل زنی و غیره همه باید با یک گودال گرد در پایین یا کنار آن پردازش شوند و نام ماده و سختی آن حک شود.
10. قطعات مهم مقاوم در برابر سایش مانند رتبه بندی، بلوک های فشاری، بیل زدن جوجه ها و دمیدن باید نیترید و سفت شوند.
11. محل باید واقع شود. روش های موقعیت یابی شامل تیرکمان بچه گانه، مهره های موج، گیره های موقعیت یابی استاندارد هاسکو (دی متیل اتر) و غیره است که نیازهای هر پروژه را باید برآورده کند. این ردیف نیاز به مهره و صفحه سایش دارد. برای صفحات سجاف و مقاوم در برابر سایش، باید از مواد سخت مقاوم در برابر سایش استفاده شود و شیارهای روغن مورد نیاز است. . در دمای کار، شرایط کار قالب ها عمدتاً بسیار ضعیف است و برخی اغلب بارهای نسبتاً زیادی را تحمل می کنند که باعث شکستگی شکننده می شود. فشار قالب گیری اکستروژن نسبتاً بالا است، به طور کلی 10 ~ 35 MPa. بنابراین برای جلوگیری از شکستن ناگهانی قطعات قالب در حین استفاده، قالب از استحکام و چقرمگی بالایی برخوردار است.
12. مقاومت در برابر سایش با گسترش استفاده از محصولات پلاستیکی، اغلب مواد معدنی مانند الیاف شیشه برای افزایش انعطاف پذیری به پلاستیک اضافه می شود. به دلیل مشارکت مواد افزودنی، سیالیت پلاستیک بسیار کاهش می یابد و در نتیجه سایش قالب ایجاد می شود. قالب باید مقاومت سایش عالی داشته باشد.
الزامات اساسی قالب تزریق
دانش و تجربه اولیه قالب تزریق
مقاله مرتبط



