
Technische Anforderungen an die Herstellung von Druckgussformen
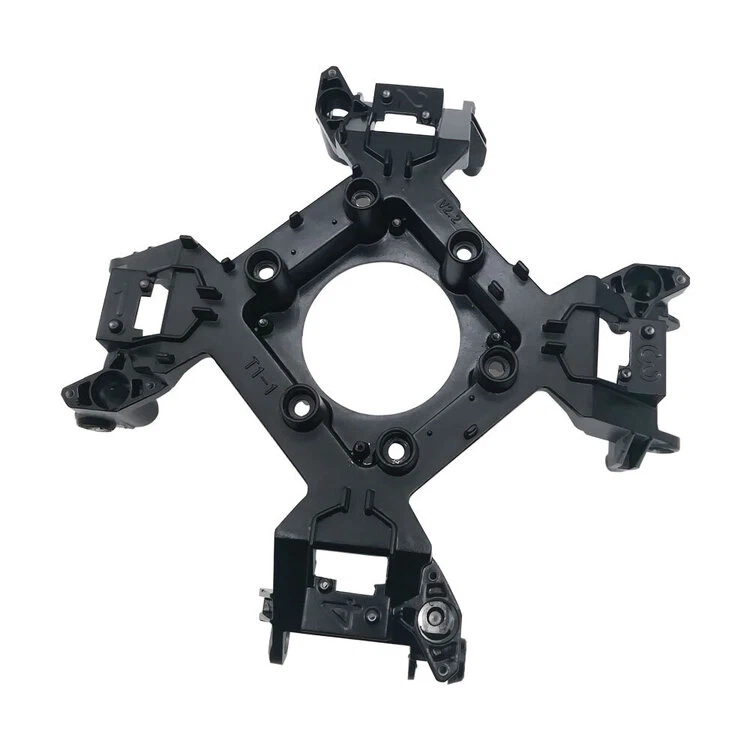
Technische Anforderungen an die Herstellung von Druckgussformen
Die Hauptfunktion der Druckgussform erfordert die Verarbeitung der Kunststofffolie, und die Qualität der Form garantiert die Qualität des Produkts selbstverständlich. Verschiedene Arten von Kunststoffprodukten und der Formprozess verschiedener Produkte stellen unterschiedliche Anforderungen an das Material, die Funktion und die Form der Form.
1. Mit dem Aufkommen von Hochgeschwindigkeitsformmaschinen hat sich die Produktionsgeschwindigkeit von Kunststoffprodukten weiter erhöht. Da die Formtemperatur im Allgemeinen zwischen 160 und 350 °C liegt, ist die Fließfähigkeit einiger Teile nicht gut und die Formgeschwindigkeit ist hoch, so dass die Formoberflächentemperatur der Formteile in sehr kurzer Zeit 400 °C überschreitet. Wenn die Arbeitstemperatur der Form hoch ist, verringern sich Härte und Festigkeit der Form, was zu einem frühen Verschleiß oder einem Versagen der Form durch plastische Verformung führt. Um die Genauigkeit und Verformung der Form während des Gebrauchs sicherzustellen, sollte der Formstahl eine hohe Hitzebeständigkeit aufweisen. Um den Temperaturanstieg von Gesenkstahl zu reduzieren, sollte Gesenkstahl eine gute Wärmeleitfähigkeit und einen niedrigen Wärmeausdehnungskoeffizienten aufweisen. 1. Für Formrohlinge kleiner als 2020 ist eine Formgrube zwischen A und B erforderlich; Bei Formgruben größer als 2020 müssen alle Schablonen inklusive Kauschenplatten gebrochen werden.
2. Der Führungsstift und die Hülse der Form sollten bis zur Auslassnut verarbeitet werden, um ein Ziehen des Führungsstifts und der Hülse zu verhindern.
3. Die Form darf keine scharfen Ecken aufweisen und es sind Abschrägungen erforderlich. Sofern nicht anders angegeben.
4. Ohne Zustimmung dürfen die Innenform und Formteile nicht verschweißt werden.
5. Der Rand des Formprodukts muss in der richtigen Position geöffnet werden. Die Spezifikationen für die Auslassnut finden Sie im Handbuch zur Formenkonstruktion.
6. Versuchen Sie, das Schleifen der Form mit einer Schleifmaschine zu vermeiden. Wenn Sie einen Schleifer verwenden müssen, müssen Sie Ölstein verwenden, um Licht zu sparen (insbesondere an der Trennfläche).
7. Die Oberflächenbehandlung der inneren Formoberfläche muss gemäß den technischen Anforderungen der Stückliste oder anderen behördlichen Bekanntmachungen erfolgen. Die Bearbeitungslinien auf nicht klebenden Oberflächen (Drahtschneidemaschine, Fräsmaschine, CNC-Trampolin, Funkenmaschine) sollten ebenfalls mit Ölstein poliert werden.
8. Alle internen Formmaterialien und Formqualitätsanforderungen müssen gemäß der Bestellung gekauft werden, oder die technischen Anforderungen müssen während des Entwurfsüberprüfungsprozesses offiziell bestätigt werden. Es ist eine Materialbescheinigung vorzulegen, bei Hartform ist ein Wärmebehandlungsbericht vorzulegen. Alle relevanten Beweise.
9. Alle vorderen und hinteren Innenformen, Einsätze, Rangierungen, geneigten Oberteile, geraden Oberteile (Schubblöcke), Schaufelhühner usw. müssen alle mit einer runden Vertiefung auf der Unterseite oder Seite bearbeitet und mit dem Materialnamen und der Härte eingraviert werden.
10. Wichtige verschleißfeste Teile wie Rangieren, Schiebeblöcke, Schaufelhühner und Schmollen müssen nitriert und gehärtet werden.
11. Der Standort muss lokalisiert sein. Zu den Positionierungsmethoden gehören Schleuder, Wellenperlen, Standard-Positionierungsklammern von Hasco (Dimethylether) usw., die den Anforderungen jedes Projekts gerecht werden müssen. Diese Reihe muss eine Wulst und eine Verschleißplatte haben. Für Falz- und verschleißfeste Platten müssen verschleißfeste Hartstoffe verwendet werden und es sind Ölnuten erforderlich. . Bei der Arbeitstemperatur sind die Arbeitsbedingungen der Formen meist sehr schlecht und einige tragen oft relativ große Belastungen, die zu Sprödbrüchen führen. Der Extrusionsformdruck ist relativ hoch, im Allgemeinen 10 bis 35 MPa. Um zu verhindern, dass die Formteile während des Gebrauchs plötzlich brechen, weist die Form daher eine hohe Festigkeit und Zähigkeit auf.
12. Verschleißfestigkeit Mit der zunehmenden Verwendung von Kunststoffprodukten werden Kunststoffen häufig anorganische Materialien wie Glasfasern zugesetzt, um die Plastizität zu erhöhen. Durch die Mitwirkung von Zusatzstoffen wird die Fließfähigkeit des Kunststoffs stark reduziert, was zu Formverschleiß führt. Die Form muss eine hervorragende Verschleißfestigkeit aufweisen.
Grundanforderungen an Spritzgussformen
Grundkenntnisse und Erfahrung im Bereich Spritzguss
Verwandter Artikel



