
Wärmebehandlung von Stahl: Abschrecken, Anlassen, Normalisieren und Glühen | Metallwärmebehandlungsprozess

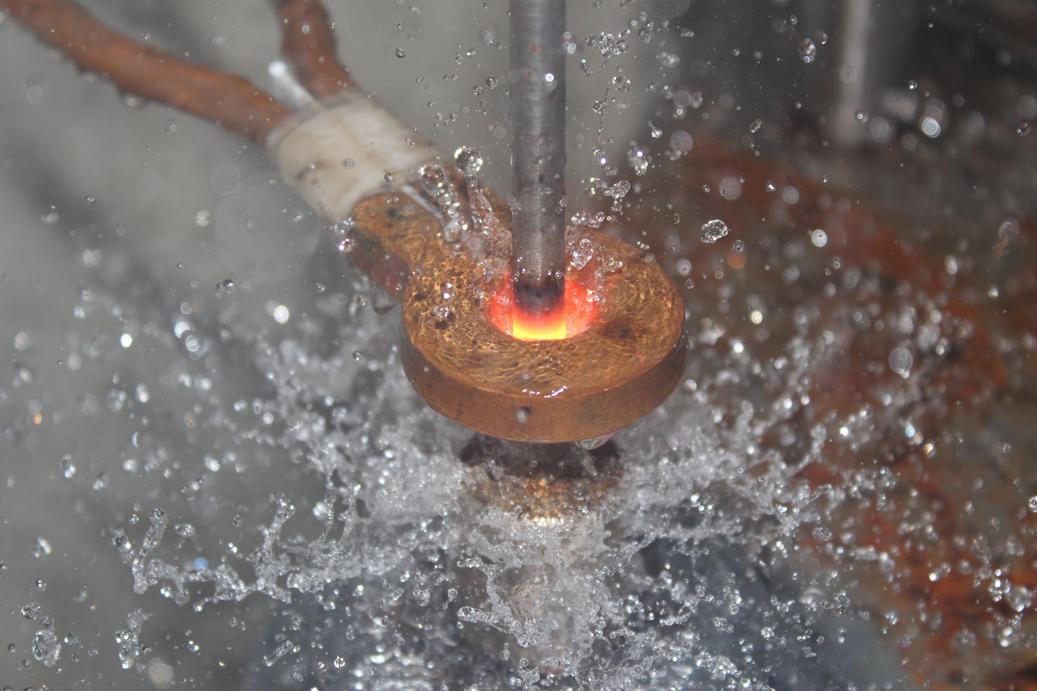
Die Wärmebehandlung ist ein entscheidender Herstellungsprozess zur Modifizierung der Mikrostruktur und der mechanischen Eigenschaften von Metallen, einschließlich Stahl, Aluminiumlegierungen, Kupferlegierungen, Titanlegierungen und Sphäroguss. Die vier primären Wärmebehandlungsmethoden für Stahl sind Abschrecken, Anlassen, Normalisieren und Glühen.
1. Abschrecken
Was ist Abschrecken?
Das Abschrecken ist ein Wärmebehandlungsprozess mit schneller Abkühlung. Für Stahl: Untereutektoiden Stahl über die Ac₃-Temperatur oder übereutektoiden Stahl über die Ac₁-Temperatur erhitzen. Halten Sie die Temperatur lange genug, um eine vollständige oder teilweise Austenitisierung zu erreichen. Kühlen Sie das Werkstück mit einer Geschwindigkeit ab, die über der kritischen Abkühlgeschwindigkeit liegt, und kühlen Sie dabei schnell unter die Ms-Temperatur ab (oder isotherme Abkühlung nahe Ms), um eine Martensit- oder Bainitumwandlung auszulösen.
Der Begriff „Abschrecken“ umfasst auch die Mischkristallbehandlung mit schneller Abkühlung für Aluminium, Kupfer, Titanlegierungen und gehärtetes Glas.

Zwecke des Abschreckens
- Verbessern Sie die mechanische Leistung von Metallkomponenten. Erhöhen Sie die Härte und Verschleißfestigkeit von Schneidwerkzeugen und Lagern. Elastizitätsgrenze für Federn erhöhen; Verbesserung umfassender mechanischer Eigenschaften von Wellenteilen.
- Optimieren Sie die chemischen und Materialeigenschaften spezieller Stahlsorten, z. B. die Verbesserung der Korrosionsbeständigkeit von Edelstahl und des Permanentmagnetismus von Magnetstahl.
Gängige Abschrecktechniken: Abschrecken mit einer Flüssigkeit, Abschrecken mit zwei Flüssigkeiten, Marquenchen (abgestuftes Abschrecken), isothermes Abschrecken, lokales Abschrecken.
Merkmale von Stahl nach dem Abschrecken
- Erzeugen instabile Mikrostrukturen: Martensit, Bainit und Restaustenit.
- Erzeugen Sie eine hohe innere Eigenspannung.
- Die mechanischen Eigenschaften können die endgültigen Betriebsanforderungen nicht erfüllen.
Aus diesem Grund ist bei vergüteten Stahlteilen fast immer ein nachträgliches Anlassen erforderlich.
2. Temperieren
Was ist Temperieren?
Das Anlassen erfolgt unmittelbar nach dem Abschrecken, normalerweise der letzte Wärmebehandlungsschritt für Stahlwerkstücke. Prozess: Abgeschreckte Metallteile auf eine Zieltemperatur erhitzen, für eine festgelegte Dauer halten und dann unter kontrollierten Bedingungen abkühlen. Der kombinierte Prozess aus Abschrecken und Hochtemperaturanlassen wird als Abschrecken und Anlassen (Q&T) bezeichnet.
Hauptziele des Temperierens
- Reduzieren Sie innere Spannung und Sprödigkeit. Unvergütete vergütete Teile neigen zu Verformungen und Rissen.
- Passen Sie die mechanischen Eigenschaften an: Härte, Festigkeit, Plastizität und Zähigkeit, um unterschiedliche Anwendungsanforderungen zu erfüllen.
- Stabilisieren Sie die Werkstückabmessungen und die metallurgische Struktur, um Verformungen während des Langzeitgebrauchs zu verhindern.
- Verbessern Sie die Bearbeitbarkeit bestimmter legierter Stähle.
Wie Tempern funktioniert
Erhöhte Temperatur erhöht die atomare Mobilität. Eisen, Kohlenstoff und Legierungselemente diffundieren und ordnen Atome neu an und wandeln instabile abgeschreckte Mikrostrukturen in stabile Gleichgewichtsstrukturen um. Die innere Spannung wird abgebaut, da die Streckgrenze des Metalls bei höheren Temperaturen sinkt.
Für die meisten Stähle gilt: Mit höherer Anlasstemperatur nehmen Härte und Festigkeit ab, während die Plastizität zunimmt. Einige hochlegierte Stähle weisen eine Sekundärhärtung auf: Innerhalb eines bestimmten Temperaturbereichs bilden sich feine metallische Ausscheidungen, die die Festigkeit und Härte erhöhen.
Drei Temperierungskategorien nach Temperatur
- Anlassen bei niedriger Temperatur (150–250 °C) Geringe Härtereduzierung, geringere Eigenspannung und leicht verbesserte Zähigkeit. Anwendungen: Messwerkzeuge, Schneidmesser, Wälzlager.
- Tempern bei mittlerer Temperatur (350–500 °C) Bietet hohe Elastizität sowie ausgewogene Plastizität und Härte. Anwendungen: Federn, Schmiedegesenke.
- Hochtemperatur-Anlassen (500–650 °C). Hervorragende umfassende mechanische Eigenschaften (hohe Festigkeit + gute Zähigkeit). Anwendungen: Zahnräder, Kurbelwellen.
Sprödigkeit des Temperaments
- 1. Art der Anlasssprödigkeit: Stahl wird bei etwa 300°C spröde. Vermeiden Sie eine Temperierung innerhalb dieses Temperaturbereichs.
- 2. Art der Anlasssprödigkeit: Bestimmte Baustähle mit mittlerem Kohlenstoffgehalt werden spröde, wenn sie nach dem Anlassen bei hohen Temperaturen langsam abgekühlt werden. Fügen Sie dem Stahl Molybdän hinzu oder verwenden Sie nach dem Anlassen eine Öl-/Wasserkühlung, um diese Sprödigkeit zu verhindern. Sie kann durch erneutes Erhitzen auf die ursprüngliche Anlasstemperatur beseitigt werden.
3. Normalisierung
Was ist normalisierend?
Das Normalisieren ist ein Wärmebehandlungsprozess mit Luftkühlung, um die Körnung zu verfeinern und die Zähigkeit von Stahl zu erhöhen. Stahlteile auf 30–50 °C über der Ac₃-Temperatur erhitzen, halten und dann an der Luft frei abkühlen lassen. Abkühlgeschwindigkeit: schneller als Glühen, langsamer als Abschrecken. Die mäßig schnelle Abkühlung verfeinert die Kornstruktur, verbessert die Schlagzähigkeit (AKV-Wert) und verringert das Rissrisiko. Gussteile, Schmiedestücke und warmgewalzte Bleche aus niedriglegiertem Stahl erhalten nach dem Normalisieren bessere mechanische Eigenschaften und Bearbeitbarkeit.
Anwendungen und Vorteile der Normalisierung
- Untereutektoider Stahl: Überhitzte grobe Körner, Widmanstätten-Struktur und Streifenstruktur in Guss-, Schmiede- und Schweißteilen entfernen. Getreide verfeinern; Wird als Vorwärmebehandlung vor dem Abschrecken verwendet.
- Übereutektoider Stahl: Netzwerk-Sekundärzementit eliminieren und Perlit verfeinern. Verbessern Sie die mechanische Leistung und bereiten Sie das Material für das anschließende Sphäroidglühen vor.
- Kohlenstoffarmes Tiefziehstahlblech: Entfernen Sie freien Zementit an den Korngrenzen, um die Tiefziehfähigkeit zu verbessern.
- Kohlenstoffarmer / niedriglegierter Stahl: Erzeugt feinlamellaren Perlit, erhöht die Härte auf HB 140–190, verhindert Aufbauschneidenbildung (Messerklemmung) bei der Bearbeitung. Kostengünstiger als das Glühen von Stahl mit mittlerem Kohlenstoffgehalt, wenn beide Verfahren funktionieren.
- Baustahl mit mittlerem Kohlenstoffgehalt: Ersetzen Sie Q&T für Szenarien mit geringen mechanischen Anforderungen, einfacherer Bedienung und stabiler Struktur und Abmessungen.
- Hochtemperatur-Normalisierung (150–200 °C über Ac₃): Reduziert die chemische Entmischung in Guss- und Schmiedeteilen. Grobe Körner aus dem Normalisieren bei hoher Temperatur können durch sekundäres Normalisieren bei niedriger Temperatur verfeinert werden.
- Legierungsstahl für Kessel und Turbine mit niedrigem/mittlerem Kohlenstoffgehalt: Erzeugt eine Bainit-Mikrostruktur, gefolgt von Hochtemperatur-Anlassen, was eine gute Kriechfestigkeit bei 400–550 °C bietet.
- Sphäroguss: Wird häufig verwendet, um eine Perlitmatrix zu erhalten und die Zugfestigkeit zu erhöhen.
Die Normalisierungsergebnisse werden von der Umgebungstemperatur, der Stapelmethode, dem Luftstrom und der Werkstückgröße beeinflusst. Legierte Stähle können nach dem Normalisieren (25-mm-Probe auf 900 °C erhitzt und dann luftgekühlt) nach ihrer Mikrostruktur klassifiziert werden: perlitischer Stahl, bainitischer Stahl, martensitischer Stahl und austenitischer Stahl.
4. Glühen
Was ist Glühen?
Glühen ist eine erweichende Wärmebehandlung. Erhitzen Sie das Metall langsam auf die Zieltemperatur, halten Sie es ausreichend lange und kühlen Sie es dann mit kontrolliert niedriger Geschwindigkeit ab. Gängige Glüharten: Vollglühen, Kugelglühen, isothermes Glühen, Rekristallisationsglühen, Graphitisierungsglühen, Diffusionsglühen, Spannungsarmglühen. Mechanische Eigenschaften können durch Zugversuch oder Härtetest überprüft werden. Viele Stahlprodukte werden im geglühten Zustand geliefert. Für die Härteprüfung werden Rockwell-Härteprüfgeräte und Oberflächen-Rockwell-Prüfgeräte (HRT) verwendet.
Zwecke des Glühens
- Beseitigen Sie Strukturfehler und Restspannungen, die beim Gießen, Schmieden, Walzen und Schweißen entstehen, um Verformungen und Risse am Werkstück zu vermeiden.
- Erweichendes Rohmaterial für einfachere Bearbeitung.
- Verfeinern Sie die Körner und optimieren Sie die Mikrostruktur, um die mechanische Leistung zu verbessern.
- Bereiten Sie die ideale metallurgische Struktur für die anschließende abschließende Wärmebehandlung (Abschrecken und Anlassen) vor.
Gängige Glühprozesse
- Vollständiges Glühen Verfeinern Sie die grobe überhitzte Mikrostruktur in Gussteilen, Schmiedestücken und Schweißteilen aus Stahl mit niedrigem und mittlerem Kohlenstoffgehalt. Auf 30–50 °C über der vollen Ferrit-Austenit-Umwandlungstemperatur erhitzen, halten und dann im Ofen langsam abkühlen lassen. Austenit wandelt sich beim Abkühlen wieder um und verfeinert die Stahlkörner.
- Sphäroidisierendes Glühen Reduziert die hohe Härte von geschmiedetem Werkzeugstahl und Lagerstahl. Auf 20–40 °C über die Austenit-Initiationstemperatur erhitzen, halten und dann langsam abkühlen lassen. Lamellarer Zementit im Inneren von Perlit wird kugelförmig und verringert die Härte.
- Isothermes Glühen Geringere Härte von Baustahl mit hoher Ni-Cr-Legierung für die Bearbeitung. Schnell auf eine austenitinstabile Temperatur abkühlen lassen, halten, bis sich Austenit in Troostit oder Sorbit umwandelt.
- Rekristallisationsglühen Entfernen Sie die Kaltverfestigung (höhere Härte, geringere Plastizität) in kaltgezogenem Draht und kaltgewalzten dünnen Blechen. Erhitzen Sie das Material auf 50–150 °C unter die Austenit-Starttemperatur, um die Plastizität des Metalls wiederherzustellen.
- Graphitisierungsglühen Wandelt Gusseisen mit hohem Zementitgehalt in Temperguss mit guter Duktilität um. Den Guss auf ca. 950 °C erhitzen, halten und gut abkühlen lassen, um Zementit in flockigen Graphit zu zersetzen.
- Diffusionsglühen (Homogenisierungsglühen) Homogenisieren Sie die chemische Zusammensetzung von Legierungsgussteilen. Erhitzen nahe dem Schmelzpunkt, ohne zu schmelzen, lange Einweichzeit für die Elementdiffusion, dann langsames Abkühlen.
- Spannungsarmglühen Entfernen Sie Restspannungen in Stahlgussteilen und Schweißkonstruktionen. Stahlteile auf 100–200 °C unter der Austenit-Starttemperatur erhitzen, halten und dann an der Luft abkühlen lassen, um innere Spannungen abzubauen.
FAQ
F: Was ist der Unterschied zwischen Glühen und Normalisieren?
A: Beim Glühen erfolgt eine langsame Abkühlung im Ofen, während beim Normalisieren eine Luftkühlung zum Einsatz kommt. Das Normalisieren hat im Vergleich zum Glühen eine schnellere Abkühlgeschwindigkeit, feinere Körner und eine höhere Härte.
F: Wozu dient das Abschrecken und Anlassen?
A: Abschrecken und Anlassen (Q&T) bietet ausgewogene Festigkeit und Zähigkeit und wird häufig für Zahnräder, Kurbelwellen und hochbelastete mechanische Komponenten verwendet.
F: Was ist Spannungsarmglühen?
A: Spannungsarmglühen ist ein Wärmebehandlungsprozess zur Beseitigung von Restspannungen, die beim Gießen, Schmieden und Schweißen entstehen, und verhindert so Verformungen und Risse in Teilen.
Vollständige Einführung in den Schleif-, Bohr- und Koordinatenschleifprozess


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China