
عملیات حرارتی فولاد: کوئنچ، تلطیف، عادی سازی و بازپخت | فرآیند عملیات حرارتی فلز

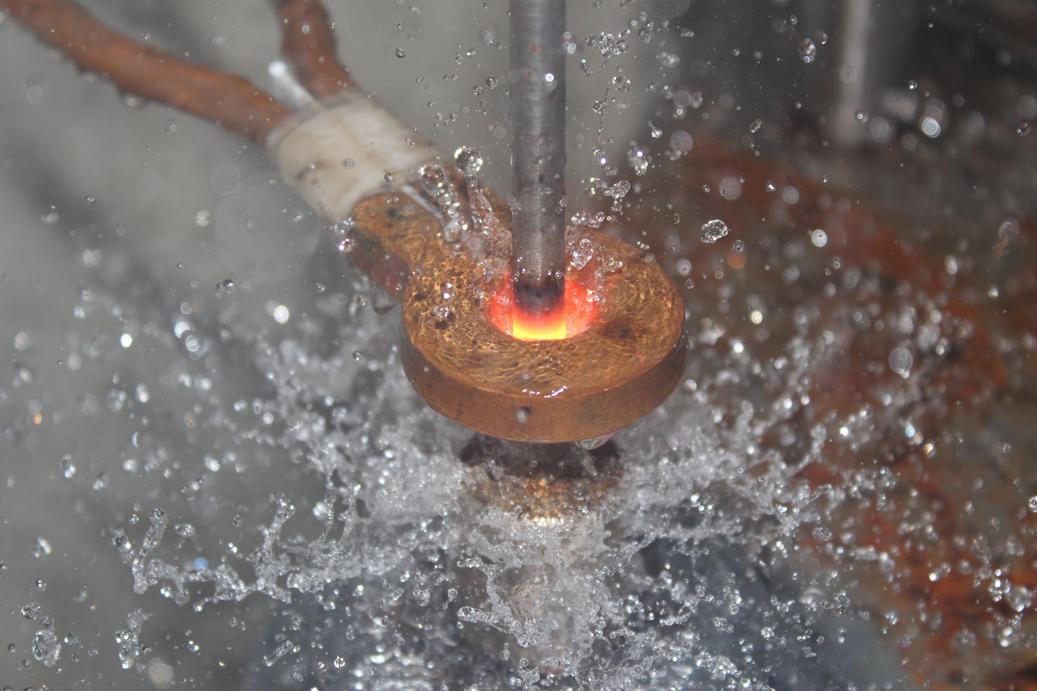
عملیات حرارتی یک فرآیند تولید حیاتی است که برای اصلاح ریزساختار و خواص مکانیکی فلزات از جمله فولاد، آلیاژ آلومینیوم، آلیاژ مس، آلیاژ تیتانیوم و آهن شکلپذیر استفاده میشود. چهار روش اصلی عملیات حرارتی فولاد عبارتند از: خاموش کردن، تمپر کردن، نرمال کردن و آنیل کردن.
1. خاموش کردن
Quenching چیست؟
کوئنچ یک فرآیند عملیات حرارتی خنک کننده سریع است. برای فولاد: فولاد هیپویوتکتوئیدی را بالاتر از دمای Ac3 یا فولاد هایپریوتکتوئیدی را بالاتر از دمای Ac1 گرم کنید. دما را به اندازه کافی برای آستنیته شدن کامل یا جزئی نگه دارید. قطعه کار را با سرعتی بالاتر از نرخ سرد شدن بحرانی خنک کنید، به سرعت در دمای زیر Ms (یا خنک شدن همدما نزدیک Ms) خنک شود تا تبدیل مارتنزیت یا بینیت را ایجاد کند.
اصطلاح "کوئنچ" همچنین درمان محلول جامد با خنک کننده سریع برای آلومینیوم، مس، آلیاژهای تیتانیوم و شیشه سکوریت را پوشش می دهد.

اهداف خاموش کردن
- بهبود عملکرد مکانیکی اجزای فلزی. افزایش سختی و مقاومت در برابر سایش برای ابزارهای برش و یاتاقان. افزایش حد الاستیک برای فنرها؛ بهبود خواص مکانیکی جامع قطعات شفت
- بهینه سازی ویژگی های شیمیایی و مواد برای گریدهای فولادی خاص، مانند بهبود مقاومت در برابر خوردگی فولاد ضد زنگ و مغناطیس دائمی فولاد مغناطیسی.
روشهای رایج کوئنچینگ: کوئنچ تک مایع، کوئنچ دو مایع، مارکنچ (کوئنچ درجه بندی شده)، کوئنچ همدما، کوئنچ موضعی.
ویژگی های Steel After Quenching
- تولید ریزساختارهای ناپایدار: مارتنزیت، بینیت و آستنیت باقی مانده.
- ایجاد تنش پسماند داخلی بالا.
- خواص مکانیکی نمی تواند الزامات سرویس نهایی را برآورده کند.
به همین دلیل، قطعات فولادی کوئنچ شده تقریباً همیشه نیاز به تمپر بعدی دارند.
2. معتدل کردن
تمپرینگ چیست؟
تمپر بلافاصله پس از کوئنچ انجام می شود که معمولاً آخرین مرحله عملیات حرارتی برای قطعات کار فولادی است. فرآیند: قطعات فلزی خاموش شده را تا دمای مورد نظر حرارت دهید، برای مدت زمان مشخصی نگه دارید، سپس تحت شرایط کنترل شده خنک کنید. فرآیند ترکیبی کوئنچ و تلطیف در دمای بالا به عنوان کوئنچ و تمپرینگ (Q&T) شناخته می شود.
اهداف کلیدی تلطیف
- استرس و شکنندگی داخلی را کاهش دهید. قطعات خاموش نشده مستعد اعوجاج و ترک هستند.
- تنظیم خواص مکانیکی: سختی، استحکام، پلاستیسیته و چقرمگی برای برآوردن نیازهای مختلف کاربرد.
- تثبیت ابعاد قطعه کار و ساختار متالورژیکی برای جلوگیری از تغییر شکل در طول استفاده طولانی مدت.
- بهبود ماشینکاری برای فولادهای آلیاژی خاص.
چگونه کار می کند
افزایش دما باعث افزایش تحرک اتمی می شود. آهن، کربن و عناصر آلیاژی، اتمها را پخش و مرتب میکنند و ریزساختارهای خاموش شده ناپایدار را به ساختارهای تعادلی پایدار تبدیل میکنند. با کاهش قدرت تسلیم فلز در دماهای بالاتر، تنش داخلی کاهش می یابد.
برای اکثر فولادها: سختی و استحکام کاهش مییابد در حالی که انعطافپذیری با دمای حرارت بالاتر افزایش مییابد. برخی از فولادهای آلیاژی بالا سخت شدن ثانویه را نشان می دهند: رسوبات فلزی ریز در یک محدوده دمایی خاص تشکیل می شوند و استحکام و سختی را افزایش می دهند.
سه دسته معتدل بر حسب دما
- درجه حرارت پایین (150-250 درجه سانتیگراد) کاهش سختی جزئی، تنش پسماند کمتر و چقرمگی کمی بهبود یافته است. موارد استفاده: ابزار اندازه گیری، چاقوهای برش، یاتاقان های غلتشی.
- دمای متوسط (350-500 درجه سانتیگراد) خاصیت ارتجاعی بالا به علاوه انعطاف پذیری و سختی متعادل را ارائه می دهد. موارد استفاده: فنر، قالب های آهنگری.
- اعتدال در دمای بالا (500-650 درجه سانتیگراد) خواص مکانیکی جامع عالی (استحکام بالا + چقرمگی خوب). موارد استفاده: چرخ دنده، میل لنگ.
شکنندگی مزاج
- شکنندگی مزاج نوع اول: فولاد در حدود 300 درجه سانتیگراد شکننده می شود. از تلطیف در این محدوده دمایی خودداری کنید.
- شکنندگی نوع دوم: برخی از فولادهای ساختاری آلیاژی با کربن متوسط، هنگامی که به آهستگی پس از گرم شدن در دمای بالا خنک می شوند، شکننده می شوند. مولیبدن را به فولاد اضافه کنید یا از خنک کننده روغن/آب پس از تمپر کردن برای جلوگیری از این شکنندگی استفاده کنید. می توان آن را با حرارت دادن مجدد به دمای اولیه از بین برد.
3. عادی سازی
عادی سازی چیست؟
نرمالیزاسیون یک فرآیند عملیات حرارتی خنک کننده هوا برای پالایش دانه ها و افزایش چقرمگی فولاد است. اجزای فولادی را تا 30 تا 50 درجه سانتیگراد بالاتر از دمای Ac3 گرم کنید، نگه دارید، سپس آزادانه در هوای آزاد خنک کنید. سرعت خنکسازی: سریعتر از بازپخت، کندتر از خاموش کردن. خنک کننده نسبتا سریع ساختار دانه را اصلاح می کند، چقرمگی ضربه (مقدار AKV) را بهبود می بخشد و خطر ترک خوردگی را کاهش می دهد. ریخته گری فولاد کم آلیاژ، آهنگری و صفحات نورد گرم خواص مکانیکی و ماشین کاری بهتری پس از نرمال شدن به دست می آورند.
کاربردها و مزایای عادی سازی
- فولاد Hypoeutectoid: دانه های درشت بیش از حد گرم شده، ساختار Widmanstätten و ساختار نواری را در قطعات ریخته گری، آهنگری و جوشکاری حذف کنید. غلات را تصفیه کنید؛ به عنوان عملیات حرارتی قبل از خاموش کردن استفاده می شود.
- فولاد Hypereutectoid: سیمانیت ثانویه شبکه را حذف کنید و پرلیت را تصفیه کنید. بهبود عملکرد مکانیکی و آماده سازی مواد برای بازپخت کروی بعدی.
- ورق فولادی با کشش عمیق کم کربن: سیمانیت آزاد را در مرز دانه ها حذف کنید تا کشش عمیق را افزایش دهید.
- فولاد کم کربن/کم آلیاژ: پرلیت لایهای ریز تولید میکند، سختی را به HB 140-190 افزایش میدهد، از ایجاد لبه (چاقوی چسبنده) در حین ماشینکاری جلوگیری میکند. مقرون به صرفه تر از بازپخت برای فولاد کربن متوسط هنگامی که هر یک از این فرآیندها کار می کند.
- فولاد ساختاری کربن متوسط: برای سناریوهای نیاز مکانیکی کم، عملکرد ساده تر و ساختار و ابعاد پایدار، Q&T را جایگزین کنید.
- نرمال سازی در دمای بالا (150 تا 200 درجه سانتیگراد بالاتر از Ac3): جداسازی شیمیایی در قطعات ریخته گری و آهنگری را کاهش می دهد. دانه های درشت حاصل از نرمالیزاسیون در دمای بالا را می توان با نرمال سازی دمای پایین ثانویه تصفیه کرد.
- فولاد آلیاژی کم/متوسط کربن دیگ بخار و توربین: ریزساختار بینیت و به دنبال آن معتدل شدن در دمای بالا ایجاد می شود که مقاومت خزشی خوبی در دمای 400 تا 550 درجه سانتی گراد ارائه می دهد.
- چدن داکتیل: به طور گسترده برای به دست آوردن ماتریس پرلیت و افزایش استحکام کششی استفاده می شود.
نتایج عادی سازی تحت تأثیر دمای محیط، روش انباشته شدن، جریان هوا و اندازه قطعه کار است. فولادهای آلیاژی را می توان پس از نرمال شدن بر اساس ریزساختار طبقه بندی کرد (نمونه 25 میلی متری تا دمای 900 درجه سانتی گراد گرم شده و سپس با هوا خنک می شود): فولاد پرلیتی، فولاد بینیتی، فولاد مارتنزیتی و فولاد آستنیتی.
4. آنیل کردن
آنیلینگ چیست؟
آنیلینگ یک عملیات حرارتی نرم کننده است. فلز را به آرامی تا دمای مورد نظر گرم کنید، به اندازه کافی نگه دارید، سپس با سرعت کم کنترل شده خنک کنید. انواع معمول آنیل: آنیل کامل، بازپخت کروی، بازپخت همدما، بازپخت تبلور مجدد، بازپخت گرافیتی، آنیل انتشاری، بازپخت تنش زدایی. خواص مکانیکی را می توان با تست کشش یا تست سختی تایید کرد. بسیاری از محصولات فولادی در شرایط آنیل شده عرضه می شوند. سختی سنج راکول و تستر سطحی راکول (HRT) برای بازرسی سختی استفاده می شود.
اهداف آنیلینگ
- برای جلوگیری از اعوجاج قطعه کار و ترک خوردگی، عیوب ساختاری و تنش پسماند ایجاد شده در هنگام ریختهگری، آهنگری، نورد و جوشکاری را حذف کنید.
- نرم کردن مواد خام برای ماشینکاری آسان تر.
- دانه ها را پالایش کنید و ریزساختار را برای ارتقای عملکرد مکانیکی بهینه کنید.
- ساختار متالورژیکی ایده آل را برای عملیات حرارتی نهایی بعدی (کوئنچ و تمپر) آماده کنید.
فرآیندهای معمول آنیلینگ
- بازپخت کامل ریزساختار درشت بیش از حد گرم شده را در ریخته گری ها، آهنگری ها و جوشکاری های فولادی با کربن کم و متوسط اصلاح کنید. تا دمای 30 تا 50 درجه سانتیگراد بالاتر از دمای تبدیل کامل فریت به آستنیت گرم کنید، نگه دارید، سپس در کوره خنک کنید. آستنیت در طی سرد شدن دوباره تبدیل می شود تا دانه های فولادی را تصفیه کند.
- بازپخت کروی سختی بالای فولاد ابزار آهنگری و فولاد بلبرینگ را کاهش می دهد. 20 تا 40 درجه سانتیگراد بالاتر از دمای شروع آستنیت گرم کنید، نگه دارید سپس خنک کنید. سمنتیت لایه ای داخل پرلیت کروی می شود و سختی را کاهش می دهد.
- بازپخت همدما سختی کمتر فولاد ساختاری با آلیاژ Ni-Cr بالا برای ماشینکاری. به سرعت خنک شود تا دمای ناپایدار آستنیت شود، نگه دارید تا آستنیت به تروستیت یا سوربیت تبدیل شود.
- تبلور مجدد آنیلینگ سختی کاری (سختی بیشتر، انعطاف پذیری کمتر) را در سیم سرد کشیده و ورق های نازک نورد سرد حذف کنید. برای بازیابی انعطاف پذیری فلز، 50 تا 150 درجه سانتیگراد زیر دمای شروع آستنیت گرم کنید.
- بازپخت گرافیتی چدن با سیمانیت بالا را به چدن چکش خوار با شکل پذیری خوب تبدیل کنید. ریخته گری را تا 950 درجه سانتیگراد گرم کنید، به درستی نگه دارید و خنک کنید تا سمنتیت به گرافیت فلوکولنت تجزیه شود.
- بازپخت انتشار (هموژنیزاسیون آنیل) ترکیب شیمیایی ریخته گری آلیاژی را همگن کنید. نزدیک به نقطه ذوب بدون ذوب حرارت دهید، زمان خیساندن طولانی برای انتشار عنصر، سپس خنک شدن آهسته.
- بازپخت تسکین تنش تنش باقیمانده در ریخته گری فولاد و جوشکاری را حذف کنید. قطعات فولادی را 100 تا 200 درجه سانتیگراد زیر دمای شروع آستنیت گرم کنید، سپس هوا را خنک نگه دارید تا تنش داخلی از بین برود.
سوالات متداول
س: تفاوت بین آنیل و نرمال کردن چیست؟
A: آنیلینگ از خنک کننده آهسته کوره استفاده می کند در حالی که نرمال سازی از خنک کننده هوا استفاده می کند. نرمالیزاسیون در مقایسه با بازپخت سرعت خنکسازی سریعتر، دانههای ریزتر و سختی بالاتری دارد.
س: خاموش کردن و تمپر کردن برای چه مواردی استفاده می شود؟
پاسخ: کوئنچ و تمپرینگ (Q&T) استحکام و چقرمگی متعادلی را ارائه می دهد که به طور گسترده برای چرخ دنده ها، میل لنگ و قطعات مکانیکی با بار سنگین استفاده می شود.
س: بازپخت تسکین استرس چیست؟
A: بازپخت تنش زدایی یک فرآیند عملیات حرارتی برای از بین بردن تنش باقیمانده ایجاد شده در ریخته گری، آهنگری و جوشکاری، جلوگیری از تغییر شکل و ترک خوردگی قطعه است.
معرفی کامل فرآیند سنگ زنی، حفاری و سنگ زنی


For more questions please
contact us

+86 9273 0983 032


3rd Floor, Building 5, Koch Group, Hangzhou, China