
Diseño y simulación numérica del proceso de fundición a presión de base de aleación de aluminio basado en Flow-3D
2023-06-20
La base de aleación de aluminio es la pieza de conexión del filtro, y la fundición requiere una estructura liviana y compleja, por lo que es adecuada para la producción mediante el proceso de fundición a presión. Debido a la presencia de defectos de poros en la pieza fundida, la estanqueidad al aire de la pieza no puede cumplir con los requisitos de producción. Por lo tanto, los requisitos de diseño para el proceso de fundición a presión son relativamente altos. El software Flow-3D puede predecir la ubicación y la cantidad de aire arrastrado que puede ocurrir en la pieza fundida. De acuerdo con las características estructurales de la base de aleación de aluminio, se diseña el sistema de compuerta de fundición a presión. El análisis numérico del proceso de llenado del esquema del proceso de fundición se realizó mediante el software Flow-3D. Según la distribución del campo de temperatura obtenida, se predice la distribución y el volumen de aire arrastrado durante el proceso de fundición-llenado. Según los resultados de la simulación, se instalaron 8 tanques de rebose en lugares con fuerte arrastre de gas. Los resultados de la simulación muestran que la diferencia de temperatura de la superficie de la pieza fundida se reduce, el gas arrastrado se distribuye básicamente en la ranura de rebose y el proceso de llenado es más estable. Las piezas fundidas realmente producidas tienen superficies lisas, menos defectos internos y mayor estanqueidad al aire.
Resultados gráficos
Las dimensiones de la base de aleación de aluminio son 95 mm×82 mm×80 mm. La base mide 72 mm de largo y 12 mm de alto, y hay dos cilindros con un diámetro exterior de φ23,2 mm y un diámetro interior de φ14 mm en el medio. El diámetro exterior máximo de la brida trasera cónica es de φ72 mm y el diámetro interior es de φ60 mm. El modelo tridimensional de la pieza fundida se muestra en la Figura 1. El espesor de pared promedio de las piezas fundidas es de 7 mm y el peso de cada pieza fundida es de aproximadamente 553 g. Se requiere que las piezas fundidas tengan buena estanqueidad y superficies lisas. El modelo de máquina de fundición a presión seleccionado es DM300. El material base del filtro de aleación de aluminio es ADC12 y su composición química se muestra en la Tabla 1.
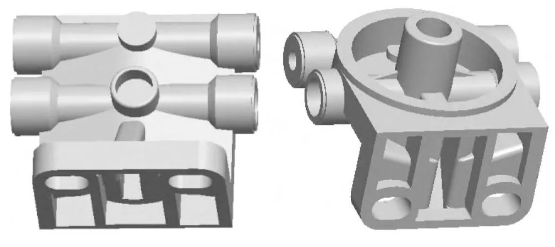
Fig.1 Modelo 3D de fundición.
Tabla 1 Composición química de la aleación ADC12 (%)
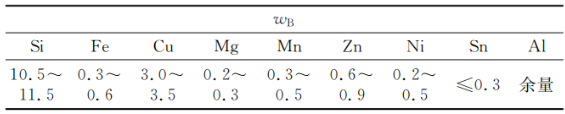
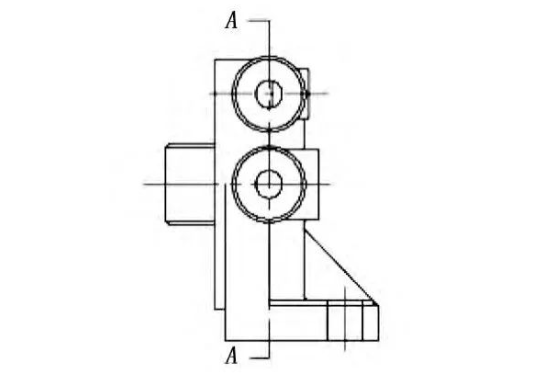
Figura 2 Superficie de separación de la pieza fundida.
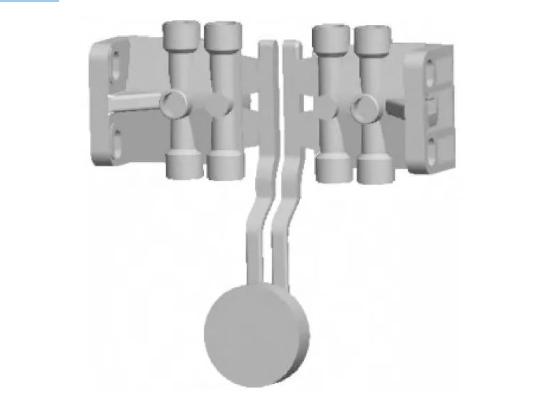
Figura 3 Fundición con sistema de compuerta
El proceso de llenado del molde se simula de acuerdo con el sistema de compuerta diseñado y se utiliza el algoritmo VOF en el software Flow-3D, es decir, el método de seguimiento de la superficie del fluido libre. Durante el cálculo, cuando los elementos del fluido se dividen o se juntan, la superficie del fluido aparece, se fusiona o desaparece automáticamente y se puede observar con precisión el estado de flujo a alta velocidad del líquido. Primero, guarde el modelo de fundición con el sistema de compuerta en formato STL en el software Pro/E e impórtelo al software de simulación Flow-3D. Establezca los parámetros de fundición a presión: la temperatura de vertido es de 680 °C, la temperatura del molde es de 230 °C, el material del molde es H13 y la velocidad de la puerta es de 30 m/s; en las opciones del modelo físico del software Flow-3D, seleccione arrastre, seguimiento de defectos de superficie, gravedad y transferencia de calor, modelo de viscosidad, etc.
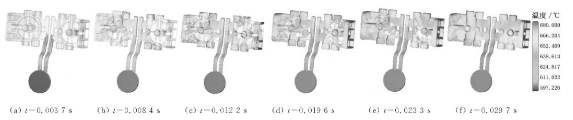
Figura 4 Proceso de llenado de fundición con sistema de compuerta.
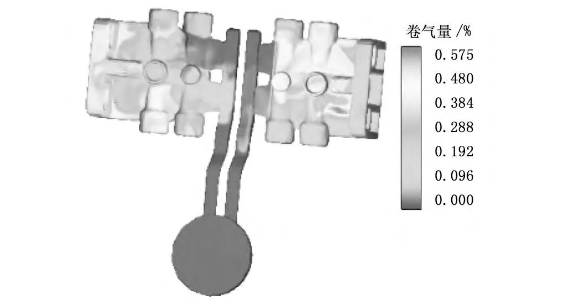
Fig. 5 Distribución de gas arrastrado de piezas fundidas con sistema de compuerta
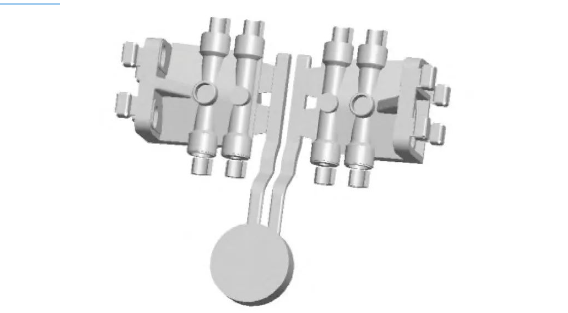
Fig.6 Vista 3D de la pieza fundida con sistema de compuerta y ranura de rebosadero
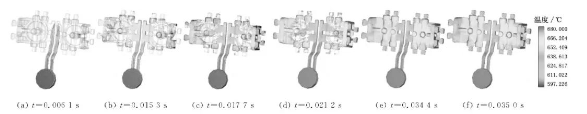
Fig. 7 Proceso de llenado de fundición con sistema de compuerta y ranura de rebose
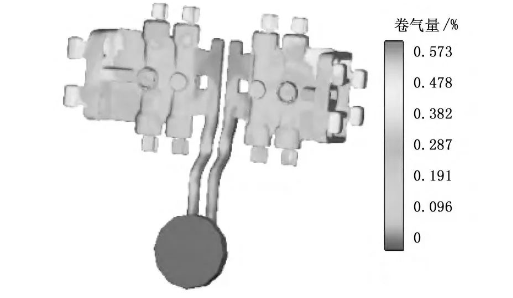
Fig. 8 Distribución de aire arrastrado de la pieza fundida con sistema de compuerta y ranura de rebose
Figura 9 Producción real de piezas fundidas.
Se diseñó un sistema de compuerta razonable de acuerdo con las características estructurales de la pieza fundida, el proceso de llenado se simuló mediante el software Flow-3D y se diseñó una ranura de desbordamiento razonable analizando los resultados de la simulación. Los resultados de la simulación muestran nuevamente que el ajuste de la ranura de rebose obviamente reduce los defectos como los poros de la pieza fundida. Las piezas fundidas reales producidas cumplen con el estándar de detección de fugas, lo que mejora la calidad de las piezas fundidas y reduce el costo de producción.
¿Qué material es 5% más denso que el acero pero 10 veces más resistente?
Los beneficios de la tecnología de fundición a presión en la fabricación
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
