
Проектирование и численное моделирование процесса литья под давлением на основе алюминиевого сплава на основе Flow-3D
2023-06-20
Основа из алюминиевого сплава является соединительной деталью фильтра, а отливка требует легкой и сложной конструкции, поэтому она подходит для производства методом литья под давлением. Из-за наличия поровых дефектов в отливке герметичность отливки не может соответствовать производственным требованиям. Поэтому требования к конструкции процесса литья под давлением относительно высоки. Программное обеспечение Flow-3D может прогнозировать местоположение и количество вовлеченного воздуха, которое может возникнуть в отливке. Литая литниковая система спроектирована в соответствии со структурными характеристиками базовой отливки из алюминиевого сплава. Численный анализ процесса заполнения технологической схемы литья проводился с помощью программы Flow-3D. По полученному распределению температурного поля прогнозируются распределение и объем увлеченного воздуха в процессе отливки-заливки. По результатам моделирования в местах с сильным газовыносом было установлено 8 переливных резервуаров. Результаты моделирования показывают, что разница температур на поверхности отливки уменьшается, увлеченный газ в основном распределяется в переливной канавке, а процесс заполнения становится более стабильным. Реально изготовленные отливки имеют гладкую поверхность, меньшее количество внутренних дефектов и повышенную воздухонепроницаемость.
Графические результаты
Размеры основания из алюминиевого сплава составляют 95×82×80 мм. Основание имеет длину 72 мм и высоту 12 мм, а посередине расположены два цилиндра с внешним диаметром 23,2 мм и внутренним диаметром 14 мм. Максимальный внешний диаметр конического заднего фланца составляет 72 мм, внутренний диаметр 60 мм. Трехмерная модель отливки представлена на рисунке 1. Средняя толщина стенок отливок составляет 7 мм, вес каждой отливки около 553 г. Отливки должны иметь хорошую герметичность и гладкую поверхность. Выбрана модель машины для литья под давлением DM300. Базовым материалом фильтра из алюминиевого сплава является ADC12, его химический состав показан в таблице 1.
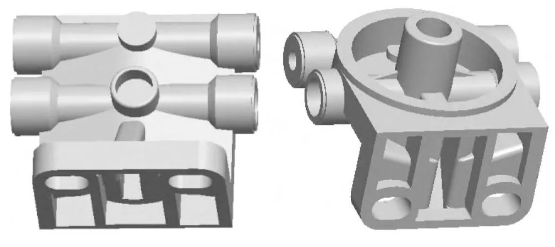
Рис.1 3D модель отливки
Таблица 1 Химический состав сплава ADC12 (%)
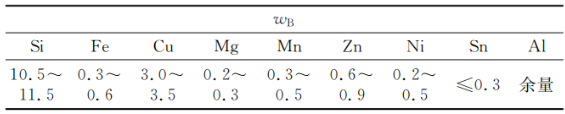
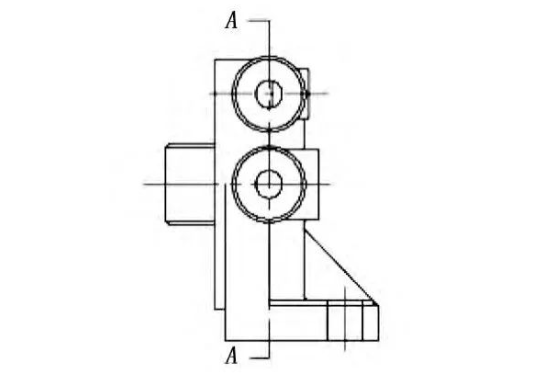
Рисунок 2. Поверхность разъема отливки
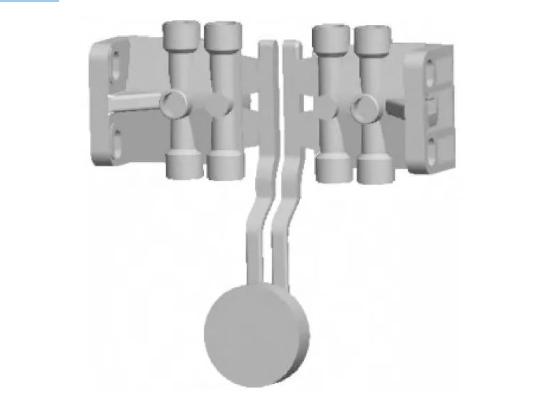
Рисунок 3. Отливка с литниковой системой
Процесс заполнения формы моделируется по разработанной литниковой системе и используется алгоритм VOF в программе Flow-3D, то есть метод отслеживания свободной поверхности жидкости. Во время расчета, когда элементы жидкости разделяются или собираются, поверхность жидкости автоматически появляется, сливается или исчезает, и можно точно наблюдать состояние высокоскоростного течения жидкости. Сначала сохраните модель отливки с литниковой системой в формате STL в программном обеспечении Pro/E и импортируйте ее в программу моделирования Flow-3D. Установите параметры литья под давлением: температура заливки 680°C, температура формы 230°C, материал формы H13, скорость ворот 30 м/с; в опциях физической модели программы Flow-3D выберите унос, отслеживание поверхностных дефектов, гравитацию и теплообмен, модель вязкости и т. д.
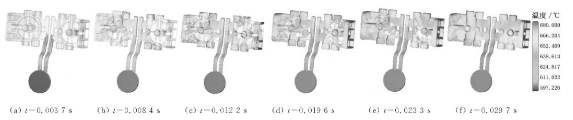
Рисунок 4. Процесс заполнения отливки с литниковой системой
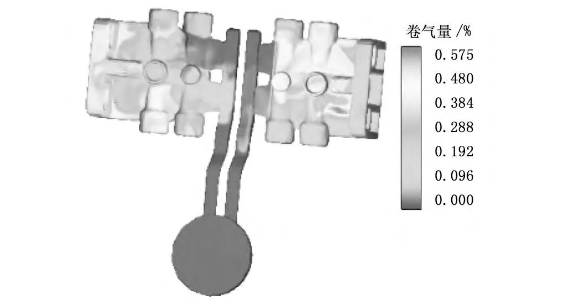
Рис. 5 Распределение увлеченных газов в отливках с литниковой системой
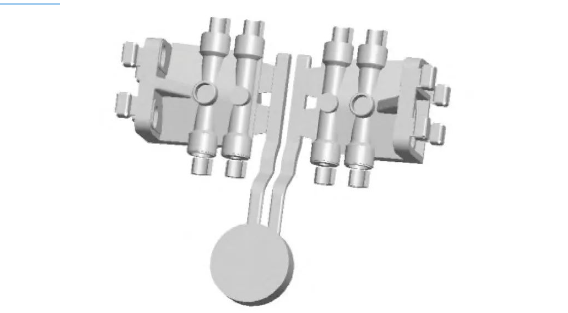
Рис.6 3D-вид отливки с литниковой системой и переливной канавкой
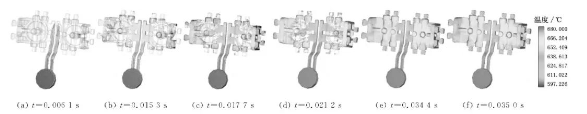
Рис. 7 Процесс заполнения отливки с литниковой системой и переливной канавкой
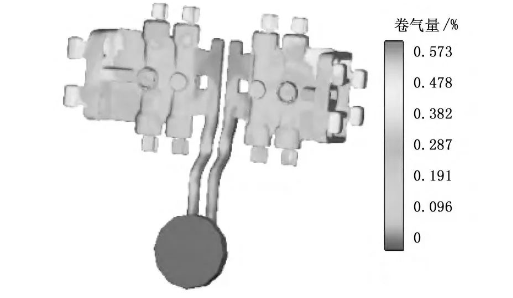
Рис. 8 Распределение вовлеченного воздуха в отливке с литниковой системой и переливной канавкой
Рисунок 9. Фактическое производство отливок
В соответствии со структурными характеристиками отливки была спроектирована разумная литниковая система, с помощью программного обеспечения Flow-3D смоделирован процесс заполнения, а на основе анализа результатов моделирования спроектирована разумная переливная канавка. Результаты моделирования снова показывают, что установка переливной канавки, очевидно, уменьшает количество дефектов, таких как поры, в отливке. Фактически производимые отливки соответствуют стандарту обнаружения утечек, что повышает качество отливок и снижает себестоимость производства.
Какой материал на 5% плотнее стали, но в 10 раз прочнее?
Преимущества технологии литья под давлением в производстве
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм.
как печатать вещи

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм.
как печатать на 3д принтере

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d
