
طراحی و شبیه سازی عددی فرآیند ریخته گری پایه آلیاژ آلومینیوم بر اساس Flow-3D
2023-06-20
پایه آلیاژ آلومینیوم قطعه اتصال روی فیلتر است و ریخته گری به ساختاری سبک و پیچیده نیاز دارد، بنابراین برای تولید با فرآیند ریخته گری دایکاست. به دلیل وجود عیوب منفذی در ریخته گری، هوا بند بودن ریخته گری نمی تواند الزامات تولید را برآورده کند. بنابراین، الزامات طراحی برای فرآیند دایکاست نسبتاً زیاد است. نرم افزار Flow-3D می تواند محل و مقدار هوای خروجی را که ممکن است در ریخته گری رخ دهد را پیش بینی کند. با توجه به ویژگی های ساختاری ریخته گری پایه آلیاژ آلومینیوم، سیستم گیت ریخته گری طراحی شده است. تجزیه و تحلیل عددی فرآیند پر کردن طرح فرآیند ریختهگری با استفاده از نرمافزار Flow-3D انجام شد. با توجه به توزیع میدان دمایی بهدستآمده، توزیع و حجم هوای وارد شده در طی فرآیند ریختهگری-پر کردن پیشبینی میشود. با توجه به نتایج شبیه سازی، 8 مخزن سرریز در مکان هایی با حباب شدید گاز راه اندازی شد. نتایج شبیه سازی نشان می دهد که اختلاف دمای سطح ریخته گری کاهش می یابد، گاز حباب شده اساساً در شیار سرریز توزیع می شود و فرآیند پر کردن پایدارتر است. ریخته گری های واقعی تولید شده دارای سطوح صاف، عیوب داخلی کمتر و سفتی هوای بهتری هستند.
نتایج گرافیکی
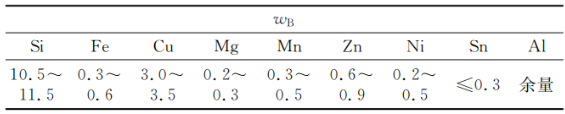
ابعاد پایه آلیاژ آلومینیوم 95mm×82mm×80mm می باشد. پایه 72 میلی متر طول و 12 میلی متر ارتفاع دارد و دو سیلندر با قطر بیرونی φ23.2 میلی متر و قطر داخلی φ14 میلی متر در وسط وجود دارد. حداکثر قطر بیرونی فلنج پشتی مخروطی φ72 میلی متر و قطر داخلی φ60 میلی متر است. مدل سه بعدی ریخته گری در شکل 1 نشان داده شده است. ضخامت متوسط دیواره های ریخته گری 7 میلی متر و وزن هر قطعه ریخته گری حدود 553 گرم است. قطعات ریخته گری باید هوابندی خوب و سطوح صاف داشته باشند. مدل دستگاه دایکاست انتخاب شده DM300 است. ماده پایه فیلتر آلیاژ آلومینیوم ADC12 است و ترکیب شیمیایی آن در جدول 1 نشان داده شده است.
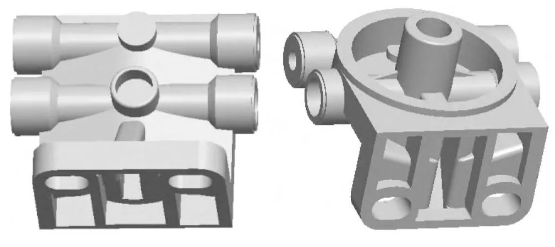
شکل 1 مدل 3 بعدی ریخته گری
جدول 1 ترکیب شیمیایی آلیاژ ADC12 (%)
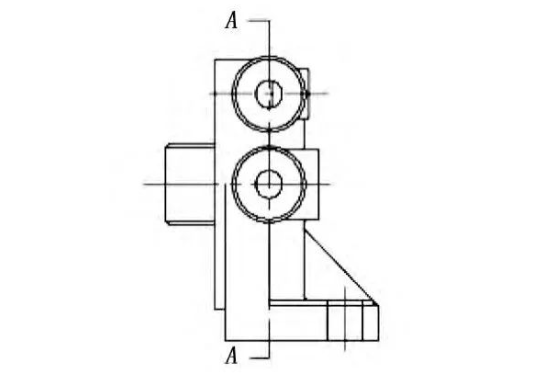
شکل 2 سطح جداسازی ریخته گری
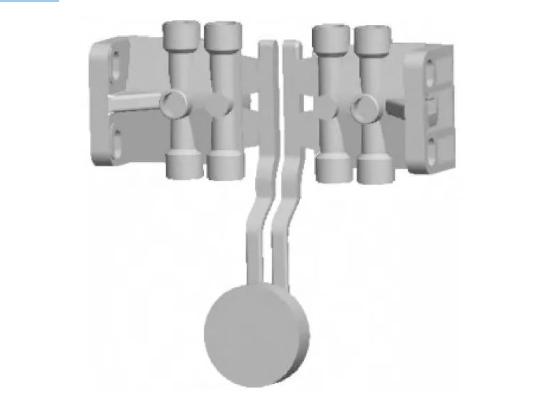
شکل 3 ریخته گری با سیستم دروازه
فرآیند پر کردن قالب با توجه به سیستم دروازه ای طراحی شده شبیه سازی شده و از الگوریتم VOF در نرم افزار Flow-3D یعنی روش ردیابی سطح سیال آزاد استفاده شده است. در طول محاسبه، هنگامی که عناصر سیال تقسیم یا جمع می شوند، سطح سیال به طور خودکار ظاهر می شود، ادغام می شود یا ناپدید می شود و وضعیت جریان با سرعت بالا مایع را می توان به دقت مشاهده کرد. ابتدا مدل ریخته گری را با سیستم گیتینگ با فرمت STL در نرم افزار Pro/E ذخیره کرده و در نرم افزار شبیه سازی Flow-3D وارد کنید. پارامترهای دایکاست را تنظیم کنید: دمای ریختن 680 درجه سانتیگراد، دمای قالب 230 درجه سانتیگراد، مواد قالب H13 و سرعت دروازه 30 متر بر ثانیه است. در گزینه های مدل فیزیکی نرم افزار Flow-3D، حباب، ردیابی عیب سطح، گرانش و انتقال حرارت، مدل ویسکوزیته و غیره را انتخاب کنید.
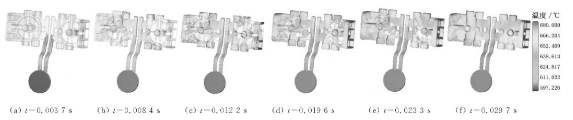
شکل 4 فرآیند پر کردن ریخته گری با سیستم دروازه
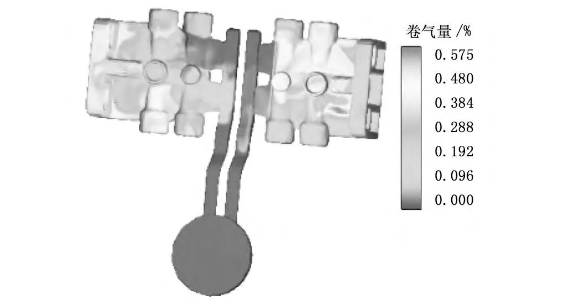
شکل 5 توزیع گاز بهم ریخته شده با سیستم دروازه
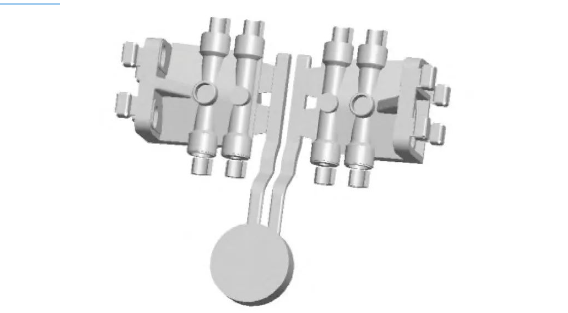
شکل 6 نمای سه بعدی ریخته گری با سیستم دروازه و شیار سرریز
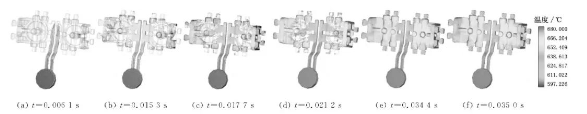
شکل 7 فرآیند پر کردن ریخته گری با سیستم دروازه و شیار سرریز
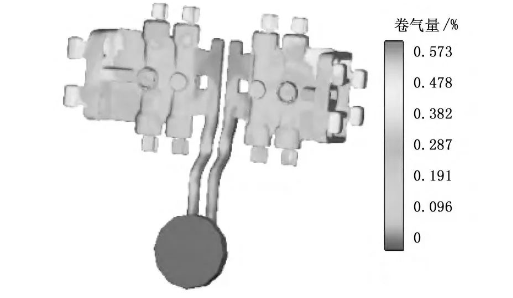
شکل 8 توزیع هوای درون ریخته گری با سیستم دروازه و شیار سرریز
شکل 9 تولید واقعی قطعات ریخته گری
یک سیستم دروازه ای معقول با توجه به ویژگی های ساختاری ریخته گری طراحی شد، فرآیند پر کردن توسط نرم افزار Flow-3D شبیه سازی شد و یک شیار سرریز معقول با تجزیه و تحلیل نتایج شبیه سازی طراحی شد. نتایج شبیهسازی دوباره نشان میدهد که تنظیم شیار سرریز به وضوح عیوب مانند منافذ ریختهگری را کاهش میدهد. ریخته گری واقعی تولید شده مطابق با استاندارد تشخیص نشت است که کیفیت ریخته گری را بهبود می بخشد و هزینه تولید را کاهش می دهد.
چه ماده ای 5% به چگالی فولاد اما 10 برابر قوی تر است؟
مزایای فناوری ریخته گری قالب در تولید
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

