
Projeto e simulação numérica do processo de fundição sob pressão à base de liga de alumínio baseado em Flow-3D
2023-06-20
A base de liga de alumínio é a peça de conexão do filtro, e a fundição requer uma estrutura leve e complexa, por isso é adequada para produção pelo processo de fundição sob pressão. Devido à presença de defeitos de poros na peça fundida, a estanqueidade da peça fundida não pode atender aos requisitos de produção. Portanto, os requisitos de projeto para o processo de fundição sob pressão são relativamente altos. O software Flow-3D pode prever a localização e a quantidade de ar arrastado que pode ocorrer na peça fundida. De acordo com as características estruturais da fundição à base de liga de alumínio, o sistema de portão de fundição sob pressão é projetado. A análise numérica do processo de enchimento do esquema do processo de fundição foi realizada utilizando o software Flow-3D. De acordo com a distribuição do campo de temperatura obtida, são previstos a distribuição e o volume de ar arrastado durante o processo de enchimento-fundição. De acordo com os resultados da simulação, foram instalados 8 tanques de transbordamento em locais com forte arrasto de gás. Os resultados da simulação mostram que a diferença de temperatura superficial da peça fundida é reduzida, o gás arrastado é basicamente distribuído na ranhura de transbordamento e o processo de enchimento é mais estável. As peças fundidas realmente produzidas têm superfícies lisas, menos defeitos internos e melhor estanqueidade ao ar.
Resultados gráficos
As dimensões da base da liga de alumínio são 95 mm × 82 mm × 80 mm. A base tem 72 mm de comprimento e 12 mm de altura, e há dois cilindros com diâmetro externo de φ23,2 mm e diâmetro interno de φ14 mm no meio. O diâmetro externo máximo do flange traseiro cônico é de φ72 mm e o diâmetro interno é de φ60 mm. O modelo tridimensional da peça fundida é mostrado na Figura 1. A espessura média da parede das peças fundidas é de 7 mm e o peso de cada peça fundida é de cerca de 553g. As peças fundidas devem ter boa estanqueidade e superfícies lisas. O modelo de máquina de fundição sob pressão selecionado é DM300. O material base do filtro de liga de alumínio é ADC12 e sua composição química é mostrada na Tabela 1.
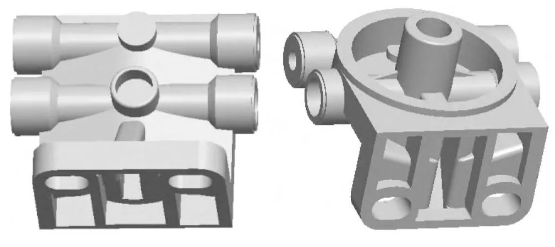
Fig.1 Modelo 3D de fundição
Tabela 1 Composição química da liga ADC12 (%)
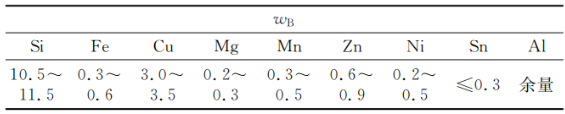
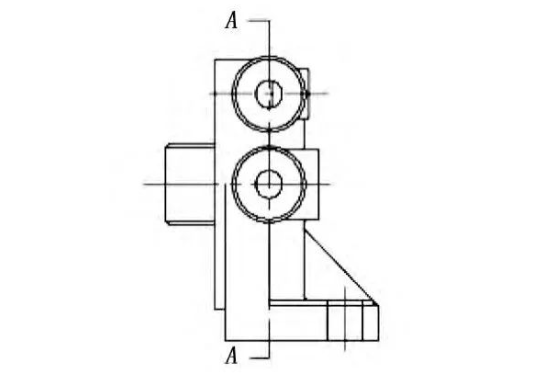
Figura 2 Superfície de partição da peça fundida
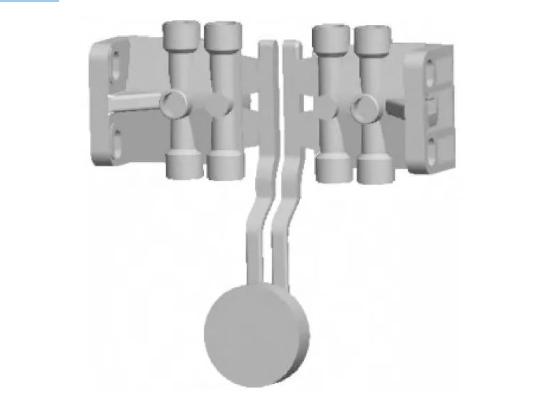
Figura 3 Fundição com sistema de portão
O processo de enchimento do molde é simulado de acordo com o sistema de gating projetado, e é utilizado o algoritmo VOF do software Flow-3D, ou seja, o método de rastreamento de superfície de fluido livre. Durante o cálculo, quando os elementos fluidos se dividem ou se reúnem, a superfície do fluido aparece, funde-se ou desaparece automaticamente, e o estado de fluxo de alta velocidade do líquido pode ser observado com precisão. Primeiro, salve o modelo de fundição com o sistema de gating em formato STL no software Pro/E e importe-o para o software de simulação Flow-3D. Defina os parâmetros de fundição: a temperatura de vazamento é 680°C, a temperatura do molde é 230°C, o material do molde é H13 e a velocidade da porta é 30m/s; nas opções de modelo físico do software Flow-3D, selecione arrastamento, rastreamento de defeitos de superfície, gravidade e transferência de calor, modelo de viscosidade, etc.
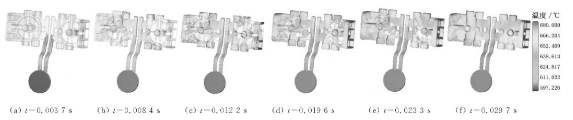
Figura 4 Processo de enchimento de fundição com sistema de passagem
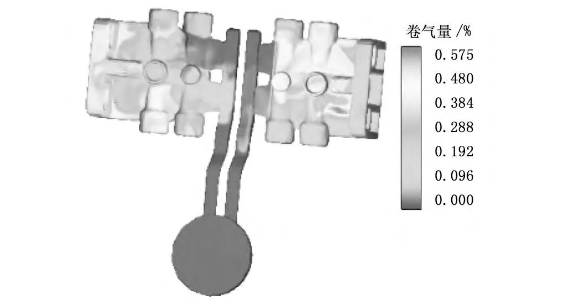
Fig. 5 Distribuição de gás arrastado de peças fundidas com sistema de comporta
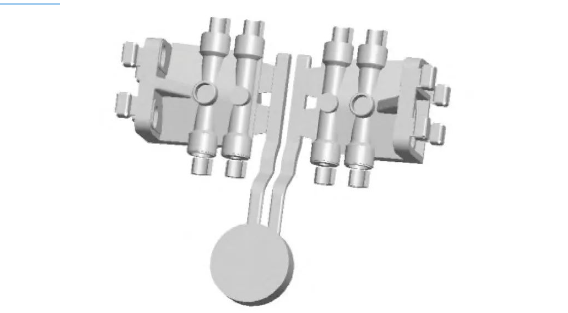
Fig.6 Vista 3D da peça fundida com sistema de passagem e ranhura de transbordamento
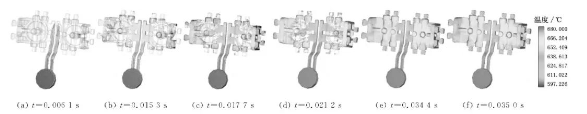
Fig. 7 Processo de enchimento de fundição com sistema de canal e ranhura de transbordamento
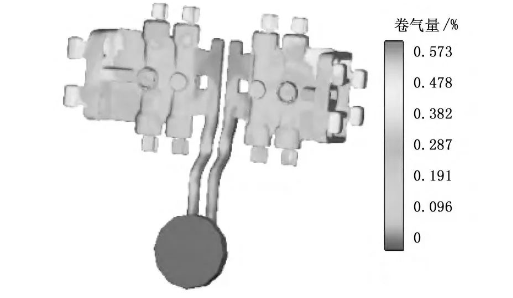
Fig. 8 Distribuição de ar arrastado da peça fundida com sistema de canal e ranhura de transbordamento
Figura 9 Produção real de peças fundidas
Um sistema de comporta razoável foi projetado de acordo com as características estruturais da peça fundida, o processo de enchimento foi simulado pelo software Flow-3D e uma ranhura de transbordamento razoável foi projetada analisando os resultados da simulação. Os resultados da simulação mostram novamente que o ajuste da ranhura de transbordamento obviamente reduz os defeitos, como os poros da peça fundida. As peças fundidas reais produzidas atendem ao padrão de detecção de vazamentos, o que melhora a qualidade das peças fundidas e reduz o custo de produção.
Qual material é 5% mais denso que o aço, mas 10 vezes mais resistente?
Os benefícios da tecnologia de fundição sob pressão na fabricação
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
