¿Qué es el mecanizado CNC?

¿Qué es el mecanizado CNC? Una guía práctica de mecanizado CNC de precisión personalizado para compradores industriales
A la mayoría de los compradores no les quita el sueño la teoría del mecanizado CNC . Les quita el sueño la versión práctica: ¿puede este proveedor mantener la tolerancia en mi plano?, ¿el certificado de material coincidirá con lo que pagué?, ¿el primer artículo pasará la inspección de entrada? y ¿las piezas llegarán antes de que comience la línea de montaje? Ésa es la verdadera razón por la que la gente busca qué es el mecanizado CNC a las once de la noche con un archivo STEP abierto en una segunda pantalla.
Esta guía está escrita para ingenieros de adquisiciones y equipos de abastecimiento que necesitan evaluar a un socio de mecanizado en lugar de leer un libro de texto. Cubre el proceso, los tipos de mecanizado, los parámetros con los que trabaja nuestra fábrica, las aplicaciones a las que sirven y una lista de verificación de selección que puede reutilizar en cada RFQ. Cada número en la sección de especificaciones es rastreable, porque un proveedor que no puede documentar su capacidad no debería cotizar su proyecto.
- ¿Qué es el mecanizado CNC?
- Tipos comunes de mecanizado CNC
- Parámetros técnicos y fuentes de datos
- Aplicaciones industriales de piezas mecanizadas CNC
- Cómo seleccionar un proveedor de mecanizado CNC: 8 pasos
- Preguntas frecuentes: parámetros y capacidades de mecanizado CNC
- Conclusión y Solicitud de Cotización
¿Qué es el mecanizado CNC?
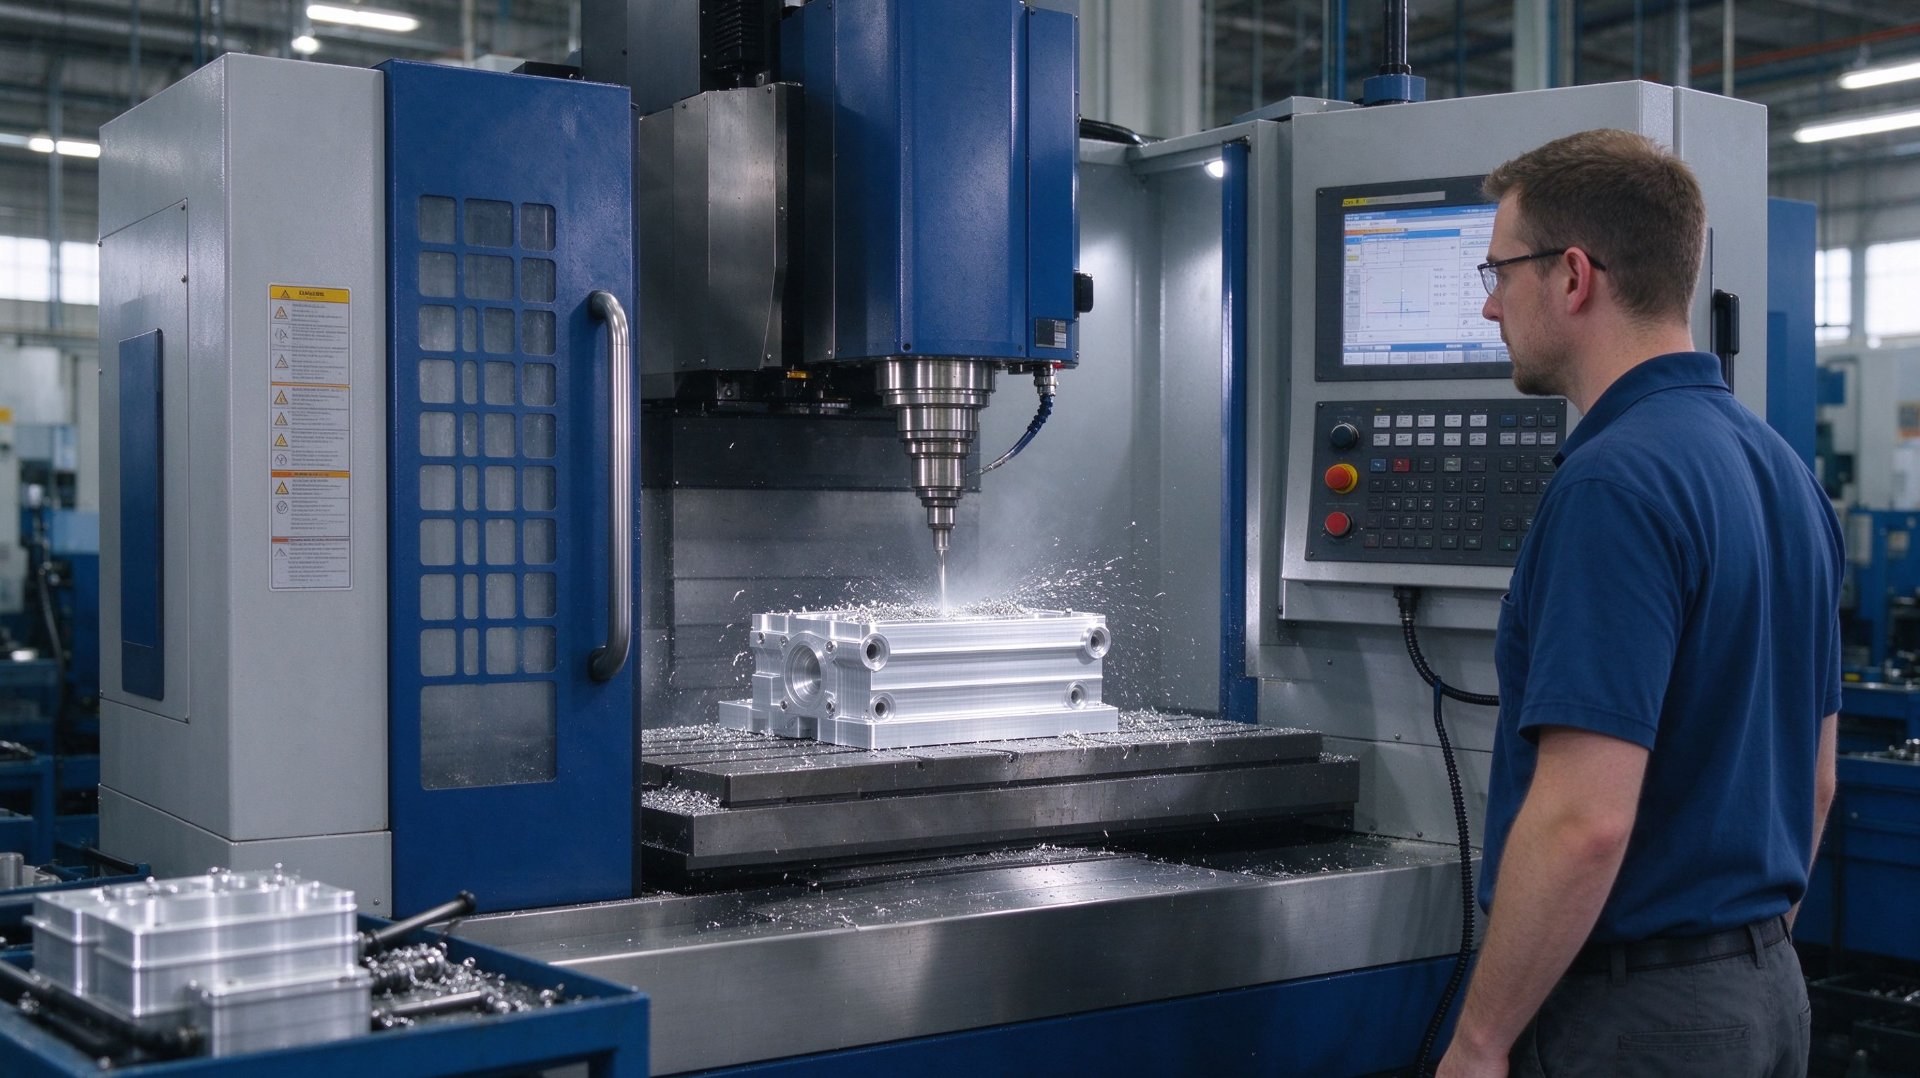 El mecanizado CNC es un proceso de fabricación sustractivo en el que un equipo de control numérico por computadora elimina material de una pieza de trabajo sólida para producir una pieza terminada. Un modelo CAD se convierte en una trayectoria en el software CAM, la trayectoria se postprocesa en código G y la máquina la ejecuta con ejes servoaccionados y un husillo controlado.
La consecuencia práctica es simple: la geometría vive en la lima, no en las manos del operador. Los pedidos repetidos veinte meses después siguen coincidiendo con el primer envío, y cualquier desviación aparece como un número en un informe dimensional en lugar de un argumento. Esa repetibilidad es la razón por la que el mecanizado CNC personalizado se convirtió en la ruta predeterminada para piezas funcionales de metal y plástico de ingeniería.
Un trabajo típico consta de seis etapas: revisión DFM, programación y simulación CAM, configuración de accesorios con medición del primer artículo, producción con comprobaciones durante el proceso, desbarbado y tratamiento de superficies, luego inspección final y embalaje. Un proveedor competente señala las características que no se pueden cortar ni inspeccionar durante la cotización, no después de que el primer artículo falle.
Lo que es el mecanizado CNC no importa tanto. No es moldeo por inyección, por lo que no hay amortización de utillaje ni penalización por una cantidad de quince. No se trata de impresión 3D, por lo que se obtiene material de densidad total con propiedades isotrópicas en lugar de resistencia dependiente de la capa. Se encuentra entre la fabricación manual y la producción en masa basada en matrices: la ruta correcta para prototipos, accesorios, componentes de máquinas personalizados y cualquier pieza donde la tolerancia impulse la decisión más que el precio por pieza.
Nuestra fábrica realiza mecanizado CNC personalizado en un solo lugar , no ventas por catálogo. No disponemos de piezas estándar y no las revendemos. Cada componente se produce a partir de su dibujo o modelo, en el material y acabado que usted especifique, se inspecciona según la tolerancia que usted indique y se documenta con los informes que solicitará su departamento de calidad. Si necesita un sujetador original, se lo diremos y le indicaremos otro lugar; Si necesita un soporte mecanizado con una posición de orificio de 0,005 mm, ese es nuestro trabajo.
[Imagen: Taller de mecanizado CNC con centros de mecanizado multieje, bastidores de herramientas y componentes de precisión terminados sobre una mesa de inspección]
Tipos comunes de mecanizado CNC
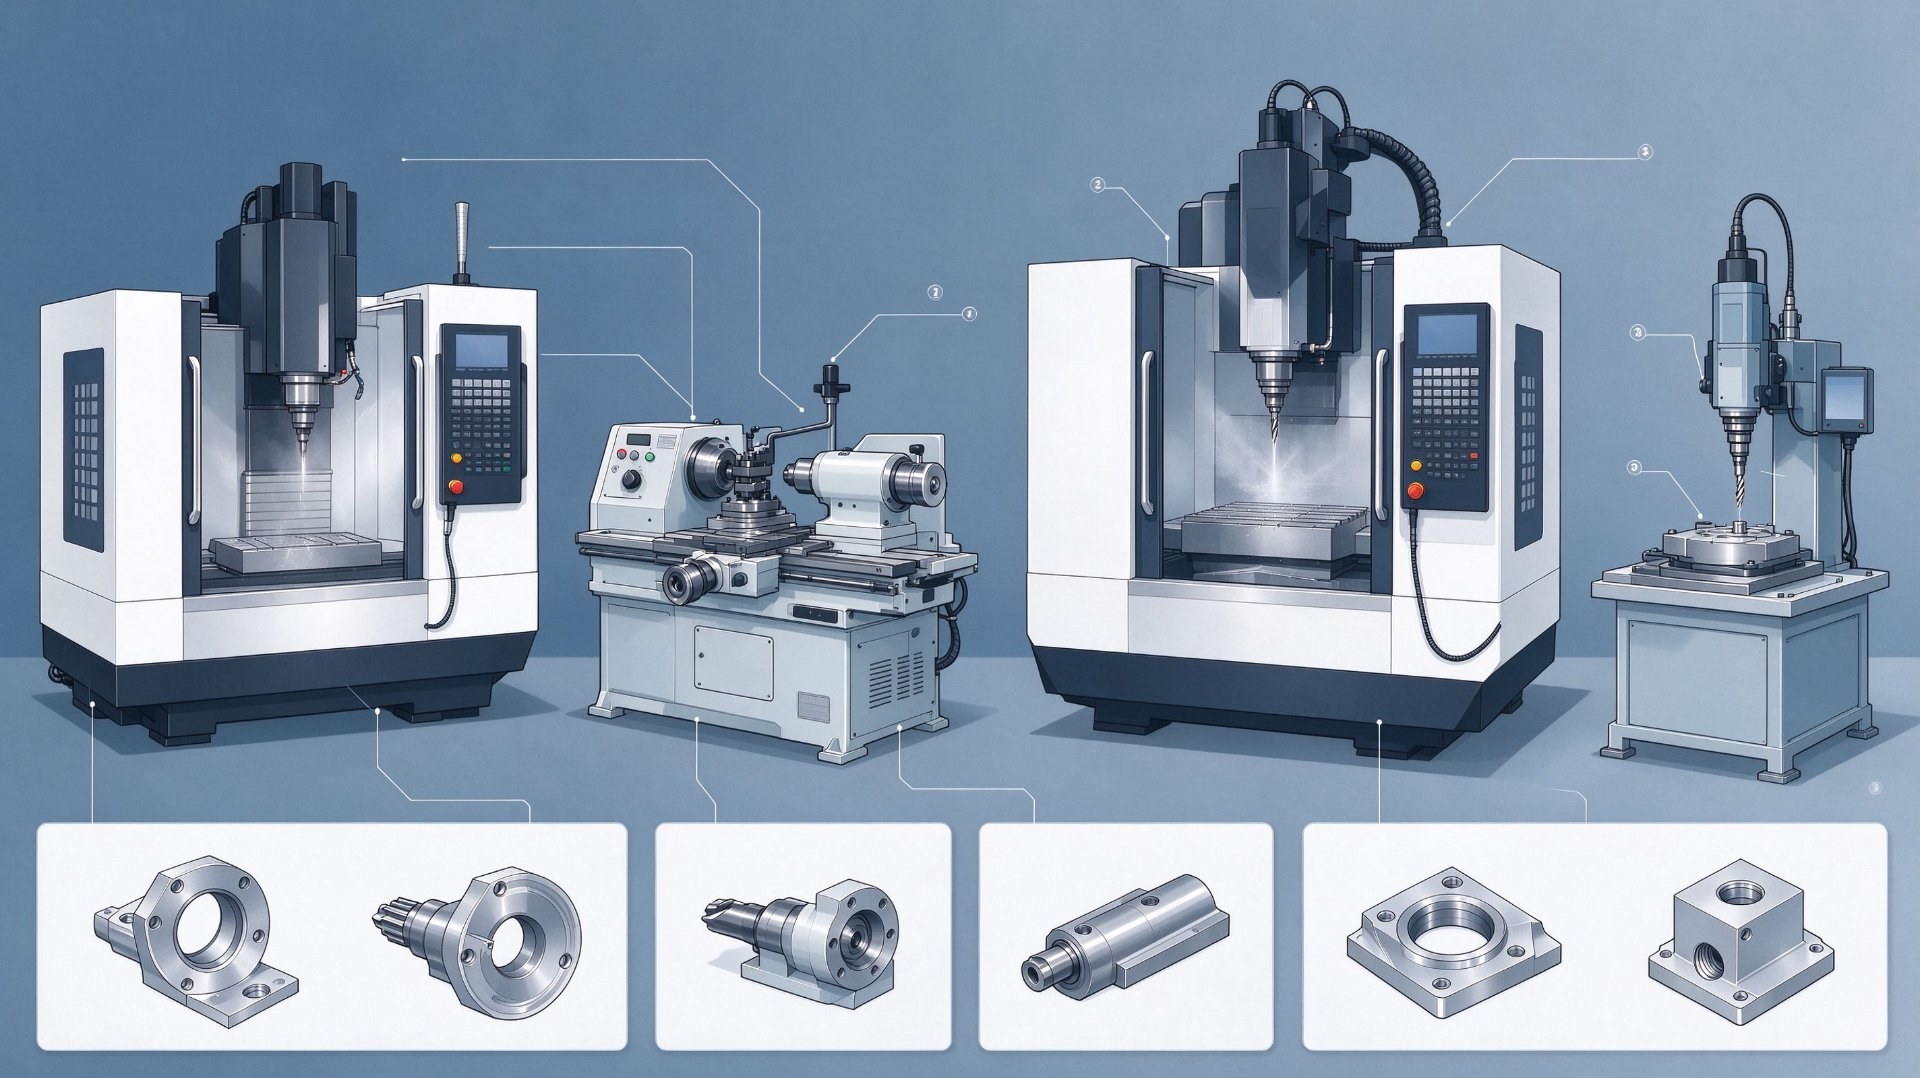 La frase cubre una familia de procesos. Elegir el incorrecto agrega costos sin agregar valor, por lo que es útil saber en qué es bueno cada uno.
El fresado CNC de 3 ejes mueve la herramienta en X, Y y Z contra una pieza de trabajo fija. Maneja piezas prismáticas, placas, carcasas, soportes y cavidades accesibles desde una dirección, normalmente en hasta tres configuraciones para las caras restantes. Es la opción más económica y la predeterminada siempre que la geometría lo permite.
El fresado CNC de 4 ejes agrega rotación alrededor de un eje, generalmente una mesa giratoria o un indexador. Elimina la necesidad de volver a fijar piezas con características en cuatro lados, como colectores y carcasas de conectores, y mejora la precisión de la posición entre caras porque las características se cortan en un sistema de coordenadas en lugar de apilarse en configuraciones.
El mecanizado CNC de 5 ejes agrega dos ejes de rotación, lo que permite que la herramienta se acerque desde casi cualquier dirección. Es la respuesta para impulsores, superficies contorneadas y piezas donde una única configuración protege las relaciones de referencia y permite herramientas más cortas y rígidas que mejoran el acabado en cavidades profundas.
El torneado CNC gira la pieza de trabajo contra una herramienta estacionaria o accionada. Aquí pertenecen ejes, casquillos, espaciadores, pasadores, accesorios y componentes roscados, y el torneado ofrece una redondez y concentricidad excelentes cuando la pieza se sujeta correctamente. Los centros de torneado y fresado combinan ambas operaciones en una sola máquina para piezas que de otro modo necesitarían dos proveedores, como cuerpos de válvulas con puertos perforados transversalmente.
La perforación, el roscado, el taladrado y el escariado generalmente van de la mano con el fresado o el torneado, pero la calidad del orificio decide si el conjunto va en conjunto. La tolerancia de posición, la redondez, la clase de rosca y la profundidad deben especificarse en lugar de asumirse, y el taladrado o escariado proporciona la rectitud y la baja rugosidad necesarias para los asientos de rodamientos y los orificios hidráulicos.
El rectificado y el lapeado de superficies siguen siendo el camino hacia las superficies más planas y finas: cuando en un dibujo se requiere Ra 0,4 μm o un paralelismo inferior a 0,005 mm en una pieza templada, el rectificado pertenece a la cadena del proceso. La electroerosión por hilo y el corte por láser deben formar parte de la misma cadena de suministro, porque una pieza que necesita una ranura endurecida no debe dividirse entre tres proveedores con tres conjuntos de tolerancias.
Parámetros técnicos y fuentes de datos
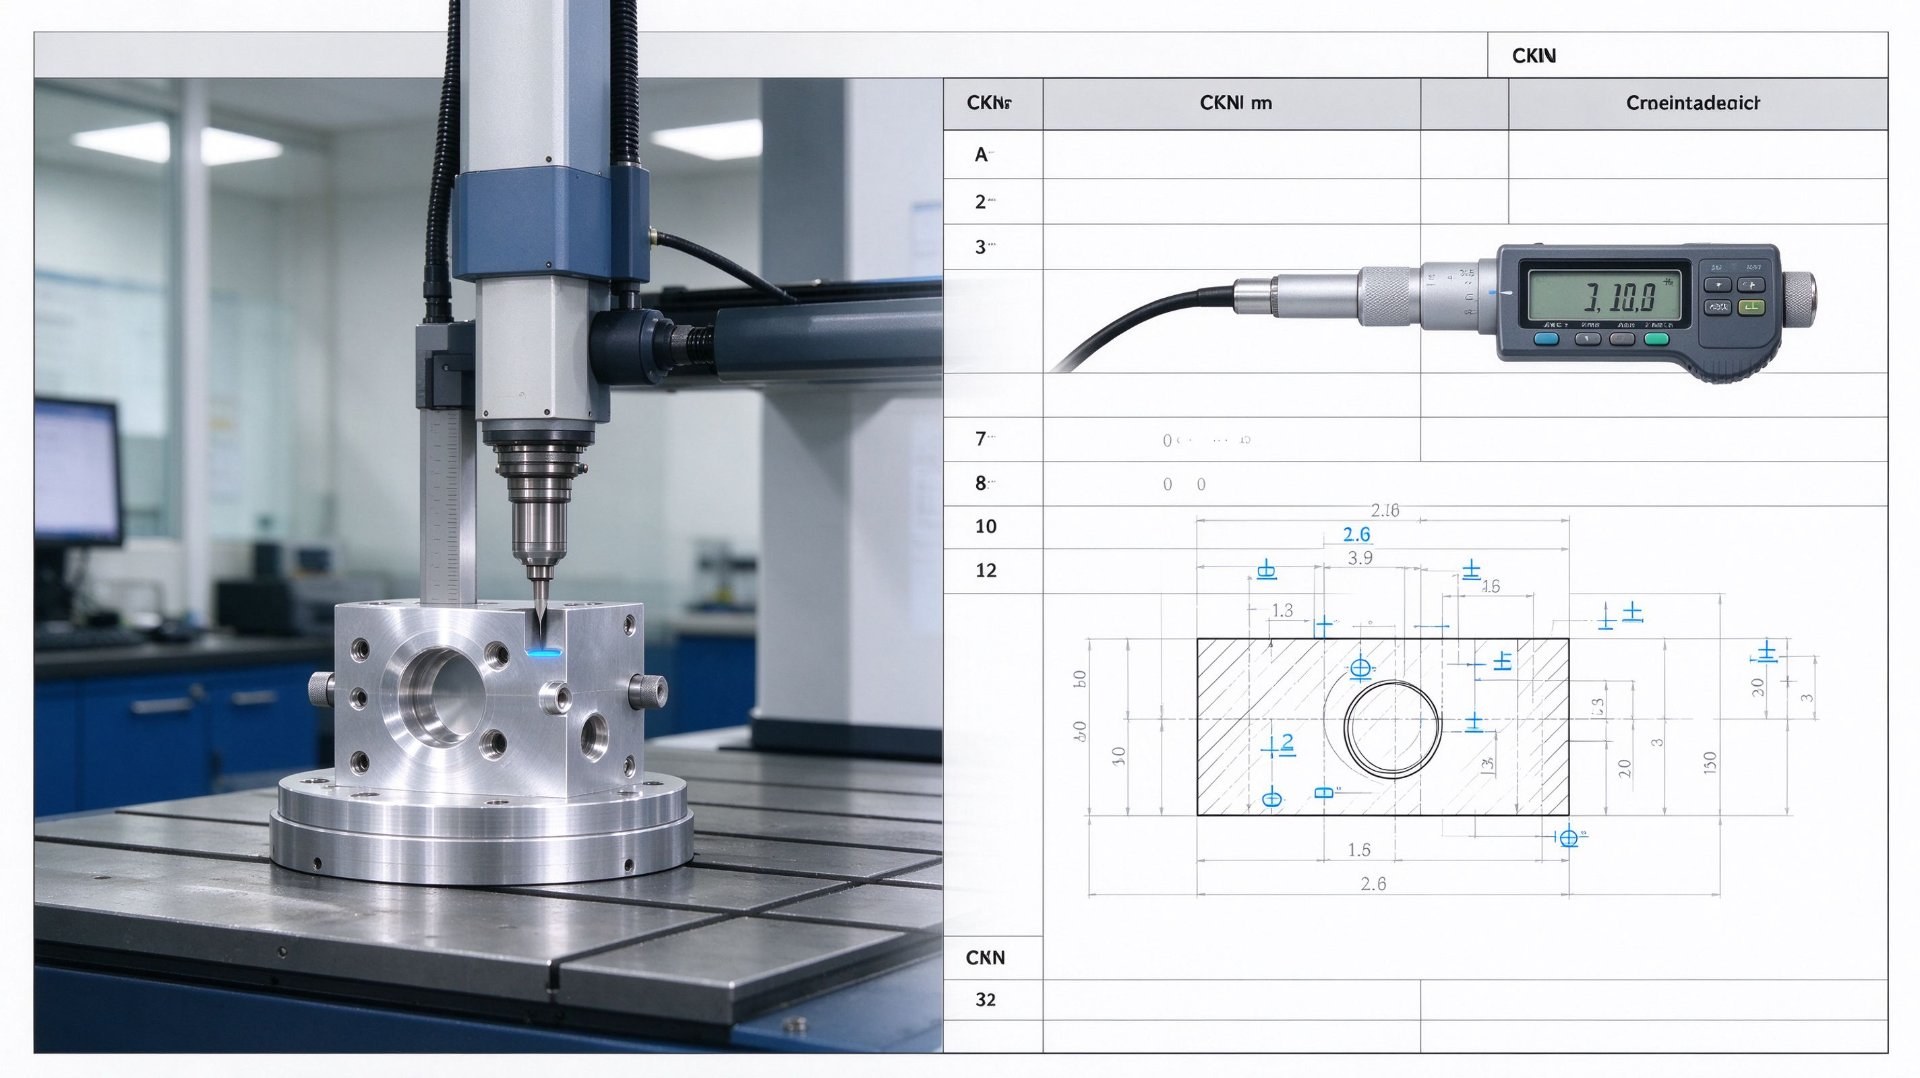 La tabla indica las bandas de capacidad de nuestras cotizaciones de piso de producción. Cualquier número fuera de estas bandas necesita una revisión de ingeniería antes de comprometernos, porque prometer una tolerancia que un proceso no puede mantener es la forma más rápida de no pasar la inspección del primer artículo.
| Parámetro | Capacidad | Uso típico |
|---|---|---|
| Tolerancia general | ±0,02 milímetros | Soportes, tapas, piezas mecanicas en general. |
| Tolerancia de alta precisión | ±0,005 mm | Asientos de rodamientos, orificios de acoplamiento, accesorios de precisión |
| Rugosidad de la superficie | Ra 6,3 μm mecanizado, Ra 1,6 μm estándar, Ra 0,8 μm fino, Ra 0,4 μm mediante rectificado o lapeado | Caras de sellado, superficies deslizantes, soportes ópticos. |
| envolvente de fresado | Hasta 1200 × 800 × 500 mm | Paneles, placas base, carcasas grandes |
| sobre giratorio | Hasta Ø400 × 1000 mm | Ejes, manguitos, bridas. |
| Cantidad mínima de pedido | Prototipo de 1 pieza, sin cargo por herramientas | Construcciones de validación, muestras de ingeniería. |
| plazo de entrega | 5 a 7 días hábiles para prototipos, 12 a 18 días hábiles para 100 a 1000 piezas | Programación de proyectos y planificación del buffer. |
| Formatos de dibujo | PASO, IGES, X_T, DWG, DXF, PDF | Cotización y entrada de programación. |
| Estándar de tolerancia | ISO 2768-m / ISO 2768-f, GD&T según ASME Y14.5-2018 | Dimensiones no toleradas y disputas de inspección |
| Sistema de calidad | Control de procesos alineado ISO 9001:2015, informe FAI, certificado de materiales, informe dimensional | Calificación de proveedores e inspección entrante. |
Cobertura de materiales. Aluminio 6061-T6, 7075-T6 y 2024 para trabajos estructurales y livianos; acero inoxidable 303, 304, 316L y 17-4PH para corrosión y contacto con alimentos; latón C360 y cobre C110 para conductividad; acero al carbono 1045 para piezas de resistencia crítica; y plásticos de ingeniería, incluidos POM, PEEK, PTFE, PA6 y UHMWPE para aislamiento y resistencia química.
Tratamiento e inspección de superficies. Anodizado Tipo II y Tipo III, arenado, pasivación, cincado y niquelado, recubrimiento en polvo, marcado y pulido láser, cada uno especificado con un estándar y una referencia de color, porque el "anodizado negro" por sí solo no es una especificación de compra. La inspección utiliza una CMM para verificación de posición y forma, un sistema de visión para características pequeñas, un probador de rugosidad, un probador de dureza, medidores de altura y medidores de rosca.
Fuentes de datos: las bandas de capacidad provienen de nuestra lista de capacidad de procesos internos y estándar de inspección, noviembre de 2026; las tolerancias generales siguen las normas ISO 2768-1:1989 e ISO 2768-2:1989; la tolerancia geométrica sigue ASME Y14.5-2018; El control de calidad sigue un sistema alineado con la norma ISO 9001:2015.
Aplicaciones industriales de piezas mecanizadas CNC
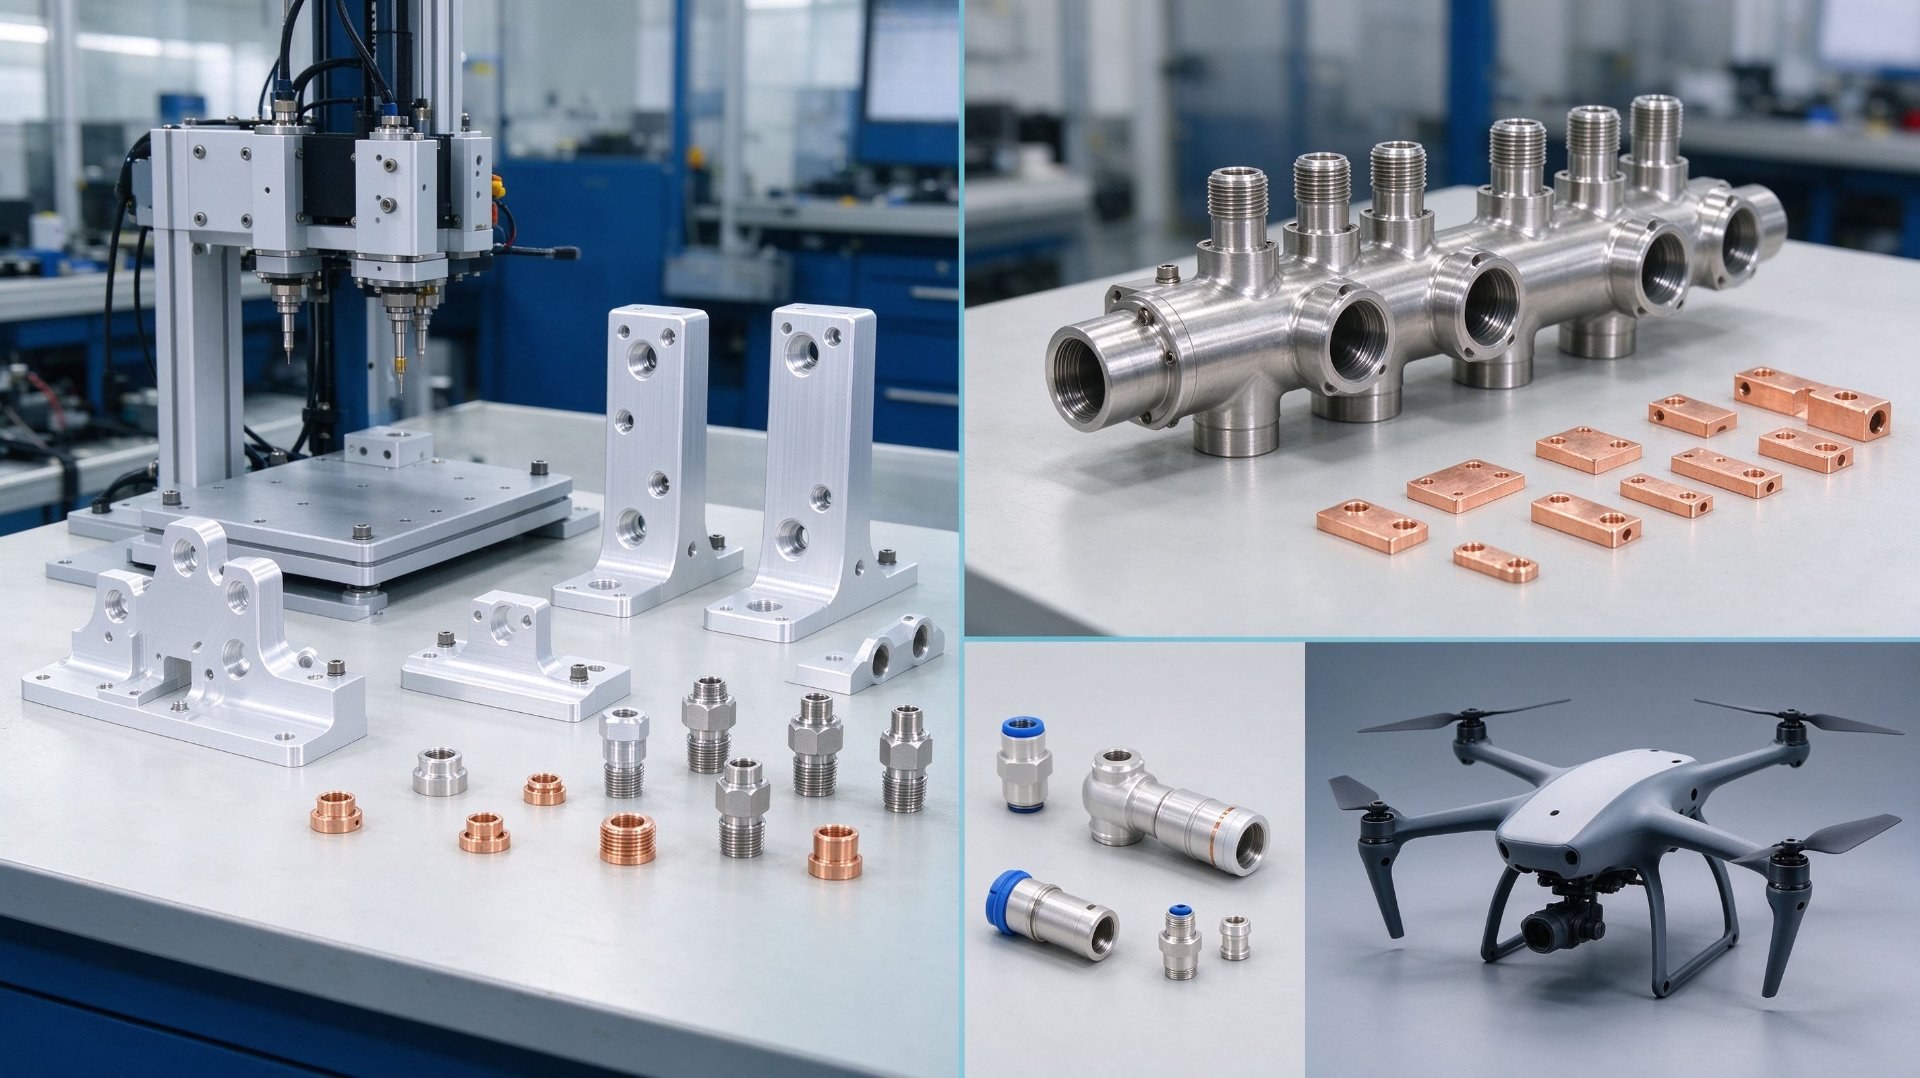 Las piezas mecanizadas personalizadas aparecen en estos sectores y cada una enfatiza una capacidad diferente.
Automatización y robótica. Accesorios, placas efectoras finales, carcasas de actuadores, soportes de movimiento lineal, mordazas de agarre y soportes de sensores. El control de referencia en todas las configuraciones es el desafío recurrente, y la planitud más la posición del orificio deciden si un robot repite dentro de la precisión declarada.
Aeroespacial y UAV. Soportes, soportes de carga útil, cardanes de cámara, piezas de tren de aterrizaje y carcasas de disipador de calor en 6061 o 7075. Las paredes delgadas se desvían bajo la fuerza de corte, por lo que los accesorios son tan importantes como la máquina, y se espera trazabilidad del material en cada lote.
Equipo médico y de laboratorio. Carcasas, bloques colectores, componentes de bombas, marcos de instrumentos y piezas de escenario de imágenes 316L y 17-4PH. La facilidad de limpieza, la calidad de los bordes y el acabado son requisitos funcionales, por lo que la pasivación y la inspección documentada son rutinarias.
Nuevos equipos de energía y baterías. Soportes de barras colectoras, fijaciones de bandejas de celdas, marcos de módulos, placas de refrigeración y conductores de cobre. La planitud para el apilamiento, la consistencia del lote y el rendimiento térmico impulsan la especificación.
Sistemas hidráulicos y neumáticos. Cuerpos de válvulas, bloques colectores, pistones, extremos de varilla y accesorios de puerto. La redondez del orificio, la rectitud, la calidad de la rosca y el acabado de la cara de sellado deciden si el conjunto tiene fugas, y los conductos perforados transversalmente hacen que la capacidad de 4 y 5 ejes sea un requisito difícil.
Maquinaria industrial y transmisión de energía. Tapas de cajas de cambios, carcasas de cojinetes, ejes, acoplamientos, poleas y bloques de ajuste. Esta es la columna vertebral del volumen de la mayoría de los proveedores y premia un proceso estable más que una capacidad exótica.
[Imagen: soportes de aluminio mecanizados por CNC, colectores de acero inoxidable y placas frías de cobre ordenados por sector de aplicación]
Cómo seleccionar un proveedor de mecanizado CNC: 8 pasos
 La mayoría de las fallas en el abastecimiento son predecibles y pueden evitarse antes de que se emita la orden de compra. Esta secuencia es la que recomendamos a los compradores que nos evalúan a nosotros y a los compradores que evalúan a cualquier otra persona.
Paso 1: envíe un paquete de datos completo. Un modelo STEP o X_T para geometría y un dibujo 2D para tolerancias, datos, roscas, acabado, material, tratamiento térmico y marcado. Un modelo por sí solo deja dimensiones críticas a la interpretación, y en la interpretación es donde comienzan las disputas. Indique la cantidad, la fecha prevista, el país de destino y los requisitos de embalaje.
Paso 2: Solicite comentarios de DFM antes del precio. Un proveedor serio comenta sobre el espesor de la pared, el alcance de la herramienta, los radios de las esquinas, la acumulación de tolerancias y si se puede lograr el acabado con la geometría que dibujó. Una cotización sin preguntas técnicas generalmente significa que el dibujo no fue leído.
Paso 3: Verificar la capacidad de tolerancia con evidencia. Pregunte qué tolerancia se aplica a cada característica, qué método de inspección lo demuestra y si el número es la capacidad del proceso o un registro del mejor de los casos. Solicite un informe dimensional de un trabajo comparable.
Paso 4: Confirmar material y trazabilidad. Solicite el certificado del molino, el número de calor y si alguna vez se permite la sustitución. Para los grados inoxidable y aeroespacial esto no es negociable.
Paso 5: solicite un prototipo pago e inspecciónelo usted mismo. Mida las características importantes, no las fáciles, y verifique la calidad del borde, el encaje de la rosca, el acabado y la planitud. Un prototipo que se transmite a su CMM elimina la mayor parte del riesgo de la orden de producción.
Paso 6: Acuerde el paquete de inspección desde el principio. Informe de inspección del primer artículo, informe dimensional, certificado de material, certificado de tratamiento y fotografías de embalaje. Defina AQL o inspección completa de características críticas antes de la producción, no después de un rechazo.
Paso 7: Bloquear el cronograma, la logística y el riesgo compartido. Confirme el plazo de entrega a partir de la aprobación del dibujo en lugar de la consulta, acuerde qué sucederá si el material se retrasa y elija términos que se ajusten a su riesgo: mensajería para muestras, transporte aéreo para producción urgente, transporte marítimo para el volumen planificado.
Paso 8: Compare el costo total, no el precio unitario. Un precio más barato con un primer artículo débil, documentación poco clara y calidad impredecible cuesta más en mano de obra de inspección, parada de línea y retrabajo.
Preguntas frecuentes: parámetros y capacidades de mecanizado CNC
Cada respuesta coincide con la tabla de parámetros anterior. Cuando se cita una cifra, se indica la fuente para que su equipo de calidad pueda verificarla de forma independiente.
P1: ¿Cuál es la tolerancia más estricta que puede soportar su servicio de mecanizado CNC?
A1: ±0,005 mm en características de precisión, con ±0,02 mm como nuestra tolerancia general para piezas mecánicas estándar. El valor alcanzable depende del material, el tamaño de la característica y la geometría: un pequeño eje de acero inoxidable sostiene ±0,005 mm de manera más confiable que una placa larga de aluminio, donde la expansión térmica y la deflexión se convierten en el límite. Confirmamos la tolerancia aplicable durante la revisión de DFM en lugar de citar una cifra general.
Fuente: lista de capacidad de procesos de fábrica, noviembre de 2026; ISO 2768-1:1989.
P2: ¿Qué materiales se pueden mecanizar para piezas personalizadas?
A2: Aluminio 6061-T6, 7075-T6 y 2024; acero inoxidable 303, 304, 316L y 17-4PH; latón C360 y cobre C110; acero al carbono 1045 y aceros aleados seleccionados; y plásticos de ingeniería, incluidos POM, PEEK, PTFE, PA6 y UHMWPE. Los certificados de materiales están disponibles previa solicitud y nunca se realizan sustituciones sin aprobación por escrito.
Fuente: lista de materiales aprobados, manual de calidad de fábrica.
P3: ¿Qué rugosidad superficial y acabados están disponibles?
R3: Las superficies mecanizadas suelen tener Ra 6,3 μm, el acabado estándar alcanza Ra 1,6 μm, el acabado fino alcanza Ra 0,8 μm y el esmerilado o lapeado alcanza Ra 0,4 μm. Los tratamientos incluyen anodizado Tipo II y Tipo III, chorro de arena, pasivación, cincado y niquelado, recubrimiento en polvo, marcado láser y pulido.
Fuente: hoja de especificaciones de acabado superficial; Medición del probador de rugosidad.
P4: ¿Cuál es la cantidad mínima de pedido? ¿Existe un cargo por herramientas?
R4: Se acepta una pieza para prototipos y no hay cargo por herramientas porque el mecanizado CNC no necesita molde ni matriz dedicados. La programación y la configuración están incluidas en la cotización, por lo que la segunda unidad es mucho más barata que la primera.
Fuente: política de cotizaciones, manual de ventas de fábrica.
P5: ¿Cuál es el tamaño máximo de pieza que puede mecanizar?
A5: Fresado hasta 1200 × 800 × 500 mm y torneado hasta Ø400 × 1000 mm. A veces se pueden producir piezas más grandes en secciones divididas y ensambladas, pero eso cambia la acumulación de tolerancias y debe diseñarse en lugar de improvisarse.
Fuente: lista de especificaciones de la máquina, noviembre de 2026.
P6: ¿Qué plazo de entrega debo planificar?
A6: de 5 a 7 días hábiles para prototipos después de la aprobación del dibujo y de 12 a 18 días hábiles para 100 a 1000 piezas. Estas cifras suponen material en stock y ningún tratamiento especial; el anodizado y el enchapado suelen tardar entre 2 y 4 días laborables, y el material importado puede tardar mucho más.
Fuente: norma de planificación de producción, noviembre de 2026.
P7: ¿Qué formatos de dibujo aceptan y cómo se manejan las dimensiones sin tolerancias?
A7: PASO, IGES, X_T, DWG, DXF y PDF. Las dimensiones sin tolerancias siguen la norma ISO 2768-m de forma predeterminada o la norma ISO 2768-f cuando se requiere un control más preciso, y las tolerancias geométricas siguen la norma ASME Y14.5-2018. Si su dibujo utiliza otro estándar, indíquelo en la hoja, porque la suposición predeterminada rige la inspección y cualquier disputa.
Fuente: ISO 2768-1:1989, ISO 2768-2:1989, ASME Y14.5-2018.
P8: ¿Cómo se verifica la calidad antes del envío?
A8: Con un informe de inspección del primer artículo, un informe dimensional contra el plano, los certificados de material y tratamiento, y CMM o medición de visión para características posicionales y de perfil. La dureza y la rugosidad se controlan con instrumentos específicos.
Fuente: Procedimiento de control de calidad alineado ISO 9001:2015; lista de equipos de inspección.
Conclusión y Solicitud de Cotización
 Ahora tiene una respuesta funcional a lo que es el mecanizado CNC desde una perspectiva de compra: qué hace el proceso, qué tipo se adapta a qué geometría, qué tolerancias y acabados son realistas, cómo se asigna la capacidad a las aplicaciones industriales y cómo calificar a un proveedor antes de confirmar una orden de compra.
Si su proyecto necesita mecanizado CNC personalizado en metal o plástico de ingeniería, envíe su dibujo 2D y modelo 3D con cantidad, material, acabado y fecha objetivo. Nuestro equipo de ingeniería revisará la capacidad de fabricación, confirmará la tolerancia que se aplica a cada característica crítica y devolverá una cotización con el plazo de entrega y el plan de inspección. Sin piezas de catálogo, sin reventa, sin promesas vagas: mecanizamos lo que usted especifica y documentamos lo que enviamos.
Sitio web oficial: https://www.chnzhongzhu.com/
Whatsapp: +86 15211948173
Correo electrónico: 3124962262@qq.com
Envíe dibujos en STEP, IGES, X_T, DWG, DXF o PDF. Para obtener la respuesta más rápida, incluya la cantidad, el grado del material, el acabado de la superficie y la fecha de entrega requerida en el primer mensaje.
Cómo pintar llantas de aleación de aluminio
Artículo relacionado