
Hay muchos tipos de máquinas herramienta de cinco ejes, ¿las conoces todas?
Autor: jokddy
2023-07-04
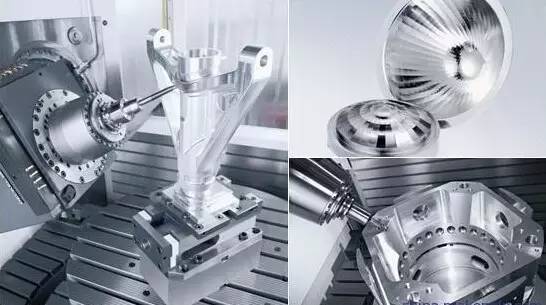
El mecanizado de cinco ejes (mecanizado de 5 ejes), como su nombre indica, es un modo de procesamiento de máquinas herramienta CNC. Utilizando el movimiento de interpolación lineal de 5 coordenadas cualesquiera en X, Y, Z, A, B y C, la máquina herramienta utilizada para el mecanizado de cinco ejes generalmente se denomina máquina herramienta de cinco ejes o centro de mecanizado de cinco ejes. ¿Pero realmente entiende el mecanizado de cinco ejes?

El desarrollo de la tecnología de cinco ejes.
Durante décadas, se creía ampliamente que la tecnología de mecanizado CNC de cinco ejes era el único medio para mecanizar superficies continuas, lisas y complejas. Una vez que las personas encuentran problemas irresolubles en el diseño y fabricación de superficies curvas complejas, recurrirán a la tecnología de mecanizado de cinco ejes en busca de ayuda. pero. . .
El control numérico del varillaje de cinco ejes es la tecnología más difícil y más utilizada en la tecnología de control numérico. Integra control por computadora, servoaccionamiento de alto rendimiento y tecnología de mecanizado de precisión, y se aplica al mecanizado eficiente, preciso y automático de superficies curvas complejas. A nivel internacional, la tecnología de control numérico de varillaje de cinco ejes se considera un símbolo del nivel de tecnología de automatización de los equipos de producción de un país. Debido a su estatus especial, especialmente su importante influencia en las industrias aeronáutica, aeroespacial y militar, así como su complejidad técnica, los países industrializados occidentales siempre han utilizado el sistema CNC de cinco ejes como material estratégico para implementar un sistema de licencias de exportación.
En comparación con el mecanizado CNC de tres ejes, desde la perspectiva de la tecnología y la programación, el uso del mecanizado CNC de cinco ejes para superficies complejas tiene las siguientes ventajas:
1) Mejorar la calidad y eficiencia del procesamiento.
2) Ampliar el alcance del proceso
3) Conozca la nueva dirección del desarrollo de compuestos.

Pero jaja, pero de nuevo. . . Debido a la interferencia y el control de posición de la herramienta en el espacio de mecanizado, el mecanizado CNC de cinco ejes es mucho más complicado que la máquina herramienta de tres ejes en su programación CNC, sistema CNC y estructura de máquina herramienta. Por lo tanto, los cinco ejes son fáciles de decir, ¡pero es realmente difícil implementarlos! Además, ¡es aún más difícil de operar y utilizar bien!

Hablando de cinco ejes, ¿tengo que hablar de cinco ejes verdaderos y falsos? La diferencia entre 5 ejes verdadero y falso radica principalmente en si existe una función RTCP. ¡Por esta razón, el editor buscó específicamente esta palabra!
RTCP, déjame explicarte, RTCP de Fidia es la abreviatura de "Rotational Tool Center Point", que literalmente significa "centro de herramienta giratoria". "Programación central", de hecho, esto es solo el resultado de RTCP. RTCP de PA es la abreviatura de las primeras palabras de "Rotación del punto central de la herramienta en tiempo real". HEIDENHAIN se refiere a la llamada tecnología de actualización similar a TCPM, que es la abreviatura de "Gestión del punto central de la herramienta". Otros fabricantes llaman a una tecnología similar TCPC, que es la abreviatura de "Control del punto central de la herramienta", que significa punto central de la herramienta. control.
Desde el significado literal del RTCP de Fidia, suponiendo que la función RTCP se ejecuta manualmente en un punto fijo, el punto central de la herramienta y el punto de contacto real entre la herramienta y la superficie de la pieza de trabajo permanecerán sin cambios, y el punto central de la herramienta caerá en el punto de contacto real entre la herramienta y la superficie de la pieza de trabajo. En la línea normal, el mango de la herramienta girará alrededor del punto central de la herramienta. Para la herramienta de punta esférica, el punto central de la herramienta es el punto de trayectoria objetivo del código NC. Para lograr el propósito de permitir que el mango de la herramienta simplemente gire alrededor del punto de trayectoria objetivo (es decir, el punto central de la herramienta) al ejecutar la función RTCP, es necesario compensar en tiempo real el desplazamiento de cada coordenada lineal del punto central de la herramienta causado por la rotación del mango de la herramienta. Es posible cambiar el ángulo incluido entre el portaherramientas y la normal en el punto de contacto real de la herramienta y la superficie de la pieza de trabajo manteniendo sin cambios el punto central de la herramienta y el punto de contacto real entre la herramienta y la superficie de la pieza de trabajo, para lograr el mejor efecto de corte de la eficiencia del cortador de punta esférica y evitar eficazmente interferencias y otros efectos. Por lo tanto, RTCP parece estar más en el punto central de la herramienta (es decir, el punto de trayectoria objetivo del código NC) para lidiar con el cambio de las coordenadas de rotación.
Las máquinas herramienta de cinco ejes y los sistemas CNC sin RTCP deben depender de la programación y el posprocesamiento CAM y planificar la trayectoria de la herramienta con anticipación. Por la misma parte, si se cambia la máquina herramienta o se cambia la herramienta, se debe volver a realizar la programación CAM y el posprocesamiento, por lo que solo se llama falso cinco ejes, y muchas máquinas herramienta y sistemas CNC domésticos de cinco ejes pertenecen a este tipo de falso cinco ejes. Por supuesto, no hay nada de malo en que la gente insista en llamarse a sí mismos enlace de cinco ejes, ¡pero este (falso) cinco ejes no es el otro (verdadero) cinco ejes!

Por ello, el editor también consultó a expertos de la industria. En resumen, los cinco ejes reales son cinco ejes y cinco enlaces, y los cinco ejes falsos pueden ser cinco ejes y tres enlaces, ¡y los otros dos ejes solo desempeñan una función de posicionamiento!
Este es un dicho popular, no estándar. En términos generales, existen dos tipos de máquinas herramienta de cinco ejes: una es el enlace de cinco ejes, es decir, se pueden vincular cinco ejes al mismo tiempo, y el otro es el procesamiento de posicionamiento de cinco ejes. Es un enlace de cinco ejes y tres: es decir, se giran y posicionan dos ejes giratorios, y solo se pueden procesar tres ejes simultáneamente. Este tipo de máquina herramienta de cinco ejes, comúnmente conocida como modo 3+2, también puede entenderse como un falso cinco ejes.
La forma actual de las máquinas herramienta CNC de cinco ejes
En el diseño mecánico de los centros de mecanizado de 5 ejes, los fabricantes de máquinas herramienta han trabajado incansablemente para desarrollar nuevos modos de movimiento que satisfagan diversos requisitos. En base a los distintos tipos de máquinas herramienta de cinco ejes que existen actualmente en el mercado, aunque existen varios tipos de estructuras mecánicas, existen principalmente los siguientes tipos:

Dos coordenadas de rotación controlan directamente la dirección del eje de la herramienta (forma de doble cabezal oscilante)

Los dos ejes de coordenadas están en la punta de la herramienta,
Pero el eje de rotación no es perpendicular al eje de la línea (tipo cabezal oscilante de plomería)

Dos coordenadas de rotación controlan directamente la rotación del espacio (forma de doble plataforma giratoria)

Los dos ejes de coordenadas están sobre la mesa,
Pero el eje de rotación no es perpendicular al eje lineal (tipo tabla de plomería)

Una de las dos coordenadas de rotación actúa sobre la herramienta y la otra sobre la pieza (una forma de péndulo y otra de rotación). Después de ver la máquina herramienta de cinco ejes con estas estructuras, creo que deberíamos entender qué y cómo se mueve la máquina herramienta de cinco ejes.
Dificultades y obstáculos en el desarrollo de la tecnología CNC de cinco ejes.
Todo el mundo reconoce desde hace mucho tiempo la superioridad y la importancia de la tecnología CNC de cinco ejes. Pero hasta ahora, la aplicación de la tecnología CNC de cinco ejes todavía se limita a unos pocos departamentos bien financiados y todavía quedan problemas sin resolver.
El siguiente editor ha recopilado algunas dificultades y resistencias para ver si se corresponden con su situación.
La programación CNC de cinco ejes es abstracta y difícil de operar
Este es un dolor de cabeza para todo programador NC tradicional. Las máquinas herramienta de tres ejes solo tienen ejes de coordenadas lineales, mientras que las máquinas herramienta CNC de cinco ejes tienen varias estructuras; el mismo código NC puede obtener el mismo efecto de procesamiento en diferentes máquinas herramienta CNC de tres ejes, pero el código NC de una determinada máquina herramienta de cinco ejes no se puede aplicar a todos los tipos de máquinas de cinco ejes. Además del movimiento lineal, la programación NC también necesita coordinar cálculos relacionados con el movimiento giratorio, como la inspección de la carrera del ángulo de rotación, la verificación de errores no lineales, el cálculo del movimiento de rotación de la herramienta, etc. La cantidad de información a procesar es muy grande y la programación NC es extremadamente abstracta.
Las habilidades de operación y programación del mecanizado CNC de cinco ejes están estrechamente relacionadas. Si el usuario añade funciones especiales a la máquina herramienta, la programación y el funcionamiento serán más complicados. Sólo mediante la práctica repetida la programación y los operadores pueden dominar los conocimientos y habilidades necesarios. La falta de programación y operadores experimentados es un obstáculo importante para la popularización de la tecnología CNC de cinco ejes.
Muchos fabricantes nacionales han comprado máquinas herramienta CNC de cinco ejes en el extranjero. Debido a la insuficiencia de capacitación y servicios técnicos, las funciones inherentes de las máquinas herramienta CNC de cinco ejes son difíciles de realizar y la tasa de utilización de las máquinas herramienta es muy baja. En muchos casos, es mejor utilizar máquinas herramienta de tres ejes.
Requisitos muy estrictos para el controlador de interpolación NC y el sistema de servoaccionamiento.
El movimiento de la máquina herramienta de cinco ejes es la síntesis de los movimientos de los cinco ejes de coordenadas. La adición de coordenadas de rotación no solo aumenta la carga de los cálculos de interpolación, sino que también los pequeños errores de las coordenadas de rotación reducirán en gran medida la precisión del mecanizado. Por lo tanto, se requiere que el controlador tenga una mayor precisión de operación.
Las características cinemáticas de la máquina herramienta de cinco ejes requieren que el sistema de servoaccionamiento tenga buenas características dinámicas y un amplio rango de velocidades.
La verificación del programa NC del CNC de cinco ejes es particularmente importante
Para mejorar la eficiencia del mecanizado, es urgente eliminar el método de calibración tradicional del "método de corte de prueba". En el mecanizado CNC de cinco ejes, la verificación de los programas NC también se ha vuelto muy importante, porque las piezas de trabajo generalmente procesadas por máquinas herramienta CNC de cinco ejes son muy costosas y la colisión es un problema común en el mecanizado CNC de cinco ejes: la herramienta corta la pieza de trabajo; Colisión con la pieza de trabajo a muy alta velocidad; colisión entre la herramienta y la máquina herramienta, accesorios y otros equipos en el rango de procesamiento; Colisión entre la parte móvil de la máquina herramienta y la parte fija o la pieza de trabajo. En el CNC de cinco ejes, la colisión es difícil de predecir y el programa de calibración debe realizar un análisis exhaustivo de la cinemática de la máquina herramienta y del sistema de control.
Si el sistema CAM detecta un error, la trayectoria de la herramienta se puede procesar inmediatamente; pero si se encuentra un error en el programa NC durante el mecanizado, la trayectoria de la herramienta no se puede modificar directamente como en el CNC de tres ejes. En una máquina herramienta de tres ejes, el operador de la máquina puede modificar directamente parámetros como el radio de la herramienta. En el mecanizado de cinco ejes, la situación no es tan sencilla, porque los cambios en el tamaño y la posición de la herramienta tienen un impacto directo en la trayectoria del movimiento de rotación posterior.
Compensación del radio de la herramienta
En el programa NC de varillaje de cinco ejes, la función de compensación de la longitud de la herramienta sigue siendo válida, pero la compensación del radio de la herramienta no es válida. Cuando el fresado por formación de contacto se realiza con una fresa cilíndrica, es necesario compilar diferentes programas para fresas de diferentes diámetros. Ninguno de los sistemas CNC populares actuales puede completar la compensación del radio de la herramienta porque el archivo ISO no proporciona datos suficientes para recalcular la posición de la herramienta. El usuario necesita cambiar la herramienta con frecuencia o ajustar el tamaño exacto de la herramienta durante el mecanizado CNC. Según el procedimiento de procesamiento normal, la trayectoria de la herramienta debe enviarse de regreso al sistema CAM para su nuevo cálculo. Como resultado, la eficiencia de todo el proceso de procesamiento es muy baja.
En respuesta a este problema, investigadores noruegos están desarrollando una solución temporal llamada LCOPS (Estrategia de producción optimizada de bajo costo, estrategia de producción optimizada de bajo costo). Los datos necesarios para la corrección de la trayectoria de la herramienta se transfieren desde la aplicación CNC al sistema CAM y la trayectoria calculada se envía directamente al controlador. LCOPS requiere que un tercero proporcione software CAM que se pueda conectar directamente a la máquina CNC, donde se transfieren archivos del sistema CAM en lugar de códigos ISO. La solución definitiva a este problema depende de la introducción de una nueva generación de sistemas de control CNC que puedan reconocer archivos de modelo de pieza de trabajo en formatos comunes (como STEP, etc.) o archivos de sistema CAD.
postprocesador
La diferencia entre una máquina herramienta de cinco ejes y una máquina herramienta de tres ejes es que tiene dos coordenadas de rotación. La posición de la herramienta se convierte del sistema de coordenadas de la pieza de trabajo al sistema de coordenadas de la máquina herramienta, y se requieren varias transformaciones de coordenadas en el medio. Utilizando el popular generador de posprocesador del mercado, solo se pueden ingresar los parámetros básicos de la máquina herramienta para generar el posprocesador de la máquina herramienta CNC de tres ejes. Para las máquinas herramienta CNC de cinco ejes, actualmente sólo existen algunos posprocesadores mejorados. El postprocesador de la máquina herramienta CNC de cinco ejes aún no se ha desarrollado más.

Cuando los tres ejes están vinculados, no es necesario considerar la posición del origen de la pieza de trabajo en la mesa de la máquina en la trayectoria de la herramienta, y el posprocesador puede manejar automáticamente la relación entre el sistema de coordenadas de la pieza de trabajo y el sistema de coordenadas de la máquina herramienta. Para el varillaje de cinco ejes, por ejemplo, cuando se procesa en una fresadora horizontal con varillaje de cinco ejes X, Y, Z, B y C, se debe considerar el tamaño de la posición de la pieza de trabajo en la plataforma giratoria C y las dimensiones de la posición entre las plataformas giratorias B y C, al generar la trayectoria de la herramienta. Los trabajadores suelen dedicar mucho tiempo a estas relaciones posicionales al sujetar piezas de trabajo. Si el posprocesador puede procesar estos datos, la instalación de la pieza de trabajo y el procesamiento de la trayectoria de la herramienta se simplificarán enormemente; simplemente sujete la pieza de trabajo sobre la mesa, mida la posición y orientación del sistema de coordenadas de la pieza de trabajo e ingrese estos datos en el posprocesamiento. Después de procesar la trayectoria de la herramienta, se puede obtener el programa NC apropiado.
Errores no lineales y problemas de singularidad
Debido a la introducción de coordenadas de rotación, la cinemática de una máquina herramienta CNC de cinco ejes es mucho más complicada que la de una máquina herramienta de tres ejes. El primer problema relacionado con la rotación es el error no lineal. El error no lineal debe atribuirse al error de programación, que puede controlarse reduciendo la distancia del paso. En la etapa de precálculo, el programador no puede conocer el tamaño del error no lineal, y el error no lineal se puede calcular solo después de que el posprocesador genera el programa de la máquina herramienta. La linealización de la trayectoria de la herramienta puede resolver este problema. Algunos sistemas de control son capaces de linealizar la trayectoria de la herramienta durante el mecanizado, pero normalmente esto se hace en un posprocesador.
Otro problema causado por el eje de rotación es la singularidad. Si la singularidad está en la posición extrema del eje de rotación, una pequeña oscilación cerca de la singularidad dará como resultado un giro de 180° del eje de rotación, lo cual es bastante peligroso.
Requisitos para sistemas CAD/CAM
Para la operación del procesamiento del pentaedro, el usuario debe confiar en un sistema CAD/CAM maduro y debe contar con programadores experimentados para operar el sistema CAD/CAM.
La diferencia entre una máquina herramienta de cinco ejes y una máquina herramienta de tres ejes es que tiene dos coordenadas de rotación. La posición de la herramienta se convierte del sistema de coordenadas de la pieza de trabajo al sistema de coordenadas de la máquina herramienta, y se requieren varias transformaciones de coordenadas en el medio. Utilizando el popular generador de posprocesador del mercado, solo se pueden ingresar los parámetros básicos de la máquina herramienta para generar el posprocesador de la máquina herramienta CNC de tres ejes. Para las máquinas herramienta CNC de cinco ejes, actualmente sólo existen algunos posprocesadores mejorados. El postprocesador de la máquina herramienta CNC de cinco ejes aún no se ha desarrollado más.
Cuando los tres ejes están vinculados, no es necesario considerar la posición del origen de la pieza de trabajo en la mesa de la máquina en la trayectoria de la herramienta, y el posprocesador puede manejar automáticamente la relación entre el sistema de coordenadas de la pieza de trabajo y el sistema de coordenadas de la máquina herramienta. Para el varillaje de cinco ejes, por ejemplo, cuando se procesa en una fresadora horizontal con varillaje de cinco ejes X, Y, Z, B y C, se debe considerar el tamaño de la posición de la pieza de trabajo en la plataforma giratoria C y las dimensiones de la posición entre las plataformas giratorias B y C, al generar la trayectoria de la herramienta. Los trabajadores suelen dedicar mucho tiempo a estas relaciones posicionales al sujetar piezas de trabajo. Si el posprocesador puede procesar estos datos, la instalación de la pieza de trabajo y el procesamiento de la trayectoria de la herramienta se simplificarán enormemente; simplemente sujete la pieza de trabajo sobre la mesa, mida la posición y orientación del sistema de coordenadas de la pieza de trabajo e ingrese estos datos en el posprocesamiento. Después de procesar la trayectoria de la herramienta, se puede obtener el programa NC apropiado.
Errores no lineales y problemas de singularidad
Debido a la introducción de coordenadas de rotación, la cinemática de una máquina herramienta CNC de cinco ejes es mucho más complicada que la de una máquina herramienta de tres ejes. El primer problema relacionado con la rotación es el error no lineal. El error no lineal debe atribuirse al error de programación, que puede controlarse reduciendo la distancia del paso. En la etapa de precálculo, el programador no puede conocer el tamaño del error no lineal, y el error no lineal se puede calcular solo después de que el posprocesador genera el programa de la máquina herramienta. La linealización de la trayectoria de la herramienta puede resolver este problema. Algunos sistemas de control son capaces de linealizar la trayectoria de la herramienta durante el mecanizado, pero normalmente esto se hace en un posprocesador.
Otro problema causado por el eje de rotación es la singularidad. Si la singularidad está en la posición extrema del eje de rotación, una pequeña oscilación cerca de la singularidad dará como resultado un giro de 180° del eje de rotación, lo cual es bastante peligroso.
Requisitos para sistemas CAD/CAM
Para la operación del procesamiento del pentaedro, el usuario debe confiar en un sistema CAD/CAM maduro y debe contar con programadores experimentados para operar el sistema CAD/CAM.
Cinco grandes problemas de los troqueles de estampación y sus soluciones.
Puntos clave del diseño de moldes de inyección para el soporte interior del generador de imágenes y el dibujo 3D
Artículo relacionado

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes quieren una muestra funcional en días y una impresora 3D se la entrega, pero sólo cuando se sabe cómo imprimir en 3D correctamente.
cómo imprimir en 3d

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Los clientes suelen enviar un archivo STL y esperan una muestra funcional en unos días.
cómo imprimir un archivo stl

El muestreo rápido es la forma más rápida de conseguir negocios en las industrias de mecanizado de hardware y moldes de plástico. Una impresora 3D produce muestras rápidamente y, con el enfoque correcto, una impresora puede incluso producir piezas estructurales para otra máquina.
cómo imprimir una impresora 3d
