
Es gibt viele Arten von fünfachsigen Werkzeugmaschinen. Kennen Sie sie alle?
Autor: jokddy
2023-07-04
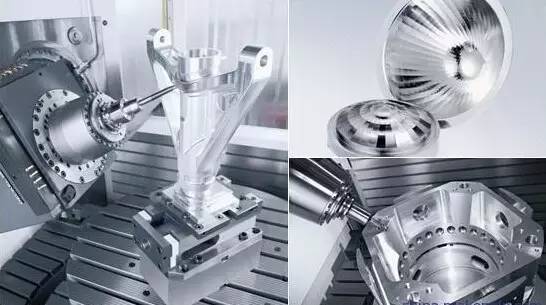
Die Fünf-Achsen-Bearbeitung (5-Achsen-Bearbeitung) ist, wie der Name schon sagt, eine Art der CNC-Werkzeugmaschinenbearbeitung. Unter Verwendung der linearen Interpolationsbewegung von fünf beliebigen Koordinaten in X, Y, Z, A, B und C wird die für die Fünf-Achsen-Bearbeitung verwendete Werkzeugmaschine üblicherweise als Fünf-Achsen-Werkzeugmaschine oder Fünf-Achsen-Bearbeitungszentrum bezeichnet. Aber verstehen Sie die Fünf-Achs-Bearbeitung wirklich?

Die Entwicklung der Fünf-Achsen-Technologie
Jahrzehntelang wurde allgemein angenommen, dass die Fünf-Achsen-CNC-Bearbeitungstechnologie die einzige Möglichkeit sei, kontinuierliche, glatte und komplexe Oberflächen zu bearbeiten. Sobald Menschen bei der Konstruktion und Herstellung komplexer gekrümmter Oberflächen auf unlösbare Probleme stoßen, wenden sie sich hilfesuchend an die Fünf-Achsen-Bearbeitungstechnologie. Aber. . .
Die numerische Steuerung mit fünfachsiger Verbindung ist die schwierigste und am weitesten verbreitete Technologie in der numerischen Steuerungstechnik. Es integriert Computersteuerung, Hochleistungs-Servoantrieb und Präzisionsbearbeitungstechnologie und wird für die effiziente, präzise und automatische Bearbeitung komplexer gekrümmter Oberflächen eingesetzt. International gilt die numerische Steuerungstechnik mit Fünfachsgestänge als Symbol für den automatisierungstechnischen Stand der Produktionsanlagen eines Landes. Aufgrund seines Sonderstatus, insbesondere seines wichtigen Einflusses auf die Luftfahrt-, Raumfahrt- und Militärindustrie, sowie seiner technischen Komplexität haben westliche Industrieländer das Fünf-Achsen-CNC-System seit jeher als strategisches Material zur Implementierung eines Exportlizenzsystems genutzt.
Im Vergleich zur dreiachsigen CNC-Bearbeitung bietet der Einsatz der fünfachsigen CNC-Bearbeitung für komplexe Oberflächen aus technologischer und programmtechnischer Sicht folgende Vorteile:
1) Verbessern Sie die Verarbeitungsqualität und -effizienz
2) Erweitern Sie den Umfang des Prozesses
3) Lernen Sie die neue Richtung der Compound-Entwicklung kennen

Aber, haha, aber schon wieder. . . Aufgrund der Interferenz und der Positionskontrolle des Werkzeugs im Bearbeitungsraum ist die fünfachsige CNC-Bearbeitung in Bezug auf CNC-Programmierung, CNC-System und Werkzeugmaschinenstruktur viel komplizierter als die dreiachsige Werkzeugmaschine. Daher ist die Fünfachse leicht zu sagen, aber es ist wirklich schwierig, sie zu realisieren! Darüber hinaus ist es noch schwieriger, es gut zu bedienen und zu nutzen!

Wenn ich von fünf Achsen spreche, muss ich über wahre und falsche fünf Achsen sprechen? Der Unterschied zwischen echten und falschen 5-Achsen liegt hauptsächlich darin, ob eine RTCP-Funktion vorhanden ist. Aus diesem Grund hat die Redaktion gezielt nach diesem Wort gesucht!
RTCP, lassen Sie mich erklären, RTCP von Fidia ist die Abkürzung für „Rotational Tool Center Point“, was wörtlich „Rotierendes Werkzeugzentrum“ bedeutet. „Zentrale Programmierung“ ist in der Tat nur das Ergebnis von RTCP. RTCP von PA ist die Abkürzung für die ersten paar Wörter von „Real-time Tool Center Point Rotation“. HEIDENHAIN bezieht sich auf eine ähnliche sogenannte Upgrade-Technologie wie TCPM, die Abkürzung für „Tool Center Point Management“. Andere Hersteller nennen eine ähnliche Technologie TCPC, was die Abkürzung für „Tool Center Point Control“ ist Werkzeugmittelpunktsteuerung.
Aus der wörtlichen Bedeutung von Fidias RTCP geht hervor, dass unter der Annahme, dass die RTCP-Funktion manuell an einem festen Punkt ausgeführt wird, der Werkzeugmittelpunkt und der tatsächliche Kontaktpunkt zwischen dem Werkzeug und der Werkstückoberfläche unverändert bleiben und der Werkzeugmittelpunkt auf den tatsächlichen Kontaktpunkt zwischen dem Werkzeug und der Werkstückoberfläche fällt. Auf der Normalenlinie dreht sich der Werkzeuggriff um den Mittelpunkt des Werkzeugs. Beim Kugelkopfwerkzeug ist der Mittelpunkt des Werkzeugs der Zielbahnpunkt des NC-Codes. Um den Zweck zu erreichen, dass sich der Werkzeuggriff beim Ausführen der RTCP-Funktion einfach um den Zielbahnpunkt (d. h. den Werkzeugmittelpunkt) drehen kann, muss der durch die Drehung des Werkzeuggriffs verursachte Versatz jeder linearen Koordinate des Werkzeugmittelpunkts in Echtzeit kompensiert werden. Es ist möglich, den eingeschlossenen Winkel zwischen dem Werkzeughalter und der Normalen am tatsächlichen Kontaktpunkt des Werkzeugs und der Werkstückoberfläche zu ändern, während der Mittelpunkt des Werkzeugs und der tatsächliche Kontaktpunkt zwischen dem Werkzeug und der Oberfläche des Werkstücks unverändert bleiben, um so die beste Schneidwirkung des Kugelfräsers zu erzielen und Interferenzen und andere Effekte wirksam zu vermeiden. Daher scheint RTCP eher auf dem Mittelpunkt des Werkzeugs (d. h. dem Zielbahnpunkt des NC-Codes) zu stehen, um mit der Änderung der Rotationskoordinaten umzugehen.
Fünfachsige Werkzeugmaschinen und CNC-Systeme ohne RTCP müssen auf CAM-Programmierung und Nachbearbeitung angewiesen sein und den Werkzeugweg im Voraus planen. Wenn für dasselbe Teil die Werkzeugmaschine oder das Werkzeug gewechselt wird, müssen die CAM-Programmierung und die Nachbearbeitung erneut durchgeführt werden, also nur Es wird als falsche Fünfachse bezeichnet, und viele inländische fünfachsige CNC-Werkzeugmaschinen und -Systeme gehören zu dieser Art von falschen Fünfachsen. Natürlich ist es nichts Falsches daran, sich immer wieder „Fünf-Achsen-Gestänge“ zu nennen, aber diese (falsche) Fünf-Achse ist nicht die andere (echte) Fünf-Achse!

Deshalb hat der Herausgeber auch Experten der Branche konsultiert. Kurz gesagt, die echte Fünf-Achse ist eine Fünf-Achsen-Fünf-Verbindung, und die gefälschte Fünf-Achse kann eine Fünf-Achsen-Drei-Verbindung sein, und die anderen beiden Achsen spielen nur eine Positionierungsfunktion!
Dies ist ein beliebtes Sprichwort, kein Standardspruch. Im Allgemeinen gibt es zwei Arten von Fünf-Achsen-Werkzeugmaschinen: Die eine ist die Fünf-Achsen-Verbindung, d. h. es können fünf Achsen gleichzeitig verbunden werden, und die andere ist die Fünf-Achsen-Positionierungsverarbeitung. Es handelt sich um eine Fünf-Achsen-Drei-Achsen-Kopplung: Das heißt, zwei rotierende Achsen werden gedreht und positioniert, und nur drei Achsen können gleichzeitig bearbeitet werden. Diese Art von Fünf-Achsen-Werkzeugmaschine, allgemein bekannt als 3+2-Modus, kann auch als falsche Fünf-Achsen-Maschine verstanden werden.
Die aktuelle Form der fünfachsigen CNC-Werkzeugmaschinen
Bei der mechanischen Konstruktion von 5-Achsen-Bearbeitungszentren haben Werkzeugmaschinenbauer unermüdlich daran gearbeitet, neue Bewegungsarten zu entwickeln, um den unterschiedlichen Anforderungen gerecht zu werden. Basierend auf den verschiedenen Arten von fünfachsigen Werkzeugmaschinen, die derzeit auf dem Markt sind, gibt es zwar verschiedene Arten mechanischer Strukturen, hauptsächlich jedoch die folgenden:

Zwei Rotationskoordinaten steuern direkt die Richtung der Werkzeugachse (Doppelschwenkkopfform)

Die beiden Koordinatenachsen liegen an der Spitze des Werkzeugs,
Die Drehachse steht jedoch nicht senkrecht zur Linienachse (Sanitär-Schwenkkopftyp).

Zwei Rotationskoordinaten steuern direkt die Rotation des Raumes (Doppeldrehtischform)

Die beiden Koordinatenachsen liegen auf dem Tisch,
Die Rotationsachse steht jedoch nicht senkrecht zur linearen Achse (Tischtyp für Sanitärinstallationen).

Eine der beiden Rotationskoordinaten wirkt auf das Werkzeug, die andere auf das Werkstück (ein Pendel und eine Rotationsform). Nachdem wir die fünfachsige Werkzeugmaschine mit diesen Strukturen gesehen haben, glaube ich, dass wir verstehen sollten, was und wie sich die fünfachsige Werkzeugmaschine bewegt.
Schwierigkeiten und Hindernisse bei der Entwicklung der Fünf-Achsen-CNC-Technologie
Jeder hat die Überlegenheit und Bedeutung der Fünf-Achsen-CNC-Technologie längst erkannt. Doch bisher ist der Einsatz der Fünf-Achs-CNC-Technologie noch auf wenige finanzstarke Abteilungen beschränkt und es gibt noch ungelöste Probleme.
Der unten stehende Herausgeber hat einige Schwierigkeiten und Widerstände zusammengestellt, um zu sehen, ob sie Ihrer Situation entsprechen?
Die Fünf-Achsen-CNC-Programmierung ist abstrakt und schwierig zu bedienen
Das bereitet jedem herkömmlichen NC-Programmierer Kopfzerbrechen. Dreiachsige Werkzeugmaschinen haben nur lineare Koordinatenachsen, während fünfachsige CNC-Werkzeugmaschinen unterschiedliche Strukturen aufweisen; Der gleiche NC-Code kann auf verschiedenen dreiachsigen CNC-Werkzeugmaschinen den gleichen Verarbeitungseffekt erzielen, der NC-Code einer bestimmten fünfachsigen Werkzeugmaschine kann jedoch nicht auf alle Arten von fünfachsigen Maschinen angewendet werden. Zusätzlich zur linearen Bewegung muss die NC-Programmierung auch Berechnungen im Zusammenhang mit Drehbewegungen koordinieren, wie z. B. Drehwinkel-Hubprüfung, nichtlineare Fehlerprüfung, Berechnung der Werkzeugdrehbewegung usw. Die zu verarbeitende Informationsmenge ist sehr groß und die NC-Programmierung äußerst abstrakt.
Die Bedien- und Programmierkenntnisse der Fünf-Achsen-CNC-Bearbeitung sind eng miteinander verbunden. Wenn der Benutzer der Werkzeugmaschine Sonderfunktionen hinzufügt, wird die Programmierung und Bedienung komplizierter. Nur durch wiederholtes Üben können sich Programmierer und Bediener die erforderlichen Kenntnisse und Fähigkeiten aneignen. Der Mangel an erfahrenen Programmierern und Bedienern ist ein großes Hindernis für die Verbreitung der Fünf-Achsen-CNC-Technologie.
Viele inländische Hersteller haben fünfachsige CNC-Werkzeugmaschinen aus dem Ausland gekauft. Aufgrund unzureichender technischer Ausbildung und Dienstleistungen sind die inhärenten Funktionen von fünfachsigen CNC-Werkzeugmaschinen schwer zu realisieren und die Auslastung von Werkzeugmaschinen ist sehr gering. In vielen Fällen ist es besser, dreiachsige Werkzeugmaschinen einzusetzen.
Sehr strenge Anforderungen an die NC-Interpolationssteuerung und das Servoantriebssystem
Die Bewegung der fünfachsigen Werkzeugmaschine ist die Synthese der Bewegungen der fünf Koordinatenachsen. Das Hinzufügen rotierender Koordinaten erhöht nicht nur die Belastung durch Interpolationsberechnungen, sondern auch die kleinen Fehler rotierender Koordinaten verringern die Bearbeitungsgenauigkeit erheblich. Daher muss die Steuerung eine höhere Betriebspräzision aufweisen.
Die kinematischen Eigenschaften der fünfachsigen Werkzeugmaschine erfordern gute dynamische Eigenschaften und einen großen Geschwindigkeitsbereich des Servoantriebssystems.
Besonders wichtig ist die Überprüfung des NC-Programms der Fünf-Achsen-CNC
Um die Effizienz der Bearbeitung zu verbessern, ist es dringend erforderlich, die traditionelle Kalibrierungsmethode „Probeschneidmethode“ abzuschaffen. Bei der fünfachsigen CNC-Bearbeitung ist auch die Überprüfung von NC-Programmen sehr wichtig geworden, da die Werkstücke, die normalerweise von fünfachsigen CNC-Werkzeugmaschinen bearbeitet werden, sehr teuer sind und Kollisionen ein häufiges Problem bei der fünfachsigen CNC-Bearbeitung sind: Das Werkzeug schneidet in das Werkstück ein; Kollision mit dem Werkstück mit sehr hoher Geschwindigkeit; Kollision zwischen dem Werkzeug und der Werkzeugmaschine, Vorrichtung und anderen Geräten im Bearbeitungsbereich; Kollision zwischen dem beweglichen Teil der Werkzeugmaschine und dem feststehenden Teil oder dem Werkstück. Bei der Fünf-Achsen-CNC ist die Kollision schwer vorherzusagen und das Kalibrierungsprogramm muss eine umfassende Analyse der Kinematik der Werkzeugmaschine und des Steuerungssystems durchführen.
Erkennt das CAM-System einen Fehler, kann die Werkzeugbahn sofort bearbeitet werden; Wenn jedoch während der Bearbeitung ein NC-Programmfehler festgestellt wird, kann der Werkzeugweg nicht wie bei einer Drei-Achsen-CNC direkt geändert werden. Bei einer dreiachsigen Werkzeugmaschine kann der Maschinenbediener Parameter wie den Werkzeugradius direkt ändern. Bei der Fünf-Achs-Bearbeitung ist die Situation nicht so einfach, da Änderungen in der Werkzeuggröße und -position einen direkten Einfluss auf die spätere Rotationsbewegungsbahn haben.
Werkzeugradiuskompensation
Im Fünf-Achsen-Verbindungs-NC-Programm ist die Werkzeuglängenkompensationsfunktion weiterhin gültig, die Werkzeugradiuskompensation ist jedoch ungültig. Beim Kontaktumformfräsen mit einem Zylinderfräser müssen für Fräser mit unterschiedlichem Durchmesser unterschiedliche Programme erstellt werden. Keines der derzeit gängigen CNC-Systeme kann die Werkzeugradiuskompensation durchführen, da die ISO-Datei nicht genügend Daten zur Neuberechnung der Werkzeugposition bereitstellt. Der Benutzer muss das Werkzeug häufig wechseln oder die genaue Größe des Werkzeugs während der CNC-Bearbeitung anpassen. Gemäß dem normalen Verarbeitungsvorgang sollte der Werkzeugweg zur Neuberechnung an das CAM-System zurückgesendet werden. Dadurch ist die Effizienz des gesamten Verarbeitungsprozesses sehr gering.
Als Reaktion auf dieses Problem entwickeln norwegische Forscher eine vorübergehende Lösung namens LCOPS (Low Cost Optimized Production Strategy, Low Cost Optimized Production Strategy). Die für die Werkzeugwegkorrektur erforderlichen Daten werden von der CNC-Anwendung an das CAM-System übertragen und der berechnete Werkzeugweg direkt an die Steuerung gesendet. Für LCOPS muss ein Dritter eine CAM-Software bereitstellen, die direkt an die CNC-Maschine angeschlossen werden kann, wobei CAM-Systemdateien anstelle von ISO-Codes übertragen werden. Die endgültige Lösung dieses Problems hängt von der Einführung einer neuen Generation von CNC-Steuerungssystemen ab, die Werkstückmodelldateien in gängigen Formaten (wie STEP usw.) oder CAD-Systemdateien erkennen können.
Postprozessor
Der Unterschied zwischen einer fünfachsigen Werkzeugmaschine und einer dreiachsigen Werkzeugmaschine besteht darin, dass sie über zwei rotierende Koordinaten verfügt. Die Werkzeugposition wird vom Werkstückkoordinatensystem in das Maschinenkoordinatensystem umgewandelt, und in der Mitte sind mehrere Koordinatentransformationen erforderlich. Mit dem beliebten Postprozessor-Generator auf dem Markt können nur die Grundparameter der Werkzeugmaschine eingegeben werden, um den Postprozessor der dreiachsigen CNC-Werkzeugmaschine zu generieren. Für fünfachsige CNC-Werkzeugmaschinen gibt es derzeit nur wenige verbesserte Postprozessoren. Der Postprozessor der fünfachsigen CNC-Werkzeugmaschine muss noch weiterentwickelt werden.

Wenn die drei Achsen verknüpft sind, muss die Position des Ursprungs des Werkstücks auf dem Maschinentisch nicht in der Werkzeugbahn berücksichtigt werden, und der Postprozessor kann die Beziehung zwischen dem Werkstückkoordinatensystem und dem Maschinenkoordinatensystem automatisch verarbeiten. Bei einer Fünf-Achsen-Verbindung, beispielsweise bei der Bearbeitung auf einer horizontalen Fräsmaschine mit X-, Y-, Z-, B- und C-Fünf-Achsen-Verbindung, müssen die Positionsgröße des Werkstücks auf dem C-Drehtisch und die Positionsabmessungen zwischen den B- und C-Drehtischen bei der Erstellung der Werkzeugbahn berücksichtigt werden. Mit der Auseinandersetzung mit diesen Lagebeziehungen beim Spannen von Werkstücken beschäftigt sich der Werker in der Regel intensiv. Wenn der Postprozessor diese Daten verarbeiten kann, wird die Installation des Werkstücks und die Bearbeitung des Werkzeugwegs erheblich vereinfacht; Klemmen Sie einfach das Werkstück auf den Tisch, messen Sie die Position und Ausrichtung des Werkstückkoordinatensystems und geben Sie diese Daten in die Nachbearbeitung ein. Nach der Bearbeitung des Werkzeugwegs kann das entsprechende NC-Programm erhalten werden.
Nichtlineare Fehler und Singularitätsprobleme
Aufgrund der Einführung rotierender Koordinaten ist die Kinematik einer fünfachsigen CNC-Werkzeugmaschine wesentlich komplizierter als die einer dreiachsigen Werkzeugmaschine. Das erste Problem im Zusammenhang mit der Rotation ist der nichtlineare Fehler. Der nichtlineare Fehler ist auf den Programmierfehler zurückzuführen, der durch Verringern des Schrittabstands kontrolliert werden kann. In der Vorberechnungsphase kann der Programmierer die Größe des nichtlinearen Fehlers nicht kennen, und der nichtlineare Fehler kann erst berechnet werden, nachdem das Werkzeugmaschinenprogramm vom Postprozessor generiert wurde. Die Linearisierung des Werkzeugwegs kann dieses Problem lösen. Einige Steuerungssysteme sind in der Lage, den Werkzeugweg während der Bearbeitung zu linearisieren, normalerweise erfolgt dies jedoch in einem Postprozessor.
Ein weiteres durch die Rotationsachse verursachtes Problem ist die Singularität. Befindet sich die Singularität an der äußersten Position der Rotationsachse, führt eine kleine Schwingung in der Nähe der Singularität zu einer 180°-Umdrehung der Rotationsachse, was ziemlich gefährlich ist.
Anforderungen an CAD/CAM-Systeme
Für den Betrieb der Pentaederverarbeitung muss der Benutzer auf ein ausgereiftes CAD/CAM-System zurückgreifen und über erfahrene Programmierer für die Bedienung des CAD/CAM-Systems verfügen.
Der Unterschied zwischen einer fünfachsigen Werkzeugmaschine und einer dreiachsigen Werkzeugmaschine besteht darin, dass sie über zwei rotierende Koordinaten verfügt. Die Werkzeugposition wird vom Werkstückkoordinatensystem in das Maschinenkoordinatensystem umgewandelt, und in der Mitte sind mehrere Koordinatentransformationen erforderlich. Mit dem beliebten Postprozessor-Generator auf dem Markt können nur die Grundparameter der Werkzeugmaschine eingegeben werden, um den Postprozessor der dreiachsigen CNC-Werkzeugmaschine zu generieren. Für fünfachsige CNC-Werkzeugmaschinen gibt es derzeit nur wenige verbesserte Postprozessoren. Der Postprozessor der fünfachsigen CNC-Werkzeugmaschine muss noch weiterentwickelt werden.
Wenn die drei Achsen verknüpft sind, muss die Position des Ursprungs des Werkstücks auf dem Maschinentisch nicht in der Werkzeugbahn berücksichtigt werden, und der Postprozessor kann die Beziehung zwischen dem Werkstückkoordinatensystem und dem Maschinenkoordinatensystem automatisch verarbeiten. Bei einer Fünf-Achsen-Verbindung, beispielsweise bei der Bearbeitung auf einer horizontalen Fräsmaschine mit X-, Y-, Z-, B- und C-Fünf-Achsen-Verbindung, müssen die Positionsgröße des Werkstücks auf dem C-Drehtisch und die Positionsabmessungen zwischen den B- und C-Drehtischen bei der Erstellung der Werkzeugbahn berücksichtigt werden. Mit der Auseinandersetzung mit diesen Lagebeziehungen beim Spannen von Werkstücken beschäftigt sich der Werker in der Regel intensiv. Wenn der Postprozessor diese Daten verarbeiten kann, wird die Installation des Werkstücks und die Bearbeitung des Werkzeugwegs erheblich vereinfacht; Klemmen Sie einfach das Werkstück auf den Tisch, messen Sie die Position und Ausrichtung des Werkstückkoordinatensystems und geben Sie diese Daten in die Nachbearbeitung ein. Nach der Bearbeitung des Werkzeugwegs kann das entsprechende NC-Programm erhalten werden.
Nichtlineare Fehler und Singularitätsprobleme
Aufgrund der Einführung rotierender Koordinaten ist die Kinematik einer fünfachsigen CNC-Werkzeugmaschine wesentlich komplizierter als die einer dreiachsigen Werkzeugmaschine. Das erste Problem im Zusammenhang mit der Rotation ist der nichtlineare Fehler. Der nichtlineare Fehler ist auf den Programmierfehler zurückzuführen, der durch Verringern des Schrittabstands kontrolliert werden kann. In der Vorberechnungsphase kann der Programmierer die Größe des nichtlinearen Fehlers nicht kennen, und der nichtlineare Fehler kann erst berechnet werden, nachdem das Werkzeugmaschinenprogramm vom Postprozessor generiert wurde. Die Linearisierung des Werkzeugwegs kann dieses Problem lösen. Einige Steuerungssysteme sind in der Lage, den Werkzeugweg während der Bearbeitung zu linearisieren, normalerweise erfolgt dies jedoch in einem Postprozessor.
Ein weiteres durch die Rotationsachse verursachtes Problem ist die Singularität. Befindet sich die Singularität an der äußersten Position der Rotationsachse, führt eine kleine Schwingung in der Nähe der Singularität zu einer 180°-Umdrehung der Rotationsachse, was ziemlich gefährlich ist.
Anforderungen an CAD/CAM-Systeme
Für den Betrieb der Pentaederverarbeitung muss der Benutzer auf ein ausgereiftes CAD/CAM-System zurückgreifen und über erfahrene Programmierer für die Bedienung des CAD/CAM-Systems verfügen.
Fünf Hauptprobleme von Stanzwerkzeugen und ihre Lösungen
Wichtige Punkte beim Spritzgussdesign für die Innenhalterung des Imagers und die 3D-Zeichnung
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
