
Existem muitos tipos de máquinas-ferramentas de cinco eixos, você conhece todas elas?
Autor: jokddy
2023-07-04
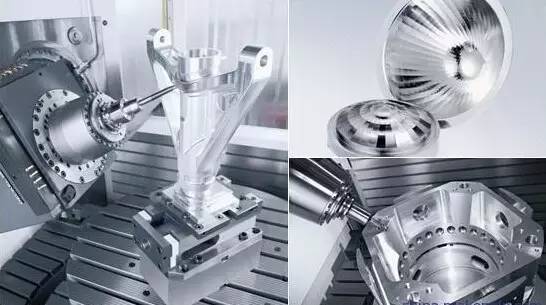
A usinagem de cinco eixos (5 Axis Machining), como o nome sugere, é um modo de processamento de máquinas-ferramenta CNC. Usando o movimento de interpolação linear de quaisquer 5 coordenadas em X, Y, Z, A, B e C, a máquina-ferramenta usada para usinagem de cinco eixos é geralmente chamada de máquina-ferramenta de cinco eixos ou centro de usinagem de cinco eixos. Mas você realmente entende de usinagem de cinco eixos?

O desenvolvimento da tecnologia de cinco eixos
Durante décadas, acreditou-se amplamente que a tecnologia de usinagem CNC de cinco eixos era o único meio de usinar superfícies contínuas, lisas e complexas. Quando as pessoas encontrarem problemas insolúveis no projeto e fabricação de superfícies curvas complexas, elas recorrerão à tecnologia de usinagem de cinco eixos em busca de ajuda. mas. . .
O controle numérico de ligação de cinco eixos é a tecnologia mais difícil e amplamente utilizada na tecnologia de controle numérico. Ele integra controle de computador, servoacionamento de alto desempenho e tecnologia de usinagem de precisão, e é aplicado à usinagem eficiente, precisa e automática de superfícies curvas complexas. Internacionalmente, a tecnologia de controle numérico de ligação de cinco eixos é considerada um símbolo do nível de tecnologia de automação dos equipamentos de produção de um país. Devido ao seu estatuto especial, especialmente à sua importante influência nas indústrias aeronáutica, aeroespacial e militar, bem como à sua complexidade técnica, os países industrializados ocidentais sempre utilizaram o sistema CNC de cinco eixos como material estratégico para implementar um sistema de licenças de exportação.
Em comparação com a usinagem CNC de três eixos, do ponto de vista da tecnologia e da programação, o uso da usinagem CNC de cinco eixos para superfícies complexas tem as seguintes vantagens:
1) Melhorar a qualidade e eficiência do processamento
2) Expandir o escopo do processo
3) Conheça a nova direção de desenvolvimento de compostos

Mas, haha, mas de novo. . . Devido à interferência e ao controle de posição da ferramenta no espaço de usinagem, a usinagem CNC de cinco eixos é muito mais complicada do que a máquina-ferramenta de três eixos em sua programação CNC, sistema CNC e estrutura da máquina-ferramenta. Portanto, os cinco eixos são fáceis de dizer, mas é realmente difícil realizá-los! Além disso, é ainda mais difícil de operar e usar bem!

Falando em cinco eixos, tenho que falar em cinco eixos verdadeiros e falsos? A diferença entre 5 eixos verdadeiro e falso reside principalmente na existência da função RTCP. Por esse motivo, o editor pesquisou especificamente essa palavra!
RTCP, deixe-me explicar, RTCP da Fidia é a abreviatura de "Ponto Central da Ferramenta Rotacional", que significa literalmente "centro giratório da ferramenta". Programação central", na verdade, este é apenas o resultado do RTCP. RTCP da PA é a abreviatura das primeiras palavras de "Rotação do ponto central da ferramenta em tempo real". HEIDENHAIN refere-se à chamada tecnologia de atualização semelhante como TCPM, que é a abreviatura de "Gerenciamento do ponto central da ferramenta". Outros fabricantes chamam tecnologia semelhante de TCPC, que é a abreviatura de "Controle do ponto central da ferramenta", que significa controle do ponto central da ferramenta.
Do significado literal do RTCP da Fidia, assumindo que a função RTCP é executada manualmente em um ponto fixo, o ponto central da ferramenta e o ponto de contato real entre a ferramenta e a superfície da peça permanecerão inalterados, e o ponto central da ferramenta cairá no ponto de contato real entre a ferramenta e a superfície da peça. Na linha normal, o cabo da ferramenta girará em torno do ponto central da ferramenta. Para a ferramenta de ponta esférica, o ponto central da ferramenta é o ponto de trajetória alvo do código NC. Para atingir o objetivo de permitir que o punho da ferramenta simplesmente gire em torno do ponto de trajetória alvo (ou seja, o ponto central da ferramenta) ao executar a função RTCP, é necessário compensar em tempo real o deslocamento de cada coordenada linear do ponto central da ferramenta causado pela rotação do punho da ferramenta. É possível alterar o ângulo incluído entre o porta-ferramenta e a normal no ponto de contato real da ferramenta e a superfície da peça, mantendo inalterados o ponto central da ferramenta e o ponto de contato real entre a ferramenta e a superfície da peça de trabalho, de modo a obter o melhor efeito de corte da eficiência do cortador de ponta esférica e evitar efetivamente interferências e outros efeitos. Portanto, o RTCP parece estar mais no ponto central da ferramenta (ou seja, o ponto de trajetória alvo do código NC) para lidar com a mudança das coordenadas de rotação.
Máquinas-ferramentas de cinco eixos e sistemas CNC sem RTCP devem contar com programação CAM e pós-processamento e planejar o caminho da ferramenta com antecedência. Para a mesma peça, se a máquina-ferramenta for trocada ou a ferramenta for trocada, a programação CAM e o pós-processamento devem ser realizados novamente, portanto, apenas é chamado de falsos cinco eixos, e muitas máquinas-ferramentas e sistemas CNC domésticos de cinco eixos pertencem a este tipo de falsos cinco eixos. É claro que não há nada de errado com as pessoas que insistem em se autodenominar ligação de cinco eixos, mas este (falso) cinco eixos não é o outro (verdadeiro) cinco eixos!

Por isso, o editor também consultou especialistas do setor. Em suma, o cinco eixos real é uma ligação de cinco eixos e cinco, e o cinco eixos falso pode ser uma ligação de três eixos de cinco eixos, e os outros dois eixos desempenham apenas uma função de posicionamento!
Este é um ditado popular, não um ditado padrão. De modo geral, existem dois tipos de máquinas-ferramentas de cinco eixos: uma é a ligação de cinco eixos, ou seja, cinco eixos podem ser vinculados ao mesmo tempo, e a outra é o processamento de posicionamento de cinco eixos. É uma ligação tripla de cinco eixos: ou seja, dois eixos rotativos são girados e posicionados, e apenas três eixos podem ser processados simultaneamente. Este tipo de máquina-ferramenta de cinco eixos, comumente conhecida como modo 3 + 2, também pode ser entendida como um falso cinco eixos.
A forma atual de máquinas-ferramentas CNC de cinco eixos
No projeto mecânico de centros de usinagem de 5 eixos, os fabricantes de máquinas-ferramentas têm trabalhado incessantemente para desenvolver novos modos de movimento para atender a vários requisitos. Com base nos vários tipos de máquinas-ferramentas de cinco eixos atualmente existentes no mercado, embora existam vários tipos de estruturas mecânicas, existem principalmente os seguintes tipos:

Duas coordenadas de rotação controlam diretamente a direção do eixo da ferramenta (formato de cabeça oscilante dupla)

Os dois eixos coordenados estão na ponta da ferramenta,
Mas o eixo de rotação não é perpendicular ao eixo da linha (tipo cabeça oscilante de encanamento)

Duas coordenadas de rotação controlam diretamente a rotação do espaço (formato de plataforma giratória dupla)

Os dois eixos coordenados estão sobre a mesa,
Mas o eixo de rotação não é perpendicular ao eixo linear (tipo de mesa tipo encanamento)

Uma das duas coordenadas de rotação atua na ferramenta e a outra atua na peça (um pêndulo e uma forma de rotação). Depois de ver a máquina-ferramenta de cinco eixos com essas estruturas, acredito que devemos entender o que e como a máquina-ferramenta de cinco eixos se move.
Dificuldades e obstáculos no desenvolvimento da tecnologia CNC de cinco eixos
Todos há muito reconhecem a superioridade e a importância da tecnologia CNC de cinco eixos. Mas até agora, a aplicação da tecnologia CNC de cinco eixos ainda está limitada a alguns departamentos bem financiados e ainda existem problemas não resolvidos.
O editor abaixo coletou algumas dificuldades e resistências para ver se correspondem à sua situação?
A programação CNC de cinco eixos é abstrata e difícil de operar
Esta é uma dor de cabeça para todo programador NC tradicional. As máquinas-ferramentas de três eixos possuem apenas eixos de coordenadas lineares, enquanto as máquinas-ferramentas CNC de cinco eixos possuem várias estruturas; o mesmo código NC pode obter o mesmo efeito de processamento em diferentes máquinas-ferramentas CNC de três eixos, mas o código NC de uma determinada máquina-ferramenta de cinco eixos não pode ser aplicado a todos os tipos de máquinas de cinco eixos. Além do movimento linear, a programação NC também precisa coordenar cálculos relacionados ao movimento rotativo, como inspeção do ângulo de rotação, verificação de erros não lineares, cálculo do movimento de rotação da ferramenta, etc.
As habilidades de operação e programação da usinagem CNC de cinco eixos estão intimamente relacionadas. Se o usuário adicionar funções especiais à máquina-ferramenta, a programação e a operação serão mais complicadas. Somente através da prática repetida a programação e os operadores podem dominar o conhecimento e as habilidades necessárias. A falta de operadores e programadores experientes é um grande obstáculo à popularização da tecnologia CNC de cinco eixos.
Muitos fabricantes nacionais adquiriram máquinas-ferramentas CNC de cinco eixos do exterior. Devido ao treinamento técnico e serviços insuficientes, as funções inerentes às máquinas-ferramentas CNC de cinco eixos são difíceis de realizar e a taxa de utilização das máquinas-ferramentas é muito baixa. Em muitos casos, é melhor usar máquinas-ferramentas de três eixos.
Requisitos muito rigorosos para controlador de interpolação NC e sistema de servoacionamento
O movimento da máquina-ferramenta de cinco eixos é a síntese dos movimentos dos cinco eixos coordenados. A adição de coordenadas rotativas não apenas aumenta a carga dos cálculos de interpolação, mas também os pequenos erros das coordenadas rotativas reduzirão bastante a precisão da usinagem. Portanto, é necessário que o controlador tenha maior precisão de operação.
As características cinemáticas da máquina-ferramenta de cinco eixos exigem que o sistema de servoacionamento tenha boas características dinâmicas e uma ampla faixa de velocidade.
A verificação do programa NC do CNC de cinco eixos é particularmente importante
A fim de melhorar a eficiência da usinagem, é urgente eliminar o tradicional método de calibração do "método de corte experimental". Na usinagem CNC de cinco eixos, a verificação dos programas NC também se tornou muito importante, porque as peças normalmente processadas por máquinas-ferramentas CNC de cinco eixos são muito caras e a colisão é um problema comum na usinagem CNC de cinco eixos: a ferramenta corta a peça; Colisão com a peça em alta velocidade; colisão entre a ferramenta e a máquina-ferramenta, acessórios e demais equipamentos na faixa de processamento; colisão entre a parte móvel da máquina-ferramenta e a parte fixa ou a peça de trabalho. No CNC de cinco eixos, a colisão é difícil de prever e o programa de calibração deve realizar uma análise abrangente da cinemática da máquina-ferramenta e do sistema de controle.
Se o sistema CAM detectar um erro, o caminho da ferramenta poderá ser processado imediatamente; mas se for encontrado um erro no programa NC durante a usinagem, o caminho da ferramenta não pode ser modificado diretamente como no CNC de três eixos. Em uma máquina-ferramenta de três eixos, o operador da máquina pode modificar diretamente parâmetros como o raio da ferramenta. Na usinagem de cinco eixos, a situação não é tão simples, porque as alterações no tamanho e na posição da ferramenta têm um impacto direto na trajetória do movimento rotacional subsequente.
Compensação do raio da ferramenta
No programa NC de articulação de cinco eixos, a função de compensação do comprimento da ferramenta ainda é válida, mas a compensação do raio da ferramenta é inválida. Quando o fresamento por conformação por contato é realizado com uma fresa cilíndrica, diferentes programas precisam ser compilados para fresas de diferentes diâmetros. Nenhum dos sistemas CNC populares atuais pode completar a compensação do raio da ferramenta, porque o arquivo ISO não fornece dados suficientes para recalcular a posição da ferramenta. O usuário precisa trocar a ferramenta com frequência ou ajustar o tamanho exato da ferramenta durante a usinagem CNC. De acordo com o procedimento normal de processamento, o caminho da ferramenta deve ser enviado de volta ao sistema CAM para recálculo. Como resultado, a eficiência de todo o processo de processamento é muito baixa.
Em resposta a este problema, investigadores noruegueses estão a desenvolver uma solução temporária chamada LCOPS (Low Cost Optimized Production Strategy, Estratégia de Produção Otimizada de Baixo Custo). Os dados necessários para a correção do percurso são transferidos da aplicação CNC para o sistema CAM, e o percurso calculado é enviado diretamente ao controlador. O LCOPS exige que terceiros forneçam software CAM que possa ser conectado diretamente à máquina CNC, para onde os arquivos do sistema CAM são transferidos em vez de códigos ISO. A solução definitiva para este problema depende da introdução de uma nova geração de sistemas de controle CNC que possam reconhecer arquivos de modelos de peças em formatos comuns (como STEP, etc.) ou arquivos de sistema CAD.
pós-processador
A diferença entre uma máquina-ferramenta de cinco eixos e uma máquina-ferramenta de três eixos é que ela possui duas coordenadas de rotação. A posição da ferramenta é convertida do sistema de coordenadas da peça para o sistema de coordenadas da máquina-ferramenta, e várias transformações de coordenadas são necessárias no meio. Usando o popular gerador de pós-processador do mercado, apenas os parâmetros básicos da máquina-ferramenta podem ser inseridos para gerar o pós-processador da máquina-ferramenta CNC de três eixos. Para máquinas-ferramentas CNC de cinco eixos, existem atualmente apenas alguns pós-processadores aprimorados. O pós-processador da máquina-ferramenta CNC de cinco eixos ainda precisa ser desenvolvido.

Quando os três eixos estão vinculados, a posição da origem da peça na mesa da máquina não precisa ser considerada na trajetória da ferramenta, e o pós-processador pode lidar automaticamente com a relação entre o sistema de coordenadas da peça e o sistema de coordenadas da máquina-ferramenta. Para articulação de cinco eixos, por exemplo, ao processar em uma fresadora horizontal com articulação de cinco eixos X, Y, Z, B e C, o tamanho da posição da peça de trabalho na mesa giratória C e as dimensões da posição entre as mesas giratórias B e C, ao gerar o caminho da ferramenta, devem ser considerados. Os trabalhadores geralmente gastam muito tempo lidando com essas relações posicionais ao fixar peças de trabalho. Se o pós-processador puder processar esses dados, a instalação da peça e o processamento do caminho da ferramenta serão bastante simplificados; basta fixar a peça na mesa, medir a posição e orientação do sistema de coordenadas da peça e inserir esses dados no pós-processamento. Após processar o caminho da ferramenta, o programa NC apropriado pode ser obtido.
Erros não lineares e problemas de singularidade
Devido à introdução de coordenadas rotativas, a cinemática de uma máquina-ferramenta CNC de cinco eixos é muito mais complicada do que a de uma máquina-ferramenta de três eixos. O primeiro problema relacionado à rotação é o erro não linear. O erro não linear deve ser atribuído ao erro de programação, que pode ser controlado reduzindo a distância do passo. Na fase de pré-cálculo, o programador não pode saber o tamanho do erro não linear, e o erro não linear só pode ser calculado após o programa da máquina-ferramenta ser gerado pelo pós-processador. A linearização do caminho da ferramenta pode resolver este problema. Alguns sistemas de controle são capazes de linearizar o percurso da ferramenta durante a usinagem, mas geralmente isso é feito em um pós-processador.
Outro problema causado pelo eixo de rotação é a singularidade. Se a singularidade estiver na posição extrema do eixo de rotação, uma pequena oscilação próxima à singularidade resultará em uma inversão de 180° do eixo de rotação, o que é bastante perigoso.
Requisitos para sistemas CAD/CAM
Para a operação do processamento do pentaedro, o usuário deve contar com um sistema CAD/CAM maduro e deve ter programadores experientes para operar o sistema CAD/CAM.
A diferença entre uma máquina-ferramenta de cinco eixos e uma máquina-ferramenta de três eixos é que ela possui duas coordenadas de rotação. A posição da ferramenta é convertida do sistema de coordenadas da peça para o sistema de coordenadas da máquina-ferramenta, e várias transformações de coordenadas são necessárias no meio. Usando o popular gerador de pós-processador do mercado, apenas os parâmetros básicos da máquina-ferramenta podem ser inseridos para gerar o pós-processador da máquina-ferramenta CNC de três eixos. Para máquinas-ferramentas CNC de cinco eixos, existem atualmente apenas alguns pós-processadores aprimorados. O pós-processador da máquina-ferramenta CNC de cinco eixos ainda precisa ser desenvolvido.
Quando os três eixos estão vinculados, a posição da origem da peça na mesa da máquina não precisa ser considerada na trajetória da ferramenta, e o pós-processador pode lidar automaticamente com a relação entre o sistema de coordenadas da peça e o sistema de coordenadas da máquina-ferramenta. Para articulação de cinco eixos, por exemplo, ao processar em uma fresadora horizontal com articulação de cinco eixos X, Y, Z, B e C, o tamanho da posição da peça de trabalho na mesa giratória C e as dimensões da posição entre as mesas giratórias B e C, ao gerar o caminho da ferramenta, devem ser considerados. Os trabalhadores geralmente gastam muito tempo lidando com essas relações posicionais ao fixar peças de trabalho. Se o pós-processador puder processar esses dados, a instalação da peça e o processamento do caminho da ferramenta serão bastante simplificados; basta fixar a peça na mesa, medir a posição e orientação do sistema de coordenadas da peça e inserir esses dados no pós-processamento. Após processar o caminho da ferramenta, o programa NC apropriado pode ser obtido.
Erros não lineares e problemas de singularidade
Devido à introdução de coordenadas rotativas, a cinemática de uma máquina-ferramenta CNC de cinco eixos é muito mais complicada do que a de uma máquina-ferramenta de três eixos. O primeiro problema relacionado à rotação é o erro não linear. O erro não linear deve ser atribuído ao erro de programação, que pode ser controlado reduzindo a distância do passo. Na fase de pré-cálculo, o programador não pode saber o tamanho do erro não linear, e o erro não linear só pode ser calculado após o programa da máquina-ferramenta ser gerado pelo pós-processador. A linearização do caminho da ferramenta pode resolver este problema. Alguns sistemas de controle são capazes de linearizar o percurso da ferramenta durante a usinagem, mas geralmente isso é feito em um pós-processador.
Outro problema causado pelo eixo de rotação é a singularidade. Se a singularidade estiver na posição extrema do eixo de rotação, uma pequena oscilação próxima à singularidade resultará em uma inversão de 180° do eixo de rotação, o que é bastante perigoso.
Requisitos para sistemas CAD/CAM
Para a operação do processamento do pentaedro, o usuário deve contar com um sistema CAD/CAM maduro e deve ter programadores experientes para operar o sistema CAD/CAM.
Cinco grandes problemas de matrizes de estampagem e suas soluções
Pontos-chave do projeto do molde de injeção para suporte interno do imager e desenho 3D
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
