
ماشین آلات پنج محوره انواع مختلفی دارد، آیا همه آنها را می شناسید؟
نویسنده: jokddy
2023-07-04
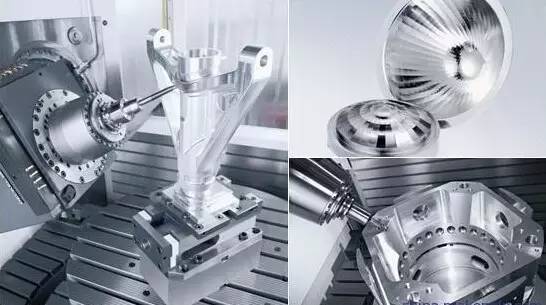
ماشینکاری پنج محور (5 Axis Machining)، همانطور که از نام آن پیداست، یک حالت پردازش ماشین ابزار CNC است. با استفاده از حرکت درون یابی خطی هر 5 مختصات در X، Y، Z، A، B و C، ماشین ابزار مورد استفاده برای ماشینکاری پنج محور معمولاً ماشین ابزار پنج محور یا مرکز ماشینکاری پنج محور نامیده می شود. اما آیا واقعاً ماشینکاری پنج محوره را درک می کنید؟

توسعه فناوری پنج محوری
برای دههها، باور عمومی بر این بود که فناوری ماشینکاری پنج محوره CNC تنها وسیله ماشینکاری سطوح پیوسته، صاف و پیچیده است. هنگامی که مردم در طراحی و ساخت سطوح منحنی پیچیده با مشکلات غیرقابل حل مواجه می شوند، برای کمک به فناوری ماشینکاری پنج محوره روی می آورند. اما . .
کنترل عددی پیوند پنج محوره سخت ترین و پرکاربردترین فناوری در فناوری کنترل عددی است. این سیستم کنترل کامپیوتری، درایو سروو با کارایی بالا و فناوری ماشینکاری دقیق را ادغام می کند و برای ماشینکاری کارآمد، دقیق و خودکار سطوح منحنی پیچیده اعمال می شود. در سطح بین المللی، فناوری کنترل عددی پیوند پنج محوره به عنوان نمادی از سطح فناوری اتوماسیون تجهیزات تولید یک کشور در نظر گرفته می شود. کشورهای صنعتی غرب به دلیل موقعیت ویژه، به ویژه تأثیر مهم آن بر صنایع هوایی، هوافضا و نظامی و همچنین پیچیدگی فنی آن، همواره از سیستم CNC پنج محوره به عنوان ماده ای استراتژیک برای اجرای سیستم مجوز صادرات استفاده می کنند.
در مقایسه با ماشینکاری CNC سه محوره، از منظر فناوری و برنامه نویسی، استفاده از ماشینکاری پنج محوره CNC برای سطوح پیچیده دارای مزایای زیر است:
1) بهبود کیفیت و کارایی پردازش
2) دامنه فرآیند را گسترش دهید
3) با جهت جدید توسعه مرکب آشنا شوید

اما، هاها، اما دوباره. . . با توجه به تداخل و کنترل موقعیت ابزار در فضای ماشینکاری، ماشینکاری پنج محوره CNC در برنامه نویسی CNC، سیستم CNC و ساختار ماشین ابزار بسیار پیچیده تر از ماشین ابزار سه محوره است. بنابراین، گفتن پنج محور آسان است، اما درک آن واقعاً دشوار است! علاوه بر این، کار کردن و استفاده خوب از آن حتی دشوارتر است!

وقتی صحبت از پنج محور شد، باید در مورد پنج محور درست و نادرست صحبت کنم؟ تفاوت بین 5 محور درست و نادرست عمدتاً در وجود تابع RTCP نهفته است. به همین دلیل، ویرایشگر به طور خاص این کلمه را جستجو کرد!
RTCP، اجازه بدهید توضیح بدهم، RTCP فیدیا مخفف "Rotational Tool Center Point" است که در لغت به معنای "مرکز ابزار چرخان" است. برنامه نویسی مرکزی، در واقع، این فقط نتیجه RTCP است. RTCP PA مخفف چند کلمه اول "چرخش نقطه مرکز ابزار در زمان واقعی" است. HEIDENHAIN به فناوری به اصطلاح ارتقاء مشابه TCPM اشاره می کند که مخفف "Tool Center Point Management" است. تولیدکنندگان دیگر به اختصار آن را "TCPTool Point Management" می نامند. به معنای نقطه مرکزی ابزار است کنترل کنید.
از معنای لغوی RTCP فیدیا، با فرض اینکه عملکرد RTCP به صورت دستی در یک نقطه ثابت اجرا شود، نقطه مرکزی ابزار و نقطه تماس واقعی بین ابزار و سطح قطعه کار بدون تغییر باقی میماند و نقطه مرکزی ابزار در نقطه تماس واقعی بین ابزار و سطح قطعه کار قرار میگیرد در خط معمولی، دسته ابزار حول نقطه مرکزی ابزار میچرخد. برای ابزار دماغه توپ، نقطه مرکزی ابزار، نقطه مسیر هدف کد NC است. به منظور دستیابی به هدف اجازه دادن به دسته ابزار برای چرخش ساده حول نقطه مسیر هدف (یعنی نقطه مرکزی ابزار) هنگام اجرای تابع RTCP، لازم است که در زمان واقعی جبران هر مختصات خطی نقطه مرکزی ابزار ناشی از چرخش دسته ابزار شود. این امکان وجود دارد که در نقطه تماس واقعی ابزار و سطح قطعه کار، زاویه گنجانده شده بین نگهدارنده ابزار و حالت عادی را در حالی که نقطه مرکزی ابزار و نقطه تماس واقعی بین ابزار و سطح قطعه کار را بدون تغییر نگه دارید، تغییر دهید تا بهترین اثر برش راندمان کاتر انتهای توپ بدست آورید و به طور موثر از تداخل و سایر اثرات جلوگیری شود. بنابراین، به نظر می رسد RTCP بیشتر روی نقطه مرکزی ابزار (یعنی نقطه مسیر هدف کد NC) برای مقابله با تغییر مختصات چرخش قرار دارد.
ماشینابزارهای پنج محوره و سیستمهای CNC بدون RTCP باید به برنامهنویسی CAM و پس پردازش متکی باشند و مسیر ابزار را از قبل برنامهریزی کنند. برای همان قسمت اگر ماشین ابزار عوض شود یا ابزار عوض شود باید برنامه نویسی CAM و پس پردازش دوباره انجام شود بنابراین فقط به آن پنج محور کاذب می گویند و بسیاری از ماشین آلات و سیستم های CNC پنج محوره خانگی متعلق به این نوع پنج محور کاذب هستند. البته اصرار مردم بر این که خود را پیوند پنج محوری بخوانند اشکالی ندارد، اما این پنج محور (کاذب) آن پنج محور دیگر (واقعی) نیست!

بنابراین، سردبیر از کارشناسان این صنعت نیز مشورت گرفت. به طور خلاصه، پنج محور واقعی، پنج محور پنج پیوندی است، و پنج محور تقلبی ممکن است پنج محور سه پیوندی باشد، و دو محور دیگر فقط یک عملکرد موقعیت یابی را ایفا می کنند!
این یک ضرب المثل رایج است، نه یک ضرب المثل استاندارد. به طور کلی، دو نوع ماشین ابزار پنج محوری وجود دارد: یکی اتصال پنج محوری است، یعنی می توان همزمان پنج محور را به هم متصل کرد و دیگری پردازش موقعیت یابی پنج محوری است. این یک سه پیوند پنج محوره است: یعنی دو محور چرخشی می چرخند و قرار می گیرند و فقط سه محور را می توان به طور همزمان پردازش کرد. این نوع ماشین ابزار پنج محور که معمولاً به عنوان حالت 3+2 شناخته می شود، می تواند به عنوان یک پنج محور کاذب نیز شناخته شود.
شکل فعلی ماشین ابزارهای CNC پنج محوره
در طراحی مکانیکی مراکز ماشینکاری 5 محوره، سازندگان ماشین ابزار بی وقفه برای ایجاد حالت های حرکتی جدید برای برآوردن نیازهای مختلف کار می کنند. بر اساس انواع مختلف ماشین آلات پنج محوره در حال حاضر در بازار، اگرچه انواع مختلفی از سازه های مکانیکی وجود دارد، اما عمدتاً انواع زیر وجود دارد:

دو مختصات چرخشی مستقیماً جهت محور ابزار را کنترل می کنند (فرم سر چرخش دوتایی)

دو محور مختصات در نوک ابزار قرار دارند،
اما محور چرخش عمود بر محور خط نیست (نوع سر نوسان لوله کشی)

دو مختصات چرخشی به طور مستقیم چرخش فضا را کنترل می کنند (فرم صفحه دوار)

دو محور مختصات روی میز هستند،
اما محور چرخش عمود بر محور خطی نیست (نوع میز لوله کشی)

یکی از دو مختصات چرخشی بر روی ابزار و دیگری بر روی قطعه کار (یک آونگ و یک فرم چرخشی) عمل می کند. بعد از دیدن ماشین ابزار پنج محوره با این ساختارها، من معتقدم که باید بفهمیم ماشین ابزار پنج محور چگونه و چگونه حرکت می کند.
مشکلات و موانع در توسعه فناوری CNC پنج محوره
همه از دیرباز به برتری و اهمیت فناوری CNC پنج محور پی برده اند. اما تا کنون، استفاده از فناوری CNC پنج محوره هنوز به چند بخش با بودجه خوب محدود شده است و هنوز مشکلات حل نشده وجود دارد.
سردبیر زیر برخی از مشکلات و مقاومت ها را جمع آوری کرده است تا ببیند آیا با شرایط شما مطابقت دارد یا خیر؟
برنامه نویسی CNC پنج محور انتزاعی است و کار با آن دشوار است
این یک سردرد برای هر برنامه نویس سنتی NC است. ماشین ابزارهای سه محوره فقط دارای محورهای مختصات خطی هستند، در حالی که ماشین ابزارهای CNC پنج محوره ساختارهای مختلفی دارند. کد NC یکسان می تواند اثر پردازش یکسانی را در ماشین ابزارهای CNC سه محوره مختلف به دست آورد، اما کد NC یک ماشین ابزار پنج محور خاص را نمی توان برای همه انواع ماشین های پنج محوری اعمال کرد. برنامه نویسی NC علاوه بر حرکت خطی، به هماهنگی محاسبات مربوط به حرکت دورانی نیز نیاز دارد، مانند بازرسی ضربه زاویه چرخش، بررسی خطای غیرخطی، محاسبه حرکت چرخش ابزار و غیره. مقدار اطلاعاتی که باید پردازش شود بسیار زیاد است و برنامه نویسی NC بسیار انتزاعی است.
مهارت های عملیاتی و برنامه نویسی ماشینکاری پنج محوره CNC ارتباط نزدیکی با هم دارند. اگر کاربر عملکردهای خاصی را به ماشین ابزار اضافه کند، برنامه نویسی و عملیات پیچیده تر خواهد شد. فقط با تمرین مکرر برنامه نویسی و اپراتورها می توانند دانش و مهارت های لازم را کسب کنند. فقدان برنامه نویسی و اپراتورهای باتجربه مانع بزرگی بر سر راه رواج فناوری CNC پنج محوره است.
بسیاری از تولیدکنندگان داخلی، دستگاههای CNC پنج محوره را از خارج از کشور خریداری کردهاند. به دلیل آموزش فنی و خدمات ناکافی، عملکردهای ذاتی ماشین ابزارهای CNC پنج محوره دشوار است و میزان استفاده از ماشین ابزار بسیار پایین است. در بسیاری از موارد بهتر است از ماشین آلات سه محوره استفاده شود.
الزامات بسیار سختگیرانه در کنترل کننده درون یابی NC و سیستم درایو سروو
حرکت ماشین ابزار پنج محوره ترکیبی از حرکات پنج محور مختصات است. افزودن مختصات دوار نه تنها بار محاسبات درون یابی را افزایش می دهد، بلکه خطاهای کوچک مختصات چرخشی نیز دقت ماشینکاری را تا حد زیادی کاهش می دهد. بنابراین، کنترل کننده باید دقت عملکرد بالاتری داشته باشد.
ویژگی های سینماتیکی ماشین ابزار پنج محوره مستلزم آن است که سیستم درایو سروو دارای ویژگی های دینامیکی خوب و محدوده سرعت زیاد باشد.
تأیید برنامه NC CNC پنج محوره از اهمیت ویژه ای برخوردار است
به منظور بهبود کارایی ماشینکاری، حذف روش کالیبراسیون سنتی "روش برش آزمایشی" ضروری است. در ماشینکاری پنج محوره CNC، تأیید برنامههای NC نیز بسیار مهم شده است، زیرا قطعات کار معمولاً توسط دستگاههای CNC پنج محوره پردازش میشوند، بسیار گران هستند و برخورد یک مشکل رایج در ماشینکاری پنج محوره CNC است: ابزار در قطعه کار برش میدهد. برخورد با قطعه کار با سرعت بسیار بالا؛ برخورد بین ابزار و ماشین ابزار، وسایل و سایر تجهیزات در محدوده پردازش؛ برخورد قطعه متحرک روی ماشین ابزار و قطعه ثابت یا قطعه کار. در CNC پنج محوره، پیش بینی برخورد دشوار است و برنامه کالیبراسیون باید تجزیه و تحلیل جامعی از سینماتیک ماشین ابزار و سیستم کنترل انجام دهد.
اگر سیستم CAM خطایی را تشخیص دهد، مسیر ابزار را می توان بلافاصله پردازش کرد. اما اگر یک خطای برنامه NC در حین ماشینکاری پیدا شود، مسیر ابزار را نمی توان مستقیماً مانند CNC سه محوره تغییر داد. در یک ماشین ابزار سه محوره، اپراتور ماشین می تواند به طور مستقیم پارامترهایی مانند شعاع ابزار را تغییر دهد. در ماشینکاری پنج محوره، وضعیت چندان ساده نیست، زیرا تغییرات در اندازه و موقعیت ابزار تأثیر مستقیمی بر مسیر حرکت چرخشی بعدی دارد.
جبران شعاع ابزار
در برنامه NC پیوند پنج محوره، تابع جبران طول ابزار هنوز معتبر است، اما جبران شعاع ابزار نامعتبر است. هنگامی که آسیاب فرمینگ تماسی با یک فرز استوانه ای انجام می شود، باید برنامه های مختلفی برای برش های با قطرهای مختلف تدوین شود. هیچ یک از سیستم های رایج CNC نمی توانند جبران شعاع ابزار را کامل کنند، زیرا فایل ISO داده های کافی برای محاسبه مجدد موقعیت ابزار را ارائه نمی دهد. کاربر باید ابزار را مرتباً تغییر دهد یا اندازه دقیق ابزار را در حین ماشینکاری CNC تنظیم کند. طبق روال پردازش عادی، مسیر ابزار باید برای محاسبه مجدد به سیستم CAM بازگردانده شود. در نتیجه، بازده کل فرآیند پردازش بسیار پایین است.
در پاسخ به این مشکل، محققان نروژی در حال توسعه یک راه حل موقت به نام LCOPS (استراتژی تولید بهینه هزینه کم، استراتژی تولید بهینه با هزینه کم) هستند. داده های مورد نیاز برای تصحیح مسیر ابزار از برنامه CNC به سیستم CAM منتقل می شود و مسیر ابزار محاسبه شده مستقیماً به کنترل کننده ارسال می شود. LCOPS به شخص ثالث نیاز دارد تا نرم افزار CAM را ارائه دهد که می تواند مستقیماً به دستگاه CNC متصل شود، جایی که فایل های سیستم CAM به جای کدهای ISO منتقل می شوند. راه حل نهایی این مشکل به معرفی نسل جدیدی از سیستم های کنترل CNC بستگی دارد که می توانند فایل های مدل قطعه کار را در فرمت های رایج (مانند STEP و غیره) یا فایل های سیستم CAD تشخیص دهند.
پردازشگر پست
تفاوت ماشین ابزار پنج محوره و ماشین ابزار سه محوره در این است که دو مختصات دوار دارد. موقعیت ابزار از سیستم مختصات قطعه کار به سیستم مختصات ماشین ابزار تبدیل می شود و چندین تبدیل مختصات در وسط مورد نیاز است. با استفاده از ژنراتور محبوب پس پردازشگر موجود در بازار، تنها پارامترهای اصلی ماشین ابزار را می توان برای تولید پس پردازشگر دستگاه CNC سه محوره وارد کرد. برای ماشینآلات پنج محوره CNC، در حال حاضر فقط چند پسپردازنده بهبود یافته وجود دارد. پس پردازشگر ماشین ابزار CNC پنج محوره هنوز توسعه نیافته است.

وقتی سه محور به هم متصل می شوند، نیازی نیست که موقعیت مبدا قطعه کار روی میز ماشین در مسیر ابزار در نظر گرفته شود و پس پردازشگر می تواند به طور خودکار رابطه بین سیستم مختصات قطعه کار و سیستم مختصات ماشین ابزار را مدیریت کند. برای اتصال پنج محوره، به عنوان مثال، هنگام پردازش بر روی یک ماشین فرز افقی با اتصال پنج محور X، Y، Z، B و C، اندازه موقعیت قطعه کار روی صفحه گردان C و ابعاد موقعیت بین میزهای گردان B و C، هنگام ایجاد مسیر ابزار باید در نظر گرفته شود. کارگران معمولاً زمان زیادی را صرف رسیدگی به این روابط موقعیتی هنگام بستن قطعات کار می کنند. اگر پس پردازشگر بتواند این داده ها را پردازش کند، نصب قطعه کار و پردازش مسیر ابزار بسیار ساده می شود. فقط قطعه کار را روی میز گیره دهید، موقعیت و جهت سیستم مختصات قطعه کار را اندازه گیری کنید و این داده ها را در پس پردازش وارد کنید پس از پردازش مسیر ابزار، برنامه NC مناسب را می توان به دست آورد.
خطاهای غیرخطی و مشکلات تکینگی
با توجه به معرفی مختصات دوار، سینماتیک یک ماشین ابزار CNC پنج محوره بسیار پیچیده تر از یک ماشین ابزار سه محوره است. اولین مشکل مربوط به چرخش خطای غیرخطی است. خطای غیرخطی را باید به خطای برنامه ریزی نسبت داد که با کاهش فاصله گام می توان آن را کنترل کرد. در مرحله پیش محاسبه، برنامه نویس نمی تواند اندازه خطای غیرخطی را بداند و خطای غیرخطی را تنها پس از تولید برنامه ماشین ابزار توسط پس پردازشگر می توان محاسبه کرد. خطی سازی مسیر ابزار می تواند این مشکل را حل کند. برخی از سیستمهای کنترلی میتوانند مسیر ابزار را در حین ماشینکاری خطیسازی کنند، اما معمولاً این کار در یک پسپردازنده انجام میشود.
یکی دیگر از مشکلات ناشی از محور چرخش تکینگی است. اگر تکینگی در موقعیت انتهایی محور چرخش باشد، یک نوسان کوچک در نزدیکی تکینگی منجر به چرخش 180 درجه ای محور چرخش می شود که بسیار خطرناک است.
الزامات سیستم های CAD/CAM
برای عملیات پردازش پنج وجهی، کاربر باید به یک سیستم CAD/CAM بالغ تکیه کند و باید برنامه نویسان مجربی برای کار با سیستم CAD/CAM داشته باشد.
تفاوت ماشین ابزار پنج محوره و ماشین ابزار سه محوره در این است که دو مختصات دوار دارد. موقعیت ابزار از سیستم مختصات قطعه کار به سیستم مختصات ماشین ابزار تبدیل می شود و چندین تبدیل مختصات در وسط مورد نیاز است. با استفاده از ژنراتور محبوب پس پردازشگر موجود در بازار، تنها پارامترهای اصلی ماشین ابزار را می توان برای تولید پس پردازشگر دستگاه CNC سه محوره وارد کرد. برای ماشینآلات پنج محوره CNC، در حال حاضر فقط چند پسپردازنده بهبود یافته وجود دارد. پس پردازشگر ماشین ابزار CNC پنج محوره هنوز توسعه نیافته است.
وقتی سه محور به هم متصل می شوند، نیازی نیست که موقعیت مبدا قطعه کار روی میز ماشین در مسیر ابزار در نظر گرفته شود و پس پردازشگر می تواند به طور خودکار رابطه بین سیستم مختصات قطعه کار و سیستم مختصات ماشین ابزار را مدیریت کند. برای اتصال پنج محوره، به عنوان مثال، هنگام پردازش بر روی یک ماشین فرز افقی با اتصال پنج محور X، Y، Z، B و C، اندازه موقعیت قطعه کار روی صفحه گردان C و ابعاد موقعیت بین میزهای گردان B و C، هنگام ایجاد مسیر ابزار باید در نظر گرفته شود. کارگران معمولاً زمان زیادی را صرف رسیدگی به این روابط موقعیتی هنگام بستن قطعات کار می کنند. اگر پس پردازشگر بتواند این داده ها را پردازش کند، نصب قطعه کار و پردازش مسیر ابزار بسیار ساده می شود. فقط قطعه کار را روی میز گیره دهید، موقعیت و جهت سیستم مختصات قطعه کار را اندازه گیری کنید و این داده ها را در پس پردازش وارد کنید پس از پردازش مسیر ابزار، برنامه NC مناسب را می توان به دست آورد.
خطاهای غیرخطی و مشکلات تکینگی
با توجه به معرفی مختصات دوار، سینماتیک یک ماشین ابزار CNC پنج محوره بسیار پیچیده تر از یک ماشین ابزار سه محوره است. اولین مشکل مربوط به چرخش خطای غیرخطی است. خطای غیرخطی را باید به خطای برنامه ریزی نسبت داد که با کاهش فاصله گام می توان آن را کنترل کرد. در مرحله پیش محاسبه، برنامه نویس نمی تواند اندازه خطای غیرخطی را بداند و خطای غیرخطی را تنها پس از تولید برنامه ماشین ابزار توسط پس پردازشگر می توان محاسبه کرد. خطی سازی مسیر ابزار می تواند این مشکل را حل کند. برخی از سیستمهای کنترلی میتوانند مسیر ابزار را در حین ماشینکاری خطیسازی کنند، اما معمولاً این کار در یک پسپردازنده انجام میشود.
یکی دیگر از مشکلات ناشی از محور چرخش تکینگی است. اگر تکینگی در موقعیت انتهایی محور چرخش باشد، یک نوسان کوچک در نزدیکی تکینگی منجر به چرخش 180 درجه ای محور چرخش می شود که بسیار خطرناک است.
الزامات سیستم های CAD/CAM
برای عملیات پردازش پنج وجهی، کاربر باید به یک سیستم CAD/CAM بالغ تکیه کند و باید برنامه نویسان مجربی برای کار با سیستم CAD/CAM داشته باشد.
پنج مشکل عمده مهر زنی و راه حل آنها
نکات کلیدی طراحی قالب تزریق برای براکت داخلی تصویرگر و طراحی سه بعدی
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

