
Изготовление OEM-деталей из углеродистой стали: процессы, методы и обеспечение качества
Aвтор: SZTC
2025-04-25
1. ОсновыПроизводство углеродистой стали OEM
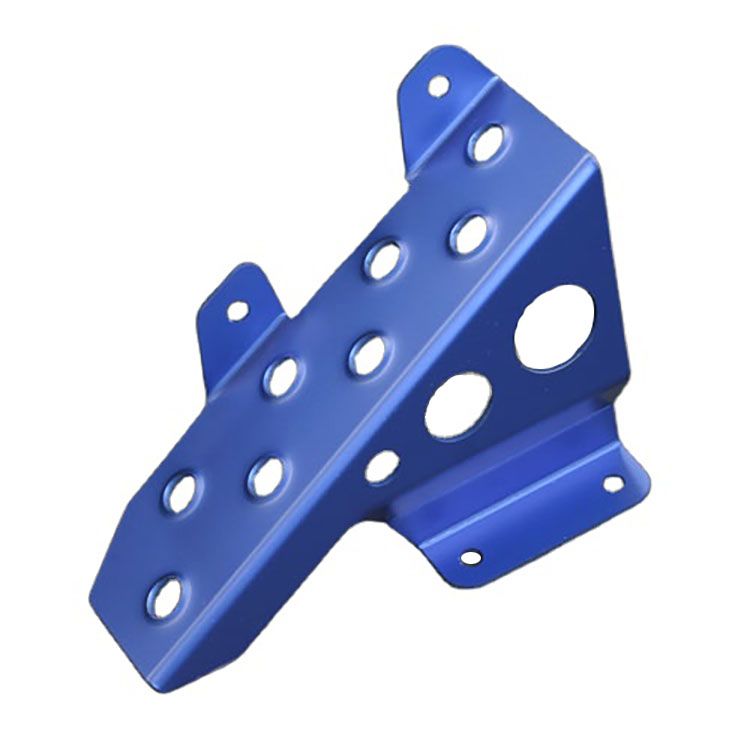
OEM (производитель оригинального оборудования)детали из углеродистой сталиПроизводство включает в себя преобразование сырых материалов из углеродистой стали (например, A36, 1018, 4140) в специальные компоненты для различных отраслей промышленности, от автомобилестроения и машиностроения до строительства и энергетики. К основным преимуществам углеродистой стали относятся:экономическая эффективность,обрабатываемостьи универсальные механические свойства. Однако успешное производство требует освоения важнейших процессов:
- Выбор материала: Сопоставьте содержание углерода (низкоуглеродистое ≤0,25%, среднеуглеродистое 0,25–0,6%, высокоуглеродистое ≥0,6%) требованиям к деталям, таким как пластичность для формовки или твердость для износостойкости.
- Проектирование для технологичности (DFM): Сотрудничайте с OEM-производителями для оптимизации геометрии деталей для эффективного производства, сводя к минимуму сложные элементы, которые увеличивают затраты.
2. Процессы и методы изготовления ядра
2.1 Резка и придание формы
- Лазерная резка: Идеально подходит для точных, сложных форм на стальных листах тонкой и средней толщины (толщиной до 25 мм). Использует мощные лазеры для достижения допуска ±0,1 мм и чистых кромок, подходит для кронштейнов, фланцев и шестерен.
- Плазменная резка: более экономично для более толстых материалов (более 25 мм), хотя и с несколько меньшей точностью (±0,5 мм). Обычно используется при изготовлении конструктивных элементов.
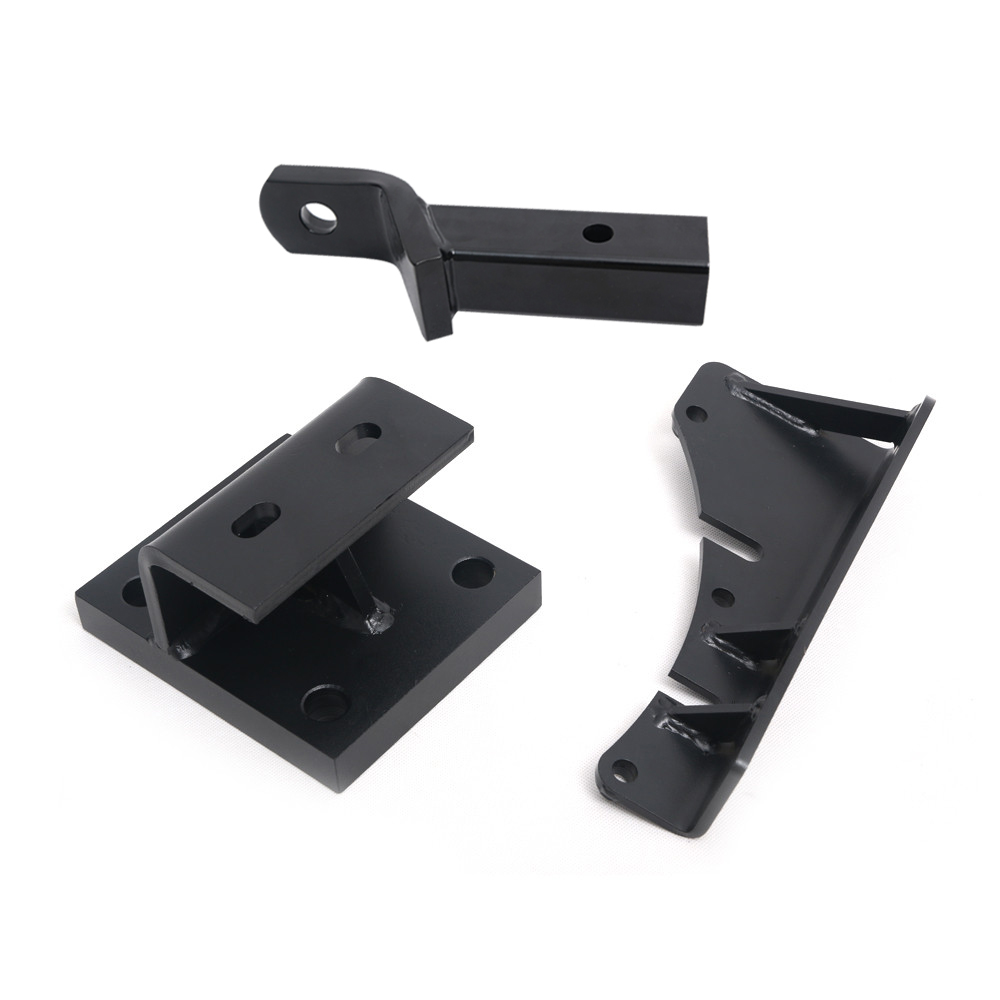
- Прессовое торможение: формирует из листового металла углы или кривые с помощью гидравлических прессов. Обеспечьте правильный радиус изгиба (обычно 1–2 толщины материала), чтобы избежать растрескивания.
2.2 Операции механической обработки
- Поворот: Выполняет цилиндрическую обработку (например, валов, втулок) на токарных станках. Твердосплавные пластины применяют для высокоскоростной резки среднеуглеродистых сталей с подачами 0,1–0,3 мм/об и скоростями до 150 м/мин.
- Фрезерование: Создает сложную геометрию (пазы, карманы, резьбу) на фрезерных станках с ЧПУ. Для черновой обработки используйте концевые фрезы с шагом 30–50 %; обработка с глубиной резания ≤0,2 мм для чистоты поверхности Ra ≤1,6 мкм.
- Сверление и нарезание резьбы: Используйте сверла из быстрорежущей стали с кобальтовым покрытием для глубоких отверстий (≥3×D) в высокоуглеродистых сталях с циклами проклевывания для удаления стружки. Скорость нарезания резьбы должна составлять 5–10 м/мин в сочетании с смазочно-охлаждающими жидкостями на основе серы.
2.3 Соединение и обработка поверхности
- Сварка:
- Сварка MIG/TIG: Подходит для низкоуглеродистой стали; используйте присадочную проволоку ER70S-6 для MIG и аргоновую защиту для TIG, чтобы предотвратить окисление.
- Ручная сварка: Предпочтителен для ремонта на месте или для толстых сечений (≥10 мм), хотя требует дополнительной шлифовки после сварки.
- Отделка поверхности:
- Дробеструйная очистка: Удаляет окалину и ржавчину, подготавливая поверхности к покраске или гальваническому покрытию.
- Цинкование (гальваника): Обеспечивает коррозионную стойкость (толщина 5–15 мкм) для наружных или открытых компонентов.
- Порошковое покрытие: Обеспечивает прочное, красочное покрытие с толщиной пленки 60–100 мкм.
3. Обеспечение качества и сотрудничество OEM
3.1 Проверка и тестирование
- Проверка размеров: Используйте КИМ (координатно-измерительные машины) для критических допусков (±0,02 мм) и портативные штангенциркули для рутинных измерений.
- Неразрушающий контроль (NDT):
- Ультразвуковой контроль (UT): Обнаруживает внутренние дефекты в сварных швах или толстых секциях.
- Магнитопорошковый контроль (MPI): Идентифицирует поверхностные/подповерхностные трещины в ферромагнитных материалах.
- Сертификация материалов: Обеспечьте соответствие ASTM, ISO или отраслевым стандартам (например, AISI 1045 для валов).
3.2 Совместный рабочий процесс OEM
- Разработка прототипа: Создавайте небольшие объемы образцов с помощью 3D-печати (например, FDM для пластиковых прототипов) или быстрых инструментов для проверки конструкции перед полноценным производством.
- Масштабируемость производства: Оптимизируйте рабочие процессы для серийного производства, балансируя автоматизированные процессы (например, обработку на станках с ЧПУ) с ручными операциями для повышения экономической эффективности.
- Управление цепочками поставок: Получайте сырье от сертифицированных поставщиков, чтобы обеспечить стабильное качество, особенно для крупномасштабных заказов.
3.3 Устойчивое развитие и экономическая эффективность
- Сокращение отходов: Используйте стратегии раскроя при лазерной/плазменной резке, чтобы максимизировать выход материала (≥85%).
- Энергоэффективное оборудование: Используйте станки с ЧПУ с сервоприводом, которые снижают энергопотребление на 30–50 % по сравнению с традиционными моделями.
- Производство точно в срок (JIT): Минимизируйте затраты на складские запасы за счет согласования графиков производства с прогнозами спроса OEM.
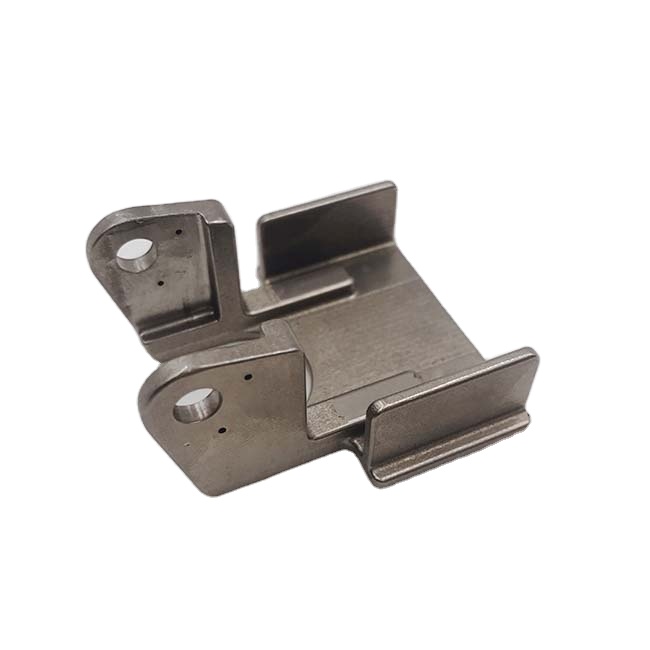
Изготовление OEM-деталей из углеродистой сталитребует баланса технических знаний, точных процессов и совместного планирования. Используя передовые технологии резки, оптимизируя параметры обработки и внедряя строгий контроль качества, производители могут поставлять высокопроизводительные компоненты, соответствующие спецификациям OEM, обеспечивая при этом экономическую эффективность и масштабируемость. Поскольку отраслевые тенденции смещаются в сторону более интеллектуального производства (например, машин, интегрированных в Интернет вещей), будущеепроизводство углеродистой стализаключается в автоматизации, устойчивости и оптимизации процессов в реальном времени.
Как снять пластиковую крышку двигателя: пошаговое руководство и советы
Как обрабатывать титан: ключевые методы и лучшие практики
Связанная статья

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиентам нужен работающий образец в течение нескольких дней, и 3D-принтер доставляет его, но только тогда, когда вы знаете, как правильно печатать в 3D.
как печатать в 3d

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. Клиенты часто отправляют файл STL и ожидают рабочий образец через несколько дней.
как распечатать stl-файл

Быстрый отбор проб — это самый быстрый способ выиграть бизнес в сфере механической обработки и производства пластиковых форм. 3D-принтер быстро изготавливает образцы, а при правильном подходе один принтер может даже изготовить детали конструкции для другой машины.
как распечатать 3д принтер
