
ساخت قطعات کربنی OEM: فرآیندها، تکنیک ها و تضمین کیفیت
نویسنده: SZTC
2025-04-25
1. مبانیساخت فولاد کربن OEM
OEM (سازنده تجهیزات اصلی)قطعات فولاد کربنیساخت شامل تبدیل مواد خام فولاد کربنی (به عنوان مثال، A36، 1018، 4140) به اجزای سفارشی برای صنایع مختلف، از خودرو و ماشین آلات تا ساخت و ساز و انرژی است. مزایای کلیدی فولاد کربن عبارتند از:مقرون به صرفه بودن،ماشین کاریو خواص مکانیکی همه کاره با این حال، ساخت موفق مستلزم تسلط بر فرآیندهای حیاتی است:
- انتخاب مواد: محتوای کربن (کم کربن ≤0.25٪، کربن متوسط 0.25-0.6٪، کربن بالا ≥0.6٪) را با الزامات قطعه، مانند شکل پذیری برای شکل دهی یا سختی برای مقاومت در برابر سایش مطابقت دهید.
- طراحی برای قابلیت ساخت (DFM): برای بهینه سازی هندسه قطعات برای تولید کارآمد، با حداقل کردن ویژگی های پیچیده که هزینه ها را افزایش می دهد، با OEM ها همکاری کنید.
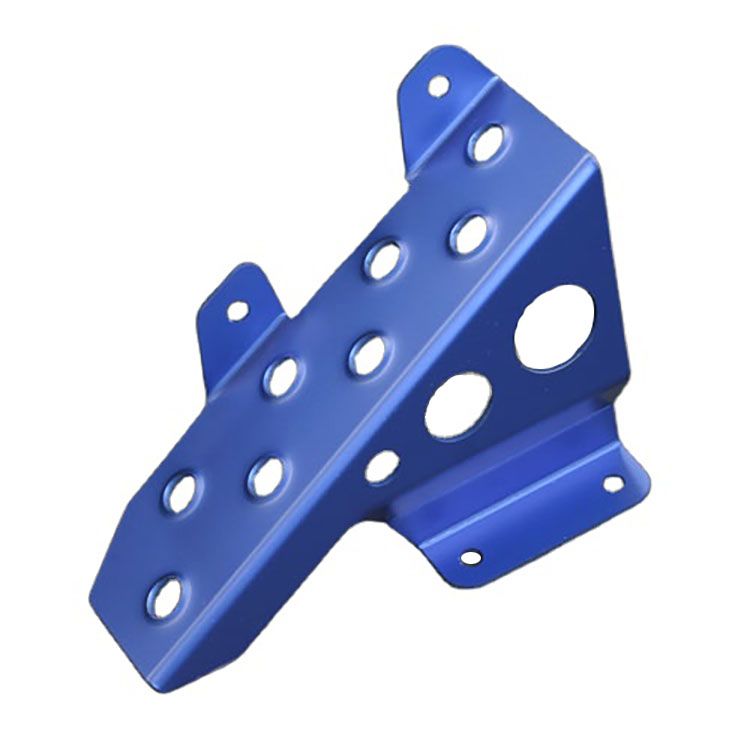
2. فرآیندها و تکنیک های ساخت هسته
2.1 برش و شکل دادن
- برش لیزری: ایده آل برای اشکال دقیق و پیچیده در ورق های فولادی نازک تا متوسط (تا ضخامت 25 میلی متر). از لیزرهای پرقدرت برای دستیابی به تحمل ± 0.1 میلی متر و لبه های تمیز، مناسب برای براکت ها، فلنج ها و چرخ دنده ها استفاده می کند.
- برش پلاسما: برای مواد ضخیم تر (بیش از 25 میلی متر) مقرون به صرفه تر است، هرچند با دقت کمی پایین تر (± 0.5 میلی متر). معمولا در ساخت اجزای ساختاری استفاده می شود.
- ترمز را فشار دهید: با استفاده از پرس های هیدرولیک ورق فلز را به زاویه یا منحنی می سازد. از شعاع خمش مناسب (معمولاً ضخامت ماده 1-2×) برای جلوگیری از ترک خوردن اطمینان حاصل کنید.
2.2 عملیات ماشینکاری
- چرخاندن: ماشینکاری استوانه ای (مثلاً شفت، بوشینگ) روی ماشین تراش انجام می دهد. از درج های کاربید برای برش با سرعت بالا فولادهای کربن متوسط، با تغذیه 0.1-0.3 میلی متر در دور و سرعت تا 150 متر در دقیقه استفاده کنید.
- آسیاب: هندسه های پیچیده (شیارها، جیب ها، نخ ها) را روی آسیاب های CNC ایجاد می کند. برای خشن کردن، از آسیاب های انتهایی با 30 تا 50 درصد استحکام استفاده کنید. با عمق برش ≤0.2mm برای پرداخت سطح ≤1.6μm Ra.
- حفاری و ضربه زدن: از متههای HSS با پوشش کبالت برای سوراخهای عمیق (≥3×D) در فولادهای پرکربن، با چرخههای نوک زدن برای پاک کردن برادهها استفاده کنید. سرعت ضربه زدن باید 5 تا 10 متر در دقیقه باشد، همراه با مایعات برش مبتنی بر گوگرد.
2.3 اتصال و درمان سطحی
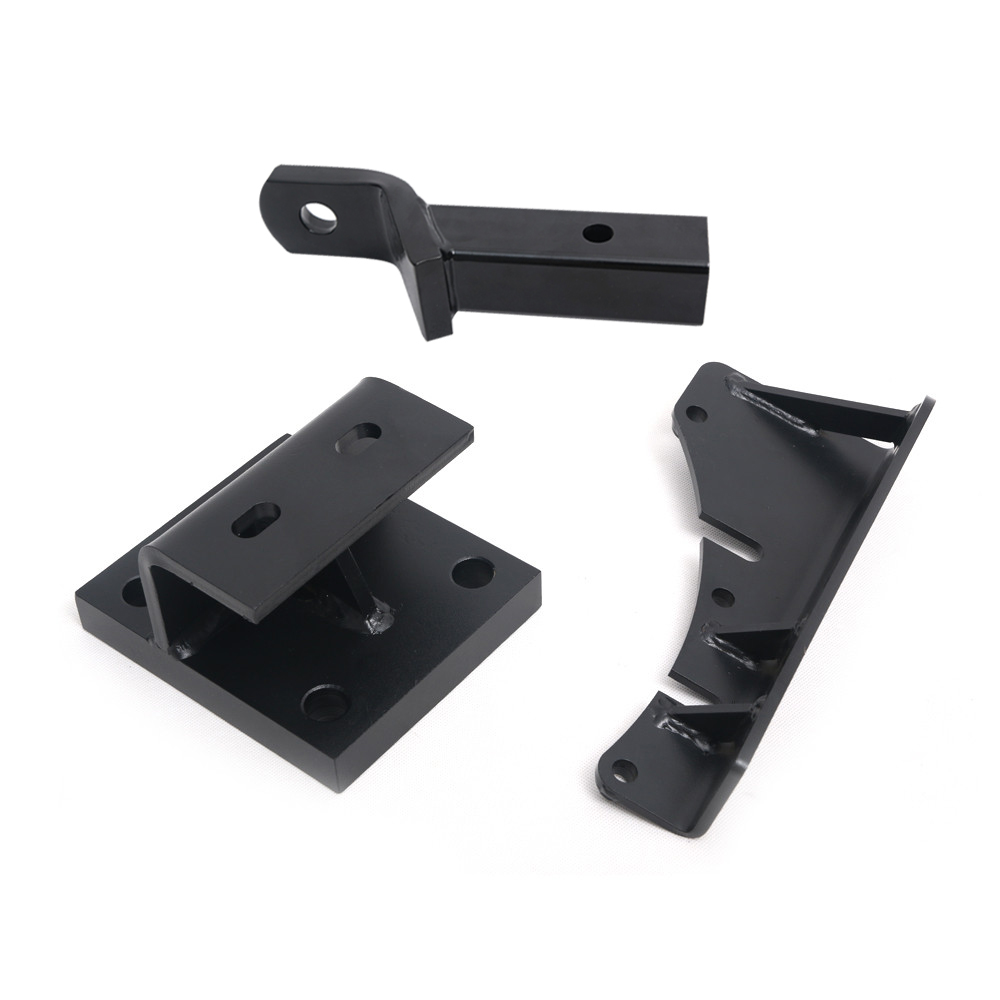
- جوشکاری:
- جوشکاری MIG/TIG: مناسب برای فولاد کم کربن؛ از سیم پرکننده ER70S-6 برای MIG و محافظ آرگون برای TIG برای جلوگیری از اکسیداسیون استفاده کنید.
- جوشکاری استیک: برای تعمیرات در محل یا مقاطع ضخیم (≥10 میلی متر) ترجیح داده می شود، اگرچه نیاز به سنگ زنی بیشتر پس از جوش دارد.
- تکمیل سطح:
- شات بلاستینگ: رسوب و زنگ زدگی را از بین می برد و سطوح را برای رنگ آمیزی یا آبکاری آماده می کند.
- آبکاری روی (آبکاری): مقاومت در برابر خوردگی (ضخامت 5-15 میکرومتر) را برای اجزای خارجی یا در معرض دید ایجاد می کند.
- پوشش پودری: پرداخت های بادوام و رنگارنگ با ضخامت فیلم 60 تا 100 میکرومتر ارائه می دهد.
3. تضمین کیفیت و همکاری OEM
3.1 بازرسی و آزمایش
- بررسی های ابعادی: از CMM (ماشین های اندازه گیری مختصات) برای تلورانس های بحرانی (±0.02 میلی متر) و کولیس های دستی برای اندازه گیری های معمول استفاده کنید.
- تست غیر مخرب (NDT):
- تست اولتراسونیک (UT): عیوب داخلی جوش یا مقاطع ضخیم را تشخیص می دهد.
- بازرسی ذرات مغناطیسی (MPI): ترک های سطحی / زیرسطحی را در مواد فرومغناطیسی شناسایی می کند.
- گواهی مواد: از انطباق با استانداردهای ASTM، ISO، یا استانداردهای خاص صنعت (مانند AISI 1045 برای شفت) اطمینان حاصل کنید.
3.2 گردش کار OEM مشترک
- توسعه نمونه اولیه: نمونه های کم حجم را با استفاده از پرینت سه بعدی (مثلاً FDM برای نمونه های اولیه پلاستیکی) یا ابزارسازی سریع برای تأیید اعتبار طراحی قبل از تولید کامل ایجاد کنید.
- مقیاس پذیری تولید: بهینه سازی گردش کار برای تولید دسته ای، متعادل کردن فرآیندهای خودکار (مانند ماشینکاری CNC) با عملیات دستی برای کارایی هزینه.
- مدیریت زنجیره تامین: مواد خام را از تامین کنندگان معتبر تهیه کنید تا از کیفیت ثابت اطمینان حاصل کنید، به ویژه برای سفارشات در مقیاس بزرگ.
3.3 پایداری و کارایی هزینه
- کاهش ضایعات: استراتژی های لانه سازی را در برش لیزر/پلاسما برای به حداکثر رساندن بازده ماده (≥85%) اتخاذ کنید.
- تجهیزات کارآمد انرژی: از ماشینهای CNC سروو استفاده کنید که مصرف برق را 30 تا 50 درصد در مقایسه با مدلهای سنتی کاهش میدهند.
- تولید به موقع (JIT).: هزینه های موجودی را با همسو کردن برنامه های ساخت با پیش بینی های تقاضای OEM به حداقل برسانید.
ساخت قطعات فولاد کربن OEMنیاز به تعادل بین تخصص فنی، فرآیندهای دقیق و برنامه ریزی مشترک دارد. با استفاده از فناوریهای پیشرفته برش، بهینهسازی پارامترهای ماشینکاری و اجرای کنترل کیفی دقیق، تولیدکنندگان میتوانند اجزای با کارایی بالا را ارائه دهند که با مشخصات OEM مطابقت دارند و در عین حال از مقرونبهصرفه بودن و مقیاسپذیری اطمینان حاصل کنند. با تغییر روندهای صنعت به سمت تولید هوشمندتر (به عنوان مثال، ماشین های یکپارچه با اینترنت اشیا)، آیندهساخت فولاد کربنیدر اتوماسیون، پایداری و بهینه سازی فرآیند در زمان واقعی نهفته است.
نحوه برداشتن پوشش موتور پلاستیکی: راهنمای گام به گام و نکات
نحوه ماشینکاری تیتانیوم: تکنیک های کلیدی و بهترین روش ها
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

