
Herstellung von OEM-Kohlenstoffstahlteilen: Prozesse, Techniken und Qualitätssicherung
Autor: SZTC
2025-04-25
1. Grundlagen vonOEM-Kohlenstoffstahlherstellung
OEM (Originalgerätehersteller)Teile aus KohlenstoffstahlDie Fertigung umfasst die Umwandlung roher Kohlenstoffstahlmaterialien (z. B. A36, 1018, 4140) in kundenspezifische Komponenten für verschiedene Branchen, von der Automobil- und Maschinenindustrie bis hin zum Bauwesen und der Energiebranche. Zu den Hauptvorteilen von Kohlenstoffstahl gehören:Wirtschaftlichkeit,Bearbeitbarkeitund vielseitige mechanische Eigenschaften. Eine erfolgreiche Fertigung erfordert jedoch die Beherrschung kritischer Prozesse:
- Materialauswahl: Passen Sie den Kohlenstoffgehalt (niedriger Kohlenstoffgehalt ≤ 0,25 %, mittlerer Kohlenstoffgehalt 0,25–0,6 %, hoher Kohlenstoffgehalt ≥ 0,6 %) an die Anforderungen des Teils an, z. B. Duktilität für die Umformung oder Härte für Verschleißfestigkeit.
- Design for Manufacturability (DFM): Arbeiten Sie mit OEMs zusammen, um die Teilegeometrie für eine effiziente Produktion zu optimieren und komplexe, kostensteigernde Merkmale zu minimieren.
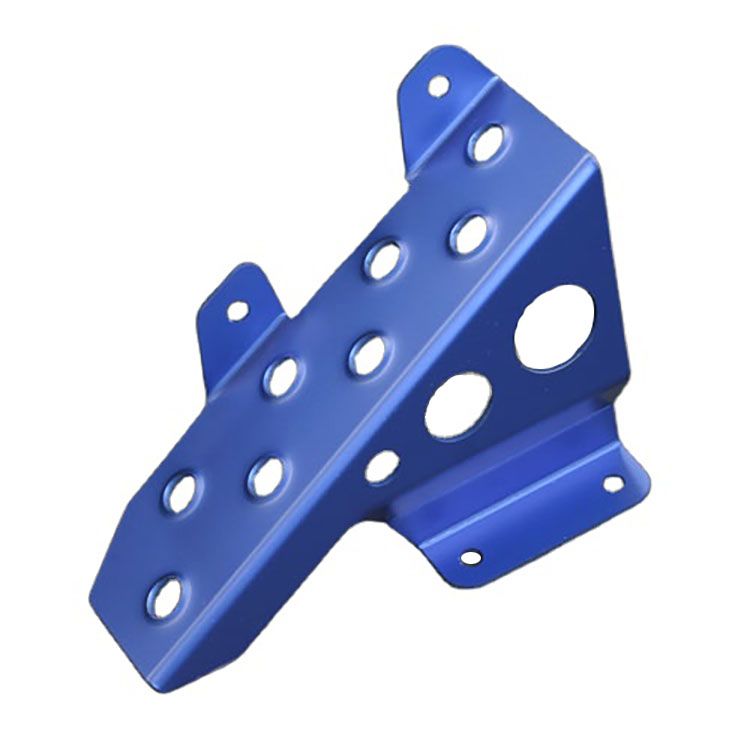
2. Kernherstellungsprozesse und -techniken
2.1 Schneiden und Formen
- Laserschneiden: Ideal für präzise, komplizierte Formen in dünnen bis mittleren Stahlblechen (bis zu 25 mm Dicke). Verwendet Hochleistungslaser, um eine Toleranz von ±0,1 mm und saubere Kanten zu erreichen, geeignet für Halterungen, Flansche und Zahnräder.
- Plasmaschneiden: Wirtschaftlicher für dickere Materialien (über 25 mm), allerdings mit etwas geringerer Präzision (±0,5 mm). Wird häufig bei der Herstellung von Strukturbauteilen verwendet.
- Drücken Sie Bremsen: Formt Blech mit hydraulischen Pressen in Winkel oder Kurven. Achten Sie auf den richtigen Biegeradius (typischerweise 1–2× Materialstärke), um Risse zu vermeiden.
2.2 Bearbeitungsvorgänge
- Drehen: Führt zylindrische Bearbeitungen (z. B. Wellen, Buchsen) auf Drehmaschinen durch. Verwenden Sie Hartmetalleinsätze zum Hochgeschwindigkeitsschneiden von Stählen mit mittlerem Kohlenstoffgehalt mit Vorschüben von 0,1–0,3 mm/U und Geschwindigkeiten von bis zu 150 m/min.
- Mahlen: Erstellt komplexe Geometrien (Schlitze, Taschen, Gewinde) auf CNC-Fräsmaschinen. Verwenden Sie zum Schruppen Schaftfräser mit 30–50 % Zustellung; Endbearbeitung mit einer Schnitttiefe von ≤ 0,2 mm für eine Oberflächengüte von Ra ≤ 1,6 μm.
- Bohren und Gewindeschneiden: Verwenden Sie kobaltbeschichtete HSS-Bohrer für tiefe Löcher (≥3×D) in Stählen mit hohem Kohlenstoffgehalt, mit Tiefschneidezyklen zum Entfernen von Spänen. Die Gewindeschneidgeschwindigkeit sollte 5–10 m/min betragen, gepaart mit schwefelbasierten Schneidflüssigkeiten.
2.3 Fügen und Oberflächenbehandlung
- Schweißen:
- MIG/WIG-Schweißen: Geeignet für kohlenstoffarmen Stahl; Verwenden Sie ER70S-6-Zusatzdraht für MIG und eine Argonabschirmung für WIG, um Oxidation zu verhindern.
- Stabschweißen: Bevorzugt für Reparaturen vor Ort oder dicke Abschnitte (≥ 10 mm), erfordert jedoch mehr Schleifen nach dem Schweißen.
- Oberflächenveredelung:
- Kugelstrahlen: Entfernt Zunder und Rost und bereitet Oberflächen zum Lackieren oder Plattieren vor.
- Verzinken (Galvanisieren): Bietet Korrosionsbeständigkeit (5–15 μm Dicke) für im Freien befindliche oder freiliegende Komponenten.
- Pulverbeschichtung: Bietet langlebige, farbenfrohe Oberflächen mit einer Filmdicke von 60–100 μm.
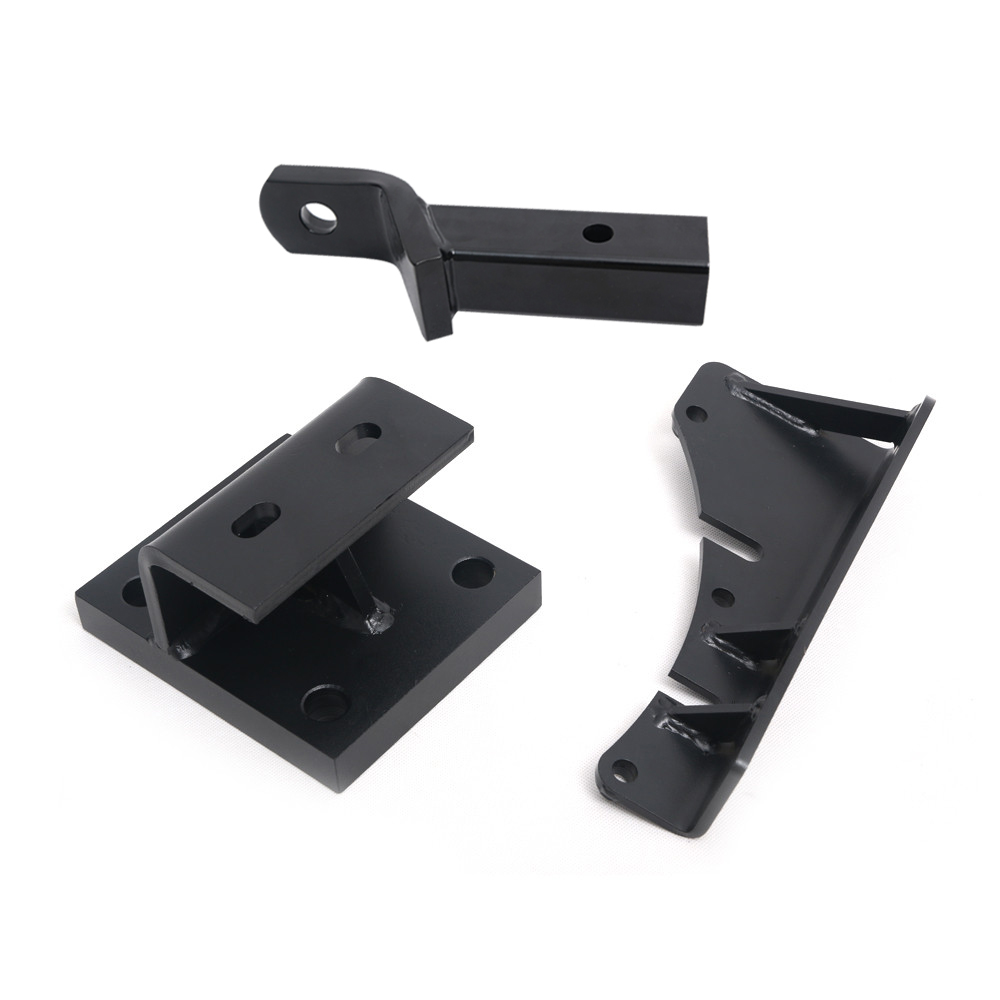
3. Qualitätssicherung und OEM-Zusammenarbeit
3.1 Inspektion und Prüfung
- Maßprüfungen: Verwenden Sie CMM (Koordinatenmessgeräte) für kritische Toleranzen (±0,02 mm) und Handmessschieber für Routinemessungen.
- Zerstörungsfreie Prüfung (NDT):
- Ultraschallprüfung (UT): Erkennt interne Fehler in Schweißnähten oder dicken Abschnitten.
- Magnetpulverinspektion (MPI): Identifiziert Oberflächen-/Untergrundrisse in ferromagnetischen Materialien.
- Materialzertifizierung: Stellen Sie die Einhaltung von ASTM, ISO oder branchenspezifischen Standards sicher (z. B. AISI 1045 für Wellen).
3.2 Kollaborativer OEM-Workflow
- Prototypenentwicklung: Erstellen Sie Kleinserienmuster mithilfe von 3D-Druck (z. B. FDM für Kunststoffprototypen) oder Rapid Tooling, um das Design vor der vollständigen Produktion zu validieren.
- Skalierbarkeit der Produktion: Optimieren Sie Arbeitsabläufe für die Serienproduktion und gleichen Sie automatisierte Prozesse (z. B. CNC-Bearbeitung) mit manuellen Vorgängen aus, um Kosteneffizienz zu erzielen.
- Lieferkettenmanagement: Beziehen Sie Rohstoffe von zertifizierten Lieferanten, um eine gleichbleibende Qualität sicherzustellen, insbesondere bei Großaufträgen.
3.3 Nachhaltigkeit und Kosteneffizienz
- Abfallreduzierung: Verschachtelungsstrategien beim Laser-/Plasmaschneiden anwenden, um die Materialausbeute zu maximieren (≥85 %).
- Energieeffiziente Ausrüstung: Verwenden Sie servoangetriebene CNC-Maschinen, die den Stromverbrauch im Vergleich zu herkömmlichen Modellen um 30–50 % senken.
- Just-in-Time-Produktion (JIT).: Minimieren Sie die Lagerkosten, indem Sie die Fertigungspläne an den Bedarfsprognosen der OEMs ausrichten.
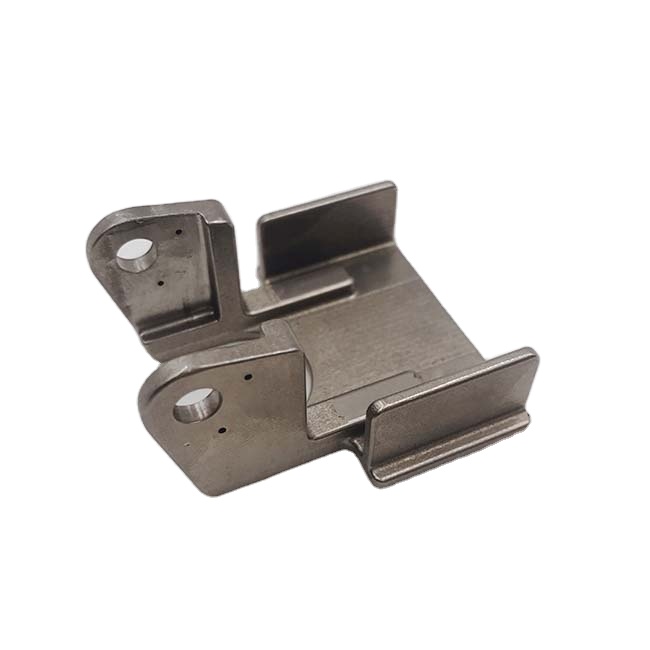
Herstellung von OEM-Teilen aus Kohlenstoffstahlerfordert ein Gleichgewicht aus technischem Fachwissen, präzisen Prozessen und kollaborativer Planung. Durch den Einsatz fortschrittlicher Schneidtechnologien, die Optimierung von Bearbeitungsparametern und die Implementierung strenger Qualitätskontrollen können Hersteller Hochleistungskomponenten liefern, die den OEM-Spezifikationen entsprechen und gleichzeitig Kosteneffizienz und Skalierbarkeit gewährleisten. Da sich die Branchentrends hin zu einer intelligenteren Fertigung (z. B. IoT-integrierte Maschinen) verschieben, ist die Zukunft vonHerstellung von Kohlenstoffstahlliegt in Automatisierung, Nachhaltigkeit und Echtzeit-Prozessoptimierung.
So entfernen Sie eine Motorabdeckung aus Kunststoff: Schritt-für-Schritt-Anleitung und Tipps
So bearbeiten Sie Titan: Schlüsseltechniken und Best Practices
Verwandter Artikel

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden wollen innerhalb weniger Tage ein funktionsfähiges Muster, und ein 3D-Drucker liefert es, aber nur, wenn Sie wissen, wie man richtig in 3D druckt.
wie man in 3D druckt

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Kunden senden häufig eine STL-Datei und erwarten innerhalb weniger Tage ein funktionsfähiges Muster.
So drucken Sie eine STL-Datei

Eine schnelle Bemusterung ist der schnellste Weg, um in der Metallbearbeitungs- und Kunststoffformindustrie Geschäfte zu machen. Ein 3D-Drucker fertigt Muster schnell und mit der richtigen Herangehensweise kann ein Drucker sogar die Strukturteile für eine andere Maschine herstellen.
wie man mit einem 3D-Drucker druckt
