
Fabricação de peças de aço carbono OEM: processos, técnicas e garantia de qualidade
Autor: SZTC
2025-04-25
1. Fundamentos deFabricação de aço carbono OEM
OEM (fabricante de equipamento original)peças de aço carbonoa fabricação envolve a transformação de materiais brutos de aço carbono (por exemplo, A36, 1018, 4140) em componentes personalizados para diversos setores, desde automotivo e máquinas até construção e energia. As principais vantagens do aço carbono incluemrelação custo-benefício,usinabilidadee propriedades mecânicas versáteis. No entanto, uma fabricação bem-sucedida requer o domínio de processos críticos:
- Seleção de Materiais: Combine o teor de carbono (baixo carbono ≤0,25%, médio carbono 0,25–0,6%, alto carbono ≥0,6%) aos requisitos da peça, como ductilidade para conformação ou dureza para resistência ao desgaste.
- Design para Manufaturabilidade (DFM): Colabore com OEMs para otimizar a geometria das peças para uma produção eficiente, minimizando recursos complexos que aumentam os custos.
2. Processos e Técnicas Básicas de Fabricação
2.1 Corte e Modelagem
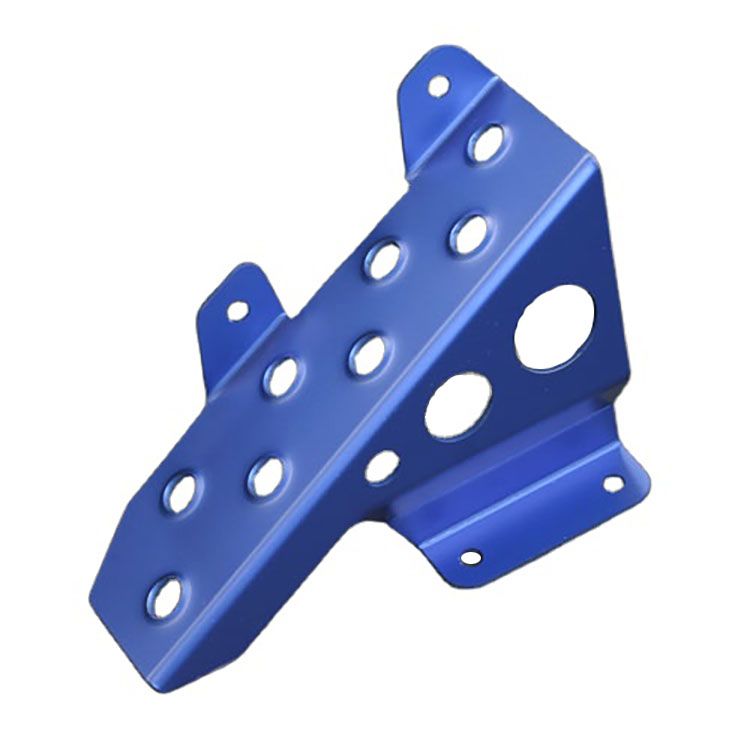
- Corte a laser: Ideal para formas precisas e complexas em chapas de aço finas a médias (até 25 mm de espessura). Usa lasers de alta potência para obter tolerância de ± 0,1 mm e bordas limpas, adequados para suportes, flanges e engrenagens.
- Corte Plasma: Mais econômico para materiais mais espessos (acima de 25mm), embora com precisão um pouco menor (±0,5mm). Comumente usado na fabricação de componentes estruturais.
- Pressione a frenagem: Forma chapas metálicas em ângulos ou curvas usando prensas hidráulicas. Garanta um raio de curvatura adequado (normalmente 1–2× espessura do material) para evitar rachaduras.
2.2 Operações de Usinagem
- Virando: Executa usinagem cilíndrica (ex. eixos, buchas) em tornos. Use pastilhas de metal duro para corte em alta velocidade de aços de médio carbono, com avanços de 0,1–0,3 mm/rotação e velocidades de até 150 m/min.
- Fresagem: Cria geometrias complexas (ranhuras, bolsões, roscas) em fresadoras CNC. Para desbaste, use fresas de topo com passo lateral de 30–50%; acabamento com profundidade de corte ≤0,2mm para acabamento superficial Ra ≤1,6μm.
- Perfuração e Rosqueamento: Use brocas HSS com revestimento de cobalto para furos profundos (≥3×D) em aços de alto carbono, com ciclos de pica-pau para limpar cavacos. As velocidades de rosqueamento devem ser de 5 a 10 m/min, combinadas com fluidos de corte à base de enxofre.
2.3 União e Tratamento de Superfície
- Soldagem:
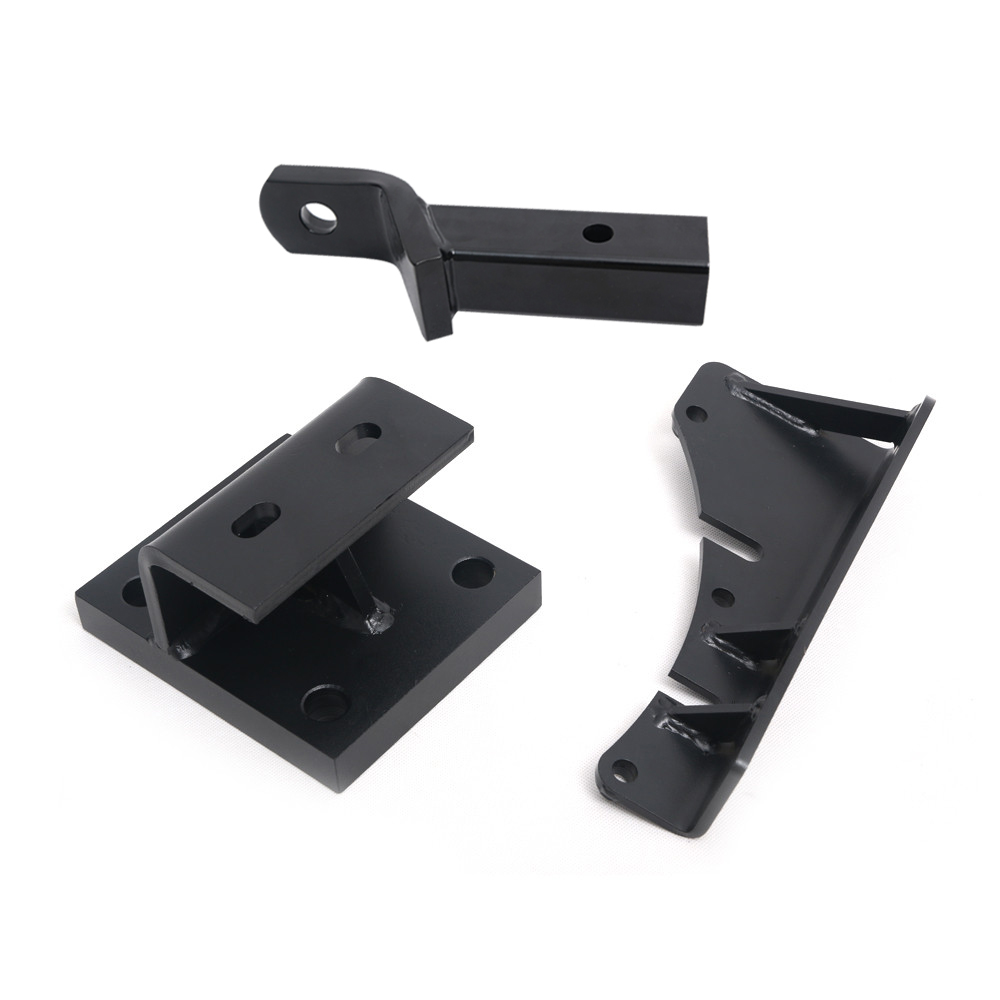
- Soldagem MIG/TIG: Adequado para aço de baixo carbono; use fio de enchimento ER70S-6 para MIG e blindagem de argônio para TIG para evitar oxidação.
- Soldagem eletromagnética: Preferido para reparos no local ou seções espessas (≥10mm), embora exija mais retificação pós-soldagem.
- Acabamento de Superfície:
- Tiro: Remove incrustações e ferrugem, preparando superfícies para pintura ou chapeamento.
- Zincagem (galvanoplastia): Fornece resistência à corrosão (5–15 μm de espessura) para componentes externos ou expostos.
- Revestimento em pó: Oferece acabamentos duráveis e coloridos com espessura de filme de 60–100μm.
3. Garantia de qualidade e colaboração OEM
3.1 Inspeção e Teste
- Verificações dimensionais: Use CMM (Máquinas de Medição por Coordenadas) para tolerâncias críticas (±0,02 mm) e calibradores portáteis para medições de rotina.
- Ensaios Não Destrutivos (END):
- Teste Ultrassônico (UT): Detecta falhas internas em soldas ou seções espessas.
- Inspeção de Partículas Magnéticas (MPI): Identifica trincas superficiais/subsuperficiais em materiais ferromagnéticos.
- Certificação de Materiais: Garanta a conformidade com ASTM, ISO ou padrões específicos do setor (por exemplo, AISI 1045 para eixos).
3.2 Fluxo de trabalho colaborativo do OEM
- Desenvolvimento de protótipo: Crie amostras de baixo volume usando impressão 3D (por exemplo, FDM para protótipos de plástico) ou ferramentas rápidas para validar o projeto antes da produção completa.
- Escalabilidade de produção: Otimize fluxos de trabalho para produção em lote, equilibrando processos automatizados (por exemplo, usinagem CNC) com operações manuais para eficiência de custos.
- Gestão da cadeia de abastecimento: Obtenha matérias-primas de fornecedores certificados para garantir qualidade consistente, especialmente para pedidos em grande escala.
3.3 Sustentabilidade e Eficiência de Custos
- Redução de resíduos: Adote estratégias de agrupamento no corte a laser/plasma para maximizar o rendimento do material (≥85%).
- Equipamento com eficiência energética: Use máquinas CNC acionadas por servo que reduzem o consumo de energia em 30–50% em comparação com os modelos tradicionais.
- Produção Just-In-Time (JIT): Minimize os custos de estoque alinhando os cronogramas de fabricação com as previsões de demanda do OEM.
Fabricação de peças de aço carbono OEMexige um equilíbrio entre conhecimento técnico, processos de precisão e planejamento colaborativo. Ao aproveitar tecnologias de corte avançadas, otimizar parâmetros de usinagem e implementar rigoroso controle de qualidade, os fabricantes podem fornecer componentes de alto desempenho que atendem às especificações OEM, garantindo ao mesmo tempo economia e escalabilidade. À medida que as tendências da indústria mudam para uma produção mais inteligente (por exemplo, máquinas integradas em IoT), o futuro dafabricação de aço carbonoreside na automação, sustentabilidade e otimização de processos em tempo real.
Como remover uma tampa de plástico do motor: guia passo a passo e dicas
Como usinar titânio: principais técnicas e práticas recomendadas
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
