
Отечественный патент: Метод экструзионного литья металлической формы основного корпуса подвесного зажима из алюминиевого сплава
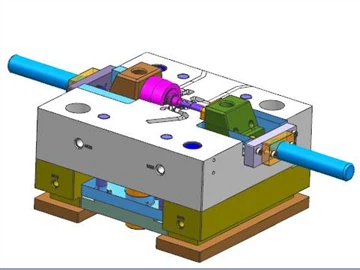
Настоящее изобретение предлагает способ литья под давлением металла для основного корпуса подвесного проволочного зажима из алюминиевого сплава. Основной корпус включает в себя зажим для подвески из сплава. Основным материалом подвесного зажима из сплава является алюминиевый сплав ENAC-42100. Метод экструзионного литья включает в себя этап плавки, этап литья под давлением и термическую обработку.
С развитием электроэнергетики моей страны проекты линий электропередачи увеличиваются с каждым годом, и существует огромный спрос на арматуру для линий электропередачи. Среди арматуры ЛЭП количество вертикальных зажимов самое большое, и соответствующие подвесные зажимы заказываются в больших количествах. В настоящее время в линиях электропередачи подвесные зажимы из алюминиевого сплава имеют малый вес и не имеют гистерезисных потерь на вихревые токи. Они широко используются. В последние годы отделы электроэнергетики, такие как Государственная сетевая корпорация, предъявляют все более высокие требования к подвесным зажимам из алюминиевых сплавов, а их методы производства изменились с литья в песчаные формы на литье под действием силы тяжести в металлических формах и литье под низким давлением, особенно для передачи энергии сверхвысокого напряжения. проекты, в которых требуется использование технологии ковки, обработка подвесных зажимов, и цена не должна превышать верхний предел.
Основываясь на анализе вышеуказанной ситуации, метод гравитационного литья подвесного проволочного зажима из алюминиевого сплава имеет проблемы с низкими механическими свойствами и большим весом; метод обработки литья под низким давлением подвесного проволочного зажима из алюминиевого сплава имеет проблемы с низкой эффективностью производства и высокой стоимостью производства; Метод обработки ковки подвесного проволочного зажима имеет проблемы, связанные со многими производственными этапами, высоким энергопотреблением, низким коэффициентом использования материала и высокой себестоимостью производства. Проблемы, связанные с вышеуказанными методами обработки, делают конкуренцию на рынке подвесных зажимов из алюминиевых сплавов более интенсивной. Чрезвычайно важно разработать метод обработки с лучшими экономическими показателями, улучшить рыночную конкуренцию продукции предприятия и сэкономить материалы и энергию.
Чтобы решить вышеупомянутые технические проблемы, настоящее изобретение предлагает способ литья под давлением в металлическую форму для основного корпуса подвесного зажима из алюминиевого сплава, который относится к области изготовления подвесных зажимов для линий электропередачи.
Этапы плавки следующие: сначала разогрейте плавильную печь, сделайте ее сухой и свободной от влаги; добавляют алюминиевый сплав ENAC-42100 и проводят шлакоотвод при температуре плавления 745°С; проводят первое аргоновое рафинирование при температуре плавления 740°С. Каждое аргоновое рафинирование проводится предварительно нагретым аргоном вместо холодного аргона; температура плавления составляет 745°С для модифицированной обработки добавлением микроэлементов редкоземельных элементов La и Nd; температура плавления 740°С для второго аргонового рафинирования, выдержка 15 минут; температура заливки составляет 690-710 °С, заливка завершается в течение 30 минут. Если заливка не может быть завершена в течение 30 минут, продолжают проводить очистку аргоном. Со временем очистку аргоном можно проводить каждые 30 минут;
Этапы литья под давлением следующие: используйте машину для вертикального литья под давлением 630T для выполнения процесса литья под давлением в металлическую форму и установите основную форму подвесного зажима на машину для вертикального литья под давлением; в наклонный дефлектор заливаем жидкий алюминиевый сплав температурой 690-710°С; в ствол поступает полутвердый алюминиевый сплав, охлаждаемый наклонным дефлектором; прижимается к металлической форме основного корпуса подвесного зажима в соотношении 1 000 кгс/см2 для первой малоскоростной заливки; при соотношении 9 00 кгс/см2 Прижать к металлической форме основной корпус подвесного зажима вторичным давлением, выдержать давление 30 с, раскрыть форму и вынуть детали;
Этапы термообработки следующие: экструзионную отливку основного корпуса подвесного зажима нагревают в печи, доводят до 300°С и выдерживают в течение 30 мин; продолжали нагревать до 400 °С, выдерживали 30 мин; продолжали нагревать до 500 °С, выдерживали 1 ч; Температура твердого раствора (535±5) °С, твердый раствор – 6 часов; когда температура превышает 535 °C, быстро выключите вентилятор и откройте дверцу печи, и продукт быстро попадет в воду с корзиной, используя динамическую воду, встряхивая резервуар для воды или проточную воду, закалку водой 10 минут, температура около 60°С; высушите экструзионную отливку основного корпуса подвесного зажима; поместите высушенную экструзионную отливку основного корпуса подвесного проволочного зажима в печь для старения, температура старения составляет 150 ° C, а время старения составляет 6 часов; Основная часть зажима для подвесной проволоки экструдируется. После извлечения отлитых под давлением деталей проводится последующая обработка поверхности дробеструйной обработкой.
По сравнению с предшествующим уровнем техники настоящее изобретение имеет преимущества, заключающиеся в том, что подвесной зажим из алюминиевого сплава, обработанный процессом экструзионного литья в металлическую форму, имеет лучшее качество поверхности, чем подвесной зажим для гравитационного литья, по сравнению с продуктами, обработанными процессом гравитационного литья в металлическую форму, и экономит материалы. 40%, хорошие механические свойства, достигающие 300 МПа, близкие к кованым подвескам; по сравнению с продуктами процесса литья под низким давлением качество поверхности лучше, чем у подвесных зажимов для литья под низким давлением, высокая эффективность производства, высокая производительность процесса; и продукты процесса ковки. Для сравнения, эффективность производства высока, производственный процесс меньше, он относится к почти чистой обработке, нет заусенцев, не требуется штамповка, коэффициент использования материала высокий, качество поверхности хорошее. хорошо, и общая стоимость низкая. Он имеет превосходные механические свойства, относится к почти чистой обработке, экономит материалы, высокую эффективность производства, хорошее качество поверхности, а общая стоимость ниже, чем у других методов обработки подвесных зажимов из алюминиевого сплава. Он имеет высокую экономическую эффективность и очевидные конкурентные преимущества, а также подходит для активного продвижения и применения.
Отказ от ответственности: эта статья изначально разрешена Патентным ведомством для публикации патента. Это только для академического обмена. Данные и изображения взяты из патентного ведомства. Если есть какие-либо нарушения, пожалуйста, свяжитесь с нами для удаления.
ПРОЕКТИРОВАНИЕ ИНЖЕКЦИОННОЙ ФОРМЫ НИЖНЕГО КОРПУСА МОЩНОГО ЛАЗЕРНОГО ОБОРУДОВАНИЯ + 3D
Пять эффективных способов повышения коррозионной стойкости материалов из магниевых сплавов
Связанная статья



