
Patente nacional: um método de fundição por extrusão para o molde de metal do corpo principal da braçadeira de suspensão de liga de alumínio
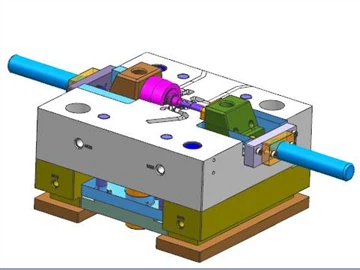
A presente invenção fornece um método de fundição por extrusão de metal para o corpo principal de uma braçadeira de fio de suspensão em liga de alumínio. O corpo principal inclui uma braçadeira de fio de suspensão em liga. O material principal da braçadeira de fio de suspensão de liga é a liga de alumínio ENAC-42100. O método de fundição por extrusão inclui um estágio de fundição, estágio de fundição por compressão e tratamento térmico.
Com o desenvolvimento da indústria de energia elétrica do meu país, os projetos de linhas de transmissão estão aumentando ano a ano e há uma enorme demanda por acessórios para linhas de transmissão. Entre as cordas de acessórios de linhas de transmissão, a quantidade de grampos verticais é a maior, e os grampos de suspensão correspondentes são encomendados em grandes quantidades. Atualmente, nas linhas de transmissão, os grampos de suspensão feitos de liga de alumínio são leves e não apresentam perda de corrente parasita por histerese. Eles são amplamente utilizados. Nos últimos anos, departamentos de operação de energia, como a State Grid Corporation, têm requisitos cada vez mais altos para braçadeiras de suspensão de liga de alumínio, e seus métodos de fabricação mudaram de fundição em molde de areia para fundição por gravidade em molde de metal e fundição de baixa pressão, especialmente para projetos de transmissão de energia UHV, que exigem o uso de tecnologia de forjamento. Processamento de clipes de suspensão, e o preço não deve exceder o limite superior.
Com base na análise da situação acima, o método de processamento de fundição por gravidade da braçadeira de fio de suspensão em liga de alumínio tem problemas de baixas propriedades mecânicas e peso pesado; o método de processamento de fundição de baixa pressão da braçadeira de fio de suspensão de liga de alumínio tem problemas de baixa eficiência de produção e alto custo de produção; O método de processamento de forjamento do clipe de fio de suspensão apresenta problemas de muitas etapas de produção, alto consumo de energia, baixa taxa de utilização de material e alto custo de produção. Os problemas nos métodos de processamento acima tornam mais intensa a competição no mercado de braçadeiras de suspensão em liga de alumínio. Como desenvolver um método de processamento com melhor desempenho de custos, melhorar a concorrência no mercado de produtos empresariais e economizar materiais e energia é extremamente importante.
A fim de resolver os problemas técnicos acima mencionados, a presente invenção fornece um método de fundição por compressão em molde de metal para o corpo principal de um grampo de suspensão em liga de alumínio, que se refere ao campo de fabricação de grampos de suspensão para linhas de transmissão de sistemas de energia.
As etapas da fase de fundição são as seguintes: pré-aqueça primeiro o forno de fundição, deixe-o seco e livre de umidade; adicionar liga de alumínio ENAC-42100 e realizar a remoção da escória a uma temperatura de fusão de 745°C; realizar o primeiro refino de argônio a uma temperatura de fusão de 740°C. Cada refino de argônio é argônio pré-aquecido em vez de argônio frio; a temperatura de fusão é de 745°C para tratamento de modificação, adicionando vestígios de elementos de terras raras La e Nd; a temperatura de fusão é de 740°C para o segundo refino de argônio, permanecendo por 15 minutos; a temperatura de vazamento é de 690-710 °C e o vazamento é concluído em 30 minutos. Se o vazamento não puder ser concluído em 30 minutos, continue a realizar o refino com argônio. Com o passar do tempo, o refino do argônio pode ser realizado a cada 30 minutos;
As etapas no estágio de fundição por compressão são: usar uma máquina de fundição por compressão vertical 630T para realizar o processo de fundição por compressão de molde de metal e instalar o molde principal do grampo de suspensão na máquina de fundição por compressão vertical; despeje liga de alumínio líquida a 690-710°C no defletor inclinado; a liga de alumínio semissólida resfriada pelo defletor inclinado entra no cano; é prensado no molde metálico do corpo principal do grampo de suspensão na proporção de 1.000 kgf/cm2 para o primeiro enchimento em baixa velocidade; na proporção de 9 00 kgf/cm2 Pressionar o molde metálico do corpo principal da pinça de suspensão para pressão secundária, manter a pressão por 30 s, abrir o molde e retirar as peças;
As etapas do tratamento térmico são as seguintes: a fundição por extrusão do corpo principal da braçadeira de suspensão é aquecida em forno, elevada a 300 °C e mantida por 30 min; continuou a ser aquecido a 400 °C, mantido por 30 min; continuou a ser aquecido a 500 °C, mantido por 1 h; Temperatura da solução sólida (535±5) °C, solução sólida durante 6 horas; quando a temperatura estiver acima de 535 °C, desligue rapidamente o ventilador e abra a porta do forno, e o produto entrará rapidamente na água com a cesta, usando água dinâmica, agitando a caixa d'água ou água corrente, extinção de água por 10 min, a temperatura é de cerca de 60 °C; seque a peça fundida por extrusão do corpo principal da braçadeira de fio de suspensão; coloque a peça fundida por extrusão seca do corpo principal da braçadeira de fio de suspensão no forno de envelhecimento, a temperatura de envelhecimento é de 150 ° C e o tempo de envelhecimento é de 6 h; o corpo principal da braçadeira de fio de suspensão é extrudado. Depois que as peças fundidas são retiradas, é realizado o tratamento de superfície de acompanhamento por jateamento.
Em comparação com a técnica anterior, a presente invenção tem as vantagens de que o grampo de suspensão de liga de alumínio processado pelo processo de fundição por extrusão de molde de metal tem melhor qualidade de superfície do que o grampo de suspensão de fundição por gravidade em comparação com os produtos processados pelo processo de fundição por gravidade de molde de metal, e economiza materiais. 40%, boas propriedades mecânicas, chegando a 300 MPa, próximo aos grampos de suspensão forjados; em comparação com produtos de processo de fundição de baixa pressão, a qualidade da superfície é melhor do que as braçadeiras de suspensão de fundição de baixa pressão, alta eficiência de produção, alto rendimento do processo; e produtos do processo de forjamento Em comparação, a eficiência da produção é alta, o processo de produção é menor, pertence ao processamento quase líquido, não há rebarbas, nenhuma matriz de punção é necessária, a taxa de utilização do material é alta, a qualidade da superfície é boa e o custo abrangente é baixo. Possui excelentes propriedades mecânicas, pertence ao processamento quase líquido, economiza materiais, alta eficiência de produção, boa qualidade de superfície e o custo geral é menor do que outros métodos de processamento de braçadeiras de suspensão de liga de alumínio. Possui desempenho de alto custo e vantagens competitivas óbvias e é adequado para promoção e aplicação vigorosas.
Isenção de responsabilidade: este artigo foi originalmente autorizado pelo Escritório de Patentes para publicar a patente. É apenas para intercâmbio acadêmico. Os dados e imagens vêm do escritório de patentes. Se houver alguma infração, entre em contato para excluir.
PROJETO DE MOLDE DE INJEÇÃO DE CAIXA INFERIOR DE EQUIPAMENTO DE LASER DE ALTA POTÊNCIA + 3D
Cinco maneiras eficazes de melhorar a resistência à corrosão de materiais de liga de magnésio
Artigo Relacionado



