
ثبت اختراع داخلی: یک روش ریخته گری اکستروژن برای قالب فلزی بدنه اصلی گیره تعلیق آلیاژ آلومینیوم
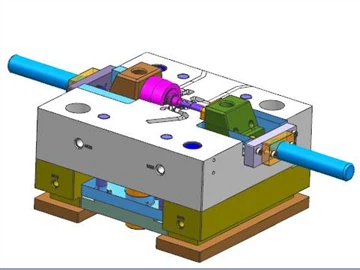
اختراع حاضر یک روش ریخته گری اکستروژن فلزی را برای بدنه اصلی یک گیره سیم تعلیق آلیاژ آلومینیوم ارائه می دهد. بدنه اصلی شامل یک گیره سیم تعلیق آلیاژی است. ماده اصلی گیره سیم تعلیق آلیاژی، آلیاژ آلومینیوم ENAC-42100 است. روش ریخته گری اکستروژن شامل مرحله ذوب، مرحله ریخته گری فشرده و عملیات حرارتی است.
با توسعه صنعت برق کشورم، پروژه های خطوط انتقال سال به سال در حال افزایش است و تقاضای زیادی برای اتصالات خطوط انتقال وجود دارد. در میان رشته های اتصالات خطوط انتقال، میزان گیره های عمودی بیشترین میزان را دارد و گیره های تعلیق مربوطه به تعداد زیاد سفارش داده می شوند. در حال حاضر، در خطوط انتقال، بست های تعلیق ساخته شده از آلیاژ آلومینیوم، وزن سبکی دارند و افت جریان گردابی پسماند ندارند. آنها به طور گسترده مورد استفاده قرار می گیرند. در سالهای اخیر، بخشهای عملیات برق مانند State Grid Corporation نیازمندیهای بالاتر و بالاتری برای گیرههای تعلیق آلیاژ آلومینیوم دارند و روشهای ساخت آنها از ریختهگری قالب ماسهای به ریختهگری گرانشی قالب فلزی و ریختهگری با فشار پایین، بهویژه برای پروژههای انتقال قدرت UHV، که نیاز به استفاده از تکنولوژی آهنگری بیشتر از محدودیتهای پردازش clips ندارد، تغییر کرده است.
بر اساس تجزیه و تحلیل وضعیت فوق، روش پردازش ریخته گری گرانشی گیره سیم تعلیق آلیاژ آلومینیوم دارای مشکلات خواص مکانیکی کم و وزن سنگین است. روش پردازش ریخته گری کم فشار گیره سیم تعلیق آلیاژ آلومینیوم دارای مشکلات راندمان تولید پایین و هزینه تولید بالا است. روش پردازش آهنگری گیره سیم تعلیق دارای مشکلات بسیاری از مراحل تولید، مصرف انرژی بالا، میزان استفاده کم از مواد و هزینه تولید بالا است. مشکلات موجود در روش های فرآوری فوق، رقابت بازار گیره های تعلیق آلیاژ آلومینیوم را شدیدتر می کند. چگونگی توسعه یک روش پردازش با عملکرد هزینه بهتر، بهبود رقابت بازار محصولات سازمانی و صرفه جویی در مواد و انرژی بسیار مهم است.
به منظور حل مشکلات فنی فوق الذکر، اختراع حاضر یک روش ریخته گری تحت فشار قالب فلزی را برای بدنه اصلی گیره تعلیق آلیاژ آلومینیوم ارائه می دهد که مربوط به زمینه ساخت گیره تعلیق برای خطوط انتقال سیستم قدرت است.
مراحل مرحله ذوب به شرح زیر است: ابتدا کوره ذوب را از قبل گرم کنید، کوره ذوب را خشک و عاری از رطوبت کنید. آلیاژ آلومینیوم ENAC-42100 را اضافه کنید و سرباره را در دمای ذوب 745 درجه سانتیگراد حذف کنید. اولین تصفیه آرگون را در دمای ذوب 740 درجه سانتیگراد انجام دهید، هر پالایش آرگون به جای آرگون سرد، آرگون از قبل گرم شده است دمای ذوب 745 درجه سانتیگراد برای عملیات اصلاحی، اضافه کردن عناصر کمیاب خاکی La و Nd است. دمای ذوب 740 درجه سانتیگراد برای دومین پالایش آرگون، 15 دقیقه ایستاده است. دمای ریختن 690-710 درجه سانتیگراد است و ریختن ظرف 30 دقیقه کامل می شود. اگر نتوان ظرف 30 دقیقه ریختن را کامل کرد، به تصفیه آرگون ادامه دهید. با گذشت زمان، پالایش آرگون را می توان هر 30 دقیقه انجام داد.
مراحل در مرحله ریخته گری فشاری عبارتند از: از یک دستگاه ریخته گری فشار عمودی 630T برای انجام فرآیند ریخته گری فشار قالب فلزی استفاده کنید و قالب اصلی گیره تعلیق را روی دستگاه ریخته گری فشار عمودی نصب کنید. آلیاژ آلومینیوم مایع را در دمای 690-710 درجه سانتیگراد در منحرف کننده شیبدار بریزید. آلیاژ آلومینیوم نیمه جامد که توسط منحرف کننده مایل خنک می شود وارد بشکه می شود. در قالب فلزی بدنه اصلی گیره تعلیق با نسبت 1000 کیلوگرم بر سانتی متر مربع برای اولین پر کردن با سرعت کم فشار داده می شود. به نسبت 9 00 kgf/cm2 برای فشار ثانویه به قالب فلزی بدنه اصلی گیره تعلیق فشار دهید، فشار را 30 ثانیه نگه دارید، قالب را باز کنید و قطعات را خارج کنید.
مراحل عملیات حرارتی به شرح زیر است: ریخته گری اکستروژن بدنه اصلی گیره تعلیق در یک کوره گرم می شود، تا دمای 300 درجه سانتیگراد افزایش می یابد و به مدت 30 دقیقه نگهداری می شود. همچنان تا 400 درجه سانتیگراد حرارت داده می شود و به مدت 30 دقیقه نگهداری می شود. همچنان تا 500 درجه سانتیگراد گرم می شود، به مدت 1 ساعت نگهداری می شود. دمای محلول جامد (5±535) درجه سانتی گراد، محلول جامد به مدت 6 ساعت. هنگامی که درجه حرارت بالاتر از 535 درجه سانتیگراد است، به سرعت فن را خاموش کنید و درب کوره را باز کنید، و محصول به سرعت با سبد وارد آب می شود، با استفاده از آب پویا، تکان دادن مخزن آب یا آب جاری، خاموش شدن آب 10 دقیقه، دما حدود 60 درجه سانتیگراد است. ریخته گری اکستروژن بدنه اصلی گیره سیم تعلیق را خشک کنید. ریخته گری اکستروژن خشک شده بدنه اصلی گیره سیم تعلیق را در کوره نگهداری پیری قرار دهید، دمای پیری 150 درجه سانتیگراد و زمان پیری 6 ساعت است. بدنه اصلی گیره سیم تعلیق اکسترود می شود پس از خارج شدن قطعات دایکاست، عملیات بعدی سطح توسط شات بلاست انجام می شود.
در مقایسه با هنر قبلی، اختراع حاضر دارای مزایایی است که گیره تعلیق آلیاژ آلومینیوم پردازش شده توسط فرآیند ریخته گری اکستروژن قالب فلزی، کیفیت سطح بهتری نسبت به گیره تعلیق ریخته گری گرانشی در مقایسه با محصولات پردازش شده توسط فرآیند ریخته گری گرانشی قالب فلزی دارد و باعث صرفه جویی در مواد می شود. 40٪، خواص مکانیکی خوب، رسیدن به 300 مگاپاسکال، نزدیک به گیره های تعلیق جعلی. در مقایسه با محصولات فرآیند ریخته گری کم فشار، کیفیت سطح بهتر از گیره های تعلیق ریخته گری کم فشار، راندمان تولید بالا، عملکرد فرآیند بالا است. و محصولات فرآیند آهنگری در مقایسه، راندمان تولید بالا است، فرآیند تولید کمتر است، به پردازش نزدیک به شبکه تعلق دارد، فرز فلاش وجود ندارد، نیازی به قالب پانچ نیست، میزان استفاده از مواد بالا است، کیفیت سطح خوب است و هزینه جامع کم است. این دارای خواص مکانیکی عالی است، متعلق به پردازش نزدیک خالص است، باعث صرفه جویی در مواد، راندمان تولید بالا، کیفیت سطح خوب، و هزینه کلی کمتر از سایر روش های پردازش گیره تعلیق آلیاژ آلومینیوم است. این عملکرد هزینه بالا و مزایای رقابتی آشکار دارد و برای تبلیغ و کاربرد شدید مناسب است.
سلب مسئولیت: این مقاله در اصل توسط اداره ثبت اختراع مجاز به انتشار پتنت است. این فقط برای تبادل دانشگاهی است. داده ها و تصاویر از اداره ثبت اختراع می آیند. در صورت وجود هرگونه تخلف لطفا تماس بگیرید تا حذف شود.
طراحی قالب تزریقی دستگاه لیزر پرقدرت کیس پایین + سه بعدی
پنج روش موثر برای بهبود مقاومت در برابر خوردگی مواد آلیاژ منیزیم
مقاله مرتبط



