
Inländisches Patent: Ein Extrusionsgussverfahren für die Metallform des Hauptkörpers der Aufhängungsklemme aus Aluminiumlegierung
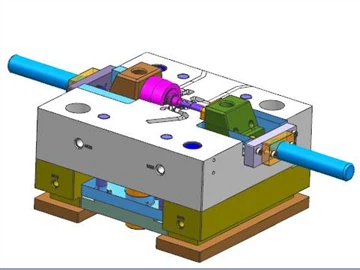
Die vorliegende Erfindung stellt ein Metalldruckgussverfahren für den Hauptkörper einer Aufhängungsdrahtklemme aus Aluminiumlegierung bereit. Der Hauptkörper verfügt über eine Aufhängungsdrahtklemme aus Legierung. Das Hauptmaterial der Aufhängungsdrahtklemme aus Legierung ist die Aluminiumlegierung ENAC-42100. Das Extrusionsgussverfahren umfasst eine Schmelzphase, eine Squeeze-Casting-Phase und eine Wärmebehandlung.
Mit der Entwicklung der Elektrizitätswirtschaft meines Landes nehmen die Projekte für Übertragungsleitungen von Jahr zu Jahr zu, und es besteht eine enorme Nachfrage nach Armaturen für Übertragungsleitungen. Unter den Verbindungssträngen von Übertragungsleitungen ist die Anzahl der vertikalen Klemmen am größten, und die entsprechenden Aufhängeklemmen werden in großen Mengen bestellt. Derzeit sind in Übertragungsleitungen Aufhängungsklemmen aus einer Aluminiumlegierung leicht und weisen keinen Hysterese-Wirbelstromverlust auf. Sie sind weit verbreitet. In den letzten Jahren haben Energiebetriebsabteilungen wie die State Grid Corporation immer höhere Anforderungen an Aufhängungsklemmen aus Aluminiumlegierung gestellt, und ihre Herstellungsmethoden haben sich von Sandformguss zu Metallform-Schwerkraftguss und Niederdruckguss geändert, insbesondere für UHV-Stromübertragungsprojekte, die den Einsatz von Schmiedetechnologie zur Verarbeitung von Aufhängungsklemmen erfordern, und der Preis sollte die Obergrenze nicht überschreiten.
Basierend auf der Analyse der obigen Situation weist die Schwerkraftguss-Verarbeitungsmethode der Aufhängungsdrahtklemme aus Aluminiumlegierung die Probleme schlechter mechanischer Eigenschaften und hohem Gewicht auf; Das Niederdruckgussverfahren für Aufhängungsdrahtklemmen aus Aluminiumlegierung weist die Probleme einer geringen Produktionseffizienz und hoher Produktionskosten auf. Die Schmiedeverarbeitungsmethode des Aufhängungsdrahtclips weist die Probleme vieler Produktionsschritte, eines hohen Energieverbrauchs, einer geringen Materialausnutzung und hoher Produktionskosten auf. Die Probleme bei den oben genannten Verarbeitungsmethoden verschärfen den Marktwettbewerb für Aufhängungsklemmen aus Aluminiumlegierung. Es ist äußerst wichtig, eine Verarbeitungsmethode mit besserer Kostenleistung zu entwickeln, den Marktwettbewerb von Unternehmensprodukten zu verbessern und Material und Energie einzusparen.
Um die oben genannten technischen Probleme zu lösen, stellt die vorliegende Erfindung ein Metallform-Quetschgussverfahren für den Hauptkörper einer Aufhängungsklemme aus Aluminiumlegierung bereit, das sich auf das Gebiet der Herstellung von Aufhängungsklemmen für Stromübertragungsleitungen bezieht.
Die Schritte in der Schmelzphase sind wie folgt: Zuerst den Schmelzofen vorheizen, den Schmelzofen trocken und feuchtigkeitsfrei machen; Fügen Sie die Aluminiumlegierung ENAC-42100 hinzu und führen Sie die Schlackenentfernung bei einer Schmelztemperatur von 745 °C durch. Führen Sie die erste Argon-Raffinierung bei einer Schmelztemperatur von 740 °C durch. Bei jeder Argon-Raffinierung wird vorgewärmtes Argon anstelle von kaltem Argon verwendet. die Schmelztemperatur beträgt 745 °C für die Modifizierungsbehandlung, wobei Spuren der Seltenerdelemente La und Nd hinzugefügt werden; die Schmelztemperatur beträgt 740°C für die zweite Argon-Raffinierung, 15 Minuten stehengelassen; Die Gießtemperatur beträgt 690–710 °C und der Gießvorgang ist innerhalb von 30 Minuten abgeschlossen. Wenn das Gießen nicht innerhalb von 30 Minuten abgeschlossen werden kann, fahren Sie mit der Argon-Raffinierung fort. Im Laufe der Zeit kann die Argon-Raffinierung alle 30 Minuten durchgeführt werden;
Die Schritte in der Squeeze-Casting-Phase sind: Verwenden Sie eine 630T Vertical Squeeze Casting-Maschine, um den Metallform-Squeeze-Casting-Prozess durchzuführen, und installieren Sie die Hauptform der Aufhängungsklemme auf der vertikalen Squeeze-Casting-Maschine. Gießen Sie flüssige Aluminiumlegierung bei 690–710 °C in den geneigten Deflektor. die durch den geneigten Deflektor gekühlte halbfeste Aluminiumlegierung gelangt in den Lauf; es wird für die erste Befüllung mit niedriger Geschwindigkeit mit einem Verhältnis von 1.000 kgf/cm2 an die Metallform des Hauptkörpers der Aufhängeklemme gepresst; bei einem Verhältnis von 9.00 kgf/cm2 auf die Metallform des Hauptkörpers der Aufhängungsklemme drücken, um Sekundärdruck zu erzeugen, den Druck 30 s lang halten, die Form öffnen und die Teile herausnehmen;
Die Wärmebehandlungsschritte sind wie folgt: Der Extrusionsguss des Hauptkörpers der Aufhängeklemme wird in einem Ofen erhitzt, auf 300 °C erhöht und 30 Minuten lang gehalten; weiter auf 400 °C erhitzt und 30 Minuten gehalten; weiter auf 500 °C erhitzt und 1 h gehalten; Temperatur der festen Lösung (535 ± 5) °C, feste Lösung für 6 Stunden; Wenn die Temperatur über 535 °C liegt, schalten Sie den Ventilator schnell aus und öffnen Sie die Ofentür, und das Produkt gelangt schnell mit dem Korb ins Wasser, indem Sie dynamisches Wasser verwenden, den Wassertank oder fließendes Wasser schütteln, 10 Minuten lang mit Wasser abschrecken, die Temperatur beträgt etwa 60 °C; Trocknen Sie den Extrusionsguss des Hauptkörpers der Aufhängungsdrahtklemme. Legen Sie den getrockneten Extrusionsguss des Hauptkörpers der Aufhängungsdrahtklemme in den Alterungs-Warmhalteofen. Die Alterungstemperatur beträgt 150 ° C und die Alterungszeit beträgt 6 Stunden. Der Hauptkörper der Aufhängungsdrahtklemme wird extrudiert. Nach dem Herausnehmen der Druckgussteile wird eine anschließende Oberflächenbehandlung durch Kugelstrahlen durchgeführt.
Im Vergleich zum Stand der Technik bietet die vorliegende Erfindung den Vorteil, dass die durch das Metallform-Stranggussverfahren verarbeitete Aufhängungsklemme aus Aluminiumlegierung im Vergleich zu den durch das Metallform-Schwerkraftgussverfahren verarbeiteten Produkten eine bessere Oberflächenqualität als die Schwerkraftguss-Aufhängungsklemme aufweist und Material spart. 40 %, gute mechanische Eigenschaften, erreicht 300 MPa, nahe an geschmiedeten Aufhängungsklemmen; Im Vergleich zu Niederdruckgussprozessprodukten ist die Oberflächenqualität besser als bei Niederdruckguss-Aufhängungsklemmen, hohe Produktionseffizienz, hohe Prozessausbeute; und Schmiedeprozessprodukte Im Vergleich dazu ist die Produktionseffizienz hoch, der Produktionsprozess ist kürzer, es gehört zur Near-Net-Verarbeitung, es gibt keinen Grat, es ist kein Stanzwerkzeug erforderlich, die Materialausnutzungsrate ist hoch, die Oberflächenqualität ist gut und die Gesamtkosten sind niedrig. Es verfügt über hervorragende mechanische Eigenschaften, gehört zur Near-Net-Verarbeitung, spart Material, hohe Produktionseffizienz, gute Oberflächenqualität und die Gesamtkosten sind niedriger als bei anderen Verarbeitungsmethoden für Aufhängungsklemmen aus Aluminiumlegierung. Es bietet ein hohes Preis-Leistungs-Verhältnis und offensichtliche Wettbewerbsvorteile und eignet sich für eine intensive Werbung und Anwendung.
Haftungsausschluss: Dieser Artikel wurde ursprünglich vom Patentamt zur Veröffentlichung des Patents autorisiert. Es dient ausschließlich dem akademischen Austausch. Die Daten und Bilder stammen vom Patentamt. Bei Verstößen wenden Sie sich bitte an , um die Löschung vorzunehmen.
SPRITZFORM-DESIGN DER HOCHLEISTUNGS-LASERGERÄTE UNTERGEHÄUSE + 3D
Fünf effektive Möglichkeiten zur Verbesserung der Korrosionsbeständigkeit von Magnesiumlegierungsmaterialien
Verwandter Artikel



