
Resolva o padrão de vibração do torno, encontre a raiz do problema e faça o produto brilhar em uma única etapa
2023-04-28
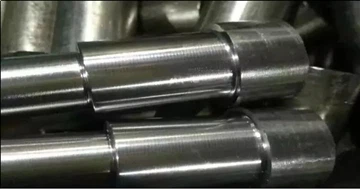
Durante a usinagem do torno, as peças apresentam padrões de vibração. Estima-se que amigos que trabalham com máquinas a seco já o encontraram mais ou menos. Pode-se dizer que esta situação ocorre em toda a fábrica.
Acredito que você encontrará isso frequentemente quando estiver fazendo um bom carro. O carro não tem uma aparência bonita. Precisa ser levemente polido com lixa fina ou pedra oleosa. Especialmente depois que a galvanoplastia é necessária para alta precisão, você precisa ter muito cuidado neste momento, caso contrário, ela se tornará facilmente um resíduo.
Como existem muitos fatores que podem causar padrões de vibração no produto, podemos começar a investigar primeiro esses aspectos e analisar detalhadamente de acordo com as condições de nossa própria fábrica.
Em primeiro lugar, julgue se existe um “padrão de vibração”. A regra usual é: existe um padrão horizontal, como mostrado na figura, parece um padrão espiral com um espaçamento relativamente grande.
1. É necessário saber se a peça apresenta marcas de vibração após usinagem única ou se apresenta marcas de vibração após o acabamento secundário.
2. A máquina colidiu com a máquina? Se colidir com a máquina, é fácil ter o efeito do parafuso do eixo Z e do fuso, e padrões de vibração aparecerão neste caso.
3. Veja se a velocidade da máquina-ferramenta está dentro de uma faixa razoável e, ao mesmo tempo, altere o avanço de rotação para subavanço na sequência a ser tentada. (A velocidade de rotação da máquina-ferramenta é resolutamente alta, resultando em velocidade de alimentação irregular, aceleração e desaceleração de tempos em tempos, e se a precisão da unidade da máquina-ferramenta e do atuador não for alta o suficiente, é fácil formar ondulações)
A exibição no painel de máquinas-ferramentas comuns é a velocidade refletida pelo codificador real do fuso. Verifique se a velocidade está estável durante a tarefa. A maneira mais direta é alterar diretamente o avanço de rotação para o avanço do componente. Se o efeito melhorar, então é normal. É um defeito no codificador ou no conversor de frequência.
4. A rigidez do acionamento do sistema do centro de usinagem não corresponde
5. A rigidez fixa da própria peça ou da peça, como algumas peças menores e mais finas devido à sua própria falta de rigidez, ou devido ao formato da peça, é impossível usar um acessório de encaixe por pressão razoável para fixação suficiente.
6. A haste do parafuso do eixo Z suporta o rolamento e a tampa traseira solta pode facilmente causar marcas de vibração.
7. A faca não tem efeito, se o arco da ponta da faca é muito grande e a lâmina é muito larga para aparecer facilmente linhas horizontais. Mude de mãos diretamente para afiar a faca, o que pode reduzir a vibração, ou a ponta da faca pode desgastar uma lâmina de transição.
8. A rigidez e o equilíbrio dinâmico por razões externas são relativos ao eixo de rotação, e o desequilíbrio de massa causado por fatores externos causará marcas de vibração devido à força centrípeta desequilibrada durante a rotação. Especialmente no processamento de alta velocidade, o equilíbrio dinâmico da ferramenta tem grande influência.
9. A seleção dos parâmetros de corte inclui velocidade de corte, avanço, quantidade de avanço e método de resfriamento, etc.
10. O trilho-guia da máquina-ferramenta do centro de usinagem está solto
Na verdade, o aparecimento de linhas de vibração adicionais deve ser evitado desde a fonte e tentar evitar vibrações ao cortar a peça de trabalho.
Dominando o processo de moldagem por injeção passo a passo
Projeto de processo de fundição e produção experimental de peças fundidas sob pressão de liga de alumínio
Artigo Relacionado

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes querem uma amostra funcional em poucos dias, e uma impressora 3D a entrega, mas somente quando você sabe como imprimir em 3D corretamente.
como imprimir em 3d

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Os clientes geralmente enviam um arquivo STL e esperam uma amostra funcional em alguns dias.
como imprimir um arquivo stl

A amostragem rápida é a maneira mais rápida de conquistar negócios nas indústrias de usinagem de ferragens e moldes plásticos. Uma impressora 3D produz amostras rapidamente e, com a abordagem certa, uma impressora pode até produzir peças estruturais para outra máquina.
como imprimir uma impressora 3d
