
الگوی لرزش ماشین تراش را حل کنید، ریشه مشکل را پیدا کنید و محصول را در یک مرحله بدرخشید.
2023-04-28
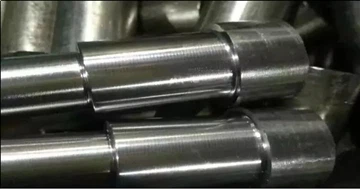
در طول ماشینکاری تراش، قطعات الگوهای ارتعاشی ظاهر می شوند. تخمین زده می شود که دوستانی که ماشین کاری خشک هستند کم و بیش با آن برخورد کرده اند. این وضعیت را می توان گفت در همه جای کارخانه وجود دارد.
من معتقدم زمانی که یک ماشین خوب انجام می دهید اغلب با آن روبرو خواهید شد. ماشین ظاهر زیبایی ندارد. باید کمی با کاغذ سنباده یا سنگ روغنی صیقلی شود. به خصوص بعد از اینکه آبکاری برای دقت بالا مورد نیاز است، در این زمان باید بسیار مراقب باشید، در غیر این صورت به راحتی تبدیل به یک محصول زائد می شود.
از آنجایی که عوامل زیادی وجود دارد که می تواند باعث ایجاد الگوهای ارتعاشی در محصول شود، می توانیم ابتدا از این جنبه ها شروع به بررسی کنیم و با توجه به شرایط کارخانه خودمان به تجزیه و تحلیل جزئیات بپردازیم.
اول از همه، قضاوت کنید که آیا "الگوی ارتعاش" وجود دارد یا خیر. قاعده معمول این است: یک الگوی افقی وجود دارد، همانطور که در شکل نشان داده شده است، شبیه یک الگوی مارپیچ با فاصله نسبتاً بزرگ است.
1. باید دانست که آیا قطعه کار پس از یک بار ماشینکاری دارای علائم ارتعاش است یا پس از اتمام ثانویه دارای علائم ارتعاش است.
2. آیا دستگاه با دستگاه برخورد کرده است؟ در صورت برخورد با دستگاه، تاثیر پیچ محور Z و اسپیندل آسان است و در این حالت الگوهای ارتعاشی ظاهر می شود.
3. ببینید که آیا سرعت ماشین ابزار در محدوده معقولی است یا خیر، و در همان زمان تغذیه را از چرخش به تغذیه فرعی در ترتیبی که امتحان کنید تغییر دهید. (سرعت چرخش ماشین ابزار بطور قطعی بالاست و در نتیجه سرعت تغذیه، شتاب و کاهش سرعت ناهمواری در زمان به زمان ایجاد می شود و اگر دقت واحد ماشین ابزار و محرک به اندازه کافی بالا نباشد، به راحتی می توان امواج ایجاد کرد)
نمایشگر روی پانل ماشینابزارهای معمولی سرعتی است که توسط رمزگذار اسپیندل واقعی منعکس میشود. بررسی کنید که آیا سرعت در طول کار ثابت است یا خیر. مستقیم ترین راه این است که مستقیماً تغذیه چرخش را به تغذیه جزء تغییر دهید. اگر اثر بهبود یابد، طبیعی است. این یک نقص رمزگذار یا یک نقص مبدل فرکانس است.
4. سفتی درایو سیستم مرکز ماشینکاری مطابقت ندارد
5. سفتی ثابت خود قطعه کار یا قطعه کار، مانند برخی از قطعات کوچکتر و نازکتر به دلیل عدم استحکام خود، یا به دلیل شکل قطعه کار، استفاده از فیکسچر پرس مناسب برای تثبیت کافی غیرممکن است.
6. میله پیچ محور Z از یاتاقان پشتیبانی می کند و درپوش عقب شل به راحتی می تواند باعث ایجاد علائم لرزش شود.
7. چاقو هیچ تاثیری ندارد، چه قوس نوک چاقو خیلی بزرگ باشد، و چه تیغه آنقدر پهن باشد که به راحتی خطوط افقی ظاهر شود. برای تیز کردن چاقو مستقیماً دست ها را عوض کنید، که می تواند لرزش را کاهش دهد، یا نوک چاقو می تواند یک تیغه انتقالی را خرد کند.
8. صلبیت و تعادل دینامیکی دلایل خارجی نسبت به محور چرخش است و عدم تعادل جرم ناشی از عوامل خارجی باعث ایجاد علائم ارتعاش به دلیل نیروی مرکزگرای نامتعادل در حین چرخش خواهد شد. به خصوص در پردازش با سرعت بالا، تعادل دینامیکی ابزار تأثیر زیادی دارد.
9. انتخاب پارامترهای برش شامل سرعت برش، خوراک، مقدار خوراک و روش خنک سازی و ... می باشد.
10. ریل راهنمای ماشین ابزار مرکز ماشینکاری شل است
در واقع باید از ظاهر شدن خطوط ارتعاشی از منبع جلوگیری کرد و سعی کنید هنگام برش قطعه کار از لرزش جلوگیری شود.
تسلط بر فرآیند قالب گیری تزریقی گام به گام
طراحی فرآیند ریخته گری و تولید آزمایشی ریخته گری پوسته تحت فشار آلیاژ آلومینیوم
مقاله مرتبط

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان یک نمونه کار را در چند روز می خواهند، و یک چاپگر سه بعدی آن را تحویل می دهد، اما فقط زمانی که بدانید چگونه به درستی چاپ سه بعدی کنید.
نحوه چاپ سه بعدی

نمونه برداری سریع سریع ترین راه برای برنده شدن در تجارت در صنایع ماشینکاری سخت افزار و قالب های پلاستیکی است. مشتریان اغلب یک فایل STL ارسال می کنند و انتظار دارند نمونه کار در چند روز باشد.
نحوه چاپ فایل stl

