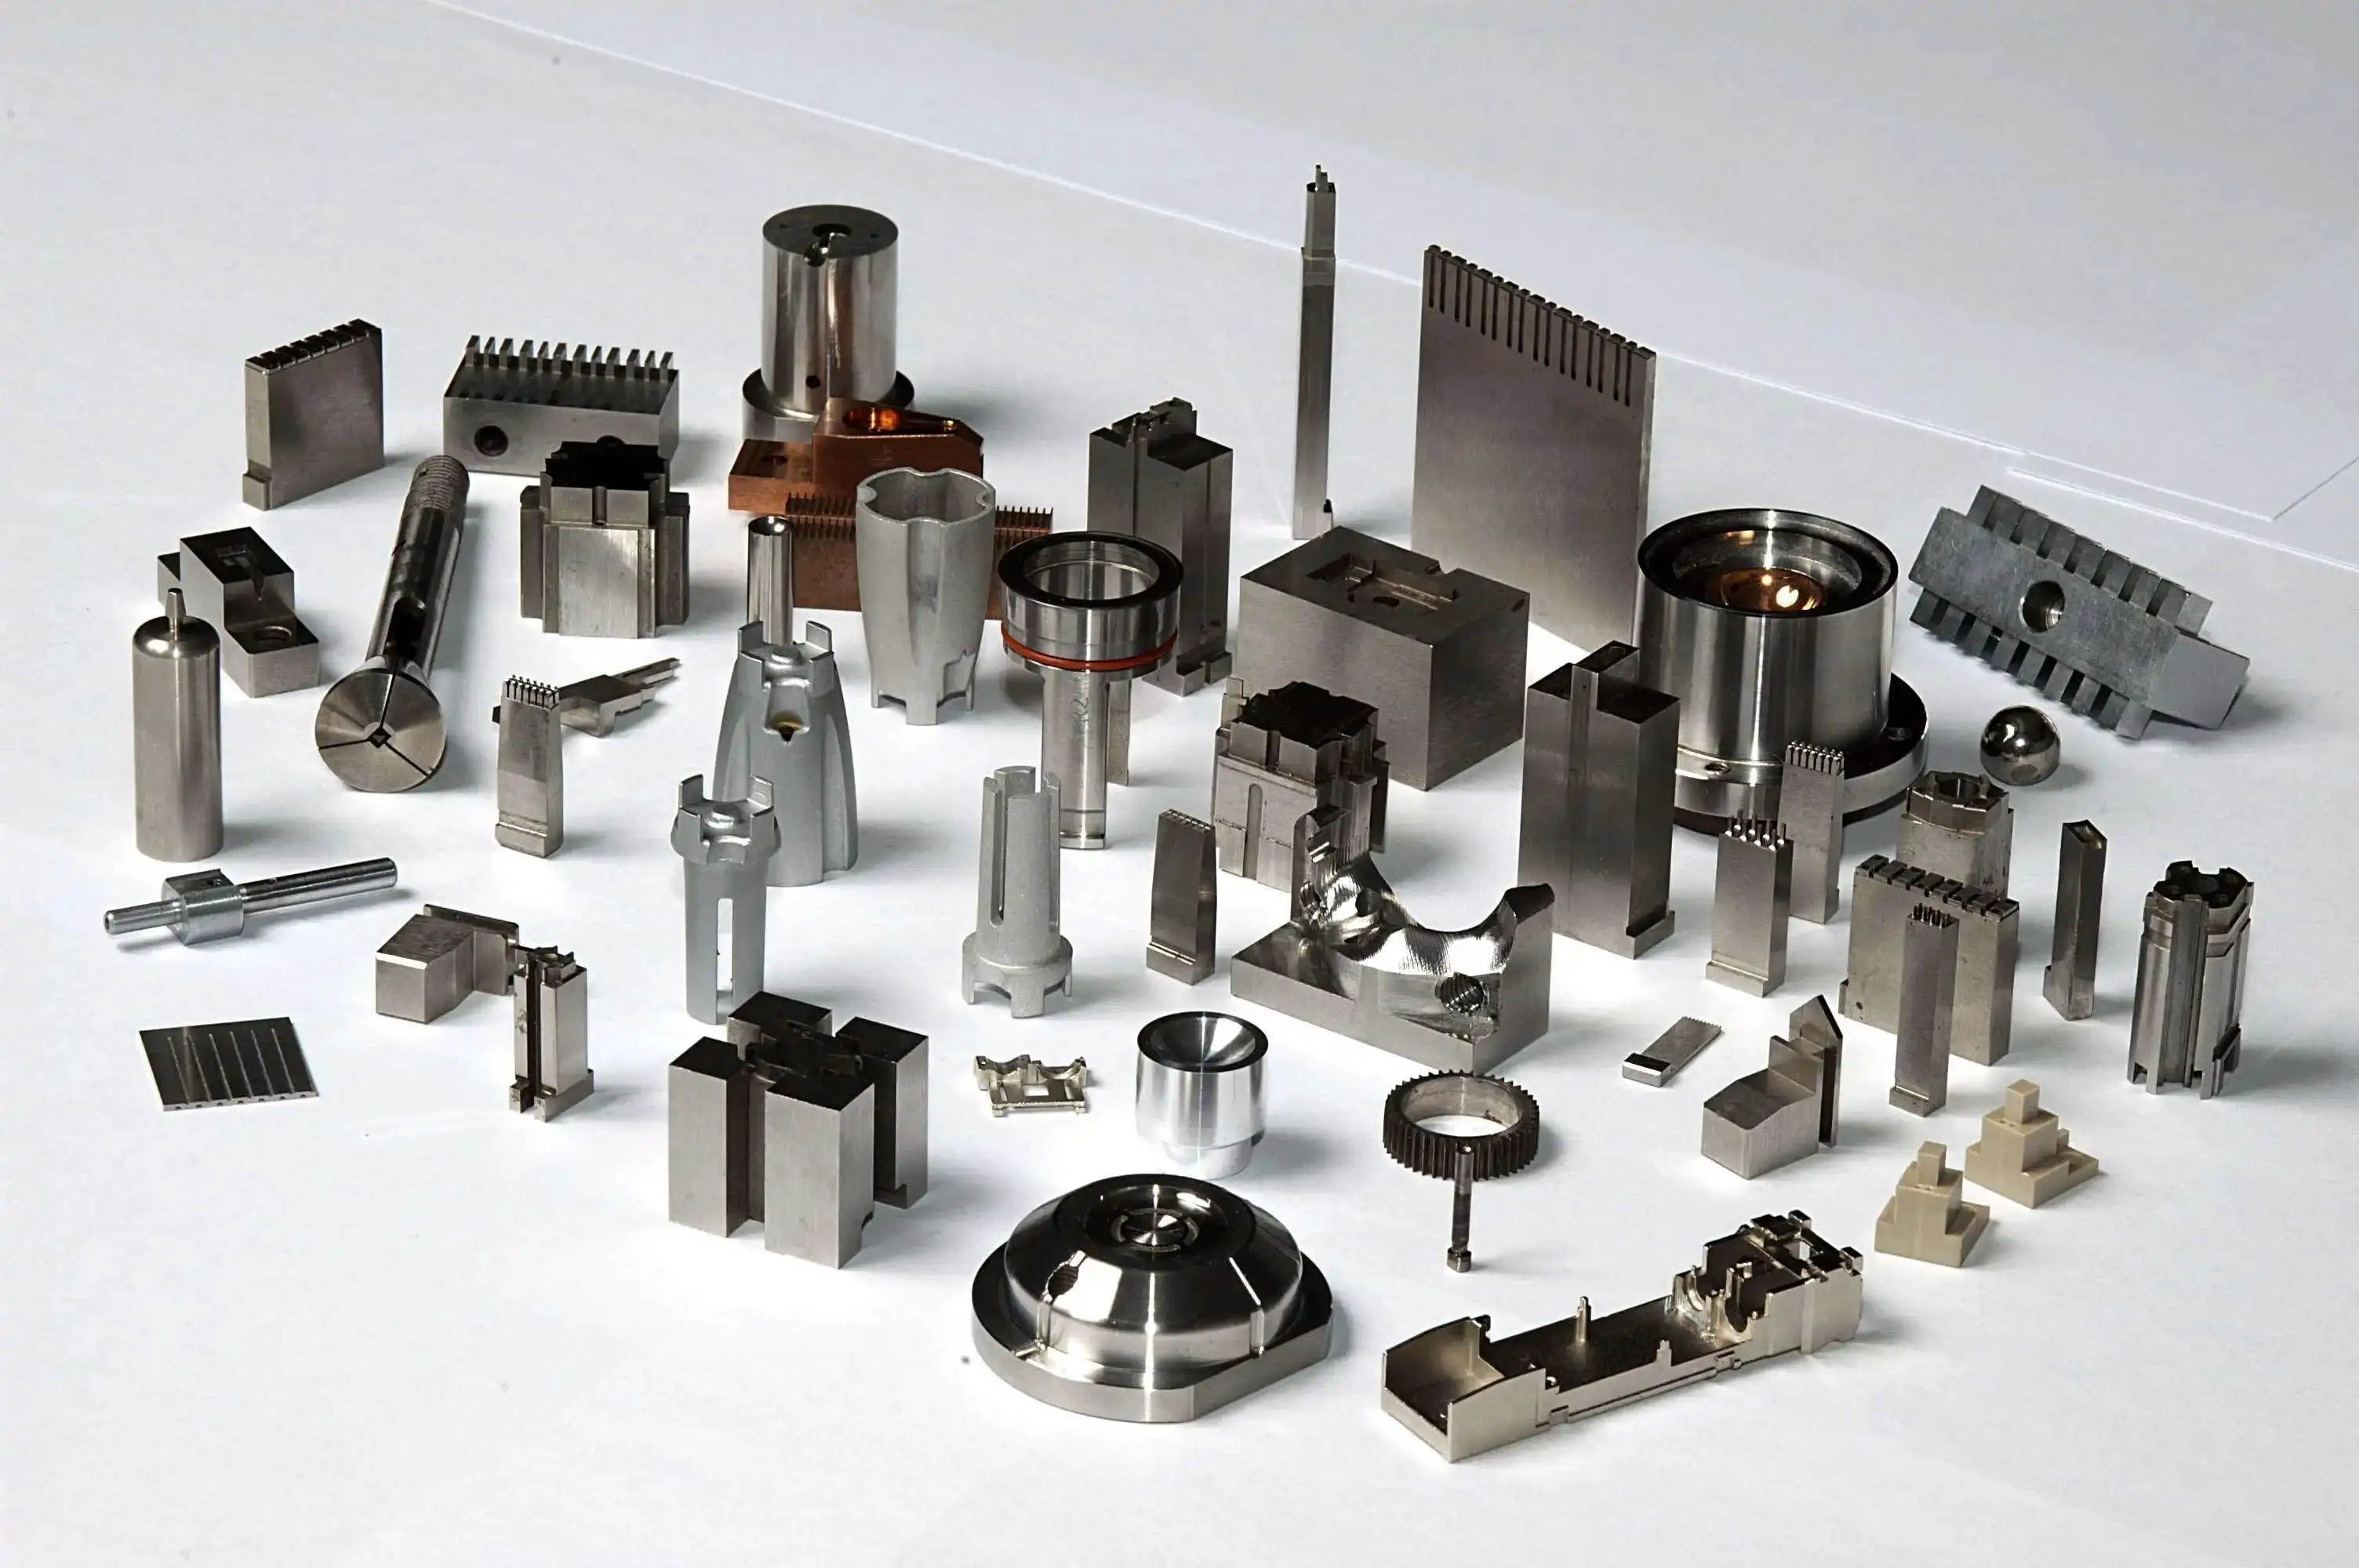
Como projetar modelos de impressão 3D: guia industrial completo para amostragem rápida de ferragens e moldes
Autor: SZTC
2026-10-08
No processamento moderno de hardware e na fabricação de moldes plásticos, a impressão 3D tornou-se a solução mais eficiente para verificação rápida de protótipos, testes de acessórios e amostragem de pré-produção. No entanto, a maioria das falhas de impressão, má qualidade superficial, deformação estrutural e erros de montagem não são causados por impressoras ou materiais, mas por modelos 3D mal concebidos e otimizados para maquinação CNC ou moldagem por injeção em vez de fabrico aditivo. Para engenheiros de fábrica e projetistas de protótipos que buscam amostragem industrial estável, rápida e de baixo custo, a questão central é clara: como projetar modelos de impressão 3D que atendam aos padrões industriais de moldes e hardware. Este artigo fornece um fluxo de trabalho sistemático DfAM (Design for Additive Manufacturing) adaptado para cenários reais de prototipagem rápida em oficinas.
1. Mudança do DFM tradicional para o design de impressão 3D industrial
Antes de aprender habilidades específicas de modelagem, os projetistas devem reconstruir sua lógica de fabricação. Compreender as diferenças essenciais entre design subtrativo e aditivo é o primeiro passo para dominar como projetar modelos de impressão 3D para amostras industriais qualificadas.
1.1 Por que os modelos de usinagem falham na impressão 3D
Modelos criados para fresamento CNC ou moldagem por injeção permitem paredes ultrafinas, cantos internos afiados, mudanças bruscas de espessura e estruturas complexas de recortes. Esses recursos funcionam bem para remoção de material e abertura de moldes, mas causam defeitos graves na impressão 3D baseada em camadas. Modelos tradicionais não otimizados geralmente resultam em rachaduras de camadas, colapso de saliências, empenamento e deformação por tensão residual, o que reduz bastante a taxa de rendimento de amostragem para cavidades de moldes e acessórios de hardware.
1.2 Princípios Básicos do Projeto de Modelo de Impressão 3D Industrial
O design do modelo de impressão 3D industrial segue três princípios básicos: capacidade de impressão, estabilidade estrutural e facilidade de pós-processamento. Cada detalhe estrutural deve se adaptar à mecânica de empilhamento de camadas, às regras de contração térmica e à lógica de suporte. Ao contrário da impressão decorativa de consumo, o design de modelos de moldes e ferragens prioriza a tolerância dimensional, o desempenho mecânico e a precisão da montagem para garantir que as amostras impressas possam substituir as peças usinadas tradicionais para testes e verificação formais.
1.3 Diferenciação de Design Baseado em Cenário
As amostras de moldes de plástico concentram-se na suavidade da superfície, restauração de textura e simulação de desmoldagem, enquanto os protótipos de hardware priorizam a resistência estrutural, a resistência ao desgaste e a correspondência de montagem. Os modelos de impressão 3D qualificados devem adotar estratégias estruturais diferenciadas de acordo com os cenários reais de uso, o que é a chave para melhorar a precisão da amostragem industrial.
2. Regras Fundamentais de Design Industrial para Modelos de Impressão 3D
Regras de parâmetros padronizadas eliminam a maioria dos defeitos de impressão. Dominar esses limites industriais é a base para projetar modelos de impressão 3D com alta estabilidade e repetibilidade.
2.1 Espessura de parede mínima e uniforme padronizada
A espessura da parede é o parâmetro mais crítico que afeta a qualidade de impressão e a resistência estrutural. Para amostras de moldes de resina SLA, a espessura mínima segura da parede é de 0,8 mm para garantir a restauração completa da textura sem defeitos ocos. Para peças funcionais de hardware FDM, as paredes devem ser mais espessas que 1,2 mm para melhorar a ligação da camada e evitar fraturas. Para controlar a tensão térmica e a deformação, a variação da espessura da parede não deve exceder 50% do valor nominal. Evite espessamento ou afinamento repentino; usar estruturas de transição gradual para manter a uniformidade geral.
2.2 Projeto de projeção científica e autossuporte
Siga a regra clássica de autossustentação de 45 graus para design industrial. Estruturas com inclinação acima de 45 graus podem empilhar de forma estável sem suportes auxiliares. Para saliências rasas abaixo de 45 graus, redesenhe chanfros, adicione inclinações de transição ou ajuste a orientação da peça para reduzir a cobertura do suporte. Mantenha as principais superfícies de textura do molde e os planos de montagem das ferragens livres de suportes densos para evitar marcas de suporte e reduzir a carga de trabalho pós-polimento.
2.3 Alívio de tensões com filetes e estruturas de transição
Ângulos retos internos agudos causam forte concentração de tensão durante a impressão e o uso, levando facilmente à separação de camadas e rachaduras estruturais. No projeto de modelo 3D industrial, substitua todos os cantos vivos por filetes arredondados. O raio do filete deve ser de 25% a 50% da espessura da parede local para dispersar efetivamente a tensão térmica e melhorar a tenacidade da peça, especialmente para estruturas de hardware de suporte de carga e protótipos de molde testados repetidamente.
2.4 Folga de Tolerância e Compensação de Encolhimento
Todos os materiais de impressão 3D produzem diferentes graus de encolhimento durante o resfriamento e a cura. Ao projetar furos de montagem, posicionar ranhuras e deslizar estruturas correspondentes, reserve uma tolerância de folga de 0,1 mm a 0,2 mm de acordo com as características do material. A resina requer uma compensação menor, enquanto os plásticos de engenharia e o pó metálico precisam de configurações de offset mais precisas para garantir que a amostra final impressa atenda aos padrões de montagem industrial.
3. Fluxo de trabalho passo a passo: como projetar modelos de impressão 3D
Este fluxo de trabalho padronizado de processo completo responde completamente como projetar modelos de impressão 3D para amostragem rápida de moldes e hardware, abrangendo projeto, otimização e verificação final.
3.1 Esclarecer os requisitos de amostragem e processos de impressão
Comece confirmando as funções da amostra, os requisitos de precisão e os padrões de teste. Selecione a tecnologia de impressão correspondente de acordo com os cenários: SLA para amostras de aparência de molde de alta precisão, FDM para protótipos de acessórios de hardware de baixo custo e impressão de metal para inserções de molde de alta resistência. Diferentes processos determinam a espessura da parede, as regras de suporte e as configurações de tolerância, orientando a direção geral do projeto.
3.2 Construir estruturas paramétricas imprimíveis
Use software CAD industrial para construir modelos paramétricos totalmente restritos. Remova recursos de usinagem tradicionais que não podem ser impressos, como paredes residuais ultrafinas, pequenos furos cegos e rebaixos excessivos. Otimize estruturas planas longas e retire peças adicionando nervuras de reforço para evitar deformação por flexão. Para acessórios de hardware integrados, combine várias peças dispersas em estruturas de peça única para eliminar erros de tolerância de montagem.
3.3 Otimizar recursos internos e de superfície
Para modelos de moldes de plástico, retenha ângulos de inclinação completos e texturas de cavidade para simular efeitos reais de desmoldagem de moldagem por injeção. Simplifique detalhes decorativos não funcionais, mantendo canais de resfriamento e estruturas de ranhuras principais. Para modelos de hardware, otimize as estruturas de preenchimento interno correspondentes, projete layouts ocos e de nervuras razoáveis e equilibre o desempenho leve e a resistência mecânica para atender às demandas de testes de resistência.
3.4 Conduzir simulação de capacidade de impressão do modelo
Simule os efeitos do empilhamento de camadas e a distribuição de tensões para verificar possíveis riscos de colapso, empenamento e rachaduras. Ajuste antecipadamente estruturas locais não razoáveis e otimize os ângulos de balanço e as posições de suporte. Garanta que o modelo não apenas tenha um design completo, mas também tenha um desempenho de moldagem estável em ambientes de impressão reais.
3.5 Inspeção Final e Reparo Estanque
Um modelo de impressão 3D qualificado deve ser completamente estanque e múltiplo. Inspecione e repare arestas abertas, faces sobrepostas e normais invertidas para eliminar defeitos de malha. Confirme a precisão dimensional, a racionalidade estrutural e a viabilidade de pós-processamento para garantir que o modelo possa ser exportado e impresso diretamente para amostragem industrial rápida.
4. Otimização baseada em cenário para modelos de moldes e ferragens
A otimização direcionada pode melhorar muito a taxa de sucesso e a viabilidade de amostras industriais.
4.1 Otimização do modelo de impressão 3D de molde de plástico
O projeto do modelo de molde concentra-se na restauração da redução da superfície e na verificação da desmoldagem. Melhore a suavidade da malha de superfície, evite transições abruptas de superfícies curvas e mantenha os ângulos de inclinação padrão. Não adicione nervuras de reforço excessivas nas superfícies das cavidades para evitar afetar os efeitos de simulação da moldagem por injeção. Certifique-se de que a amostra impressa possa realmente refletir o fluxo do molde, a desmoldagem e o desempenho da montagem.
4.2 Otimização do modelo de impressão 3D funcional de hardware
O design do modelo de hardware enfatiza a durabilidade estrutural e a precisão da montagem. Reforçar a espessura da parede em juntas estruturais e furos de conexão e otimizar áreas de concentração de tensão. Para furos roscados e posições de montagem, reserve tolerâncias de instalação padrão e projete estruturas de inserção de estacas térmicas razoavelmente para melhorar a estabilidade da conexão, tornando os acessórios impressos totalmente funcionais para testes em oficinas.
5. Erros comuns de design de modelo de impressão 3D a serem evitados
Evitar erros típicos pode efetivamente reduzir as taxas de retrabalho e economizar tempo de amostragem e custos de material.
5.1 Uso Cego de Estruturas de Usinagem Tradicionais
A aplicação direta de regras de projeto de moldagem por injeção e CNC leva a recursos não imprimíveis, deformação grave e resistência estrutural insuficiente, resultando no desmantelamento de amostras em grandes áreas.
5.2 Suspensão irracional e dependência de suporte
Estruturas salientes excessivas dependem fortemente de suportes, deixando um grande número de marcas superficiais que afetam a simulação da aparência do molde e a precisão da montagem do hardware, além de aumentar a dificuldade de pós-processamento.
5.3 Ignorando encolhimento e correspondência de tolerância
Compensação de encolhimento não reservada e configurações de folga irracionais causam desvio dimensional, fazendo com que desenhos de projeto qualificados produzam amostras impressas não qualificadas que não podem ser montadas e testadas normalmente.
6. Conclusão
Resumindo, a principal resposta sobre como projetar modelos de impressão 3D para amostragem rápida de moldes e hardware é implementar uma otimização DfAM abrangente. Modelos de impressão 3D industriais qualificados exigem espessura de parede padronizada, layout de balanço científico, alívio de tensão razoável e compensação de tolerância precisa, quebrando completamente as limitações do pensamento de design de fabricação subtrativa tradicional. Dominar esse fluxo de trabalho de design completo pode efetivamente melhorar o rendimento de impressão, encurtar os ciclos de iteração do produto e fornecer protótipos rápidos de alta precisão e alta resistência para verificação de moldes plásticos e testes funcionais de hardware, ajudando as empresas de manufatura a melhorar a eficiência da resposta ao mercado e a competitividade central.


Samuel Song Seu representante de serviço
samuel@chnzhongzhu.comWhatsApp:+86 18688963321
Especializada em processamento de fundição sob pressão de liga de zinco - alumínio-magnésio , fresagem CNC , torneamento CNC, impressão 3D, moldagem por injeção e processamento de chapas metálicas. Serviços de fabricação .
Como projetar um modelo de impressão 3D: Guia DfAM industrial para amostragem rápida de hardware e moldes
Como criar arquivos STL: guia passo a passo industrial para amostragem rápida de hardware e molde
Artigo Relacionado
A retificação não é apenas um toque final para peças automotivas. É um estágio crítico de usinagem de precisão que determina o desempenho da vedação, o nível de ruído, a vida útil e a resistência à fadiga de peças automotivas rotativas.
uma retificadora em uma fábrica de peças automotivas
Este guia explica quais tensões atuam nas peças de máquinas de ferro fundido, as propriedades exclusivas do material do ferro fundido, classes comuns de ferro fundido, considerações de usinagem CNC, modos de falha e como você pode avaliar um fornecedor qualificado de usinagem de ferro fundido.
Uma peça de máquina de ferro fundido sofre ação?
A transmissão de potência não é um único componente aparafusado. Ele forma a cadeia de movimento entre o motor principal e as unidades de corte/alimentação. Para oficinas mecânicas e fabricantes de equipamentos, a qualidade da transmissão determina diretamente o desvio do fuso, a repetibilidade do posicionamento e o acabamento superficial das peças usinadas.
que parte de uma máquina é a transmissão de energia