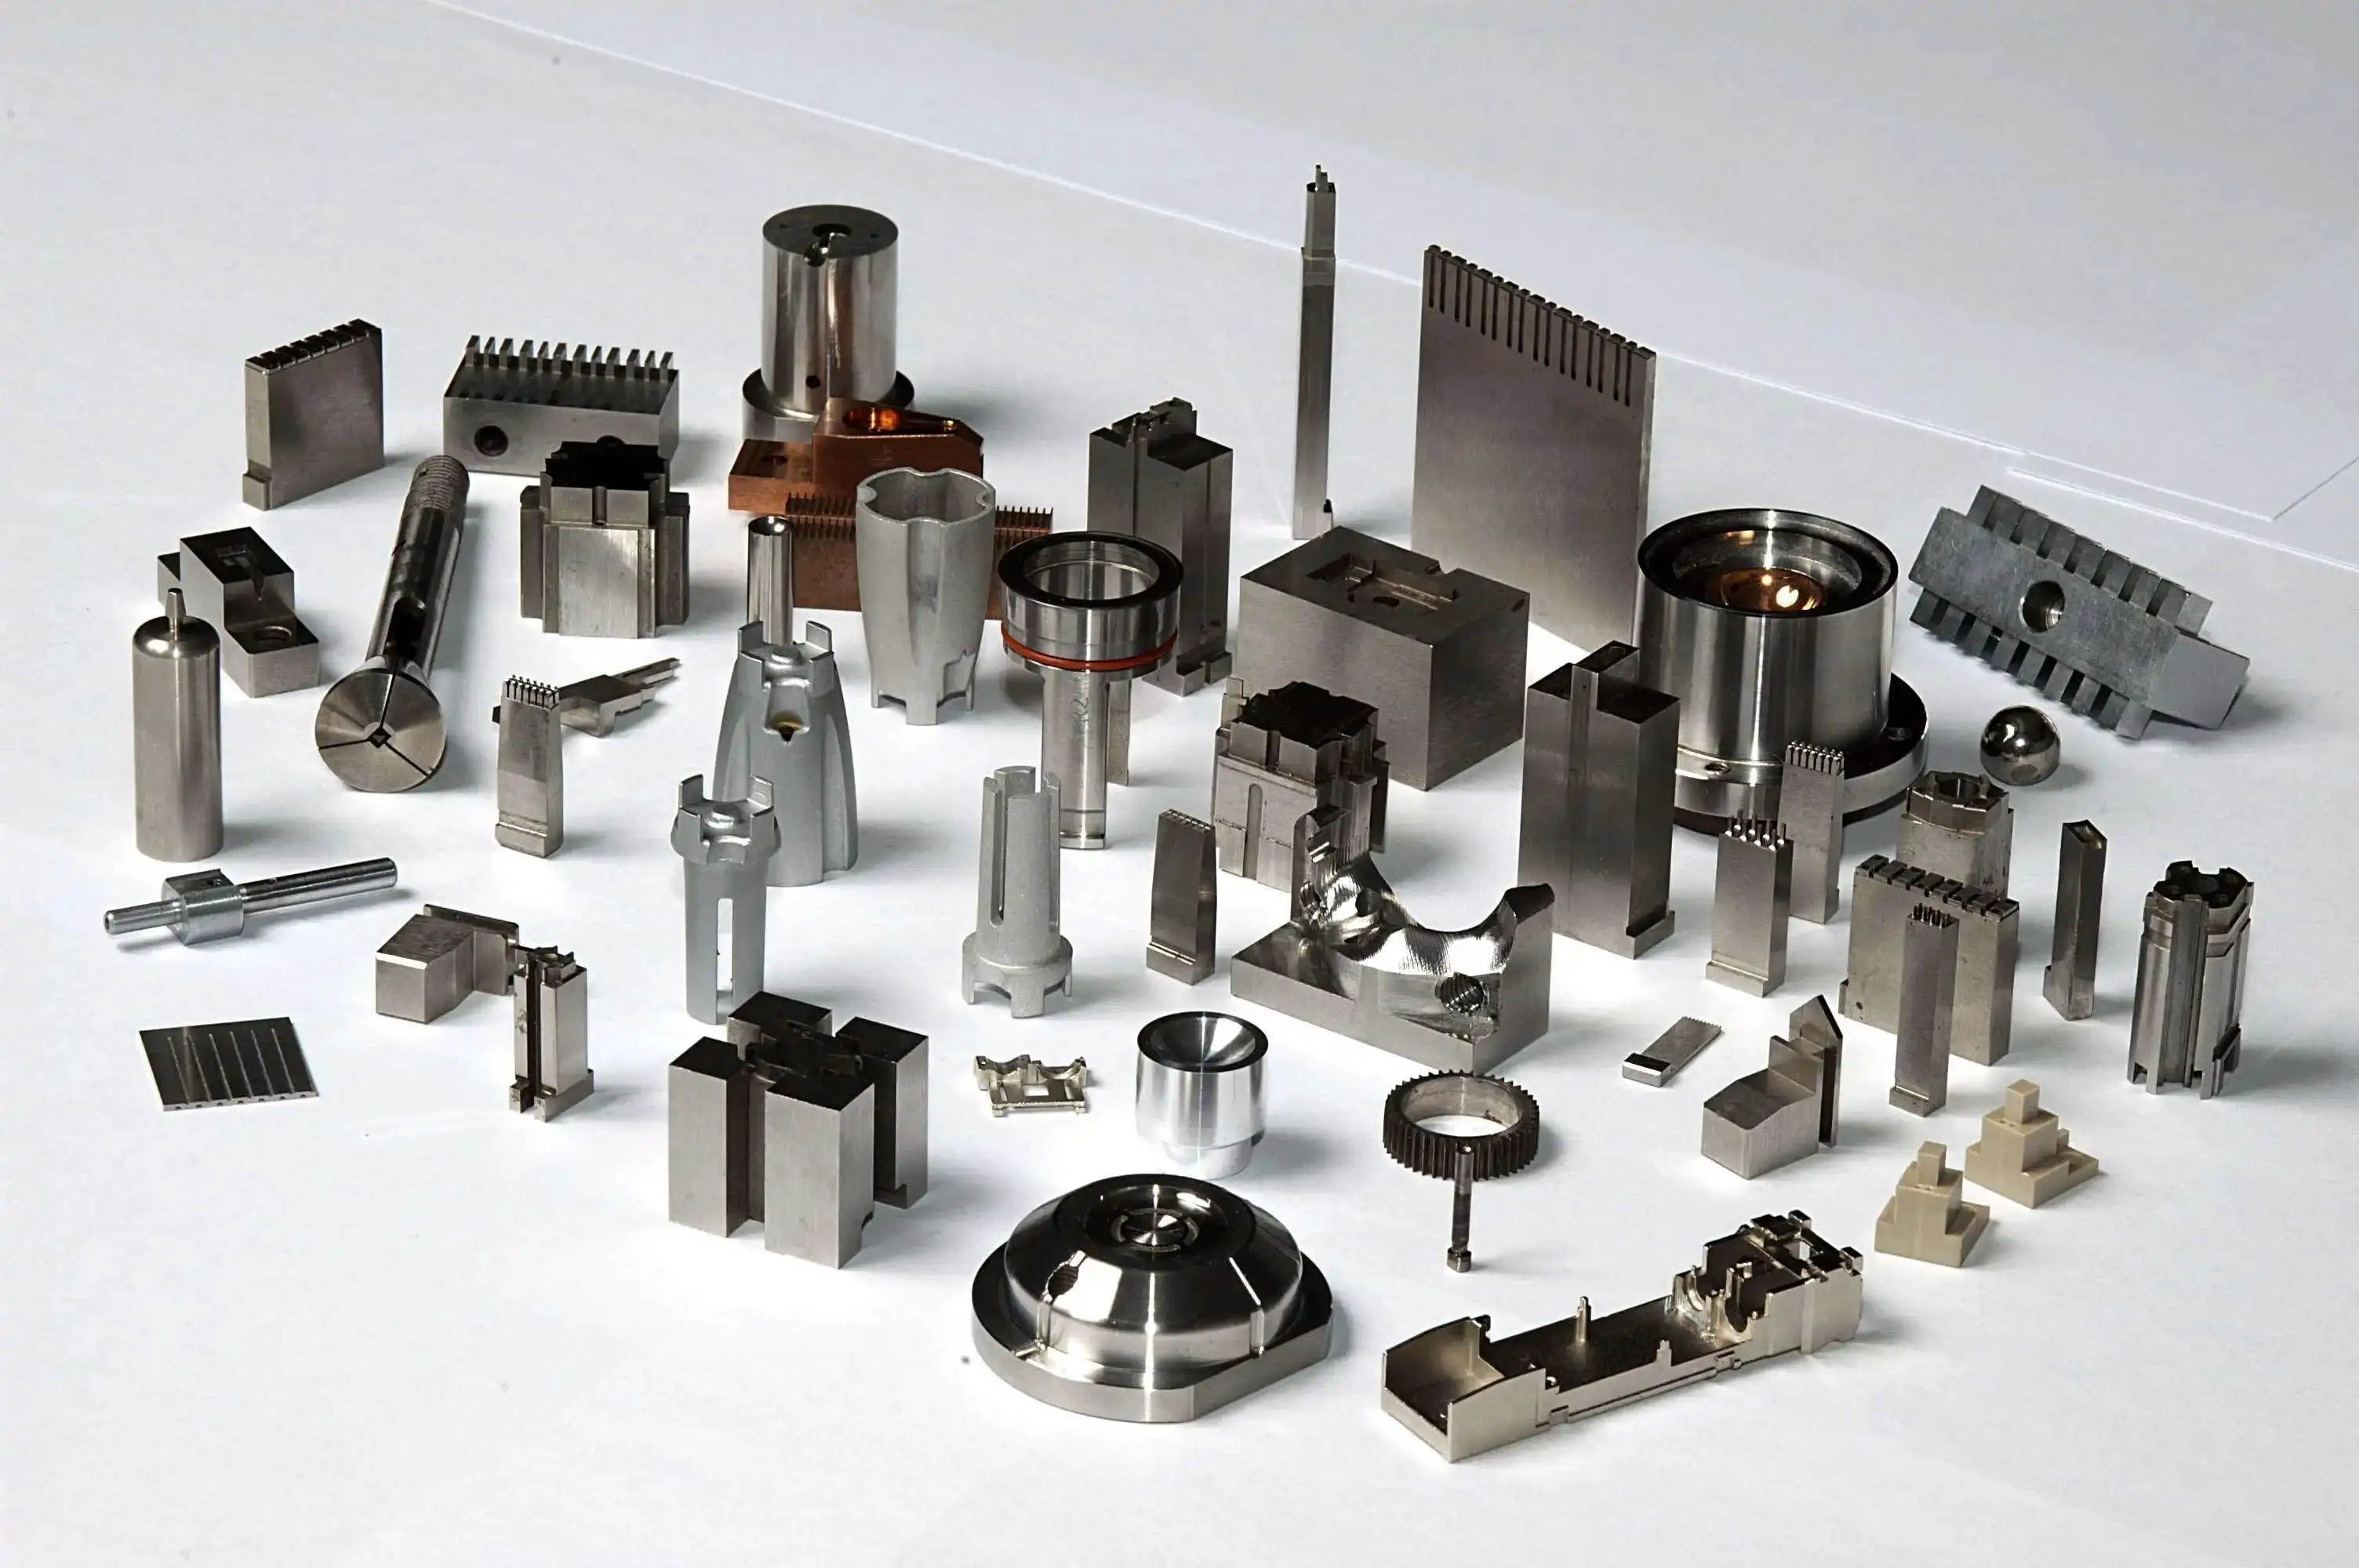
نحوه طراحی مدل های چاپ سه بعدی: راهنمای کامل صنعتی برای نمونه برداری سریع سخت افزار و قالب
نویسنده: SZTC
2026-10-08
در پردازش سخت افزار مدرن و تولید قالب پلاستیکی، پرینت سه بعدی به کارآمدترین راه حل برای تأیید سریع نمونه اولیه، آزمایش ثابت و نمونه برداری پیش از تولید تبدیل شده است. با این حال، اکثر خرابیهای چاپ، کیفیت پایین سطح، تغییر شکل ساختاری و خطاهای مونتاژ ناشی از چاپگرها یا مواد نیستند، بلکه ناشی از مدلهای سه بعدی نامناسب طراحیشده برای ماشینکاری CNC یا قالبگیری تزریقی بهجای تولید افزودنی است. برای مهندسان کارخانه و طراحان نمونه اولیه که نمونهبرداری صنعتی پایدار، سریع و کمهزینه را دنبال میکنند، سوال اصلی روشن است: چگونه میتوان مدلهای چاپ سهبعدی را متناسب با استانداردهای صنعتی قالب و سختافزار طراحی کرد . این مقاله یک گردش کار سیستماتیک DfAM (طراحی برای تولید افزودنی) را ارائه میکند که برای سناریوهای نمونهسازی سریع کارگاهی واقعی طراحی شده است.
1. تغییر از DFM سنتی به طراحی چاپ سه بعدی صنعتی
قبل از یادگیری مهارت های مدل سازی خاص، طراحان باید منطق تولید خود را بازسازی کنند. درک تفاوت های اساسی بین طراحی تفریقی و افزودنی اولین قدم برای تسلط بر نحوه طراحی مدل های چاپ سه بعدی برای نمونه های صنعتی واجد شرایط است.
1.1 چرا مدل های ماشینکاری برای چاپ سه بعدی شکست می خورند
مدلهایی که برای فرز CNC یا قالبگیری تزریقی ایجاد میشوند، دیوارهای فوقالعاده نازک، گوشههای داخلی تیز، تغییرات ناگهانی ضخامت و ساختارهای پیچیده پیچیده را فراهم میکنند. این ویژگی ها برای حذف مواد و باز کردن قالب به خوبی کار می کنند، اما باعث نقص شدید در چاپ سه بعدی لایه ای می شوند. مدلهای سنتی بهینهنشده اغلب منجر به ترکخوردگی لایه، فروپاشی پیشفرض، تاب برداشتن و تغییر شکل تنش پسماند میشوند که میزان بازده نمونهبرداری را برای حفرههای قالب و تجهیزات سختافزاری به شدت کاهش میدهد.
1.2 اصول اصلی طراحی مدل چاپ سه بعدی صنعتی
طراحی مدل پرینت سه بعدی صنعتی از سه اصل اصلی پیروی می کند: قابلیت چاپ، پایداری ساختاری و دوستی پس از فرآیند. هر جزییات ساختاری باید با مکانیک انباشته لایه ها، قوانین انقباض حرارتی و منطق پشتیبانی سازگار شود. برخلاف چاپ تزئینی مصرفکننده، طراحی مدل قالب و سختافزار، تحمل ابعاد، عملکرد مکانیکی و دقت مونتاژ را در اولویت قرار میدهد تا اطمینان حاصل شود که نمونههای چاپی میتوانند جایگزین قطعات ماشینکاری شده سنتی برای آزمایش و تأیید رسمی شوند.
1.3 تمایز طراحی مبتنی بر سناریو
نمونههای قالب پلاستیکی بر صافی سطح، بازسازی بافت و شبیهسازی قالبگیری تمرکز دارند، در حالی که نمونههای اولیه سختافزاری استحکام ساختاری، مقاومت در برابر سایش و تطبیق مونتاژ را در اولویت قرار میدهند. مدلهای چاپ سه بعدی واجد شرایط باید استراتژیهای ساختاری متمایز را بر اساس سناریوهای استفاده واقعی اتخاذ کنند، که کلید بهبود دقت نمونهگیری صنعتی است.
2. قوانین اساسی طراحی صنعتی برای مدل های چاپ سه بعدی
قوانین پارامتر استاندارد شده اکثر عیوب چاپ را از بین می برد. تسلط بر این آستانه های صنعتی پایه و اساس چگونگی طراحی مدل های چاپ سه بعدی با ثبات و تکرارپذیری بالا است.
2.1 حداقل استاندارد و ضخامت دیوار یکنواخت
ضخامت دیوار مهم ترین پارامتری است که بر کیفیت چاپ و استحکام ساختاری تأثیر می گذارد. برای نمونه های قالب رزین SLA، حداقل ضخامت دیواره ایمن 0.8 میلی متر است تا از بازسازی کامل بافت بدون نقص توخالی اطمینان حاصل شود. برای قطعات کاربردی سخت افزار FDM، دیوارها باید ضخامت بیشتری از 1.2 میلی متر داشته باشند تا اتصال لایه ها را افزایش داده و از شکستگی جلوگیری کند. برای کنترل تنش حرارتی و تغییر شکل، تغییرات ضخامت دیواره نباید از 50 درصد مقدار اسمی تجاوز کند. از ضخیم شدن یا نازک شدن ناگهانی خودداری کنید. از ساختارهای انتقال تدریجی برای حفظ یکنواختی کلی استفاده کنید.
2.2 برآمدگی علمی و طراحی خودپشتیبانی
از قانون کلاسیک خود حمایتی 45 درجه برای طراحی صنعتی پیروی کنید. سازه هایی با شیب بالای 45 درجه می توانند بدون تکیه گاه های کمکی به طور پایدار روی هم چیده شوند. برای برآمدگی های کم عمق زیر 45 درجه، پخ ها را دوباره طراحی کنید، شیب های انتقالی اضافه کنید یا جهت بخشی را برای کاهش پوشش پشتیبانی تنظیم کنید. سطوح کلیدی بافت قالب و صفحات مونتاژ سخت افزار را از تکیه گاه های متراکم دور نگه دارید تا از علائم پشتیبانی جلوگیری کنید و بار کاری پس از پرداخت را کاهش دهید.
2.3 کاهش استرس با فیله ها و سازه های انتقالی
زوایای قائم داخلی تیز باعث تمرکز شدید تنش در حین چاپ و استفاده می شود که به راحتی منجر به جدا شدن لایه ها و ترک خوردگی ساختاری می شود. در طراحی مدل سه بعدی صنعتی تمام گوشه های تیز را با فیله های گرد جایگزین کنید. شعاع فیله باید 25% تا 50% ضخامت دیواره محلی باشد تا به طور موثر تنش حرارتی را پراکنده کند و چقرمگی قطعه را بهبود بخشد، به ویژه برای سازه های سخت افزاری باربر و نمونه های اولیه قالب آزمایش شده مکرر.
2.4 ترخیص تلرانس و جبران انقباض
همه مواد پرینت سه بعدی درجات مختلفی از انقباض را در طول خنک شدن و پخت ایجاد می کنند. هنگام طراحی سوراخهای مونتاژ، شیارهای تعیین موقعیت و سازههای تطبیق کشویی، تحمل فاصله 0.1 تا 0.2 میلیمتر را با توجه به ویژگیهای مواد رزرو کنید. رزین نیاز به جبران جزئی دارد، در حالی که پلاستیک های مهندسی و پودر فلز به تنظیمات افست دقیق تری نیاز دارند تا اطمینان حاصل شود که نمونه چاپی نهایی مطابق با استانداردهای مونتاژ صنعتی است.
3. گردش کار گام به گام: نحوه طراحی مدل های چاپ سه بعدی
این گردش کار تمام فرآیند استاندارد شده به طور کامل به نحوه طراحی مدل های چاپ سه بعدی برای نمونه برداری سریع قالب و سخت افزار، طراحی پوشش، بهینه سازی و تأیید نهایی پاسخ می دهد.
3.1 روشن کردن الزامات نمونه برداری و فرآیندهای چاپ
با تأیید عملکردهای نمونه، الزامات دقت و استانداردهای آزمایش شروع کنید. فناوری چاپ مطابق سناریوها را انتخاب کنید: SLA برای نمونههای ظاهری قالب با دقت بالا، FDM برای نمونههای اولیه تجهیزات سختافزاری کمهزینه، و چاپ فلز برای درجهای قالب با استحکام بالا. فرآیندهای مختلف ضخامت دیوار، قوانین پشتیبانی و تنظیمات تحمل را تعیین می کنند و جهت کلی طراحی را هدایت می کنند.
3.2 ساخت ساختارهای پارامتری قابل چاپ
از نرم افزار CAD صنعتی برای ساخت مدل های پارامتری کاملاً محدود استفاده کنید. ویژگیهای ماشینکاری سنتی غیرقابل چاپ مانند دیوارهای باقیمانده فوقالعاده نازک، سوراخهای کور کوچک و برشهای غیرمنطقی را حذف کنید. با افزودن دنده های تقویت کننده برای جلوگیری از تغییر شکل خمشی، سازه های مسطح طولانی و قطعات نواری را بهینه کنید. برای تجهیزات سخت افزاری یکپارچه، چندین قسمت پراکنده را در ساختارهای یک تکه ترکیب کنید تا خطاهای تحمل مونتاژ را حذف کنید.
3.3 بهینه سازی ویژگی های داخلی و سطحی
برای مدلهای قالب پلاستیکی، زوایای پیشکشی کامل و بافتهای حفره را برای شبیهسازی اثرات قالبگیری واقعی قالبگیری تزریقی حفظ کنید. جزئیات تزئینی غیر کاربردی را با حفظ کانال های خنک کننده و ساختارهای شیار کلیدی ساده کنید. برای مدلهای سختافزاری، ساختارهای تطبیق پرکننده داخلی را بهینه کنید، طرحبندیهای توخالی و دندهای معقول طراحی کنید، و عملکرد سبک وزن و استحکام مکانیکی را متعادل کنید تا نیازهای تست مقاومت را برآورده کنید.
3.4 شبیه سازی چاپ پذیری مدل انجام دهید
اثرات انباشته شدن لایه ها و توزیع تنش را برای بررسی خطرات احتمالی ریزش، تاب برداشتن و ترک شبیه سازی کنید. ساختارهای نامعقول محلی را از قبل تنظیم کنید و زوایای آویزان و موقعیت های پشتیبانی را بهینه کنید. اطمینان حاصل کنید که مدل نه تنها از نظر طراحی کامل به نظر می رسد، بلکه عملکرد قالب گیری پایداری در محیط های چاپ واقعی دارد.
3.5 بازرسی نهایی و تعمیر ضد آب
یک مدل چاپ سه بعدی واجد شرایط باید کاملا ضد آب و منیفولد باشد. لبههای باز، روی همپوشانیها و نرمالهای برگردان را بررسی و تعمیر کنید تا عیوب مش را از بین ببرید. دقت ابعاد، عقلانیت ساختاری و امکانسنجی پس از پردازش را تأیید کنید تا مطمئن شوید که مدل میتواند مستقیماً صادر و برای نمونهبرداری سریع صنعتی چاپ شود.
4. بهینه سازی مبتنی بر سناریو برای مدل های قالب و سخت افزار
بهینه سازی هدفمند می تواند میزان موفقیت و عملی بودن نمونه های صنعتی را تا حد زیادی بهبود بخشد.
4.1 بهینه سازی مدل چاپ سه بعدی قالب پلاستیکی
طراحی مدل قالب بر بازسازی کاهش سطح و تأیید قالبگیری متمرکز است. صافی مش سطح را بهبود بخشید، از انتقال ناگهانی سطح منحنی اجتناب کنید، و زوایای پیش نویس استاندارد را حفظ کنید. برای جلوگیری از تأثیرگذاری بر اثرات شبیهسازی قالبگیری تزریقی، دندههای تقویتکننده بیش از حد روی سطوح حفره اضافه نکنید. اطمینان حاصل کنید که نمونه چاپ شده می تواند واقعاً جریان قالب، قالب گیری و عملکرد مونتاژ را منعکس کند.
4.2 بهینه سازی مدل پرینت سه بعدی عملکردی سخت افزاری
طراحی مدل سخت افزاری بر دوام ساختاری و دقت مونتاژ تاکید دارد. تقویت ضخامت دیوار در اتصالات باربر و سوراخ های اتصال، و بهینه سازی مناطق تمرکز تنش. برای سوراخهای رزوهدار و موقعیتهای نصب، تلورانسهای نصب استاندارد را رزرو کنید و سازههای درج حرارتی را به طور منطقی طراحی کنید تا پایداری اتصال را بهبود بخشد، و وسایل چاپی را برای آزمایش کارگاه کاملاً کاربردی میکند.
5. اشتباهات رایج طراحی مدل چاپ سه بعدی که باید از آنها اجتناب کنید
اجتناب از خطاهای معمولی می تواند به طور موثری نرخ کار مجدد را کاهش دهد و در زمان نمونه برداری و هزینه های مواد صرفه جویی کند.
5.1 استفاده کورکورانه از ساختارهای ماشینکاری سنتی
اعمال مستقیم CNC و قوانین طراحی قالبگیری تزریقی منجر به ویژگیهای غیرقابل چاپ، تغییر شکل جدی و استحکام ساختاری ناکافی میشود که منجر به ریزش نمونه در سطح وسیعی میشود.
5.2 وابستگی غیرمنطقی و پشتیبانی
سازه های بیش از حد آویزان به شدت به تکیه گاه ها تکیه می کنند و تعداد زیادی علامت سطحی بر جای می گذارند که بر شبیه سازی ظاهر قالب و دقت مونتاژ سخت افزار تأثیر می گذارد و دشواری پس از پردازش را افزایش می دهد.
5.3 نادیده گرفتن انقباض و تطابق تحمل
جبران انقباض بدون قید و شرط و تنظیمات فاصله غیرمنطقی باعث انحراف ابعادی می شود، و باعث می شود که نقشه های طراحی واجد شرایط، نمونه های چاپ شده نامرغوبی را تولید کنند که نمی توانند به طور معمول مونتاژ و آزمایش شوند.
6. نتیجه گیری
به طور خلاصه، پاسخ اصلی به نحوه طراحی مدل های چاپ سه بعدی برای نمونه برداری سریع قالب و سخت افزار، اجرای بهینه سازی جامع DfAM است. مدلهای چاپ سهبعدی صنعتی واجد شرایط به ضخامت دیوار استاندارد، طرحبندی علمی پیشفرض، کاهش تنش معقول و جبران دقیق تحمل نیاز دارند، که به طور کامل محدودیتهای تفکر طراحی تولید کاهشی سنتی را شکسته است. تسلط بر این گردش کار طراحی کامل می تواند به طور موثری بازده چاپ را بهبود بخشد، چرخه های تکرار محصول را کوتاه کند و نمونه های اولیه با دقت بالا و با استحکام بالا را برای تأیید قالب پلاستیکی و آزمایش عملکرد سخت افزار ارائه دهد و به شرکت های تولیدی کمک کند تا کارایی واکنش بازار و رقابت اصلی را بهبود بخشند.


ساموئل سانگ نماینده خدمات شما
samuel@chnzhongzhu.com WhatsApp: +86 18688963321
متخصص در پردازش ریخته گری آلیاژ روی - آلومینیوم - منیزیم ، فرز CNC ، تراشکاری CNC، چاپ سه بعدی، قالب گیری تزریقی و پردازش ورق فلز. خدمات تولیدی .
نحوه طراحی یک مدل پرینت سه بعدی: راهنمای صنعتی DfAM برای نمونه برداری سریع سخت افزار و قالب
نحوه ایجاد فایل های STL: راهنمای گام به گام صنعتی برای نمونه برداری سریع سخت افزار و قالب
مقاله مرتبط
سنگ زنی فقط یک لمس نهایی برای قطعات خودرو نیست. این یک مرحله ماشینکاری دقیق است که عملکرد آب بندی، سطح نویز، عمر مفید و مقاومت در برابر خستگی قطعات دوار خودرو را تعیین می کند.
ماشین سنگ زنی در کارخانه قطعات خودرو
این راهنما توضیح می دهد که چه تنش هایی بر روی قطعات ماشین چدن اعمال می شود، خواص مواد منحصر به فرد چدن، درجه های معمولی چدن، ملاحظات ماشینکاری CNC، حالت های خرابی، و چگونه می توانید یک تامین کننده واجد شرایط ماشینکاری چدن را ارزیابی کنید.
یک قطعه ماشین چدن عمل می کند؟
انتقال نیرو یک جزء تک پیچ و مهره ای نیست. این زنجیر حرکت بین محرک اصلی و واحدهای برش/تغذیه را تشکیل می دهد. برای ماشینفروشیها و سازندگان تجهیزات، کیفیت انتقال مستقیماً خروجی دوک، تکرارپذیری موقعیتیابی و پرداخت سطح قطعات کار ماشینکاری شده را تعیین میکند.
چه بخشی از یک ماشین انتقال قدرت است