
پردازش نامناسب CNC حفره فیلتر ارتباطی چه مشکلاتی ایجاد خواهد کرد؟ اگرچه این فناوری پردازش مزایای زیادی دارد، اما اگر فرآیند به درستی تنظیم نشود، مشکلات زیر را نیز به همراه خواهد داشت:
پردازش نامناسب CNC حفره فیلتر ارتباطی چه مشکلاتی ایجاد خواهد کرد؟
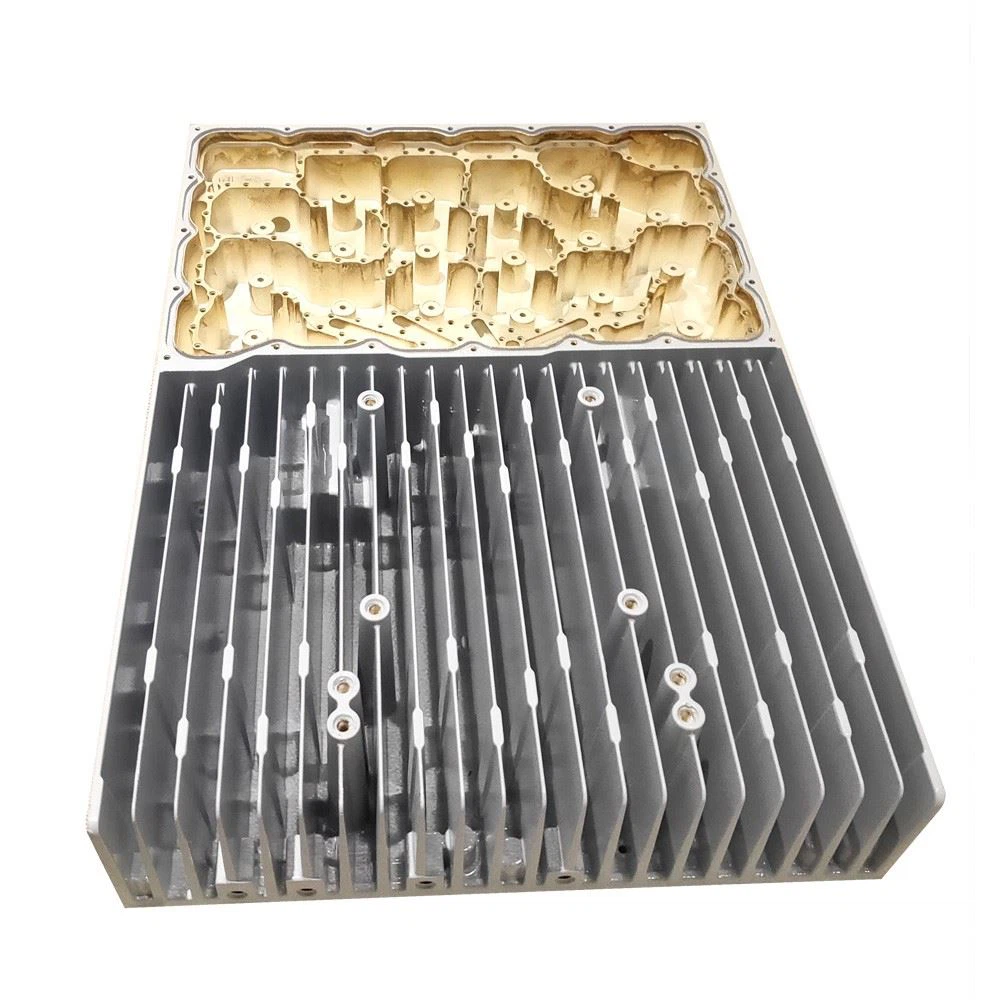
حفره ارتباطی در تولید سازمانی بسیار رایج است. این نوع قطعه عمدتاً از تجهیزات پردازش CNC ساخته شده است. اگرچه این فناوری پردازش مزایای زیادی دارد، اما اگر فرآیند به درستی تنظیم نشود، مشکلات زیر را نیز به همراه خواهد داشت:

1. فرآیند عملیات CNC بیش از حد پراکنده است
دلیل اصلی این نوع مشکلات این است که ترتیب فرآیند و برنامه ریزی حفره ارتباطی بسیار ساده است که کل فرآیند عملیات را ساده می کند. اگرچه چیدمان مجموعه ابزار با استفاده از یک چاقو برای مدت طولانی آسان است، فرم پردازش بسیار دشوار است. نسبتا ساده خواهد بود. در این حالت، به راحتی می توان باعث شد که کیفیت محصول برای مطابقت با استاندارد تضمین نشود و توان خروجی معمولی دستگاه به طور کامل قابل استفاده نباشد. بنابراین، اگر تولید کمی از طریق فرآیند خروجی CNC تکمیل شود، ابتدا لازم است دانش کنترل عددی را به طور کامل درک کرده و بیشتر تلاش کنید. تنها با درک عمیق دانش لازم و استفاده مکرر از روش همگرایی فرآیندها، طبیعتاً مزایای خود را در بلندمدت نشان خواهد داد. مزیت. پس از استفاده از تجمیع فرآیند، زمان پردازش واحد افزایش می یابد. دو قطعه تجهیزات را به صورت رو در رو مرتب می کنیم و عملیات دو قطعه تجهیزات را توسط یک نفر کامل می کنیم. قدرت تا حد زیادی بهبود یافته است، و کیفیت نیز به خوبی تضمین شده است.
2. دستور عملیات CNC غیر منطقی است
برخی از مجریان پردازش CNC حفره ارتباطی اغلب مشکلات کوچک در آماده سازی را جدی می گیرند، به خصوص در توالی خروجی، اغلب ترتیبات غیر منطقی وجود دارد که مستعد مشکلات نیز هستند. در شرایط عادی، توسعه CNC اصولاً با توجه به الزامات فناوری ماشینکاری معمولی مانند تغییر چاقوی خشن به چاقوی ظریف، از داخل به خارج، انتخاب پارامترهای برش مشخص شده و غیره تکمیل می شود تا بتوان کیفیت را تا حد مشخصی تضمین کرد.
اگرچه فرمان G00 میتواند راحتی زیادی برای پردازش حفره ارتباطی در طول برنامهنویسی و عملیات به ارمغان بیاورد، اما اگر تنظیم مناسب نباشد، اغلب باعث میشود سرعت خیلی سریع به صفر برگردد، دقت کاهش یابد و سطح ریل راهنما وجود داشته باشد. آسیب و سایر عواقب نامطلوب. اگر موانعی در کانال برگشت صفر وجود داشته باشد، ضربه زدن به قطعه کار و شکست تولید تجهیزات آسان است. بنابراین در صورت استفاده از دستور G00 در حین کارکرد عادی، کار رفع اشکال مربوطه باید به خوبی انجام شود و خودسرانه انجام نشود.
در فرآیند ماشینکاری CNC باید توجه زیادی به بازیابی و عملیات آزمایشی برنامه های خاص شود. پس از اینکه برنامه در سیستم مجموعه نوشته شد، پیادهکننده باید یاد بگیرد که از کلیدهای کنترلی مختلف برای بازیابی فرآیند و تکمیل تست استفاده کند. در صورت لزوم، برنامه باید کمی تجدید نظر شود تا از کارایی برنامه اطمینان حاصل شود. در عین حال، قبل از تکمیل برنامه عملیات رسمی، لازم است که برنامه به عنوان کنترل اصلی برای اجرای آزمایشی برای تأیید اینکه آیا کانال پردازش اصولاً سازگار است یا خیر، تبدیل شود.
تحقیق در مورد تولید اسلب آلیاژ آلومینیوم 2219 ریخته گری پیوسته در مقیاس بزرگ در زمینه هوافضا
چرا آلیاژ تیتانیوم ماده ای دشوار برای دستگاه است؟
مقاله مرتبط



