
مثالهای تصویر متحرک فرآیند اتصال مواد را توضیح میدهند که ارزش جمعآوری را دارد
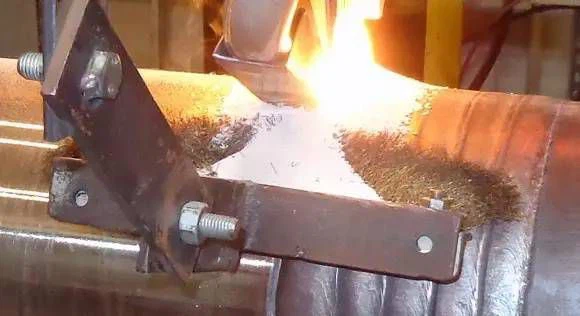
به جوشکاری با هوای گرم، جوشکاری با هوای گرم نیز گفته می شود. هوای فشرده یا گاز خنثی (نیتروژن معمول) توسط بخاری موجود در تفنگ جوش تا دمای لازم گرم شده و روی سطح پلاستیک و میله فولادی پاشیده می شود تا این دو ذوب شده و تحت فشار کمی با هم ترکیب شوند. پلاستیک هایی که به اکسیژن حساس هستند (مانند پلی فتالامید و غیره) باید از گاز بی اثر به عنوان وسیله گرمایش استفاده کنند و سایر پلاستیک ها عموماً از هوای فیلتر شده استفاده می کنند. این روش اغلب برای جوشکاری پلاستیک هایی مانند پلی وینیل کلراید، پلی اتیلن، پلی پروپیلن، پلی اکسی متیلن، پلی استایرن و کربنات استفاده می شود.

جوشکاری فشار داغ استفاده از حرارت و فشار برای جوش دادن سیم فلزی و فشار ناحیه جوش فلزی به یکدیگر است. اصل این است که فلز در ناحیه جوشکاری با حرارت دادن و اعمال فشار تغییر شکل پلاستیکی داده و در عین حال لایه اکسید روی سطح مشترک جوشکاری فشاری را از بین ببرد، به طوری که سیم فلزی جوشکاری تحت فشار و سطح تماس فلز به محدوده گرانشی اتمی برسد، در نتیجه باعث می شود اتم ها نیرو را برای رسیدن به هدف پیوند جذب کنند.

جوشکاری صفحه داغ ساختار طراحی صفحه را اتخاذ می کند و گرمای دستگاه صفحه گرمایش با روش گرمایش الکتریکی به سطح جوش قسمت های حرارتی پلاستیکی بالایی و پایینی منتقل می شود. سطح ذوب می شود و سپس دستگاه صفحه گرمایش به سرعت خارج می شود. پس از گرم شدن عناصر گرمایش بالا و پایین، سطوح ذوب ذوب شده، جامد و یکپارچه می شوند. کل دستگاه به شکل یک قاب است که از سه صفحه تشکیل شده است: قالب بالایی، قالب پایینی و قالب داغ. مجهز به قالب گرم و قالب های سرد پلاستیکی بالا و پایین می باشد. حالت عمل کنترل پنوماتیک است.

در جوشکاری فلزات اولتراسونیک از امواج ارتعاشی با فرکانس بالا برای انتقال به دو سطح فلزی برای جوشکاری استفاده می شود. تحت فشار، دو سطح فلزی به یکدیگر مالیده میشوند تا همجوشی بین لایههای مولکولی ایجاد شود. مزایای آن سریع، صرفه جویی در انرژی و همجوشی است. استحکام بالا، هدایت الکتریکی خوب، بدون جرقه، نزدیک به پردازش سرد. نقطه ضعف این است که قطعات فلزی جوش داده شده نمی توانند خیلی ضخیم باشند (معمولاً کمتر یا مساوی 5 میلی متر)، نقطه جوش نمی تواند خیلی بزرگ باشد و باید تحت فشار قرار گیرد.


جوشکاری لیزری یک روش جوشکاری کارآمد و دقیق است که از پرتو لیزر با چگالی بالا به عنوان منبع حرارت استفاده می کند. این یکی از جنبه های مهم استفاده از فناوری پردازش مواد لیزری است. عموماً برای تکمیل اتصال مواد از پرتوهای لیزر پیوسته استفاده می شود. فرآیند فیزیکی متالورژی بسیار شبیه به جوشکاری با پرتو الکترونی است، یعنی مکانیسم تبدیل انرژی از طریق ساختار "کلید سوراخ" تکمیل می شود. دمای تعادل در حفره به حدود 2500 درجه سانتیگراد می رسد و گرما از دیواره بیرونی حفره با دمای بالا برای ذوب فلز اطراف حفره منتقل می شود. سوراخ کوچک با بخار با دمای بالا پر می شود که توسط تبخیر مداوم مواد دیوار تحت تابش پرتو نور ایجاد می شود. پرتو نور به طور مداوم وارد سوراخ کوچک می شود و مواد خارج از سوراخ کوچک به طور مداوم در جریان است. همانطور که پرتو نور حرکت می کند، سوراخ کوچک همیشه در حالت جریان پایدار است. فلز مذاب فضای خالی ایجاد شده از سوراخ کوچک را پر می کند و با آن متراکم می شود و جوش تشکیل می شود.

لحیم کاری (Brazing) یک روش جوشکاری است که پرکننده مذاب (لحیم کاری) را که نقطه ذوب آن کمتر از قطعه کار است تا به بالاتر از نقطه ذوب متصل شود، گرم می کند تا سیالیت کافی داشته باشد و با عمل مویرگی (به نام Wetting) بین دو قطعه کار کاملاً پر شود و پس از انجماد، روش اتصال دو قطعه به یکدیگر است. به طور سنتی در ایالات متحده، دمای بالاتر از 800 درجه فارنهایت (427 درجه سانتیگراد) را لحیم کاری (لحیم کاری) می نامند و بالعکس. (لحیم کاری).

جوش دستی یک روش جوشکاری است که در آن یک مشعل، مشعل جوش یا انبر جوش در دست نگه داشته می شود.

جوشکاری مقاومتی یک فرآیند و فناوری ساخت برای اتصال فلزات یا سایر مواد ترموپلاستیک مانند پلاستیک با حرارت دادن است. پس از مونتاژ قطعات کار از طریق الکترودها فشار وارد می شود و جریان الکتریکی از سطح تماس اتصال و ناحیه مجاور برای تولید گرمای مقاومتی جریان می یابد. روش جوشکاری.

جوشکاری اصطکاکی جوشکاری فاز جامد است که از انرژی مکانیکی به عنوان منبع انرژی استفاده می کند. روش استفاده از گرمای حاصل از اصطکاک بین وجه های انتهایی قطعه کار برای رسیدن به حالت پلاستیکی و سپس آشفتگی برای تکمیل جوشکاری.

جوشکاری الکترو سرباره از گرمای مقاومتی تولید شده توسط جریان عبوری از سرباره به عنوان منبع گرمایی برای ذوب فلز پرکننده و فلز پایه استفاده میکند و پس از انجماد یک اتصال جامد بین اتمهای فلز ایجاد میکند. در ابتدای جوشکاری، سیم جوش و محفظه جوش را اتصال کوتاه کنید تا قوس شروع شود، به طور مداوم مقدار کمی شار جامد اضافه کنید و از گرمای قوس برای ذوب آن استفاده کنید تا سرباره مایع ایجاد شود. هنگامی که سرباره به عمق معینی رسید، سرعت تغذیه سیم جوش را افزایش دهید و ولتاژ کاهش می یابد، سیم جوش وارد حوضچه سرباره می شود، قوس خاموش می شود و فرآیند جوشکاری جوشکاری سرباره الکتریکی منتقل می شود. جوشکاری الکترو سرباره عمدتاً شامل جوشکاری الکترو سرباره نازل ذوب، جوشکاری الکترو سرباره نازل غیر ذوب، جوشکاری الکترو سرباره الکترود سیم، جوشکاری الکترو سرباره الکترود صفحه و غیره است. معایب آن این است که گرمای ورودی زیاد است، اتصال برای مدت طولانی در دمای بالا باقی می ماند، مجاورت جوش به راحتی گرم می شود، فلز جوش یک ساختار کریستالی درشت است و چقرمگی ضربه کم است. معمولاً جوشکاری باید نرمال شود و پس از جوشکاری برگردانده شود. عملیات حرارتی آتش.

جوشکاری فرکانس بالا از گرمای مقاومت جامد به عنوان منبع انرژی استفاده می کند. در حین جوشکاری، گرمای مقاومتی تولید شده در قطعه کار توسط جریان فرکانس بالا برای گرم کردن سطح ناحیه جوش قطعه کار به حالت پلاستیک مذاب یا بسته استفاده می شود و سپس نیروی برهم زننده اعمال می شود (یا نه) برای تحقق اتصال فلز.

پرچ کردن به روشی اطلاق می شود که دو صفحه یا شی را با سوراخ کردن در قسمت های آنها به هم وصل کرده و سپس پرچ ها را داخل آن قرار داده و پرچ ها را با تفنگ پرچ پرچ می کنند.

ذوب داغ روش اتصالی که تا نقطه ذوب (مایع) گرم می شود.

الگوی جریان نقص تزریق
مشکلات رایج و روشهای بهبود در ماشینکاری CNC یکی، قطعه کار بیش از حد برش داده میشود
مقاله مرتبط



