
Die bewegten Bildbeispiele erläutern den materiellen Verbindungsprozess, der es wert ist, gesammelt zu werden
Heißluftschweißen wird auch Heißluftschweißen genannt. Druckluft oder Inertgas (normalerweise Stickstoff) wird durch die Heizung in der Schweißpistole auf die erforderliche Temperatur erhitzt und auf die Kunststoffoberfläche und die Stahlstange gesprüht, sodass beide unter geringem Druck geschmolzen und verbunden werden. Sauerstoffempfindliche Kunststoffe (wie Polyphthalamid usw.) sollten als Heizmedium Inertgas verwenden, andere Kunststoffe verwenden im Allgemeinen gefilterte Luft. Diese Methode wird häufig zum Schweißen von Kunststoffen wie Polyvinylchlorid, Polyethylen, Polypropylen, Polyoxymethylen, Polystyrol und Carbonat verwendet.

Beim Heißpressschweißen werden der Metalldraht und die Metallschweißzone durch Erhitzen und Druck miteinander druckverschweißt. Das Prinzip besteht darin, das Metall in der Schweißzone durch Erhitzen und Ausüben von Druck plastisch zu verformen und gleichzeitig die Oxidschicht an der Druckschweißschnittstelle zu zerstören, so dass der Druckschweißmetalldraht und die Metallkontaktfläche den atomaren Gravitationsbereich erreichen, wodurch die Atome Kraft anziehen, um den Zweck der Bindung zu erreichen.

Das Heizplattenschweißen nimmt eine Plattenziehstruktur an, und die Wärme der Heizplattenmaschine wird durch die elektrische Heizmethode auf die Schweißoberfläche der oberen und unteren Kunststoffheizteile übertragen. Die Oberfläche wird geschmolzen und anschließend wird die Heizplattenmaschine schnell zurückgezogen. Nachdem die oberen und unteren Heizelemente erhitzt wurden, werden die Schmelzoberflächen verschmolzen, verfestigt und integriert. Die gesamte Maschine hat die Form eines Rahmens, der aus drei Platten besteht: obere Schablone, untere Schablone und Heißschablone. Es ist mit einer Heißform sowie oberen und unteren Kaltformen aus Kunststoff ausgestattet. Der Aktionsmodus ist pneumatische Steuerung.

Beim Ultraschall-Metallschweißen werden hochfrequente Vibrationswellen auf zwei zu schweißende Metalloberflächen übertragen. Unter Druck werden die beiden Metalloberflächen aneinander gerieben, um eine Verschmelzung zwischen molekularen Schichten zu bilden. Seine Vorteile sind Schnelligkeit, Energieeinsparung und Fusion. Hohe Festigkeit, gute elektrische Leitfähigkeit, keine Funken, nahe an der Kaltverarbeitung; Der Nachteil besteht darin, dass die geschweißten Metallteile nicht zu dick sein dürfen (im Allgemeinen weniger als oder gleich 5 mm), der Schweißpunkt nicht zu groß sein darf und unter Druck gesetzt werden muss.


Beim Laserschweißen handelt es sich um ein effizientes und präzises Schweißverfahren, das einen Laserstrahl mit hoher Energiedichte als Wärmequelle nutzt. Dies ist einer der wichtigen Aspekte bei der Anwendung der Lasermaterialbearbeitungstechnologie. Im Allgemeinen werden kontinuierliche Laserstrahlen verwendet, um die Verbindung von Materialien herzustellen. Der metallurgische physikalische Prozess ist dem Elektronenstrahlschweißen sehr ähnlich, das heißt, der Energieumwandlungsmechanismus wird durch eine „Schlüsselloch“-Struktur vervollständigt. Die Gleichgewichtstemperatur im Hohlraum erreicht etwa 2500 °C und die Wärme wird von der Außenwand des Hochtemperaturhohlraums übertragen, um das den Hohlraum umgebende Metall zu schmelzen. Das kleine Loch wird mit Hochtemperaturdampf gefüllt, der durch die kontinuierliche Verdampfung des Wandmaterials unter Einstrahlung des Lichtstrahls entsteht. Der Lichtstrahl dringt kontinuierlich in das kleine Loch ein und das Material außerhalb des kleinen Lochs fließt kontinuierlich. Während sich der Lichtstrahl bewegt, befindet sich das kleine Loch immer in einem stabilen Strömungszustand. Das geschmolzene Metall füllt den Hohlraum, der durch das kleine Loch entsteht, kondensiert damit und es entsteht die Schweißnaht.

Beim Hartlöten handelt es sich um ein Schweißverfahren, bei dem der geschmolzene Füllstoff (Lot), dessen Schmelzpunkt niedriger als der des zu verbindenden Werkstücks liegt, höher als der Schmelzpunkt erhitzt wird, so dass er ausreichend flüssig ist und durch Kapillarwirkung (Benetzung genannt) vollständig zwischen die beiden Werkstücke gefüllt wird. Nach dem Erstarren handelt es sich um ein Fügeverfahren, bei dem die beiden miteinander verbunden werden. Traditionell wird in den Vereinigten Staaten eine Temperatur von mehr als 800 °F (427 °C) als Löten (Löten) bezeichnet, und umgekehrt. (Löten).

Beim Handschweißen handelt es sich um ein Schweißverfahren, bei dem ein Schweißbrenner, ein Schweißbrenner oder eine Schweißzange in der Hand gehalten wird.

Widerstandsschweißen ist ein Herstellungsverfahren und eine Technologie zum Verbinden von Metallen oder anderen thermoplastischen Materialien wie Kunststoffen durch Erhitzen. Nach dem Zusammenbau der Werkstücke wird über Elektroden Druck ausgeübt, und elektrischer Strom fließt durch die Kontaktfläche der Verbindung und den angrenzenden Bereich, um Widerstandswärme zu erzeugen. Die Methode des Schweißens.

Beim Reibschweißen handelt es sich um Festphasenschweißen, bei dem mechanische Energie als Energiequelle genutzt wird. Die Methode, die durch die Reibung zwischen den Endflächen des Werkstücks erzeugte Wärme zu nutzen, um es in einen plastischen Zustand zu bringen, und es dann zu stauchen, um das Schweißen abzuschließen.

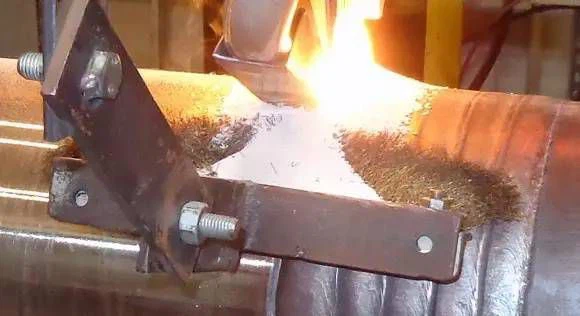
Beim Elektroschlackeschweißen wird die durch den durch die Schlacke fließenden Strom erzeugte Widerstandswärme als Wärmequelle genutzt, um das Zusatzmetall und das Grundmetall zu schmelzen und nach der Erstarrung eine feste Verbindung zwischen den Metallatomen herzustellen. Schließen Sie zu Beginn des Schweißens den Schweißdraht und die Schweißrinne kurz, um den Lichtbogen zu starten, fügen Sie kontinuierlich eine kleine Menge festes Flussmittel hinzu und nutzen Sie die Wärme des Lichtbogens, um es zu schmelzen und flüssige Schlacke zu bilden. Wenn die Schlacke eine bestimmte Tiefe erreicht, erhöhen Sie die Vorschubgeschwindigkeit des Schweißdrahtes und die Spannung wird reduziert, der Schweißdraht wird in das Schlackenbad eingeführt, der Lichtbogen erlischt und der Schweißprozess des Elektroschlackeschweißens wird übertragen. Das Elektroschlackeschweißen umfasst hauptsächlich Elektroschlackeschweißen mit Schmelzdüse, Elektroschlackeschweißen mit nicht schmelzender Düse, Elektroschlackeschweißen mit Drahtelektrode, Elektroschlackeschweißen mit Plattenelektrode usw. Die Nachteile bestehen darin, dass die zugeführte Wärme groß ist, die Verbindung lange Zeit bei hoher Temperatur bleibt, die Umgebung der Schweißnaht leicht überhitzt wird, das Schweißgut im Gusszustand eine grobkristalline Struktur aufweist und die Schlagzähigkeit gering ist. Die Schweißkonstruktion muss im Allgemeinen normalisiert und nach dem Schweißen zurückgebracht werden. Feuerwärmebehandlung.

Beim Hochfrequenzschweißen wird feste Widerstandswärme als Energiequelle genutzt. Beim Schweißen wird die durch den Hochfrequenzstrom im Werkstück erzeugte Widerstandswärme dazu genutzt, die Oberfläche des Schweißbereichs des Werkstücks in einen geschmolzenen oder nahezu plastischen Zustand zu erwärmen. Anschließend wird die Stauchkraft angewendet (oder auch nicht), um die Metallbindung zu realisieren.

Unter Nieten versteht man die Methode, zwei Platten oder Gegenstände miteinander zu verbinden, indem man Löcher in ihre Teile bohrt, dann Nieten einsetzt und die Nieten mit einer Nietpistole vernietet.

Hotmelt Eine Verbindungsmethode, die auf einen (flüssigen) Schmelzpunkt erhitzt wird.

Strömungsmuster des Einspritzdefekts
Häufige Probleme und Verbesserungsmethoden bei der CNC-Bearbeitung Erstens: Das Werkstück ist überschnitten
Verwandter Artikel



