
Professor Yang Xiangjie von der Universität Nanchang: Eine neue Methode zur Herstellung einer halbfesten Aufschlämmung aus Magnesiumlegierung AZ91D
Yang Xiangjie, Professor, Doktorvater, Redaktionsmitglied der Zeitschrift „Special Casting and Nonferrous Alloys“, Vizepräsident des Communist Youth College der Nanchang University. Mitglied des International Semi-Solid Machining Academic Conference Committee of Alloys and Composites, Mitglied des Mechanical Basic Course Steering Committee des Bildungsministeriums, Vorsitzender des National Semi-Solid Material Processing Academic Committee und Direktor des Jiangxi Provincial Key Laboratory of High Performance Precision Forming. Jiangxi Ganpo, der Empfänger besonderer staatlicher Zuwendungen, verfügt über herausragende Talente; Ingenieurtalente, akademische Leiter von Provinzhochschulen und Universitäten und Vorsitzender der Jiangxi Foundry Society.
Hauptsächlich in der Forschung und Entwicklung von Aluminium-, Magnesium-, Kupfer- und Titanlegierungen sowie halbfesten Verarbeitungstechnologien und -geräten tätig. Leitete sieben Projekte auf nationaler Ebene und mehr als 20 Projekte auf Provinz- und Ministerebene, veröffentlichte mehr als 130 wissenschaftliche Arbeiten über Kernzeitschriften (einschließlich mehr als 50 in SCI/EI enthaltene Arbeiten) und gewann einen zweiten Preis des Jiangxi Provincial Technology Invention Award, Jiangxi einen dritten Preis des Provincial Natural Science Award.
Jiangxi Provincial Key Laboratory of High Performance Precision Forming“, das Labor verfügt über insgesamt 12 Forschungsprojekte, darunter 3 Projekte auf nationaler Ebene und 2 Projekte auf Provinz- und Ministerebene Sätze (Sets) von Instrumenten und Geräten sind mehr als 2,4 Millionen Yuan wert. Von 2014 bis 2016 wurden 16 Patente (einschließlich Erfindungen) genehmigt. 12 Patente und 4 Gebrauchsmusterpatente).
Forschungsrichtung:
Richtung 1: Hochleistungserstarrung und präzise Umformung. (1) Herstellungstechnologie und Theorie hochwertiger halbfester Aufschlämmung; (2) Entwicklung und Optimierung von Sonderlegierungen zur rheologischen Verformung; (3) Sonderformen, technische Normen und Geräte zur rheologischen Verformung; usw. Richtung 2: Entwicklung von Hochleistungs-Leichtmetalllegierungen. (1) Hochfeste und hochzähe Aluminiumlegierungen; (2) Hochleistungsmagnesiumlegierungen; (3) Amorphe Hochleistungslegierungen; usw. Richtung 3: Theorie und Simulation des mechanischen Designs usw.
Magnesiumlegierungen zeichnen sich durch spezifische Festigkeit, hohe spezifische Höhe und hervorragende Bearbeitbarkeit aus und werden häufig in der Luft- und Raumfahrt, im Automobilbau, in der Elektronik, im Computerbereich und in anderen Bereichen eingesetzt. Mit der Ausweitung des Anwendungsbereichs werden auch die Anforderungen an verschiedene Eigenschaften von Magnesiumlegierungen immer höher. Die Magnesiumlegierung AZ91D ist eine der am häufigsten verwendeten Magnesiumgusslegierungen, ihre Struktur ist jedoch grob und die β-Mg17Al12-Phase ist an der Korngrenze verteilt. hoch, was seine Anwendung stark einschränkt. Die halbfeste Umformtechnologie kann Gussfehler reduzieren, ihre nichtdendritische Struktur kann ihre Eigenschaften optimieren und gilt als eine der effektivsten Methoden zur Verarbeitung von Leichtlegierungen. Der Rührprozess mit gleichmäßiger Innenkühlung ist ein einfacher Prozess zur Gewinnung einer nicht-dendritischen halbfesten Aufschlämmung, der auf dem Prinzip des thermischen Gleichgewichts basiert und keine schnelle Kontrolle der Temperatur und des Temperaturfelds der Legierungslösung zur Homogenisierung erfordert. Durch den gleichmäßigen Rührprozess mit innerer Kühlung kann eine halbfeste Aufschlämmung mit gleichmäßig in der Lösung verteilten feinen kugelförmigen Partikeln und einem geringen Feststoffanteil erhalten werden, die außerdem gute rheologische Eigenschaften aufweisen kann.
Darüber hinaus ist bei der Herstellung halbfester Magnesiumlegierungsschlämme die Zugabe eines Refiners eine häufig verwendete Methode zur Verfeinerung der Struktur. Dieser Proband entwickelte eine neue Methode zur Herstellung einer halbfesten Aufschlämmung aus einer Magnesiumlegierung AZ91D durch die kombinierte Wirkung von gleichmäßigem Rühren mit innerer Kühlung und einer Al-Ti-Vorlegierung, gefolgt von einer schnellen Verfestigung der Aufschlämmungsstruktur. Durch die Analyse des Feststoffanteils, der Korngröße, der Korndichte, des Formfaktors usw. der Schlammstruktur wird charakterisiert, ob sie gut ist oder nicht. Darüber hinaus wurde eine Al-Ti-Legierung durch Hochvakuum-Lichtbogenschmelzen hergestellt und die Mikrostruktur und der Verfeinerungsmechanismus der Al-Ti-Vorlegierung wurden mit Röntgendiffraktometer (XRD), metallografischem Mikroskop (OM) und anderen Nachweismethoden untersucht.
1. Testgeräte und -methoden
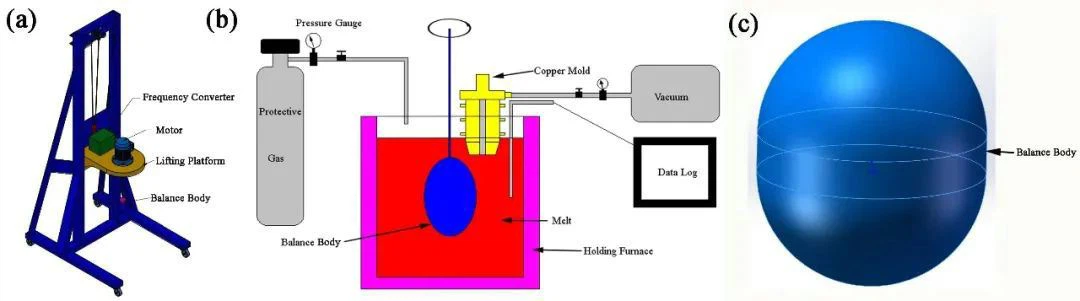
Die halbfeste Aufschlussausrüstung mit gleichmäßiger Innenkühlung wird eingesetzt, und die Hauptstruktur ist in Abbildung 1 dargestellt. Unter Verwendung des Hochvakuum-Lichtbogenschmelzverfahrens wurde die Al-Ti-Vorlegierung mit reinem Aluminium (≥ 99 %, Massenanteil, siehe unten) und reinem Titan (≥ 99,5 %) hergestellt, und das Massenverhältnis von Al zu Ti betrug 5:9. Der mittlere Teil der Legierung wurde beprobt und die Oberfläche der Probe war nach dem Grobschleifen, Feinschleifen und Polieren korrodiert. Seine Phasenzusammensetzung wurde durch XRD analysiert und seine Mikrostruktur wurde durch OM beobachtet.
Unter Verwendung der AZ91D-Legierung als Matrix betragen die von der Pandat-Software gemessenen Solidus- und Liquidustemperaturen 400 °C bzw. 595 °C. Der Legierung wird Ti zugesetzt. Da Ti in Magnesium eine sehr geringe Löslichkeit aufweist, wird es in Form einer Al-Ti-Vorlegierung zugesetzt. In kleine Partikel zerkleinern, in Alufolie einwickeln und zur späteren Verwendung auf 200 °C vorheizen. Die Schmelztemperatur wurde zunächst auf 700 °C eingestellt und nachdem die Grundlegierung vollständig geschmolzen war, wurde die Temperatur 15 Minuten lang gehalten. Zu seinem Schutz wurde in dieser Zeit das Mischgas aus SF6 und CO2 eingesetzt. Die mit Aluminiumfolie umwickelte Al-Ti-Vorlegierung wurde zur Basis gegeben und mit einem Graphitstab 1 bis 2 Minuten lang gerührt. Sorgen Sie für eine gleichmäßige Verteilung der Komponenten, warten Sie, bis sich die Al-Ti-Vorlegierung vollständig aufgelöst hat, kühlen Sie auf 615 °C ab, entfernen Sie die Schlacke, legen Sie den Waagenkörper mit einer Drehzahl von 1 400 U/min in den Metalltiegel, tauchen Sie den Waagenkörper ein und zeichnen Sie die Temperaturdaten mit einem Temperaturschreiber auf. Wenn die Temperaturänderung 0,1 °C nicht überschreitet, gilt die Lösungstemperatur als stabil und die Probe wird mit einer Kupferform gegossen. Proben wurden in einem Abstand von 10 mm vom Boden entnommen und die metallografischen Proben nach Grobschleifen, Feinschleifen und Polieren mit 4 % Salpetersäurealkohollösung geätzt. Verwenden Sie dann die Bildanalysesoftware Image-J, um das Probengewebe quantitativ zu analysieren. Die Korngröße der Probenstruktur wurde durch den durchschnittlichen Äquivalentdurchmesser und den durchschnittlichen Formfaktor charakterisiert.
2. Testergebnisse
2.1 Mikrostruktur- und Phasenanalyse der Al-Ti-Vorlegierung
Abbildung 2 zeigt die Mikrostruktur der Al-Ti-Vorlegierung, die durch Hochvakuum-Lichtbogenschmelzen hergestellt wurde. Es ist ersichtlich, dass es in der Struktur eine schwarze Massenphase und eine weiße Netzwerkphase gibt und auch die Streifenphase verteilt ist. Die Verteilung dieser Phasen ist gleichmäßig und es gibt kein Agglomerationsphänomen, was darauf hindeutet, dass die Al-Ti-Vorlegierung die Magnesiumlegierung besser verfeinern kann. Abbildung 3 ist ein XRD-Muster der Al-Ti-Vorlegierung. Aus der Analyse der Jade-Software ist ersichtlich, dass der schwarze Block eine α2-Ti3Al-Phase ist und das weiße Netz und der Streifen eine γ-TiAl-Phase sind.
2.2 Al-Ti-Vorlegierungsverfeinerung der Mikrostruktur der AZ91D-Magnesiumlegierungsaufschlämmung
2.2.1 Einfluss des Ti-Gehalts auf die Mikrostruktur der AZ91D-Magnesiumlegierungsaufschlämmung
Abbildung 4 zeigt die Mikrostruktur der halbfesten Aufschlämmung der Magnesiumlegierung AZ91D mit unterschiedlichen Zusätzen der Al-Ti-Vorlegierung. Wenn die Ti-Al-Legierung nicht hinzugefügt wird und der Ausgleichskörper gerührt wird, wird die AZ91D-Magnesiumlegierungsaufschlämmung mit einer Kupferform gegossen. Aufgrund der extrem schnellen Abkühlgeschwindigkeit der Kupferform besteht die Mikrostruktur im Gusszustand aus primären α-Mg-Dendriten und β-Mg17Al12, die in den Korngrenzen verteilt sind. Phasenzusammensetzung: Die Dendriten der primären α-Mg-Phase sind sehr grob und zeigen eine offensichtliche sechsfach symmetrische Struktur von Magnesiumlegierungen, und die Dendritenverteilung ist ungeordnet. Die groben primären α-Mg-Dendriten verwandelten sich in feine Sphärolithe, als der Gleichgewichtskörper mit einer Rotationsgeschwindigkeit von 1.400 U/min in die Legierungsschmelze eindrang, und die Körner wurden offensichtlich verfeinert und begannen, rund zu werden. Unter Beibehaltung einer stabilen Drehzahl von 1.400 U/min wurden die Körner durch Zugabe von 0,01 % Al-Ti-Vorlegierung weiter verfeinert und gleichmäßig verteilt. Mit zunehmender Zugabe der Vorlegierung ist die Kornverfeinerung deutlicher, der D-Wert kleiner und der SF-Wert immer größer, was darauf hindeutet, dass die Körner feiner und runder werden. Der Zusatz von 0,1 % Al-Ti-Vorlegierung hat die beste Wirkung auf die Mikrostrukturverfeinerung der Magnesiumlegierungsaufschlämmung mit feinen Körnern, großer Rundheit und gleichmäßiger Verteilung. Zu diesem Zeitpunkt beträgt der durchschnittliche Äquivalentdurchmesser 45,17 μm und der SF 0,69. Danach schwächte sich mit der Erhöhung der Zugabemenge der Al-Ti-Vorlegierung der Mikrostrukturverfeinerungseffekt auf die AZ91D-Magnesiumlegierungsaufschlämmung ab und die Körner begannen zu aggregieren, und gleichzeitig nahmen die Anzahl und Dichte der kugelförmigen primären α-Mg-Körner ab, aber im Vergleich zum Guss mit und ohne Zusatz der Vorlegierung gibt es immer noch einen guten Verfeinerungseffekt.
Abb. 6 ist die Änderungskurve der Mikrostruktur D und SF der halbfesten Aufschlämmung der Magnesiumlegierung AZ91D mit der Zugabemenge der Al-Ti-Vorlegierung. Es ist ersichtlich, dass der durchschnittliche Äquivalentdurchmesser und der durchschnittliche Formfaktor der halbfesten Aufschlämmung der Magnesiumlegierung AZ91D mit Zusatz der Vorlegierung höher sind als diejenigen ohne Zusatz der Vorlegierung.
(a) im Gusszustand; (b) 0 %; (c) 0,01 %; (d) 0,03 %; (e) 0,1 %; (f) 0,5 %; (g) 1 %
Abb. 4: Schlammmikrostruktur der primären α-Mg-Phase der halbfesten Magnesiumlegierung AZ91D mit verschiedenen Zusätzen von Al-Ti-Vorlegierung
Abb.5 Durchschnittlicher Kornäquivalentdurchmesser und durchschnittlicher Formfaktor der Magnesiumlegierung AZ91D mit unterschiedlichen Anteilen an Al-Ti-Vorlegierung
2.2.2 Einfluss der Haltezeit auf die Mikrostruktur der halbfesten Aufschlämmung aus Magnesiumlegierung AZ91D
Abbildung 6 zeigt die halbfeste Mikrostruktur der Magnesiumlegierung AZ91D, wenn die Zugabemenge der Al-Ti-Vorlegierung 0,1 % beträgt und die Haltezeit 10, 20, 30, 40 und 60 Minuten beträgt. Es ist zu erkennen, dass sich bei einer Haltezeit von 10 bis 30 Minuten die halbfeste Struktur deutlich verändert hat, der D der Körner deutlich kleiner geworden ist, die Körner runder sind und die Verteilung gleichmäßiger wird. Gleichzeitig werden die kugelförmigen α-Mg-Primärphasenkörner stärker. Wenn jedoch die Haltezeit verlängert wird, beginnt die Korngröße der primären α-Mg-Phase grob zu werden und die Form des Korns wird allmählich unregelmäßig und aggregiert. Es ist ersichtlich, dass eine Haltedauer von 30 Minuten für die Mikrostruktur der Magnesiumlegierung AZ91D am günstigsten ist.
Abb. 7 ist die Änderungskurve der Kornstruktur D und SF der halbfesten Aufschlämmung aus Magnesiumlegierung AZ91D mit der Haltezeit. Es ist ersichtlich, dass der D der Körner 45,17 μm beträgt, der SF 0,69 beträgt, die Verteilung relativ gleichmäßig ist und die Gesamtqualität der Aufschlämmung besser ist als bei anderen Haltezeiten.
Zusammenfassend lässt sich sagen, dass in einem bestimmten Zeitraum die heterogenen Keimbildungspartikel, die durch eine bestimmte Menge Al-Ti-Vorlegierung erzeugt werden, sicher sind. Je länger die Wechselwirkungszeit zwischen den qualitativen Keimbildungspartikeln und den α-Mg-Primärphasenkörnern ist, desto unterdrückter wird das Kornwachstum und es ist wahrscheinlicher, dass sich eine große Menge an Keimbildung bildet. Wenn die Zeit eine bestimmte Zeit überschreitet, können die Körner der primären α-Mg-Phase für eine lange Zeit ausreichend Zeit erhalten. Gleichzeitig erschwert das mechanische Rühren die Trennung der aggregierten und ausgefällten Primärphasenpartikel.
Abb.6 Mikrostruktur der Magnesiumlegierung AZ91D mit unterschiedlicher Haltezeit mit 0,1 % Al-Ti-Vorlegierung
Abb.7 Einfluss der Haltezeit auf Korndurchmesser und Formfaktor einer Magnesiumlegierung mit 0,1 % Zusatz einer Al-Ti-Vorlegierung
3 Diskussion
Wenn die Legierung erstarrt, wächst jedes Korn von einem Keimbildungspunkt aus, und die Korngröße von Magnesium und seinen Legierungen wird im Allgemeinen durch den Keimbildungspunkt und die Abkühlgeschwindigkeit bestimmt. Gegenwärtig gibt es viele Methoden zur Steuerung der Größe der halbfesten primären α-Mg-Phase. Die Verfeinerung der Zugabe einer Al-Ti-Legierung unter der Bedingung einer gleichmäßigen inneren Kühlung und Rührung entspricht eher der Theorie der Erhöhung der Abkühlgeschwindigkeit. Abbildung 8 zeigt die Abkühlkurven von AZ91D-Magnesiumlegierungen mit unterschiedlichen Al-Ti-Zusätzen während des Erstarrungsprozesses bei einer internen Kühlrührgeschwindigkeit von 1.400 U/min. Es ist ersichtlich, dass mit der Zugabe von immer mehr Al-Ti-Legierung die Gleichgewichtstemperatur der halbfesten Magnesiumlegierungsaufschlämmung zunimmt und die Gleichgewichtstemperatur bei 90 s mit der Zugabe von 0,1 %, 0,5 % und 1 % 586,9, 588,2, 587,8 ℃ beträgt, sodass die zum Erreichen der Gleichgewichtstemperatur erforderliche Zeit länger sein wird. Dies bedeutet, dass der Gleichgewichtskörper mit einer Rotationsgeschwindigkeit von 1.400 U/min länger in der Magnesiumlegierungslösung gerührt werden muss, was zu einer gleichzeitigen Abnahme der Anzahl und Dichte der Primärphase führt. Die Ergebnisse zeigten, dass sich die Primärphase während des internen Kühlrührprozesses vergröberte und der durchschnittliche Formfaktor zunahm und sich allmählich stabilisierte. Beim rheologischen Gießen nimmt die durchschnittliche Partikelgröße mit der Zeit zu, was dem Gesetz der Vergröberung entspricht.
Abb.8 Abkühlkurven von Magnesiumlegierungen mit unterschiedlichen Refinergehalten
Darüber hinaus hängt die Kornverfeinerung auch mit der Unterkühlung der Zusammensetzung gelöster Elemente an der Vorderseite der Fest-Flüssigkeits-Grenzfläche während des Wachstums keimhaltiger Körner zusammen. Es ist bekannt, dass Ti3Al bei hohen Temperaturen instabil ist und sich bei etwa 700 °C auflöst. Im Experiment betrug die Temperatur der Zugabe der Al-Ti-Legierung 700 °C und in der anschließenden halbfesten Aufschlämmungsstruktur wurde keine Ti3Al-Phase beobachtet. Daher kann vorhergesagt werden, dass das Ti-Element in der Lösung als gelöstes Element vorliegt. Der Mechanismus des Wachstumslimitierungsfaktors (GRF) wird eingeführt, um das Phänomen des Kornwachstums zu erklären, das durch frontale Segregation an der Fest-Flüssigkeits-Grenzfläche begrenzt wird. Je größer der GRF-Wert ist, desto wahrscheinlicher ist es, dass der gelöste Stoff eine Unterkühlung bildet, bevor das Korn wächst, und desto größer ist die Wahrscheinlichkeit, dass kleine Körner entstehen. Der ursprüngliche wachstumsbegrenzende Faktor GRF des Ti-Elements in der Mg-Matrix beträgt 5,95 x 10⁴, was allgemein als äußerst wirksames Refinermittel für Magnesiumlegierungen gilt. Der größere GRF-Wert weist darauf hin, dass sich die gelösten Atome während des Erstarrungsprozesses leicht an der Vorderseite der Fest-Flüssigkeits-Grenzfläche anreichern, was sich auf die Diffusionsrate auswirkt. Daher wird das Ti-Element bei Zugabe einer bestimmten Al-Ti-Legierung das Kornwachstum begrenzen und die Korngröße von α-Mg effektiv verfeinern. Die obige Analyse zeigt, dass es machbar und effektiv ist, die halbfeste primäre α-Mg-Struktur der AZ91D-Magnesiumlegierung durch Zugabe einer bestimmten Menge einer Al-Ti-Legierung zu verfeinern. und gemeinsam die α-Mg-Struktur verfeinern.
4 Fazit
(1) Die Al-Ti-Vorlegierung kann die halbfeste Aufschlämmung der Magnesiumlegierung AZ91D effektiv verfeinern und die Korngröße wird von 68,32 μm auf 45,17 μm reduziert.
(2) Wenn die Drehzahl des Ausgleichskörpers 1.400 U/min beträgt, die Zugabemenge der Al-Ti-Vorlegierung 0,1 % beträgt und die Temperatur 30 Minuten lang bei 700 °C gehalten wird, kann eine halbfeste AZ91D-Magnesiumlegierung mit feiner Kugelform und gleichmäßig dispergierten Partikeln erhalten werden.
(3) Die Größe der halbfesten Schlammstruktur der Magnesiumlegierung AZ91D nimmt mit zunehmender Rührzeit des Balancers zu. Gleichzeitig wird die Raffinationswirkung der Al-Ti-Vorlegierung und des Balancer-Rührens gegenseitig gefördert.
Zitierformat: Yang Xiangjie, Fu Lianghua, Deng Baofa, et al. Herstellung einer halbfesten Aufschlämmung der Magnesiumlegierung AZ91D durch Mischen der Al-Ti-Vorlegierung und Innenkühlung [J]. Spezialguss und Nichteisenlegierungen, 2021, 41(12): 1453 -1457.
Forschung zur Graphit-Keramik-Verbundgusstechnologie eines Titanlegierungsschalengusses für die Luft- und Raumfahrt
Material und Struktur wirken sich auf die Leistung aus – Anwendung der 3D-Drucktechnologie beim olympischen Winter-Schneemobilhelm
Verwandter Artikel



